
Вязкость смазки подшипников: как снизить износ при выборе специализированного материала
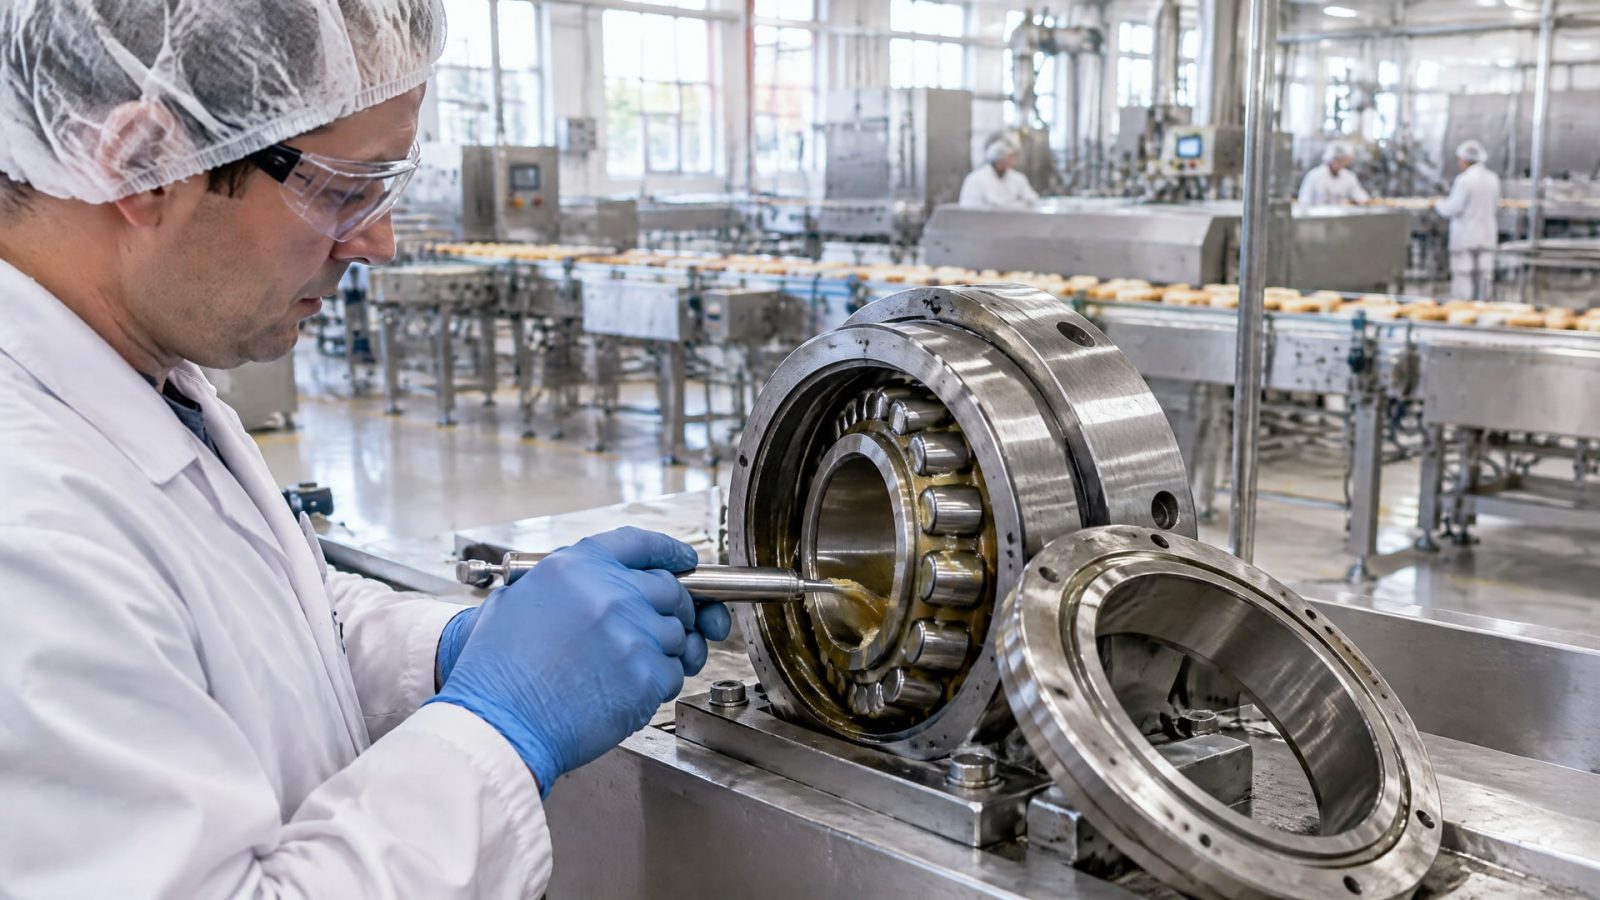
Повышенный износ подшипников качения может быть связан не с тем, что смазка специализированная, а с ее несоответствием режиму работы узла. Для правильного выбора важны вязкость базового масла при рабочей температуре, скорость вращения и нагрузка. Слишком жидкая смазка может не сформировать достаточную пленку, а слишком вязкая - увеличить трение, нагрев и потери мощности.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазочные материалы для производственных узлов, в том числе на пищевых предприятиях. Разберем, как оценивать вязкость смазки подшипников, почему класс консистенции не заменяет этот параметр и чем различаются пищевые допуски H1 и H2.
Почему специализированная смазка может сопровождаться повышенным износом
Название или назначение смазки само по себе не гарантирует подходящий режим смазывания.
Даже материал, разработанный для подшипникового узла или пищевого производства, нужно оценивать с учетом скорости вращения, нагрузки и температуры. Если эти условия не совпадают с характеристиками смазки, подшипник может работать с недостаточной пленкой или с избыточным сопротивлением движению.
При низкой рабочей вязкости пленка между контактирующими поверхностями становится недостаточной. Это повышает риск износа и повреждения поверхностей. При чрезмерной вязкости растут потери на трение и перемешивание, а вместе с ними могут увеличиваться температура узла и потребляемая мощность. Поэтому повышенный износ не всегда означает, что смазка «слишком жидкая»: сначала нужно проверить фактический режим работы.
Вязкость при рабочей температуре
Для подшипника имеет значение вязкость смазочного материала именно при температуре в узле. Класс вязкости при 40 °C не дает полной картины: при нагреве свойства масла меняются, и смазочная пленка может оказаться тоньше ожидаемой. Для минеральных масел также важен индекс вязкости: в рекомендациях по смазыванию подшипников указан ориентир не ниже 95.
При оценке режима можно использовать отношение фактической рабочей вязкости к требуемой эталонной. Его обозначают коэффициентом κ. Эталонное значение зависит от среднего диаметра подшипника и скорости вращения; для увеличения ресурса желательно, чтобы κ был выше 1. Это ориентир для анализа, а не универсальная инструкция выбрать максимально вязкий материал.
Минимальные ориентиры для разных типов подшипников
Практические рекомендации по минимальной кинематической вязкости на рабочей температуре различаются по конструкции:
Для шариковых и цилиндрических роликовых подшипников - не менее 13 мм²/с.
Для конических и сферических роликовых подшипников - не менее 20 мм²/с.
Для сферических упорных роликовых подшипников - не менее 32 мм²/с.
Эти значения помогают отсеять неподходящие варианты, но не заменяют проверку скорости, нагрузки и температуры. Если подшипник работает на высоких оборотах, повышать вязкость без расчета рискованно: это может увеличить нагрев. При низкой скорости и высокой нагрузке более высокая вязкость, напротив, может быть уместна, если ее допускают условия работы.
Смазка для подшипников: как учитывать вязкость и скорость
Выбирая смазку для подшипников, инженер сопоставляет рабочую вязкость с режимом узла, а не ориентируется только на надпись «для подшипников».
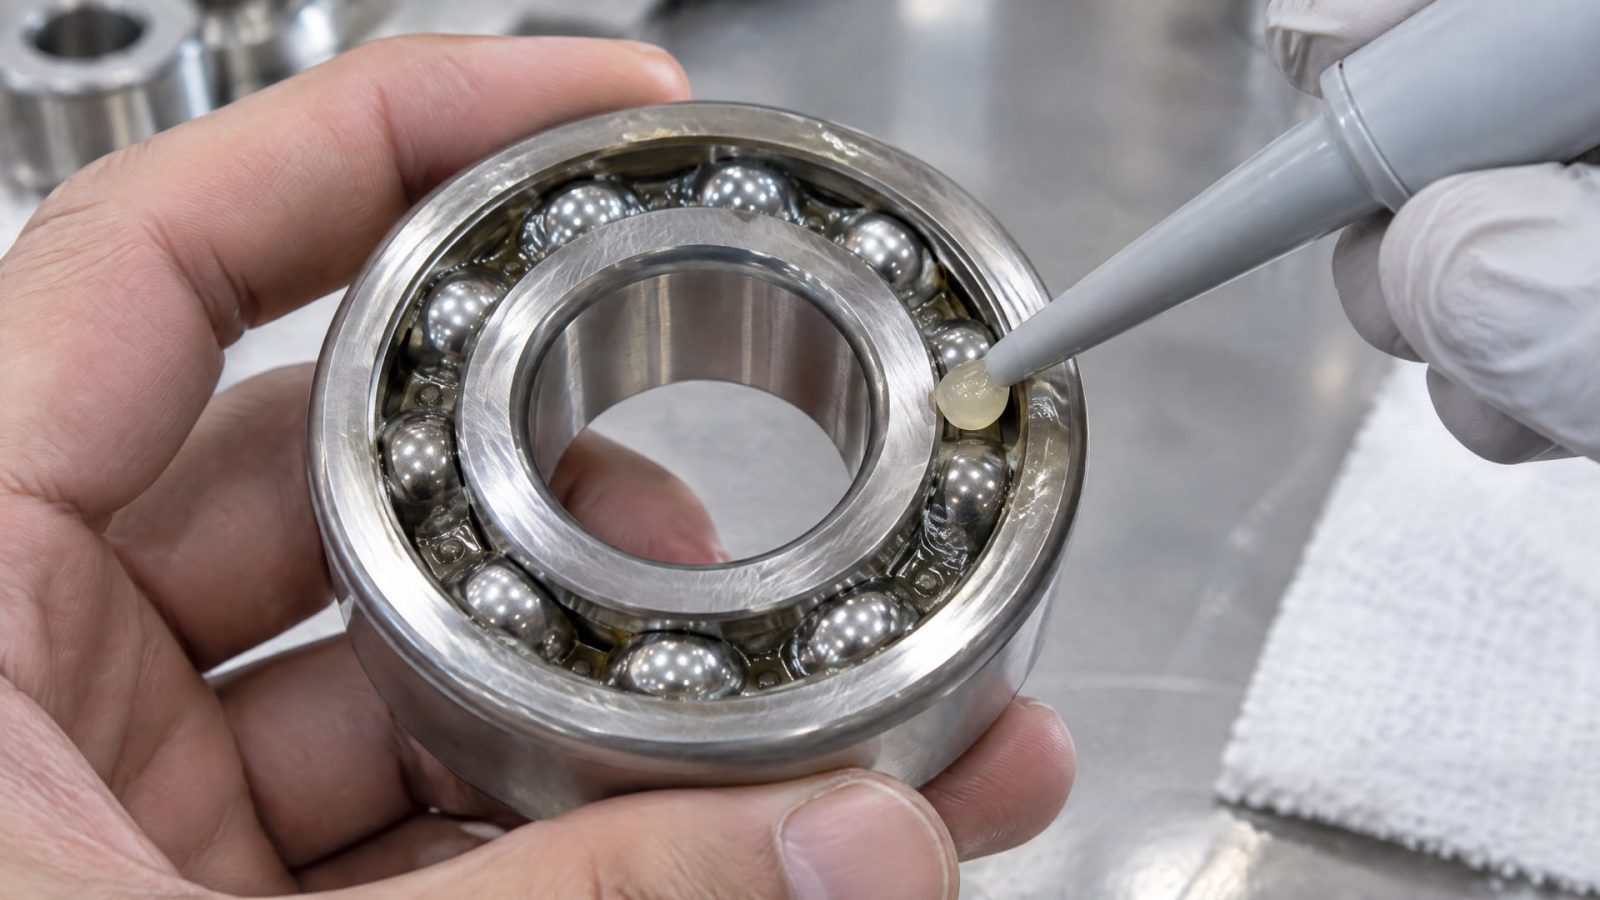
Требуемая вязкость зависит от температуры, частоты вращения и нагрузки. Универсального значения, подходящего всем подшипникам, нет: одна и та же смазка может оказаться слишком вязкой для высокоскоростного узла и недостаточно вязкой для медленно вращающегося нагруженного подшипника.
Для смазочных масел стандартные ряды вязкости задает ISO 3448. Среди примеров классов встречаются ISO VG 46 и ISO VG 68; для более высоких скоростей в рекомендациях рассматриваются и более низкие классы, включая ISO VG 7, ISO VG 10 и ISO VG 22. Эти обозначения нельзя выбирать изолированно от температуры и конструктивных особенностей узла. Значение класса помогает описать вязкость, но не отвечает само по себе на вопрос, подходит ли продукт конкретному подшипнику.
Как оценить соответствие режима
Перед заменой смазки полезно собрать параметры оборудования и сопоставить их с документацией на подшипник и материал. В первую очередь проверяют:
температуру узла в установившемся режиме и при пуске;
скорость вращения и характер нагрузки;
тип подшипника и требуемую рабочую вязкость;
вязкость базового масла при рабочей температуре;
совместимость выбранного материала с условиями эксплуатации.
Для оценки смазочного состояния используют коэффициент κ: фактическую рабочую вязкость сравнивают с эталонной, рассчитанной с учетом среднего диаметра и скорости подшипника. При κ выше 1 рабочая вязкость превышает эталонную; это может поддерживать формирование пленки, однако увеличение вязкости не всегда полезно. На высоких оборотах оно способно привести к росту трения и температуры.
Почему важен баланс
Если узел нагревается, переход на более вязкую смазку не обязательно решит проблему. Причиной могут быть неподходящая вязкость, чрезмерные потери на перемешивание или несоответствие режима эксплуатации. Изменение материала без проверки условий способно усилить нагрев и ускорить износ.
Для закупщика практический вывод прост: запрашивать нужно не только название и класс смазки, но и данные, позволяющие сопоставить ее с рабочей температурой, нагрузкой и скоростью. Для инженера следующий шаг - проверить, соответствует ли фактическая вязкость базового масла условиям подшипника. Такой порядок снижает риск выбора по одному параметру и помогает планировать ресурс подшипников.
Почему NLGI не определяет вязкость смазки
Класс NLGI описывает консистенцию пластичной смазки.
Он не показывает вязкость базового масла и не позволяет самостоятельно оценить способность смазки формировать пленку в конкретном подшипнике. Поэтому одинаковый класс консистенции не означает одинаковое поведение материалов при рабочей температуре и скорости вращения.
Заблуждение «чем гуще смазка, тем лучше защита» может привести к неверному выбору. Более плотная консистенция не гарантирует подходящую вязкость базового масла. Если вязкость масла недостаточна для режима подшипника, необходимая пленка может не сформироваться. Если она избыточна для скорости узла, возрастут сопротивление движению и нагрев.
Что смотреть в характеристиках
Для пластичной смазки важно разделять два параметра: класс консистенции NLGI и вязкость базового масла. Первый описывает консистенцию продукта, второй помогает оценить смазывание контактирующих поверхностей в рабочих условиях. При подборе следует сверять вязкость базового масла при рабочей температуре с требованиями к подшипнику, а затем учитывать скорость, нагрузку и температуру.
Для высокоточных подшипников оценивать пригодность смазки в разных температурных условиях помогает кажущаяся динамическая вязкость. Такой подход особенно важен, когда узел работает в диапазоне температур, где свойства смазочного материала заметно меняются. Но и этот показатель нельзя рассматривать отдельно от конструкции и режима подшипника.
При высоких оборотах избыточная вязкость может увеличить потери и перегрев. При низких скоростях и высокой нагрузке более вязкий материал иногда оказывается обоснованным, но решение нужно сверять с характеристиками узла. По этой же причине одинаковый класс NLGI не означает, что две смазки взаимозаменяемы.
Если после перехода на специализированную смазку износ усилился, стоит проверить не только консистенцию. Сопоставьте вязкость базового масла с рабочей температурой, оцените скорость и нагрузку, а также выясните, не изменился ли режим эксплуатации. Это точнее, чем выбирать замену исключительно по признаку «гуще» или «мягче».
Пищевая смазка для подшипников: как различать H1 и H2
Пищевой допуск определяет допустимость смазки с точки зрения риска контакта с пищей, но не подтверждает ее пригодность для любого подшипника.
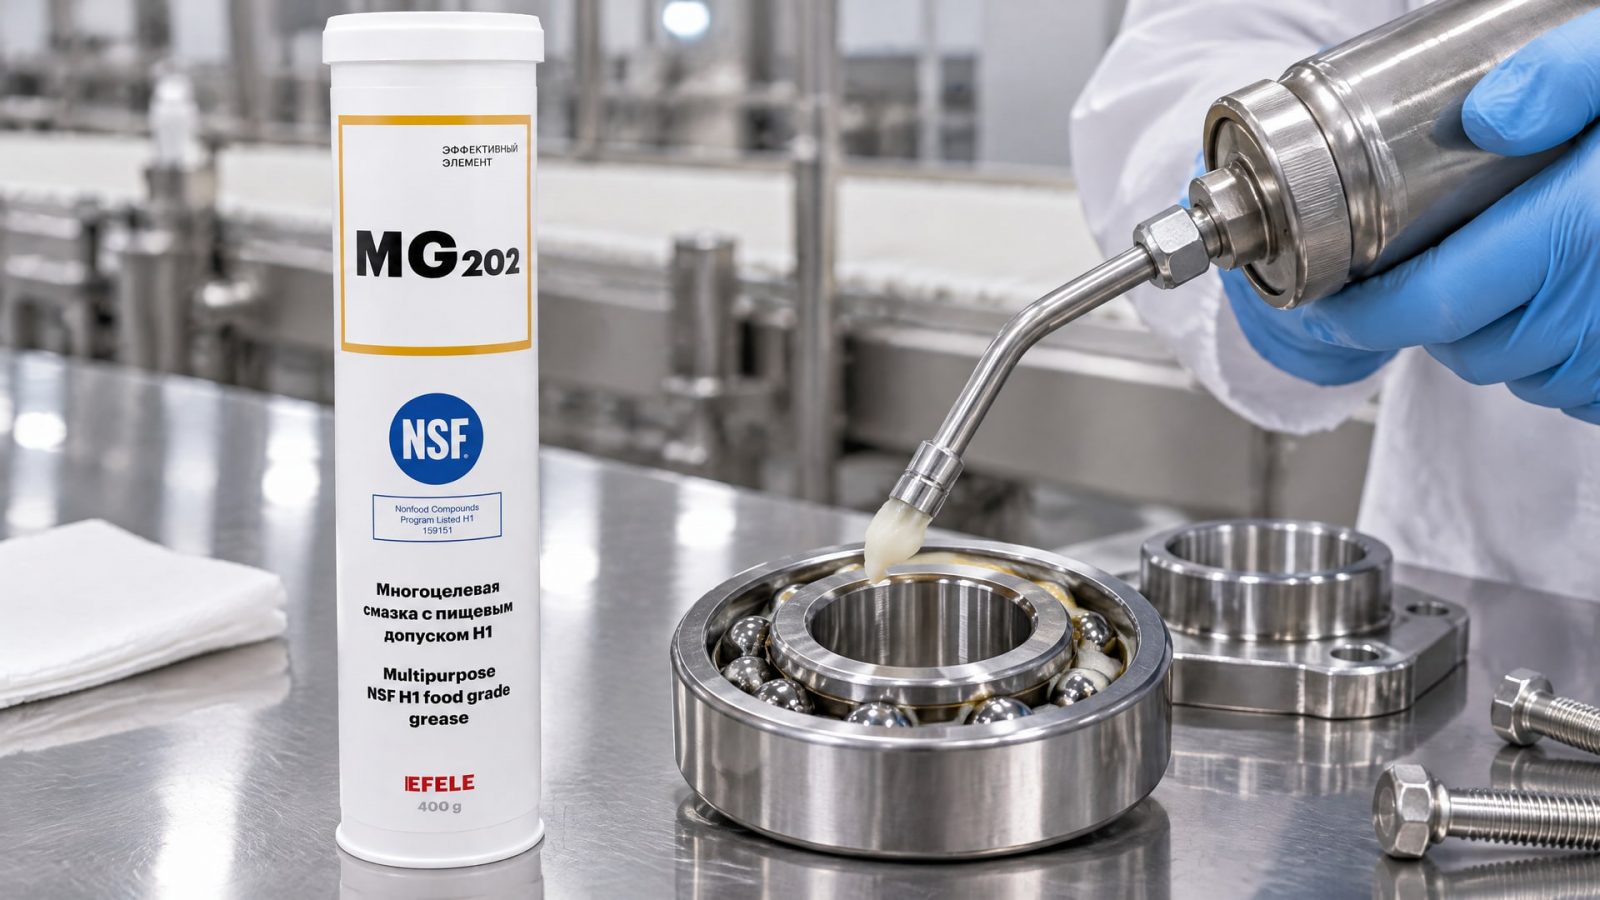
Для узла по-прежнему важны рабочая вязкость, скорость, нагрузка и температура. Поэтому выбор пищевой смазки начинается с оценки санитарной зоны, а затем продолжается обычной технической проверкой.
H1 предназначена для мест, где возможен случайный контакт смазки с пищей. H2 применяют только в зонах, где контакта с пищей быть не должно. Это разные условия применения, а не ступени одной шкалы: H2 не заменяет H1 там, где возможен случайный контакт.
Как учитывать условия пищевого производства
На пищевом предприятии сначала определяют, может ли смазка случайно попасть на продукт. Если такой риск есть, рассматривают материал с допуском H1. Если контакт исключен, для соответствующего узла может подойти H2 - при условии, что сама смазка отвечает требованиям подшипника по вязкости и режиму работы.
Проблемы с износом в пищевом производстве могут сочетать несколько факторов: неподходящую вязкость, влажность, частые санитарные обработки и пусковые режимы. Один только допуск H1 не подтверждает стойкость к конкретным условиям участка. Сначала уточняют риск контакта с продуктом, затем сверяют рабочую температуру, скорость, нагрузку и свойства базового масла.
Когда случайный контакт исключить нельзя, в линейке пищевых решений рассматривают EFELE MG-202 с допуском NSF H1. Такой выбор решает именно задачу соответствия зоне возможного контакта, но не отменяет проверки вязкости и условий подшипника. Если узел работает на высокой скорости или при нагрузке, окончательное решение принимают по характеристикам материала и требованиям оборудования, а не только по обозначению H1.
Диагностика износа и подбор смазки для разных режимов
Повышенный износ после смены материала - повод проверить весь режим смазывания.
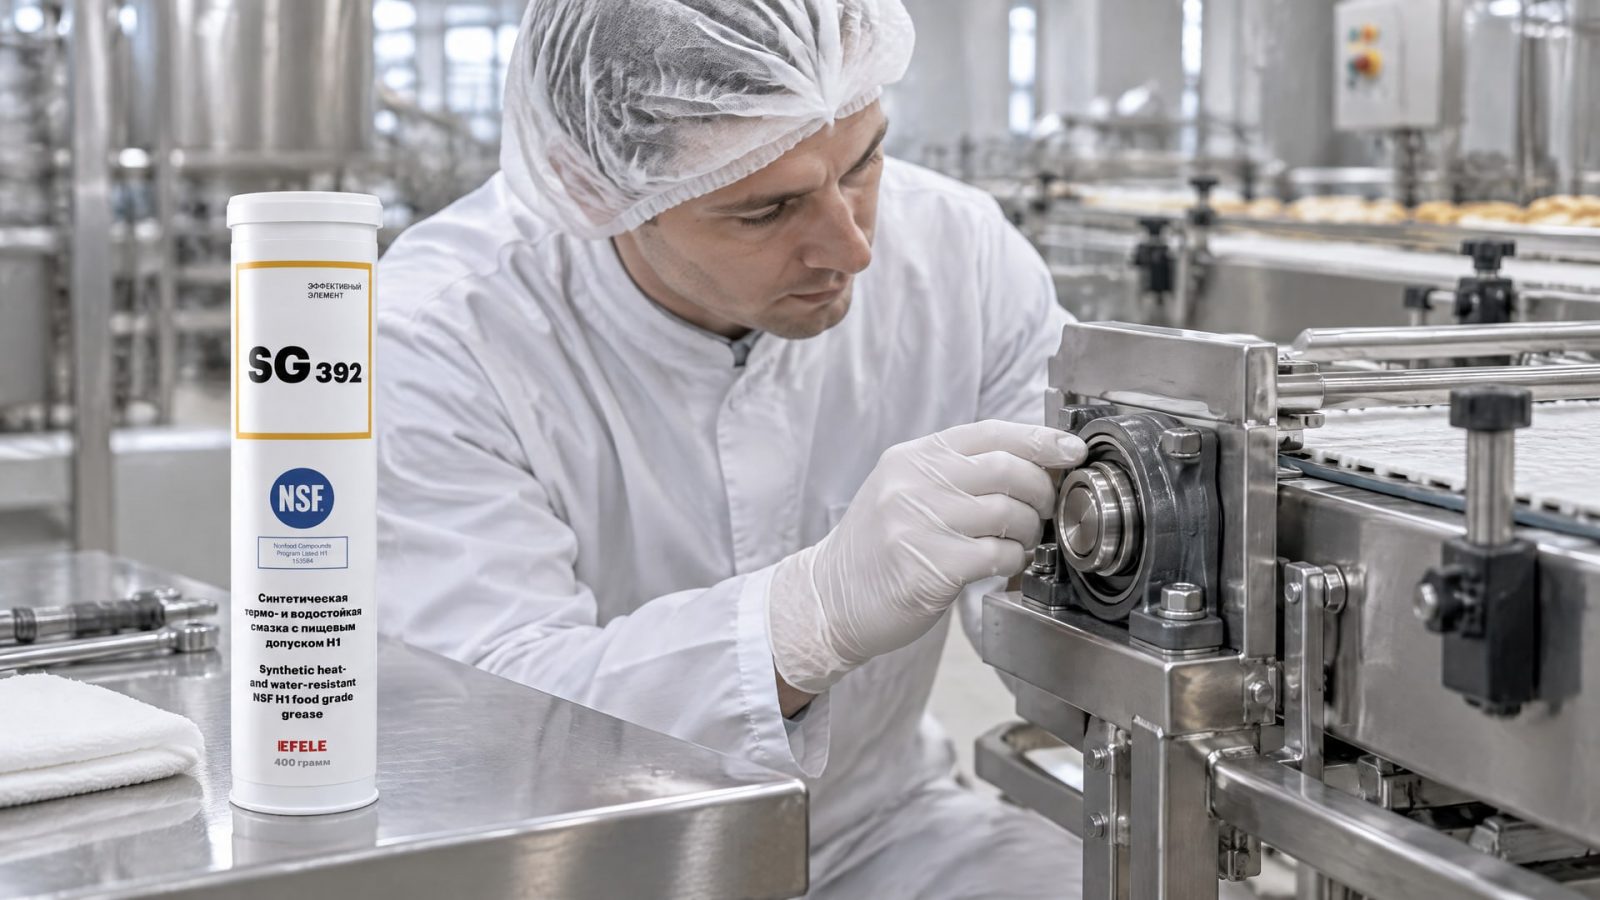
Необходимо установить, как изменилась температура подшипника, соответствует ли вязкость базового масла рабочим условиям и не стал ли узел работать на другой скорости или под большей нагрузкой. Одновременно проверяют, соответствует ли тип смазки конструкции подшипника и условиям эксплуатации.
В рекомендациях по подшипникам приведены разные минимальные значения вязкости: 13 мм²/с для шариковых и цилиндрических роликовых, 20 мм²/с для конических и сферических роликовых, 32 мм²/с для сферических упорных роликовых. Сопоставление с этими ориентирами помогает обнаружить недостаточную вязкость на рабочей температуре. Однако превышение минимума не гарантирует правильный выбор, если скорость или температура узла отличаются от расчетных.
Совет инженера
Сценарий: подшипниковый узел пищевого оборудования работает во влажной зоне и нагревается. Перед заменой смазки нужно определить, возможен ли случайный контакт с продуктом, а затем проверить вязкость при рабочей температуре и соответствие материала скорости и нагрузке.
Что сделали: сначала определили требования зоны к пищевому допуску, затем сверили режим подшипника с характеристиками смазки. Для участка с повышенной влажностью и высокой температурой рассматривают EFELE SG-392 - термо- и водостойкую смазку с допуском NSF H1. Ее применение должно соответствовать условиям узла; сам допуск не заменяет проверку вязкости.
Итог: инженер получает не формальную замену «на более густую», а последовательность проверок, которая помогает отделить проблему пищевого допуска от проблемы подбора вязкости. Если нагрев сохраняется, нужно повторно оценить скорость, нагрузку и фактическую температуру, а не повышать вязкость без диагностики.
При анализе высокоточных подшипников дополнительно учитывают кажущуюся динамическую вязкость как показатель пригодного температурного диапазона смазки. Для минеральных масел проверяют и индекс вязкости; ориентир для него - не ниже 95. Эти параметры помогают оценить поведение смазочного материала при изменении температуры, но итоговый выбор все равно сверяют с данными подшипника и условиями работы оборудования.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипников?
Единого значения для всех подшипников нет. Минимальные ориентиры на рабочей температуре составляют 13 мм²/с для шариковых и цилиндрических роликовых подшипников, 20 мм²/с для конических и сферических роликовых, 32 мм²/с для сферических упорных роликовых. Выбор также зависит от скорости, нагрузки и температуры.
Какая вязкость смазки подходит для ступичных подшипников?
Для выбора нужно знать конструкцию подшипника, его рабочую температуру, скорость и нагрузку. Одного названия узла недостаточно, чтобы назначить вязкость. Сверьте минимальные требования к рабочей вязкости с документацией на подшипник и характеристиками базового масла при температуре эксплуатации.
Может ли слишком высокая вязкость вызвать нагрев и износ подшипника?
Да, избыточная вязкость может увеличить трение и потери на перемешивание, из-за чего повышается температура узла. Но это не означает, что для любого нагрева нужно выбирать более жидкую смазку: сначала проверяют рабочую температуру, скорость и нагрузку, а затем сопоставляют их с вязкостью материала.
Можно ли использовать смазку H2, если возможен случайный контакт с пищей?
Нет. H2 предназначена для зон, где контакта с пищей быть не должно. Если случайный контакт возможен, рассматривают смазку с допуском H1. После этого отдельно проверяют ее пригодность для подшипника по вязкости, скорости, нагрузке и рабочей температуре.
Заключение
Повышенный износ при использовании специализированной смазки может быть связан с несоответствием ее рабочей вязкости, скорости, нагрузки или температуры подшипника. Для диагностики недостаточно ориентироваться на класс NLGI или пищевой допуск: нужно оценивать вязкость базового масла при рабочей температуре и учитывать конструкцию узла. Слишком низкая вязкость мешает формированию достаточной пленки, а чрезмерная способна усилить трение и нагрев.
Следующий шаг - зафиксировать температуру подшипника, скорость и нагрузку, определить тип узла и сверить рабочую вязкость смазки с требованиями оборудования. Для пищевого производства дополнительно установите, возможен ли случайный контакт с продуктом: H1 применяют при таком риске, H2 - только при его отсутствии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена снижает трение в парах металл-пластик и металл-резина, но выбор зависит от совместимости материалов.
Узнайте о взаимосвязи нагрузки сваривания и диаметра пятна износа для противозадирных присадок в масле.
Узнайте, почему твердые присадки не всегда подходят для смазки высокоскоростных подшипников и какие параметры критичны при выборе.