
Полимеризация при комнатной температуре: технология нанесения аэрозольных покрытий на крепеж
Полимеризация при комнатной температуре позволяет формировать покрытие без отдельного высокотемпературного этапа отверждения. Однако одного этого свойства недостаточно, чтобы выбрать состав для резьбового крепежа: нужно учитывать коэффициент трения, повторяемость момента затяжки, материал сопрягаемых деталей и условия работы узла. Для крепежа эти параметры проверяют на реальной паре деталей, в том числе по ISO 16047.
Статья полезна инженерам и специалистам по снабжению, которые выбирают антифрикционное покрытие в аэрозольном формате для крепежа, задвижек и других узлов с вибрацией. Разберем, как организовать нанесение и контроль, что учитывать при затяжке и в каких случаях нужен не антифрикционный, а фрикционный слой.
Как проходит полимеризация при комнатной температуре
Аэрозольное покрытие наносят на подготовленную поверхность, после чего выдерживают до отверждения в условиях, указанных в документации на конкретный состав.
В отличие от процесса с обязательным нагревом, здесь не нужно закладывать отдельный этап термообработки. Но комнатное отверждение не означает, что можно не контролировать толщину, равномерность нанесения и время до сборки: эти параметры влияют на свойства сформированного слоя.
В техническом описании одного из аэрозольных сухих антифрикционных покрытий указана температура отверждения 20 °C. Это характеристика конкретного состава, а не универсальное требование для всех материалов. Рабочие условия нанесения и выдержки нужно сверять с документацией выбранного покрытия.
Последовательность нанесения
Практический процесс удобно строить как набор контролируемых операций:
Проверить, подходит ли покрытие для материала детали и предполагаемого режима работы.
Подготовить поверхность по требованиям технической документации на состав.
Нанести покрытие аэрозолем равномерно, соблюдая заданные изготовителем параметры нанесения.
Выдержать деталь до отверждения в условиях, предусмотренных документацией.
Перед запуском партии проверить результат на контрольных деталях и зафиксировать параметры процесса.
В источниках нет универсальных значений расстояния распыления, толщины слоя или продолжительности выдержки. Поэтому их нельзя переносить с одного материала на другой или назначать без документации. Если эти параметры не определены для выбранного состава, до запуска в серию стоит запросить технические данные и провести пробное нанесение.
Аэрозольное нанесение удобно для локальной обработки и деталей, которые нецелесообразно направлять на отдельную линию покрытия. Но удобство нанесения не подтверждает пригодность слоя для конкретной резьбы. Даже равномерная пленка может изменить трение и тем самым повлиять на усилие затяжки. Поэтому технологический контроль должен включать не только визуальную проверку покрытия, но и испытание сборки.
Как выбрать антифрикционное покрытие для аэрозольного нанесения
Антифрикционное покрытие в аэрозоле выбирают по функциональным требованиям к узлу, а не только по способу нанесения.
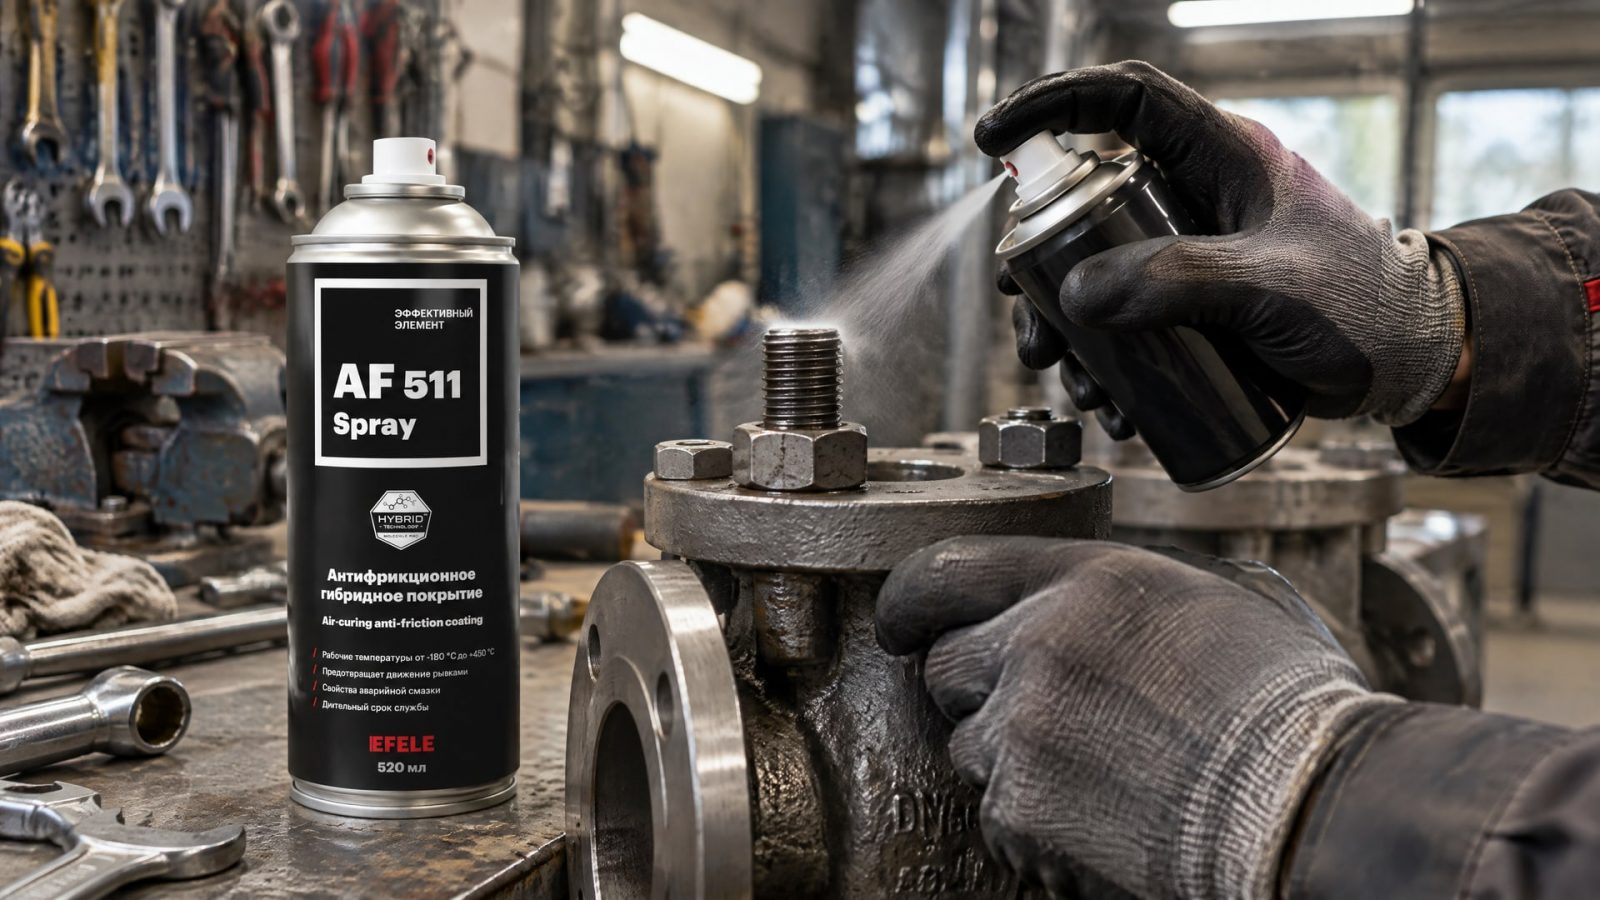
Для резьбового крепежа важны коэффициент трения, повторяемость момента затяжки и совместимость с парой материалов. Если покрытие одновременно должно защищать от коррозии, эту задачу оценивают вместе с его влиянием на трение: одного антикоррозионного свойства для управляемой сборки недостаточно.
В материалах по резьбовым соединениям приводится ориентир 0.08–0.16 для коэффициента трения. Это не универсальная норма для любого крепежа, а диапазон из конкретного контекста, который нельзя назначать без проверки конструкции и требований к соединению. Для некоторых покрытий и материалов трение без смазки может превышать 0.3. Следовательно, покрытие с меньшим коэффициентом не автоматически лучше: чрезмерное снижение трения может изменить силу затяжки при заданном моменте.
Что проверить до выбора
Указано ли применение для резьбовых соединений, а не только для скользящих поверхностей.
Подходит ли покрытие для материалов крепежа и сопрягаемых деталей.
Какой коэффициент трения требуется и насколько стабильно он воспроизводится.
Совместим ли слой с выбранной скоростью затяжки и сборочным процессом.
Требуется ли одновременно коррозионная защита и контроль трения.
ISO 4042:2022 распространяется на покрытия болтов, винтов, шпилек, гаек, шайб, штифтов, клипс и заклепок. Этот стандарт полезен при постановке требований к покрытию крепежа, но сам по себе не заменяет испытания готового соединения. Для метрической резьбы важно также наличие смазки хотя бы на одной из сопрягаемых резьбовых деталей: без нее связь между моментом и натягом может быть нестабильной.
Если нужен аэрозольный материал для крепежа задвижек и трубопроводов, работающих при вибрации и высоком давлении, среди рассматриваемых решений есть EFELE AF-511 Spray, отверждаемое при комнатной температуре. Перед применением необходимо сверить техническую документацию и подтвердить пригодность покрытия на конкретной геометрии, материалах и режиме работы узла.
Как покрытие влияет на затяжку резьбового крепежа
Момент затяжки не показывает усилие в соединении напрямую: на результат влияет трение в резьбе и под головкой крепежа.
Поэтому для покрытого болта изменение поверхности может привести к другой силе затяжки при прежнем моменте. При проектировании и контроле важно подтвердить не просто наличие слоя, а воспроизводимость параметров сборки.
Для оценки связи между крутящим моментом, трением и усилием затяжки применяют ISO 16047. Испытание проводят на крепежных изделиях с метрической резьбой, включая болты, винты, шпильки и гайки. Результат можно выражать через коэффициент трения или K-factor. Для производственного процесса это способ сопоставить покрытие, смазку, крепеж и режим затяжки в составе реального соединения.
Скорость затяжки и стабильность результата
В одном из материалов отмечен риск перегрева, роста коэффициента трения и stick-slip при скоростной затяжке 100 min⁻¹ и выше. Поэтому, если сборочное оборудование работает на высокой скорости, совместимость покрытия с этим процессом проверяют отдельно. Результаты ручной затяжки не следует автоматически переносить на скоростную линию.
При испытании стоит учитывать не только первый цикл сборки, но и повторяемость результата для партии. Влияние хранения на коэффициент трения также может быть заметным: для крепежа с фрикционно-чувствительным покрытием условия хранения способны изменить параметры затяжки. Поэтому в контроле полезно фиксировать историю партии и условия хранения, если они предусмотрены процедурой предприятия.
Еще один фактор - влияние отверждения на механические свойства крепежа. В материалах отдельно отмечен риск для усталостного предела, особенно у болтов с накатанной после термообработки резьбой. Это не означает, что любое комнатно-отверждаемое покрытие снижает прочность, но подтверждает необходимость валидации на целевой геометрии и с учетом термообработки.
Покрытие задвижки при вибрации: как оценить рабочие условия
Для крепежа задвижек и трубопроводов вибрация - только часть условий эксплуатации.
При выборе покрытия учитывают контактные нагрузки, характер движения, периоды простоя и требования к затяжке. Если узел работает с микроперемещениями, имеет значение пригодность материала к осциллирующему движению и прерывистой работе. Эти характеристики нужно искать в техническом описании, а затем подтверждать испытанием на соответствующих деталях.
Само обозначение «антифрикционное покрытие» не гарантирует, что материал подходит для любой резьбы или скользящей пары. В описании покрытия должно быть прямо указано назначение для резьбового крепежа либо соответствующий режим движения. Для оценки узла с вибрацией также важно разделять две задачи: снизить нежелательное трение при сборке и обеспечить требуемое удержание резьбового соединения в эксплуатации. Эти задачи могут требовать разных функциональных решений.
Когда нужен фрикционный слой
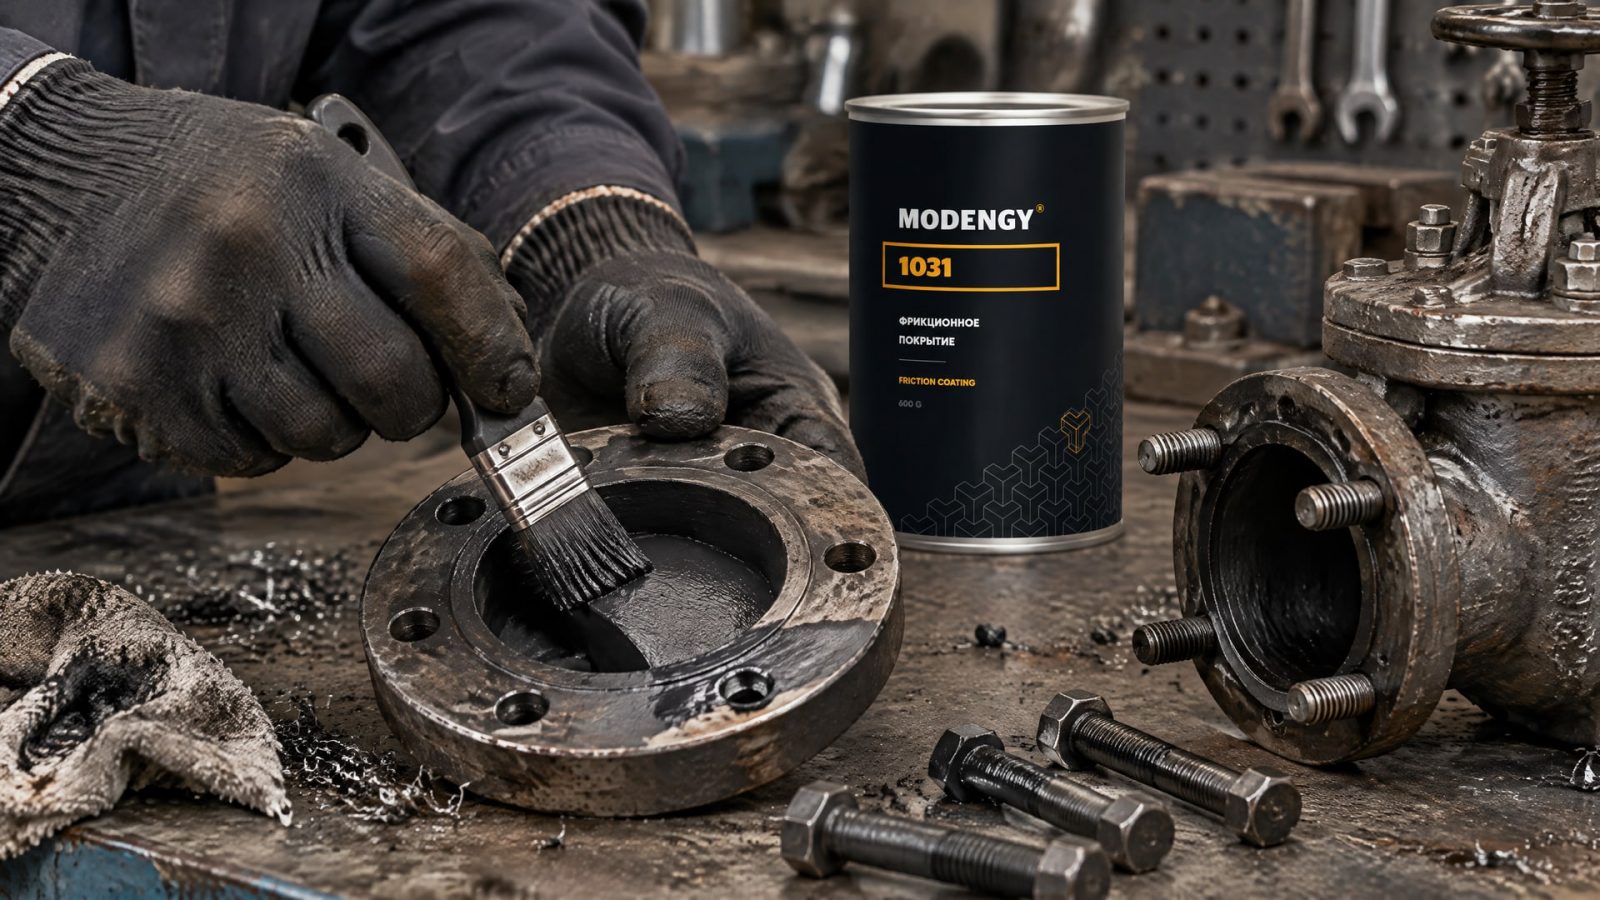
Если задача состоит не в снижении, а в обеспечении высокого и стабильного коэффициента трения, рассматривают фрикционное покрытие крепежа. Например, такой подход может быть уместен для стопорения резьбовых соединений. Здесь цель отличается от антифрикционной: требуется управляемое сопротивление относительному движению, а не облегчение скольжения.
Совет инженера
Сценарий: соединению требуется стабильное трение для стопорения резьбовых деталей.
Что проверить: задать требуемые параметры пары и испытать покрытие на целевых деталях, а не оценивать его только по внешнему виду.
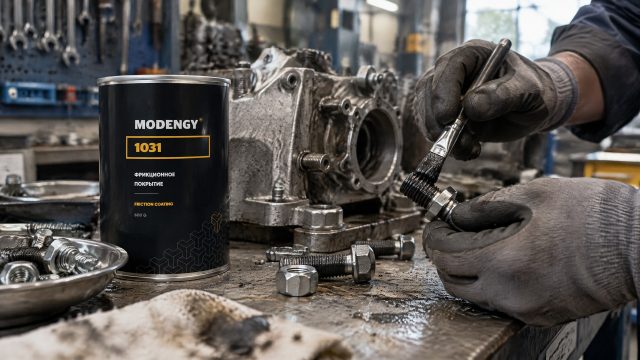
Итог: для такого назначения рассматривают функциональное покрытие MODENGY 1031, после чего подтверждают соответствие результата требованиям узла.
Не следует подменять испытание предположением, что любое фрикционное покрытие сохранит нужное поведение при вибрации. Важны конструкция соединения, материалы, подготовка деталей и технология нанесения. Если покрытие влияет на момент затяжки, его нужно оценивать в собранном узле с помощью измеряемых параметров.
Контроль качества и типичные ошибки нанесения
Отверждение при комнатной температуре не снимает требований к повторяемости процесса.
Один и тот же состав при разной подготовке или неравномерном нанесении может дать разные результаты по трению и сборке. Поэтому для серийного применения важно закрепить параметры, предусмотренные технической документацией, и проверять их на контрольных деталях.
Частая ошибка - выбирать материал только по рабочей температуре или слову «антифрикционный» в описании. Для резьбового крепежа важны коэффициент трения, момент затяжки и усилие, которое получает соединение. Еще одна ошибка - считать минимальный коэффициент трения безусловным преимуществом. На практике требуется стабильное значение, согласованное с требуемым натягом и конструкцией крепежа.
Что включить в проверку
Сопоставить назначение покрытия с конкретным типом детали и режимом движения.
Уточнить условия нанесения и отверждения по документации на материал.
Проверить покрытие на реальной паре материалов и целевой геометрии.
Оценить связь между моментом затяжки, трением и усилием по ISO 16047.
Учесть скорость сборки, особенно при затяжке 100 min⁻¹ и выше.
Повторить проверку после хранения партии, если условия хранения могут влиять на трение.
Также не стоит распространять результат одного испытания на все типоразмеры крепежа. Изменение геометрии, материала или состояния поверхности способно повлиять на сборку. Для крепежа, чувствительного к термической истории, отдельно оценивают влияние процесса отверждения на механические свойства. Это особенно важно при накатанной после термообработки резьбе.
Часто задаваемые вопросы
Что означает полимеризация покрытия при комнатной температуре?
Это отверждение покрытия без обязательного высокотемпературного этапа. Температура и продолжительность выдержки зависят от конкретного состава и должны соответствовать его технической документации. Например, для одного аэрозольного сухого покрытия указана температура отверждения 20 °C, но переносить этот параметр на другие материалы нельзя.
Можно ли использовать аэрозольное антифрикционное покрытие для любого крепежа?
Нет. Нужно подтвердить назначение покрытия для резьбовых соединений, совместимость с материалами деталей и стабильность параметров затяжки. Связь момента, трения и усилия проверяют по ISO 16047. Аэрозольный формат и комнатное отверждение сами по себе не подтверждают пригодность для конкретного крепежа.
Как проверить покрытие резьбового крепежа перед серийным применением?
Проведите испытание на деталях целевой геометрии и из требуемых материалов. Оцените момент затяжки, трение и усилие, а затем проверьте повторяемость результата. Для метрического соединения учитывайте наличие смазки хотя бы на одной сопрягаемой резьбовой детали и отдельно проверьте соответствие покрытия скорости производственной затяжки.
Подойдет ли антифрикционное покрытие для задвижки, работающей при вибрации?
Решение принимают по режиму узла и назначению покрытия. В документации должны быть подтверждены подходящие условия работы, например осциллирующее движение или прерывистая работа, если они присутствуют в эксплуатации. Затем проверяют сборку на целевых деталях, включая стабильность затяжки и поведение покрытия при заданной нагрузке.
Заключение
Полимеризация при комнатной температуре позволяет наносить аэрозольное покрытие без отдельного высокотемпературного этапа, но не заменяет контроля технологии и испытаний. Для резьбового крепежа ключевые параметры - стабильное трение, повторяемость момента затяжки, совместимость материалов и соответствие покрытия реальному режиму работы. Проверку связи между моментом, трением и усилием проводят по ISO 16047.
Следующий шаг - определить требования к соединению, сверить назначение и режим нанесения покрытия с технической документацией, затем испытать образцы на целевой паре деталей. Для крепежа задвижек и узлов с вибрацией отдельно проверьте скорость сборки, характер движения и влияние покрытия на механические свойства крепежа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, и выберите подходящий вибростойкий крепеж.
Анаэробный фиксатор резьбы и антифрикционные покрытия: когда нужно скольжение, а когда фиксация.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью правильной механической подготовки поверхности и набивки риски.