
Ремонт посадочного места подшипника: как зафиксировать деталь без пресса и нагрева
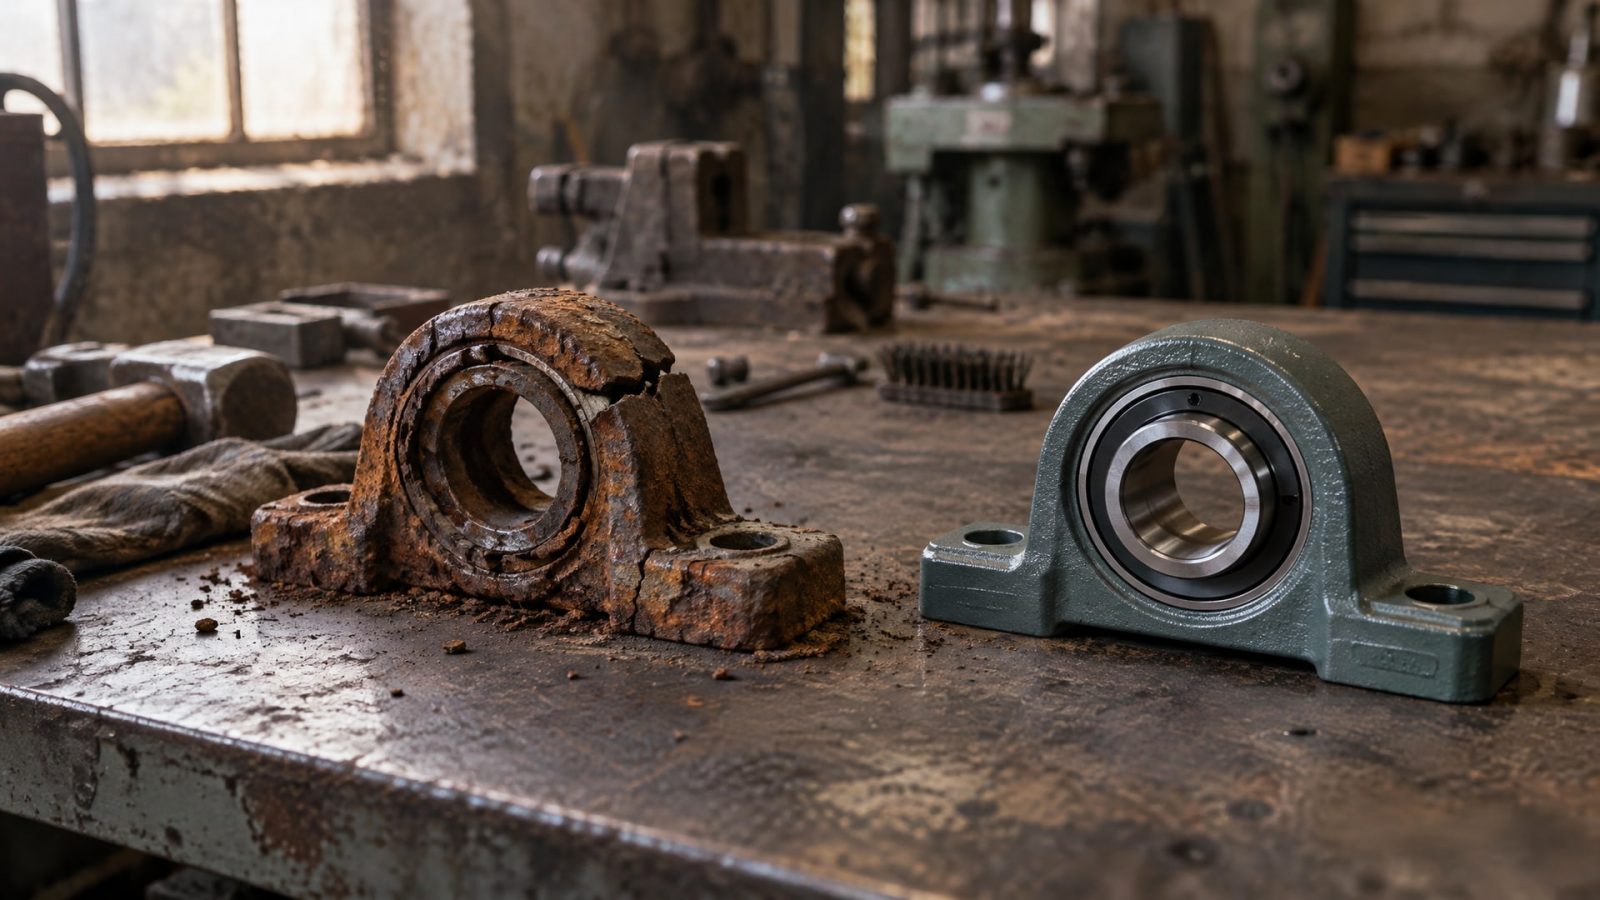
Когда подшипник начинает проворачиваться на валу или в корпусе, первый импульс - отправить агрегат в восстановку. Однако если износ небольшой, геометрия посадки сохранена и зазор составляет всего 0,1–0,15 мм на сторону, фиксация анаэробным составом часто дает надежный результат прямо на месте без демонтажа, разрезки деталей и горячих работ. Статья рассказывает, когда и как применять эту технологию, какие типичные ошибки приводят к неудаче, и как правильно подготовить поверхности, чтобы фиксатор сработал на полную.
Информация полезна техническим специалистам и закупщикам, которые отвечают за быстрое восстановление оборудования в ремонтных мастерских, на производственных участках и в сервисных центрах.
Когда анаэробный фиксатор поможет, а когда нет
Главное правило: фиксатор удерживает, но не исправляет.
Если посадочное место разбито сильно - люфт больше 0,2 мм, видны трещины, деформация или ржавчина глубиной более нескольких десятых миллиметра - один только состав не спасет. Здесь потребуется расточка, наращивание полимерным ремонтным составом или замена корпуса и вала.
Зато при малом износе, когда подшипник проворачивается медленно или с периодических попаданиях, а само посадочное место геометрически целое, анаэробный фиксатор - оптимальное решение. Практический ориентир: если при проверке микрометром или индикатором зазор между валом и внутренним кольцом подшипника (или между корпусом и внешним кольцом) не превышает 0,15 мм, то фиксация имеет смысл.
Низковязкие анаэробные составы эффективны при зазорах до 0,15 мм, среднее-вязкие - до 0,25 мм, высоковязкие - до 0,5 мм. Выбор вязкости определяет, насколько глубоко состав проникнет в щель и как плотно заполнит пространство между деталями.
Пошаговая инструкция по фиксации подшипника без пресса и нагрева
Шаг 1. Оценка зазора и состояния посадки
Перед любыми действиями измерьте фактический люфт подшипника или зазор между валом и корпусом. Возьмите микрометр, индикатор часового типа или даже щупы; ориентироваться «на глаз» нельзя. Проверьте окружность в нескольких местах, чтобы понять, равномерный ли износ или есть асимметрия. Сложные случаи (большие люфты, видимые деформации, заедания) требуют не фиксации, а полноценного восстановления.
Шаг 2. Полная очистка и обезжиривание
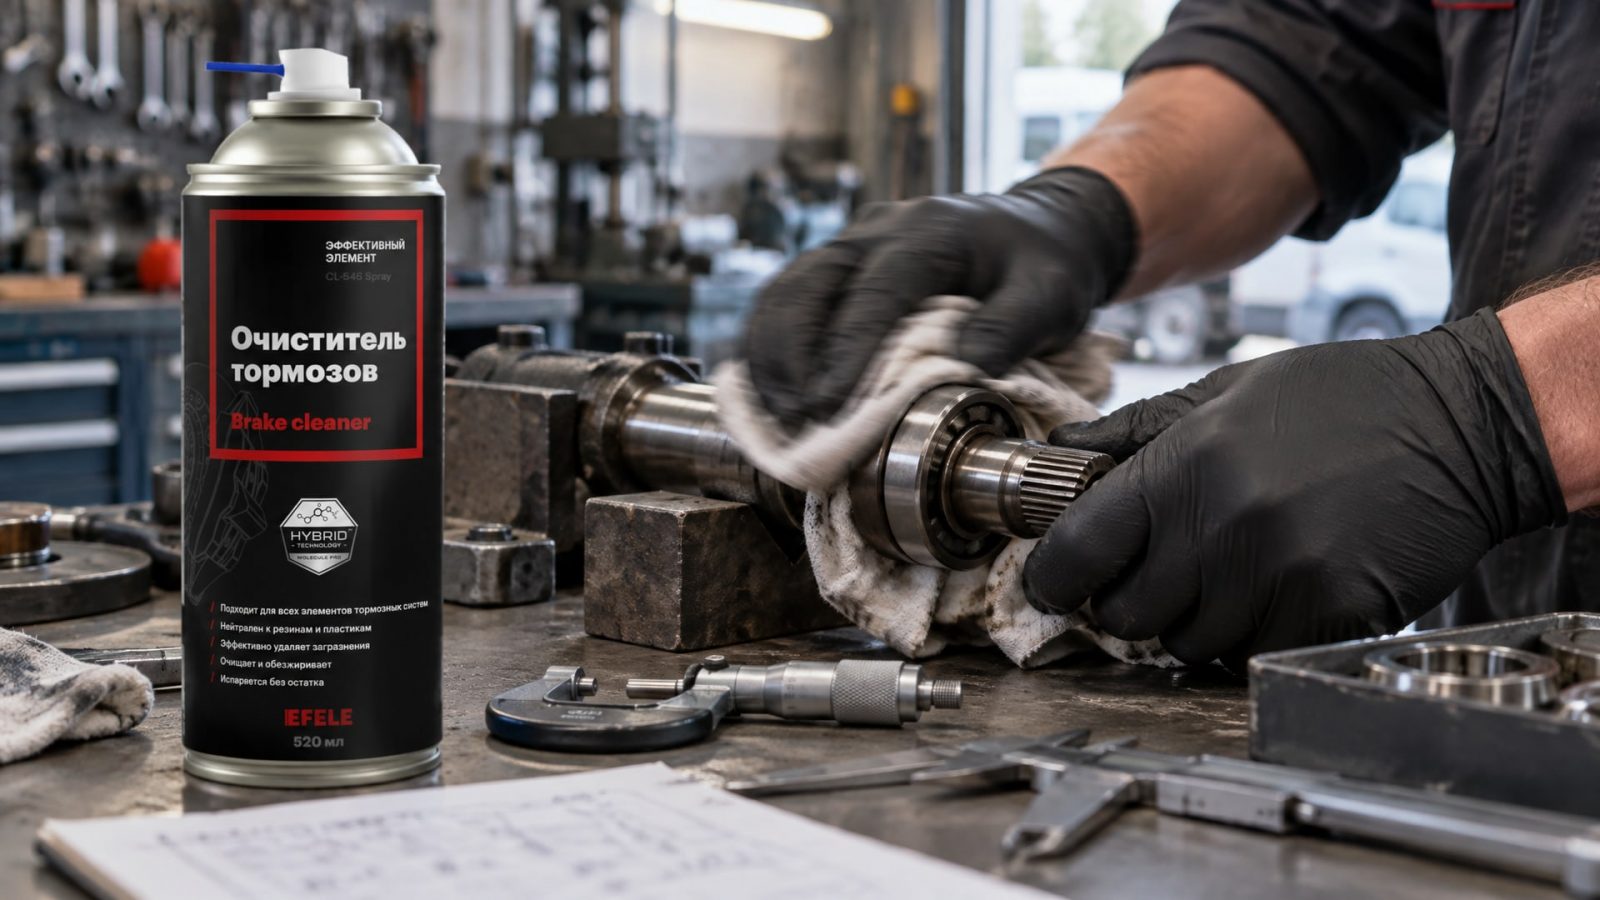
Это решающий этап. Анаэробный фиксатор работает только между чистыми металлическими поверхностями; малейший слой масла, коррозии, старой смазки или влаги разрушает адгезию. Демонтируйте подшипник, осмотрите вал и посадочное место.
Сначала удалите старую смазку и грязь жесткой щеткой или скребком, но без насечек и следов. Затем очистите поверхность ацетоном, спиртом или техническим обезжиривателем - состав должен полностью испариться. Для интенсивной работы подходит очиститель быстро испаряющегося типа, как EFELE CL-546 Spray, который удаляет масло и загрязнения, не оставляя химических остатков.
Протирайте до тех пор, пока тряпка остается чистой. После обезжиривания не затягивайте с установкой - в течение 5–10 минут на поверхности может снова появиться влага и налет. Работайте быстро и без длительных пауз.
Шаг 3. Тонкое нанесение фиксатора
Наносить фиксатор нужно аккуратно и в минимальном количестве. Толщина слоя должна быть в пределах 0,05–0,2 мм - это видимая пленка, но не капля. Если наносите кисточкой, наносите по всей окружности вала или внешней поверхности подшипника равномерно, без скоплений в одном месте.
Типичная ошибка: люди думают, что чем больше состава, тем надежнее. На самом деле избыток мешает равномерной посадке - деталь сидит неплотно, пленка неравномерно сжимается, появляются воздушные карманы. Результат - плохой контакт и слабая фиксация.
Шаг 4. Немедленная сборка без проворачивания
Сразу после нанесения фиксатора устанавливайте подшипник на вал или в корпус. Не вращайте! Интенсивное проворачивание, даже если кажется, что это помогает распределить состав, на деле разрывает пленку и создает сухие зоны, где адгезия срывается.
Посадка должна быть гладкой и уверенной, без ударов и рывков. Если подшипник сопротивляется, не форсируйте - вернитесь к измерению зазора, возможно, вязкость состава неподходящая или геометрия нарушена сильнее.
Выступившие излишки фиксатора удалите сухой или влажной тряпкой, но только после полной посадки детали, чтобы не нарушить основной слой в зазоре.
Шаг 5. Выдержка и первичное отверждение
Собранный узел должен оставаться абсолютно неподвижным. Первичное отверждение занимает 12–24 часа при комнатной температуре. При холоде (ниже 10–15 °C) процесс замедляется - может потребоваться 36–48 часов.
Полная рабочая прочность достигается за 48–72 часа. Только после этого узел готов к нагрузкам, вращению и вибрациям. Запуск «сразу после сборки» приводит к срыву молодой пленки и потере фиксации.
Если в цехе холодно, поместите узел в теплое место или используйте пленочный обогреватель - это ускорит полимеризацию и повысит финальную прочность.
Когда фиксация подходит: типовые сценарии
В автомобильных стартерах и генераторах часто встречается разбитое посадочное место вала подшипника.
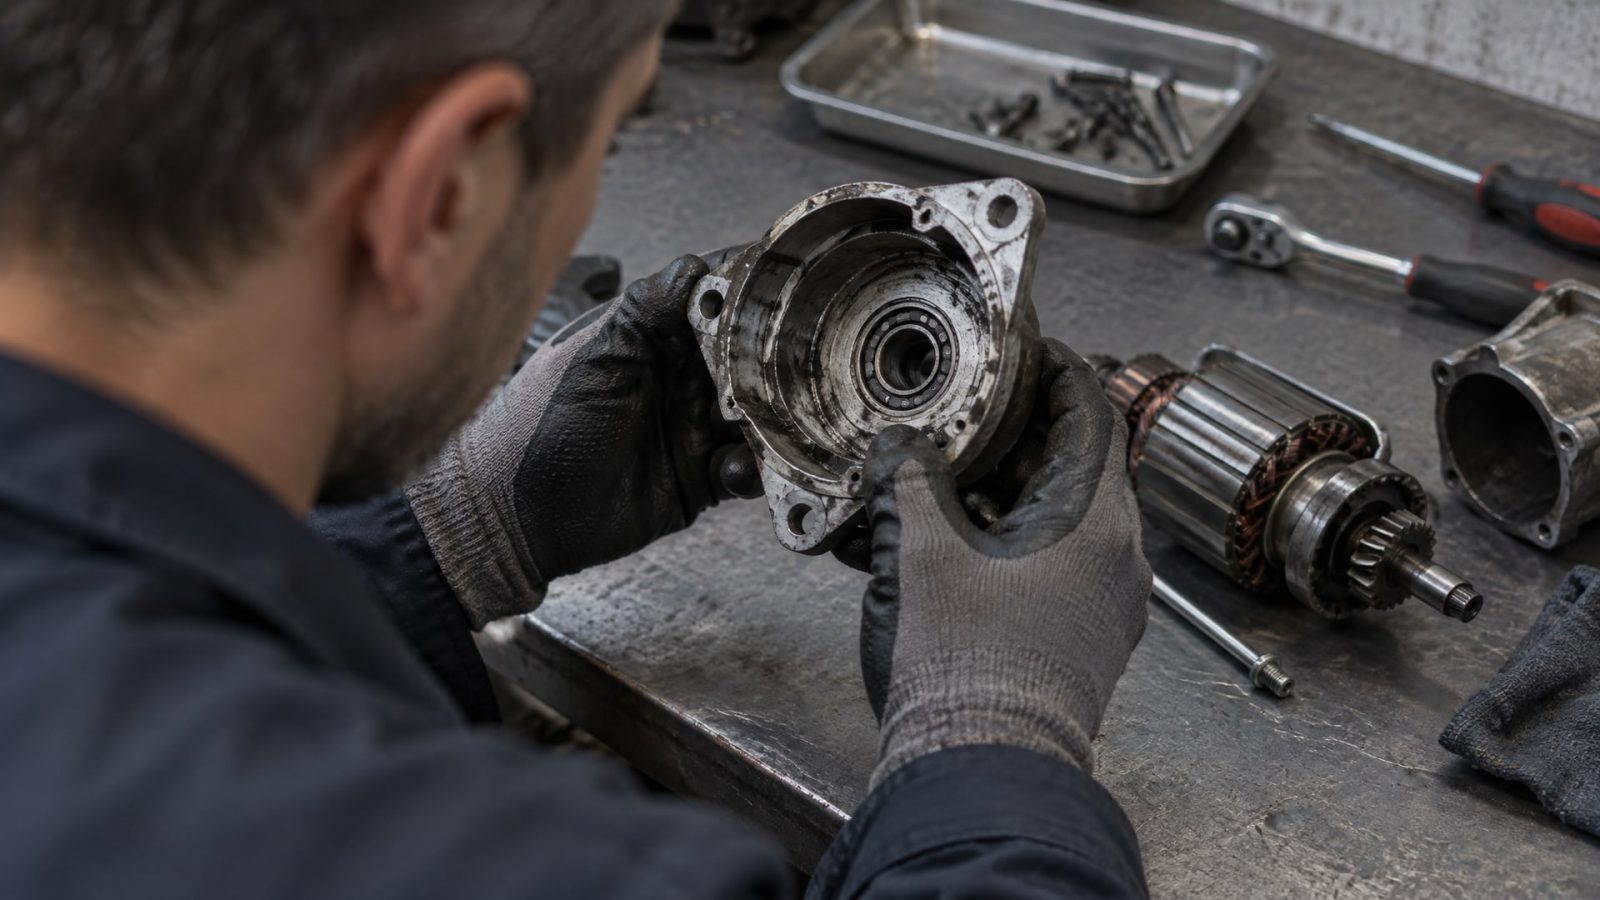
Особенно часто это случается в моделях с номером двигателя D4BH и ему подобных: подшипник проворачивается, появляется люфт, агрегат шумит. Вместо замены всего узла достаточно демонтировать вал, проверить зазор, и если он в пределах нормы, применить фиксирующий состав.
На производственных участках, на линиях фасовки, на станках с быстроходными валами фиксатор спасает, когда подшипник начинает «плывать» в корпусе из-за небольшого износа. Замена узла требует остановки линии на несколько часов; фиксация заняла бы 30 минут работы плюс 48 часов выдержки в нерабочее время.
В ремонтных мастерских и сервисных центрах фиксирующий состав используют, когда клиент хочет сэкономить на замене корпуса или когда ее вообще невозможно снять без разборки агрегата целиком.
Типичные ошибки и почему они приводят к отказу
Ошибка 1: недостаточная очистка.
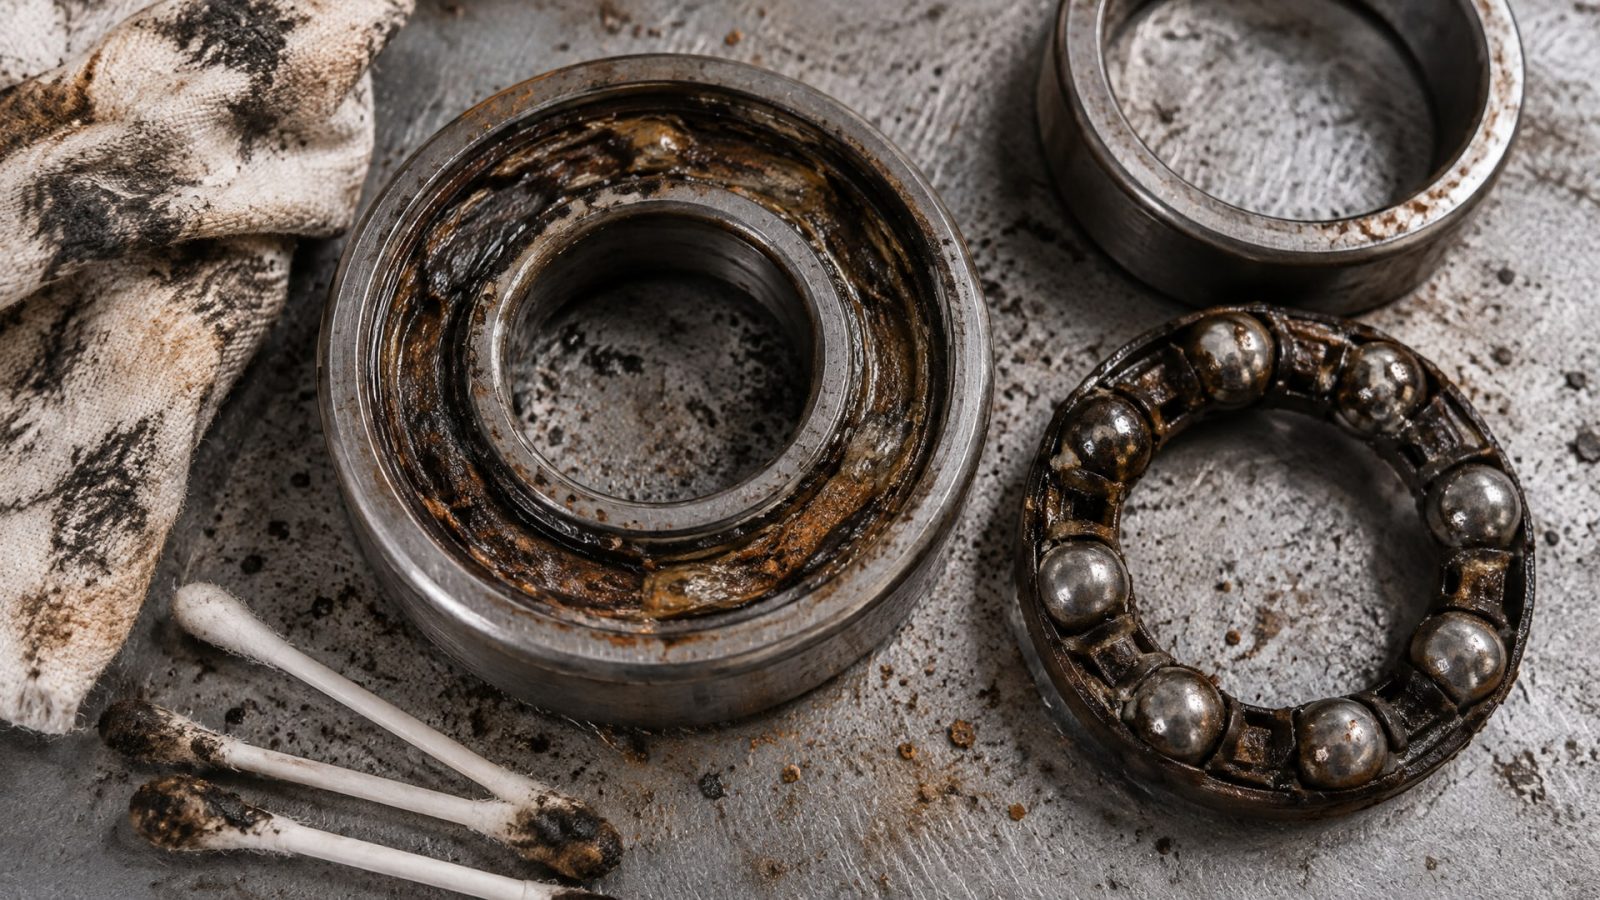
Слой старой смазки или ржавчины толщиной в несколько микрон разрывает связь между составом и металлом. Результат - подшипник держится день-два, а потом снова проворачивается. Решение: чистить упорно, до блеска, использовать обезжириватель.
Ошибка 2: излишек состава. Толстая капля фиксатора не проникает в зазор, а остается комком на поверхности. Деталь сидит не плотно, соединение получается рыхлым. Правило: тонкий слой, видимая пленка, без капель.
Ошибка 3: вращение при посадке. Многие думают, что вращение помогает распределить состав. На деле оно разрывает пленку и создает воздушные карманы. Установка должна быть гладкой, без проворачивания.
Ошибка 4: ранняя эксплуатация. Запуск агрегата через 2–3 часа после сборки - верный способ срезать молодой фиксатор. Нужно подождать минимум 12–24 часа первичного отверждения, а лучше дать 48–72 часа до полной рабочей прочности.
Ошибка 5: неправильный выбор вязкости. Если зазор 0,3 мм, а вы используете низковязкий состав, он вытечет из щели, не заполнив ее должным образом. Необходимо соответствие между величиной зазора и вязкостью фиксатора.
Ошибка 6: большой люфт. Если подшипник болтается с люфтом 0,5 мм и выше, фиксатор не поможет. Начните с восстановления геометрии или замены детали.
Как выбрать правильный состав
Анаэробные фиксирующие составы различаются по вязкости и, соответственно, по максимальному зазору, который они способны заполнить.
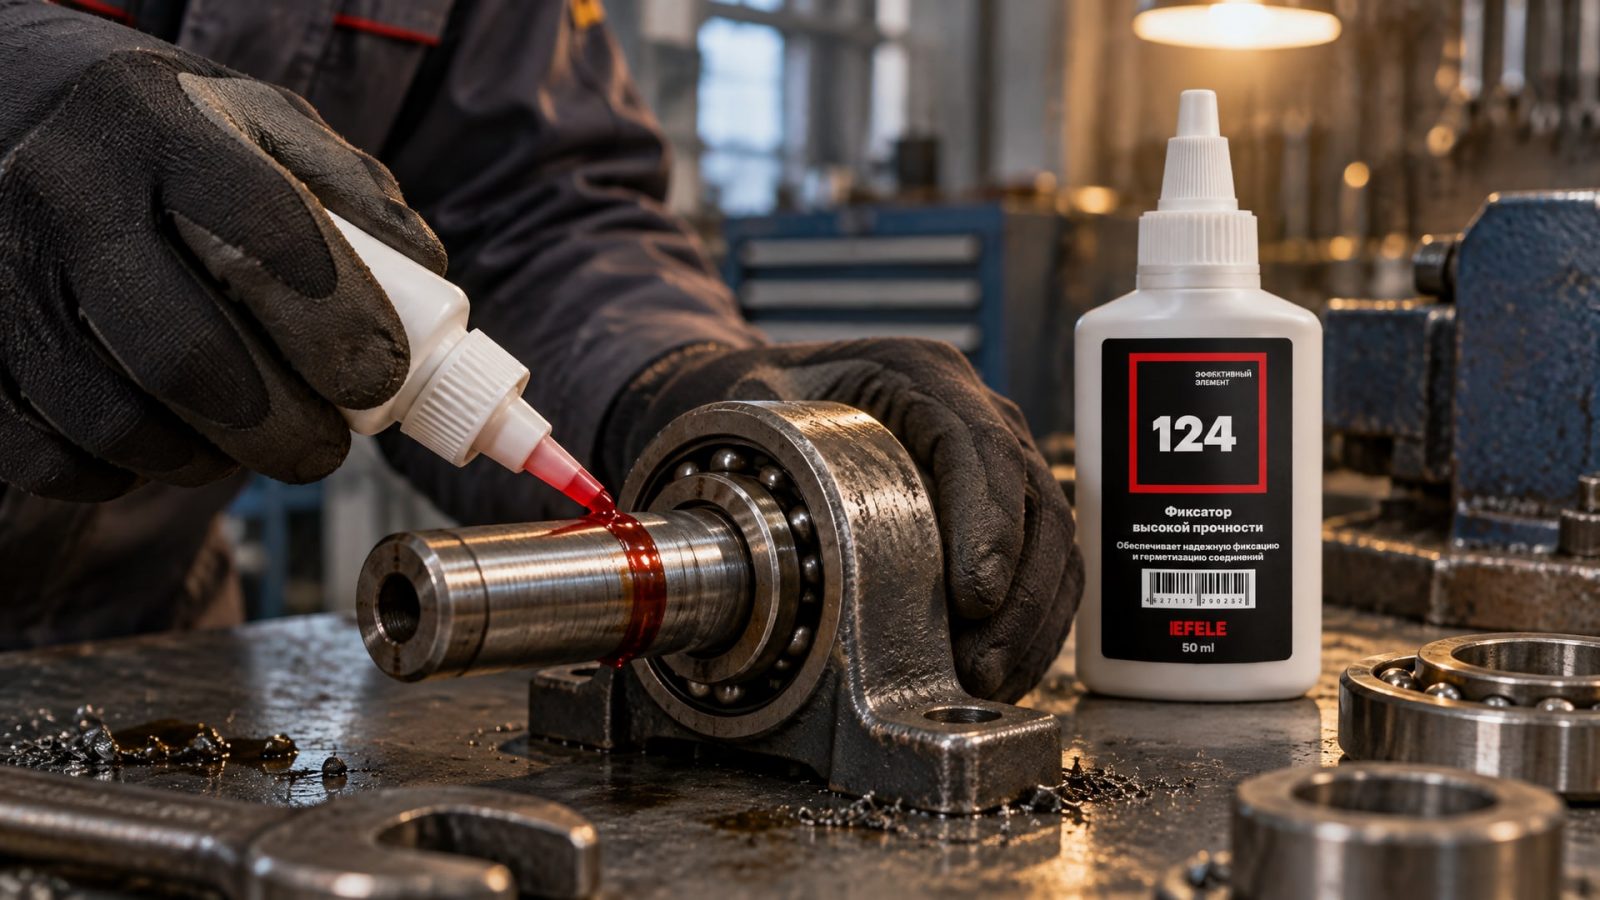
Низковязкие составы (обычно красного или синего цвета на этикетке) текучи и проникают в щели до 0,15 мм. Они быстро твердеют, но требуют более чистых поверхностей.
Средневязкие составы работают с зазорами до 0,25 мм, обладают хорошей адгезией и держат вибрационные нагрузки. Это оптимальный выбор для большинства посадок подшипников на валу.
Высоковязкие составы заполняют зазоры до 0,5 мм, подходят для более грубых поверхностей, но требуют больше времени на полимеризацию.
Для фиксации подшипников на валу без пресса и нагрева, особенно при наличии небольших зазоров и высоких требованиях к вибростойкости, рекомендуется использовать средневязкие анаэробные составы типа EFELE 124, которые обеспечивают высокую прочность соединения и устойчивость к циклическим нагрузкам при минимальной подготовке поверхностей.
Также убедитесь, что состав подходит для материалов ваших деталей. Большинство промышленных фиксаторов работают с сталью, чугуном, бронзой. Для алюминия и его сплавов могут потребоваться специальные составы.
Часто задаваемые вопросы
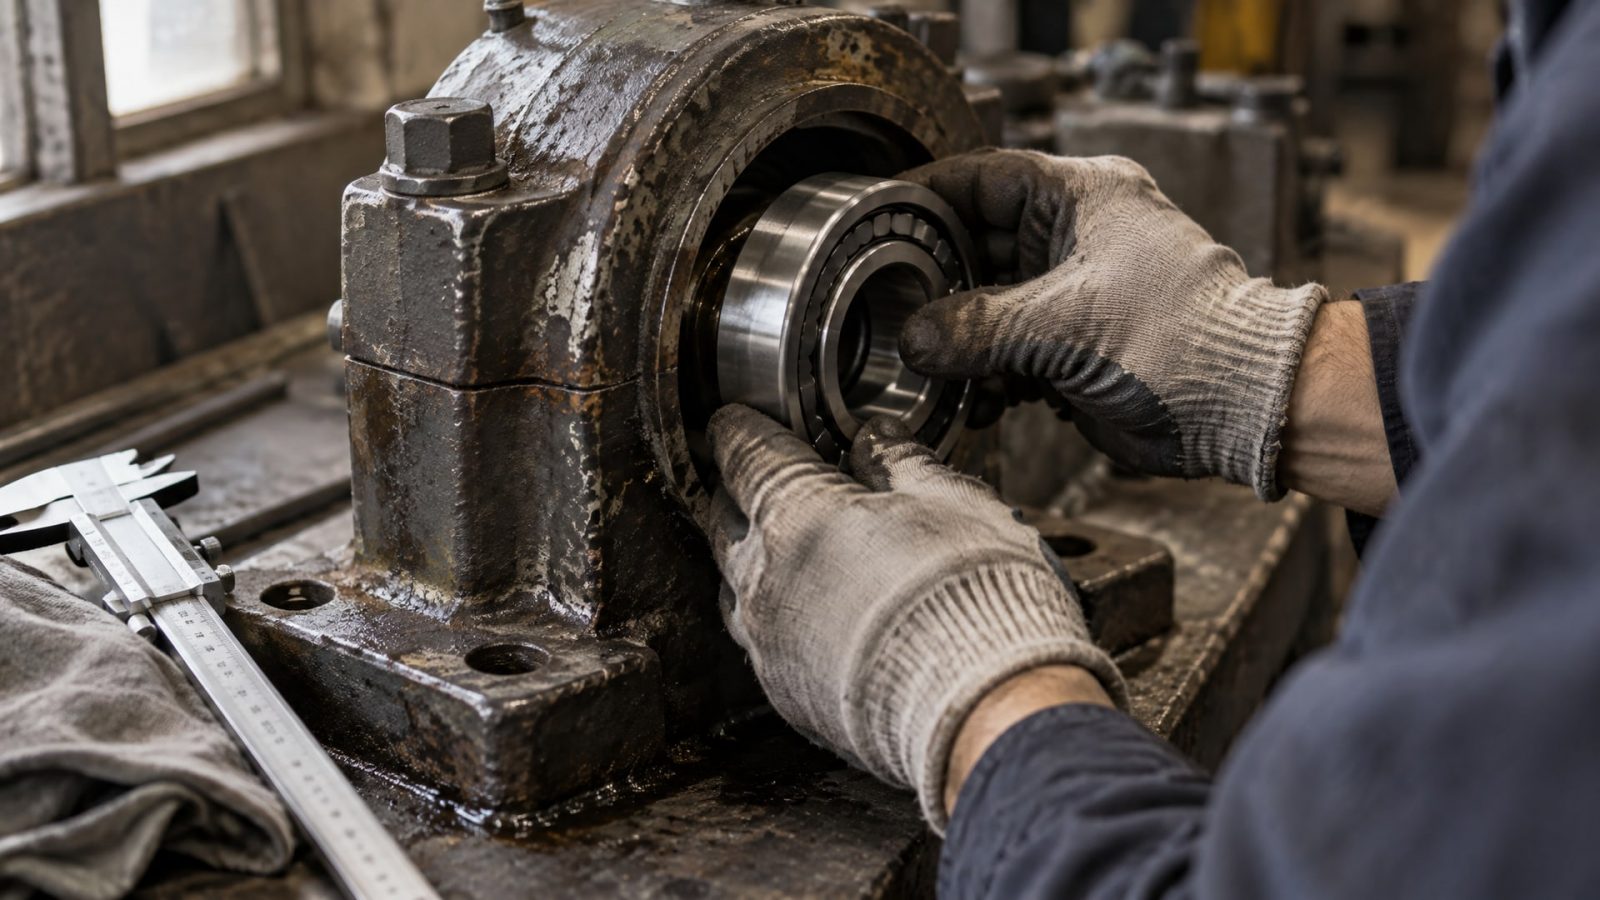
Подшипник проворачивается - это всегда требует замены?
Не обязательно. Если люфт небольшой (до 0,15 мм), зазоры равномерны и нет видимых трещин, подшипник можно зафиксировать анаэробным составом. Но если люфт больше 0,3–0,5 мм или вал согнут, замена неизбежна. Первый шаг - измерить зазор.
Сколько времени ждать после установки подшипника?
Первичное отверждение -12–24 часа при комнатной температуре. Полная рабочая прочность -48–72 часа. Если ждать нельзя, убедитесь, что нагрузки в первые сутки минимальны.
Можно ли применить фиксатор без разборки подшипника?
Частично. Если подшипник еще не вывалился, можно попытаться залить фиксатор через зазор, но контроль толщины слоя и равномерности распределения будет плохим. Лучше все же разобрать, очистить, нанести правильно и собрать.
Как восстановить посадочное место под подшипник, если оно совсем разбито?
При большом зазоре фиксатор неэффективен. Нужна расточка с последующей установкой подшипника большего размера, наращивание полимерным ремонтным составом или гальваническое покрытие. Это уже не фиксация, а полноценный ремонт.
Фиксатор держит подшипник при вибрациях?
Да, если вязкость выбрана правильно, поверхности чистые, слой равномерен и состав полностью отвердел. Адгезия анаэробных составов к стали хорошая, они выдерживают циклические нагрузки и умеренные вибрации.
Заключение
Ремонт посадочного места подшипника анаэробным фиксатором - быстрое и экономичное решение для малого износа. Главное условие: подготовка. Тщательная очистка, обезжиривание, тонкое нанесение состава и терпеливое ожидание полного отверждения дают надежный результат без пресса, нагрева и сложной механизации.
Если зазор превышает допустимый, люфт видно невооруженным глазом или деталь деформирована - это уже случай для полноценного восстановления. Но в большинстве случаев, когда подшипник начинает проворачиваться на валу в разбитом корпусе, фиксатор спасает оборудование и предприятие. Первый шаг - измерить люфт микрометром, второй - обезжирить поверхности, третий - применить состав в соответствии с инструкцией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы обеспечить их плавную работу и продлить срок службы, избегая распространенных ошибок.
Выбирайте пищевые смазки высокие температуры для оборудования пищепрома, чтобы обеспечить надежную защиту узлов в жестких условиях.
Узнайте, как снять анаэробный герметик с болтов безопасно и эффективно, избегая повреждений резьбы и травм.