
Смазка для низких температур: как выбрать и применять на фасовочном оборудовании
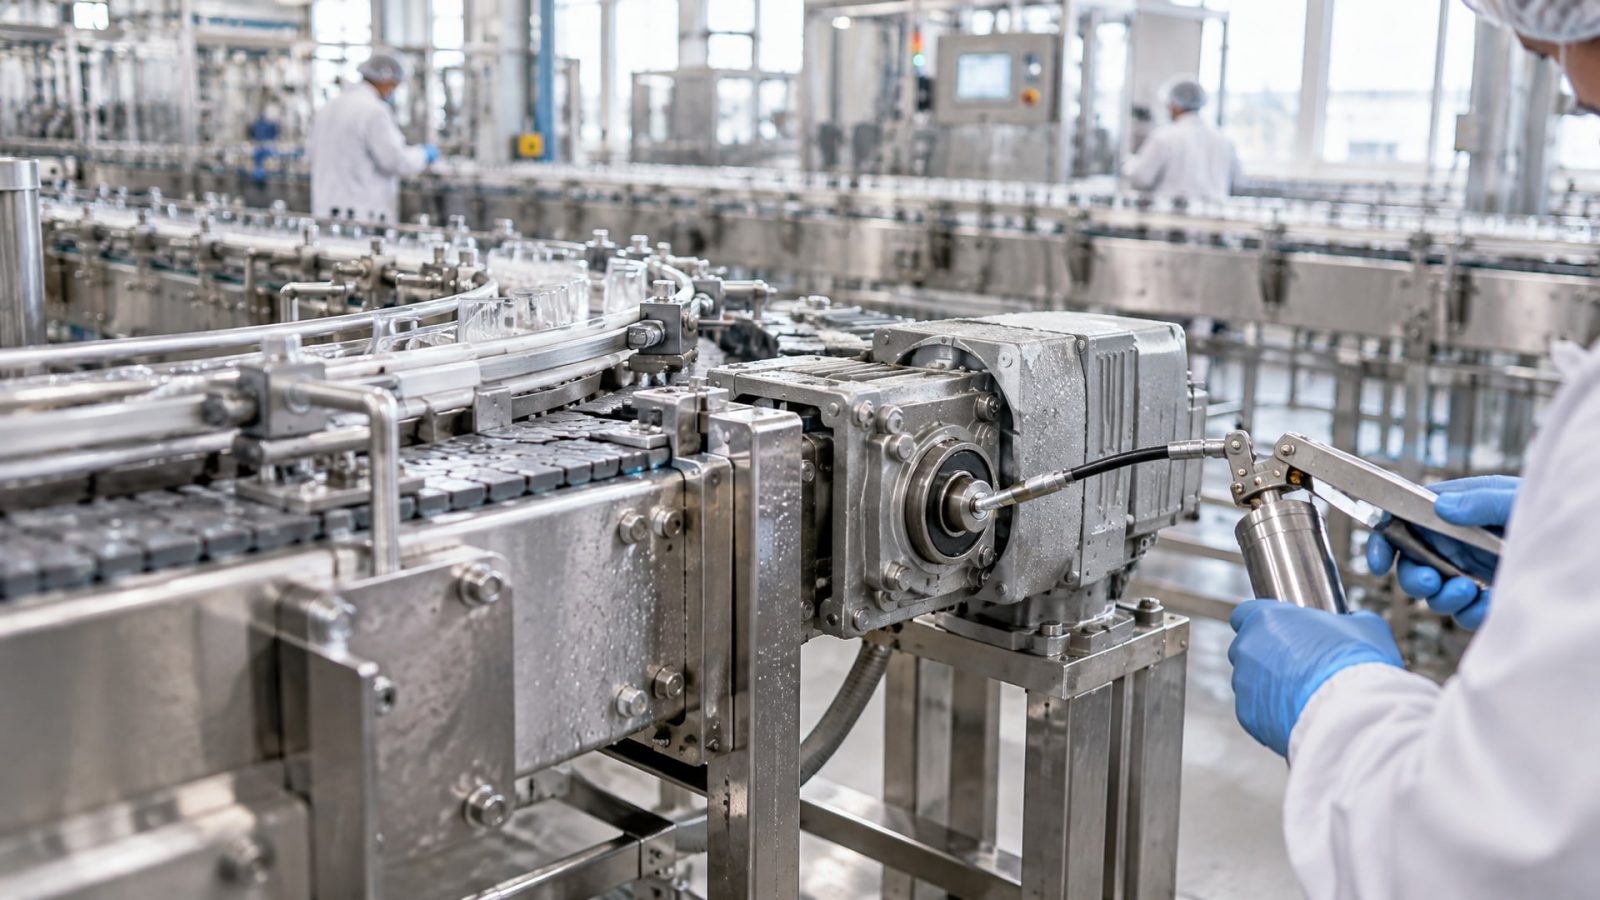
Фасовочное оборудование в пищевом производстве работает в агрессивных условиях: частые мойки, контакт с влагой, паром, моющими средствами и одновременно - низкие температуры в морозильных камерах и холодильниках. Обычная смазка в таких условиях либо вымывается водой, либо теряет текучесть на холоде, оставляя узлы без защиты. Подшипники начинают работать с повышенным трением, направляющие заедают, а риск брака и простоев растет. Решение есть: специальная пищевая смазка для низких температур, которая сохраняет текучесть до минус 45–50 градусов, стоит против вымывания и соответствует гигиеническим стандартам пищевой промышленности. Статья подскажет, на какие параметры смотреть при выборе, как правильно наносить смазку и какие типы узлов требуют особого внимания в холодных условиях.
Почему обычная смазка не подходит для фасовочного оборудования на холоде
На первый взгляд логично взять любую морозостойкую смазку и забыть о проблеме.
Но фасовочное оборудование в пищевой промышленности работает в условиях, где обычная индустриальная смазка отказывает в первую же неделю.
Причина первая - контакт с водой и моющими средствами. В морозильной камере не так холодно и сухо, как кажется: конденсат на стенках, остатки влаги после мойки, санитарная обработка паром - все это размывает любую смазку, если она не спроектирована специально для таких условий. Обычная литиевая смазка вымывается водой, минеральное масло расслаивается, и узел остается без защиты. Подшипники начинают работать в режиме граничного трения, и ресурс узла падает на 50–60 процентов.
Причина вторая - вязкость при низких температурах. На холоде смазка загустевает, и если она была слишком густой изначально, то при минус 45 градусах превращается в парафиновую массу. Даже если силикон или другая "морозостойкая" база позволяет сохранить текучесть, неправильный NLGI-класс может привести к тому, что смазка не прокачивается через зазоры подшипника. Особенно это касается низкооборотистых узлов фасовочных машин, которые стартуют с большим усилием и требуют мягкой смазки.
Причина третья - гигиенические требования. Пищевая промышленность в России и странах ЕАЭС работает по стандартам, которые требуют пищевого допуска NSF H1 для смазок, находящихся в зоне возможного случайного контакта с продуктом. ISO 21469 задает полный цикл требований: от состава и производства до применения и хранения. Обычная смазка, какой бы морозостойкой она ни была, такой допуск не имеет, и ее применение на пищевом оборудовании - риск для всей партии.
Параметры выбора: на что смотреть в техлисте
Когда вы открываете техлист пищевой смазки для низких температур, важно понимать, что означает каждая цифра и аббревиатура.
Здесь нет мелочей.
Допуск и регистрация
NSF H1 - это маркировка, которая должна быть на упаковке и в техлисте. Она означает, что смазка безопасна в случае случайного контакта с пищевым продуктом. Допуск выдается только после проверки состава: смазка не должна содержать канцерогенов, трансгенных масел, тяжелых металлов и прочих веществ, запрещенных в пищевой промышленности. ISO 21469 - это полный стандарт, который регулирует не только состав, но и процесс производства, упаковку, маркировку и даже требования к сотрудникам, работающим на производстве смазок.
Если в техлисте указан FDA 21 CFR 178.3570 (американский стандарт), это тоже признак того, что смазка разработана специально для пищевой промышленности, а не переквалифицирована из индустриальной.
Нижняя рабочая температура
Вот здесь часто путают. Если в техлисте написано минус 45 градусов, это не означает, что смазка твердая уже при минус 40. Это означает, что при минус 45 градусах смазка сохраняет свои смазывающие свойства: текучесть, адгезию и способность образовывать защитную пленку. На практике нужно учитывать, что температура подшипника выше температуры окружающей среды на 10–30 градусов из-за фрикционного выделения тепла. Если фасовочная машина работает в морозилке при минус 20 градусах, но подшипник вращается с нагрузкой, то реальная температура масляной пленки - минус 5 или даже ноль. Это значит, что смазка с нижним пределом минус 45 градусов будет работать комфортно, с запасом.
Смазки для очень холодных условий - минус 50 и минус 54 градуса - встречаются в подборках, но это уже специализированные формулы для особо суровых условий, например для холодильников с экстремальной температурой.
Консистенция (NLGI)
Класс NLGI показывает, насколько мягкая или густая смазка. Для низких температур правило одно: чем мягче, тем лучше. На холоде смазка застывает, и если она была NLGI 2 (как обычная литиевая), то при минус 45 градусах может вообще не прокачиваться через зазоры подшипника.
Для фасовочного оборудования в холодных условиях обычно выбирают:
NLGI 000 или 0 - для подшипников, которые должны запускаться с минимальным усилием, и для низкооборотистых узлов;
NLGI 1 - компромисс между мягкостью и стабильностью консистенции; хороший выбор для большинства подшипников фасовочных машин;
NLGI 2 - только если узел высокоскоростной и температура реально остается выше минус 20 градусов.
Водостойкость и стойкость к вымыванию
В техлистах это часто обозначают как "washout" (ASTM D1264) или указывают прямо: "устойчива к мойке водой", "стойка к конденсату", "не вымывается паром". На практике это означает, что смазка либо содержит добавки, которые удерживают масло на поверхности, либо сама база обладает плохой растворимостью в воде.
Для фасовочного оборудования эта характеристика критична. Если смазка вымывается при первой же санитарной мойке, толку от нее нет. Ищите в техлисте показатель вымывания не более 5 процентов по ASTM D1264 - это означает, что после контакта с водой смазка потеряет не более пяти процентов массы.
База смазки
Синтетические базы на основе PAO (полиальфа-олефины) или сложных эфиров лучше держат форму на холоде, чем минеральные масла. Если техлист говорит о синтетической формуле, это хороший знак для низких температур. Силикон - отдельный разговор: силиконовые смазки действительно работают на холоде, но для пищевого применения нужно проверить, что именно это силиконовая база и что она имеет NSF H1. Не все силиконовые смазки пригодны для пищевых машин.
Типичные ошибки при выборе смазки для холода
Опыт показывает, что закупщики и инженеры часто повторяют одни и те же ошибки при подборе смазки для фасовочного оборудования в морозильных условиях.
Ошибка первая: «Если смазка выдерживает минус 45 градусов, она подойдет».
Нет. Выдерживать минус 45 - это только одно из требований. Нужно также проверить пищевой допуск NSF H1, водостойкость, консистенцию и совместимость с материалами оборудования (резина, пластик, краски). Бывает, что индустриальная смазка с хорошим низкотемпературным диапазоном вымывается за неделю, потому что не разработана для влажной среды.
Ошибка вторая: «Чем гуще смазка, тем лучше защита».
На холоде это работает наоборот. Тонкая пленка из мягкой смазки (NLGI 0 или 1) защищает подшипник гораздо лучше, чем попытка нанести густую смазку NLGI 2, которая на холоде вообще не попадает в зазоры. Подшипник получает сухое трение вместо защиты, и ресурс падает катастрофически.
Ошибка третья: «Силиконовая смазка универсальна».
Силикон хорошо работает на холоде, но не все силиконовые формулы пригодны для пищевых машин. Есть смазки на основе силикона, которые имеют NSF H1, но они дороже и встречаются реже. Кроме того, в холодных узлах с водой часто нужна не только морозостойкость, но и специальная водостойкая добавка - а ее может и не быть в универсальном силиконе.
Ошибка четвертая: «Можно применять масло вместо смазки и сэкономить».
Для ряда узлов это возможно, но далеко не всегда. Масло быстрее вымывается, оно текучее и не держится на вертикальных поверхностях, на направляющих может оставлять масляные следы на продукте. Для фасовочного оборудования, которое работает с едой, пластичная смазка предпочтительнее, потому что она держится на месте и реже требует переподачи.
Ошибка пятая: «Водостойкость неважна в морозилке».
Это опасное заблуждение. Конденсат, талая вода после разморозки, паровая санитарная обработка - все это есть в холодильной установке. И если смазка не стойка к воде, она вымывается независимо от того, холодно ли.
Низкотемпературные пищевые смазки: какие бывают типы
На рынке есть несколько основных типов пищевых смазок, которые применяют при низких температурах.
Они отличаются базой, консистенцией и предназначением.
Синтетические PAO-смазки с NSF H1
Это рабочая лошадка для фасовочного оборудования в холодильниках. База PAO (полиальфа-олефины) синтетическая, поэтому молекулы масла равномерные и лучше сохраняют вязкость при температурных скачках. Обычно класс NLGI 1 или 000, нижний предел минус 45 градусов. Такие смазки хорошо держатся в условиях влаги и часто содержат водостойкие добавки. Стоят дороже минеральных, но служат дольше и надежнее.
Для смазывания фасовочного оборудования, работающего при низких температурах в условиях постоянной влаги и мойки, выбор часто падает на специализированные пищевые синтетические смазки, которые сочетают морозостойкость, водостойкость и гигиенический допуск. EFELE MG-292 - пример такой формулы, разработанной для подшипников и направляющих пищевых машин, которые стоят в морозилке и регулярно моются.
Смазки на основе сложных эфиров
Это более дорогой класс, обычно применяется для экстремального холода (минус 50 и ниже). Молекула сложного эфира лучше, чем PAO, держит адгезию к металлу при очень низких температурах. Эти смазки редко встречаются в обычном применении, но используются в специализированных низкотемпературных установках.
Смазки с ненасыщенным углеводородным загустителем
Есть смазки, которые построены на минеральной базе, но с загустителем, который лучше держит форму на холоде. Они дешевле PAO-смазок, но менее предсказуемы в условиях влаги. Для пищевого применения в холоде это не первый выбор, но встречаются на рынке.
Как правильно наносить и хранить пищевую смазку при низких температурах
Выбрал смазку правильно - половина работы сделана.
Вторая половина - правильное применение и хранение.
Подготовка узла
Перед нанесением смазки нужно очистить узел. На холоде это часто делают после разморозки оборудования, когда оно хотя бы слегка отогрелось. Используй мягкую щетку или тряпку, чтобы убрать пыль, окисленную старую смазку и загрязнения. Если на подшипнике или направляющей есть корка окислившейся смазки, ее нужно аккуратно убрать - иначе новая смазка не будет работать. Не рекомендуется мыть узел водой прямо перед нанесением; дай воде испариться или вытри тряпкой.
Дозировка
Частая ошибка - нанести смазку слишком много. На холоде смазка вязкая, и избыток создает дополнительное сопротивление вращению. Норма - тонкий слой, который полностью покрывает рабочие поверхности, но не висит комками. Для подшипников это примерно 5–10 процентов объема от полости; для направляющих - тонкая пленка по всей длине.
Если смазка NLGI 000, ее наносят чаще (раз в две недели при постоянной работе в холоде), чем NLGI 1 (раз в месяц). Мягкая смазка быстрее вымывается и требует переподачи.
После нанесения
После нанесения смазку дают несколько минут подсохнуть (если это возможно), затем включают оборудование и дают ему поработать без нагрузки или с малой нагрузкой, чтобы смазка распределилась по узлу. На холоде это может занять дольше, чем в комнатной температуре - до нескольких оборотов вхолостую.
Излишки, которые выступили из зазоров, не нужно тирать насухо (это сотрет смазку из узла); их оставляют, либо слегка промокают бумагой без усилия.
Хранение смазки на объекте
Пищевую смазку хранят в холодильнике (2–8 градусов) в закрытой упаковке, если объект находится в теплой зоне. Если хранилище находится в морозилке, то смазка там может стать гуще, и перед использованием ее нужно дать отогреться до комнатной температуры, чтобы она вернула нормальную консистенцию. Не открывай упаковку заранее - конденсат может попасть в смазку.
Срок хранения обычно указан в техлисте (обычно 1–2 года в закрытой упаковке при температуре 2–25 градусов). Старая смазка может потерять адгезию и окислиться, поэтому дольше хранить не стоит.
Практический пример: подбор смазки для типовой фасовочной машины
Представь, что ты инженер на колбасном производстве.
Фасовочная машина стоит в камере при минус 18 градусах. Основной узел, который требует смазки - высокооборотистые подшипники привода и направляющие для движения картонной обертки. Оборудование моют три раза в неделю паром и горячей водой. Подшипники начали скрипеть, что означает вымывание смазки.
Подход к выбору:
Допуск: NSF H1 обязателен, потому что машина работает с пищевым продуктом.
Температура: Минус 18 градусов в камере, но подшипник во время работы нагревается, и реальная температура масляной пленки минус 5–10 градусов. Смазка с нижним пределом минус 45 градусов будет работать с запасом.
Консистенция: Подшипник высокоскоростной, но в холодных условиях лучше выбрать NLGI 1, а не NLGI 2. Направляющие - NLGI 2 может быть, но при регулярной мойке лучше тоже NLGI 1 или мягче.
Водостойкость: Критична. Паровая мойка вымывает неправильную смазку за одну неделю. Ищешь водостойкость не менее 95 процентов (вымывание максимум 5 процентов по ASTM D1264).
Консультация с поставщиком: Сообщаешь параметры: минус 18 в камере, частая паровая мойка, высокооборотистые подшипники, контакт с пищей. Поставщик рекомендует синтетическую PAO-смазку NLGI 1 с NSF H1 и высокой водостойкостью.
Результат: после замены на правильную смазку скрип исчезает в течение недели, подшипники работают тихо, интервалы переподачи смазки увеличиваются до месяца вместо двух недель.
Часто задаваемые вопросы
Какую силиконовую смазку выбрать для низких температур?
Силикон действительно работает на холоде, но не все силиконовые смазки подходят для пищевого оборудования. Нужно проверить наличие NSF H1 в техлисте - это означает, что смазка одобрена для контакта с пищей. Кроме того, для фасовочного оборудования, которое часто моют водой и паром, нужна высокая водостойкость, а это есть не у всех силиконовых смазок. Перед покупкой сверь с техлистом три параметра: NSF H1, нижний предел температуры (не выше минус 45) и водостойкость (максимум 5 процентов вымывания).
Смазка для подшипников для низких температур - какая класса NLGI лучше?
Для низких температур чем мягче, тем лучше. Если подшипник низкооборотистый (около 100–500 оборотов в минуту), выбирай NLGI 000 или 0 - смазка будет лучше прокачиваться при запуске на холоде. Для средних скоростей (500–3000 оборотов в минуту) подойдет NLGI 1. Для высокооборотистых узлов можно попробовать NLGI 2, но только если реальная температура подшипника выше минус 15 градусов. Консультируйся с производителем подшипника - у него есть рекомендации по NLGI для конкретной модели.
Пищевая смазка мороз - нужна ли она, если оборудование работает в холодильнике?
Да, нужна. Любое промышленное оборудование, которое работает в холодильной камере и контактирует с пищевым продуктом, должно смазываться только пищевыми смазками с NSF H1 или выше. Обычная индустриальная смазка, даже если она морозостойкая, не гарантирует безопасность пищевого продукта и может привести к претензиям от санитарно-эпидемиологической службы.
Смазка для низких температур водостойкая - это действительно важно?
Да, это не второстепенная характеристика. В холодильных камерах всегда есть конденсат, влага от мойки и брызги от паровой санитарной обработки. Смазка, которая не стойка к воде, вымывается за 1–2 недели, оставляя подшипник и направляющие без защиты. Ищи в техлисте показатель вымывания по ASTM D1264 не выше 5 процентов - это означает, что смазка потеряет в воде максимум 5 процентов массы.
Смазка для низких температур водостойкая низкооборотистых подшипников - на что особенно обратить внимание?
Низкооборотистый подшипник требует мягкой консистенции, чтобы смазка проникала в его зазоры при большом исходном усилии вращения. Выбирай NLGI 000 или 0, а не NLGI 2. Кроме того, проверь в техлисте адгезию - это способность смазки держаться на поверхности металла. Для низкооборотистых узлов хорошая адгезия критична, потому что смазка должна оставаться на месте между оборотами, а не вытекать. Водостойкость остается обязательной, если узел находится в холодной и влажной среде.
Заключение
Смазка для низких температур на фасовочном оборудовании пищевых производств - это не выбор между "дешево" и "дорого", а вопрос надежности работы и безопасности продукта. Правильный выбор строится на четырех параметрах: пищевой допуск NSF H1 по ISO 21469, нижняя рабочая температура минус 45–50 градусов, мягкая консистенция NLGI 000–1 для холода и высокая водостойкость для условий влаги и мойки.
Практический следующий шаг: возьми техлист текущей смазки и сравни его с требованиями выше. Если смазка потеряла хотя бы один из этих параметров, пора на смену. Свяжись с отделом снабжения, согласуй параметры с производителем оборудования и закупи пробную партию - результат заметен уже через неделю работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, используя правильные СОЖ и режимы резания.
Узнайте, почему плохая коллоидная стабильность смазки влияет на ее прокачиваемость и как избежать сбоев в системе.
Твердосмазочные покрытия повышают КПД маломощных редукторов, снижая трение и износ.