
Смазка для пищевого дозатора: влияние H1 на скорость и точность фасовки порошков
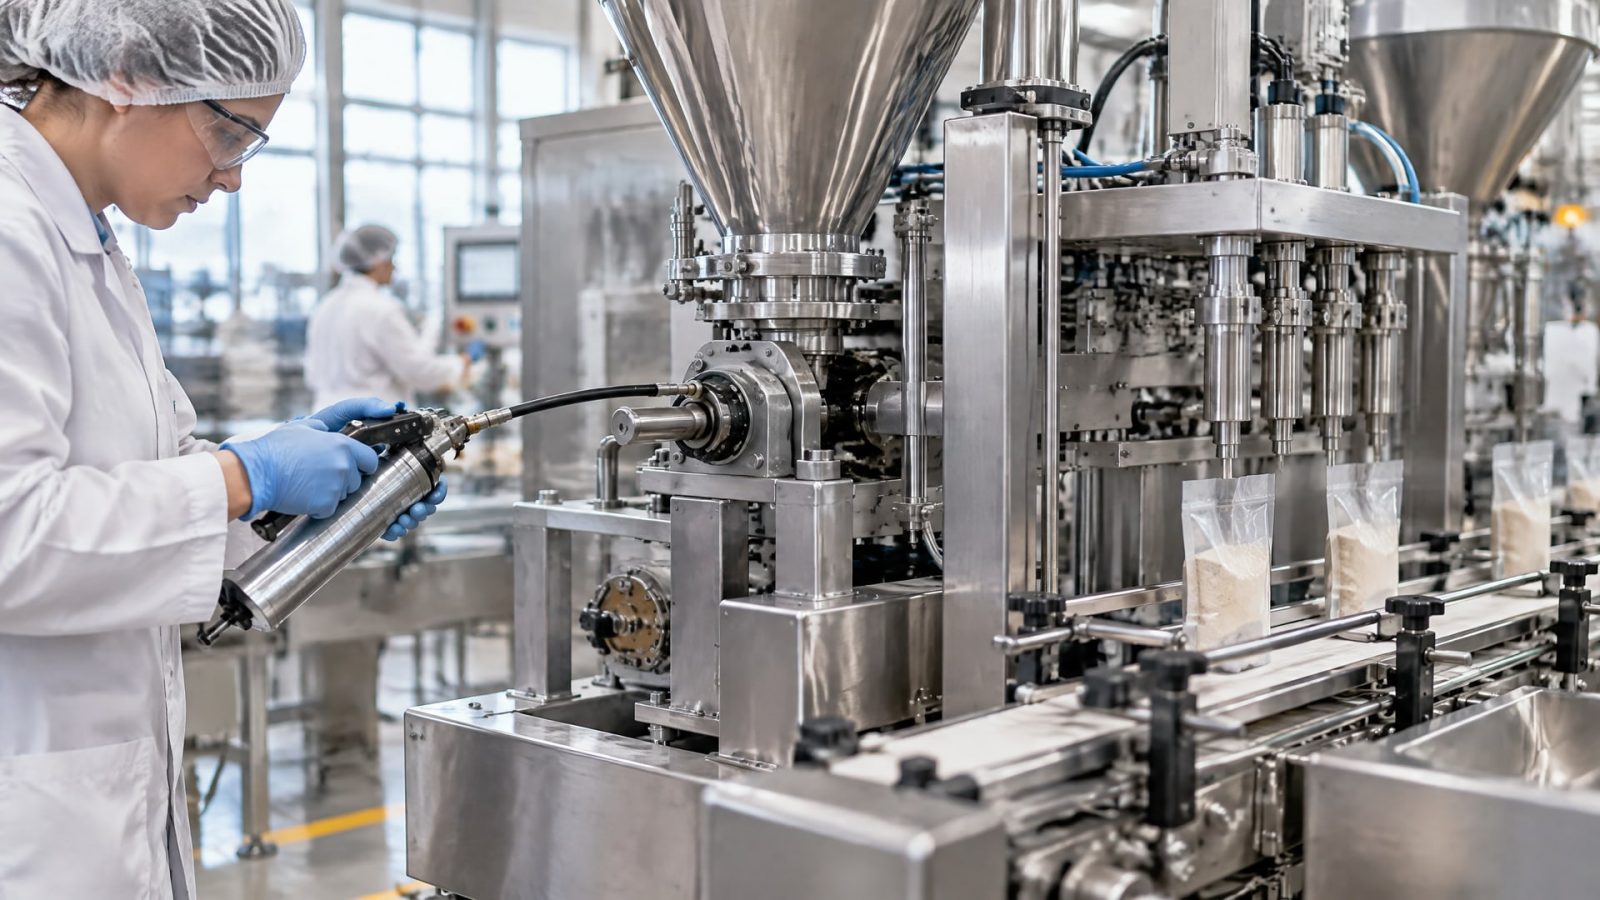
Смазка для пищевого дозатора не повышает точность дозирования сама по себе. Подходящий материал H1 помогает поддерживать стабильное движение подшипников, направляющих и приводов, снижает трение и износ, а значит, может уменьшить колебания в работе механики и риск незапланированных остановок. Эффект зависит от состояния и настройки машины, свойств порошка и правильного нанесения смазки.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают смазочные материалы для фасовочных линий. Разберем, когда нужен класс H1, какие факторы влияют на повторяемость дозы и скорость работы, как наносить смазку без риска налипания порошка и что проверять после ее замены.
Как смазка пищевого дозатора влияет на точность фасовки
Точность дозирования задают конструкция дозирующего узла, его настройка и свойства продукта.
Смазка не меняет калибровку и не корректирует массу порции. Ее роль другая: снижать сопротивление движению деталей и поддерживать стабильную работу механики, от которой зависит повторяемость цикла.
Если сопротивление в направляющих, подшипниках или приводе меняется от цикла к циклу, механика может двигаться неравномерно. Это способно повлиять на работу дозирующего механизма и стабильность подачи порошка. Подходящая смазка уменьшает трение и износ, помогая удерживать одинаковые условия работы. Но она не устраняет причины, связанные с настройкой дозатора, состоянием датчиков или неоднородностью порошка.
Важно не переносить на порошковые фасовочные машины цифры точности, опубликованные для оборудования, дозирующего жидкости. В таких материалах встречаются диапазоны ±0,2%…±1%, а также ±1%…±2% или ±5 мл. Это примеры для жидкостных систем: они не являются показателями точности дозирования порошка и не описывают эффект от применения смазки H1.
При фасовке порошков результат зависит от конструкции дозатора, калибровки, сыпучести и пылеобразования продукта. На поведение продукта также могут влиять загрязнение дозирующего узла и налипание частиц на рабочие поверхности. Поэтому оценивать смазку только по изменению массы порции некорректно: нужно одновременно проверять состояние механики, настройки и подачу порошка.
Правильно подобранная смазка помогает поддерживать стабильность работы узлов, но не заменяет техническое обслуживание и настройку. Если точность ухудшилась, сначала нужно установить, связано ли это с переменным сопротивлением в механизме, износом, калибровкой или свойствами продукта. Это позволяет не приписывать смазочному материалу свойства, которых от него не ждут.
Когда нужен H1 для фасовки порошков
H1 выбирают для узлов, где при нормальной эксплуатации возможен случайный контакт смазки с пищевым продуктом.
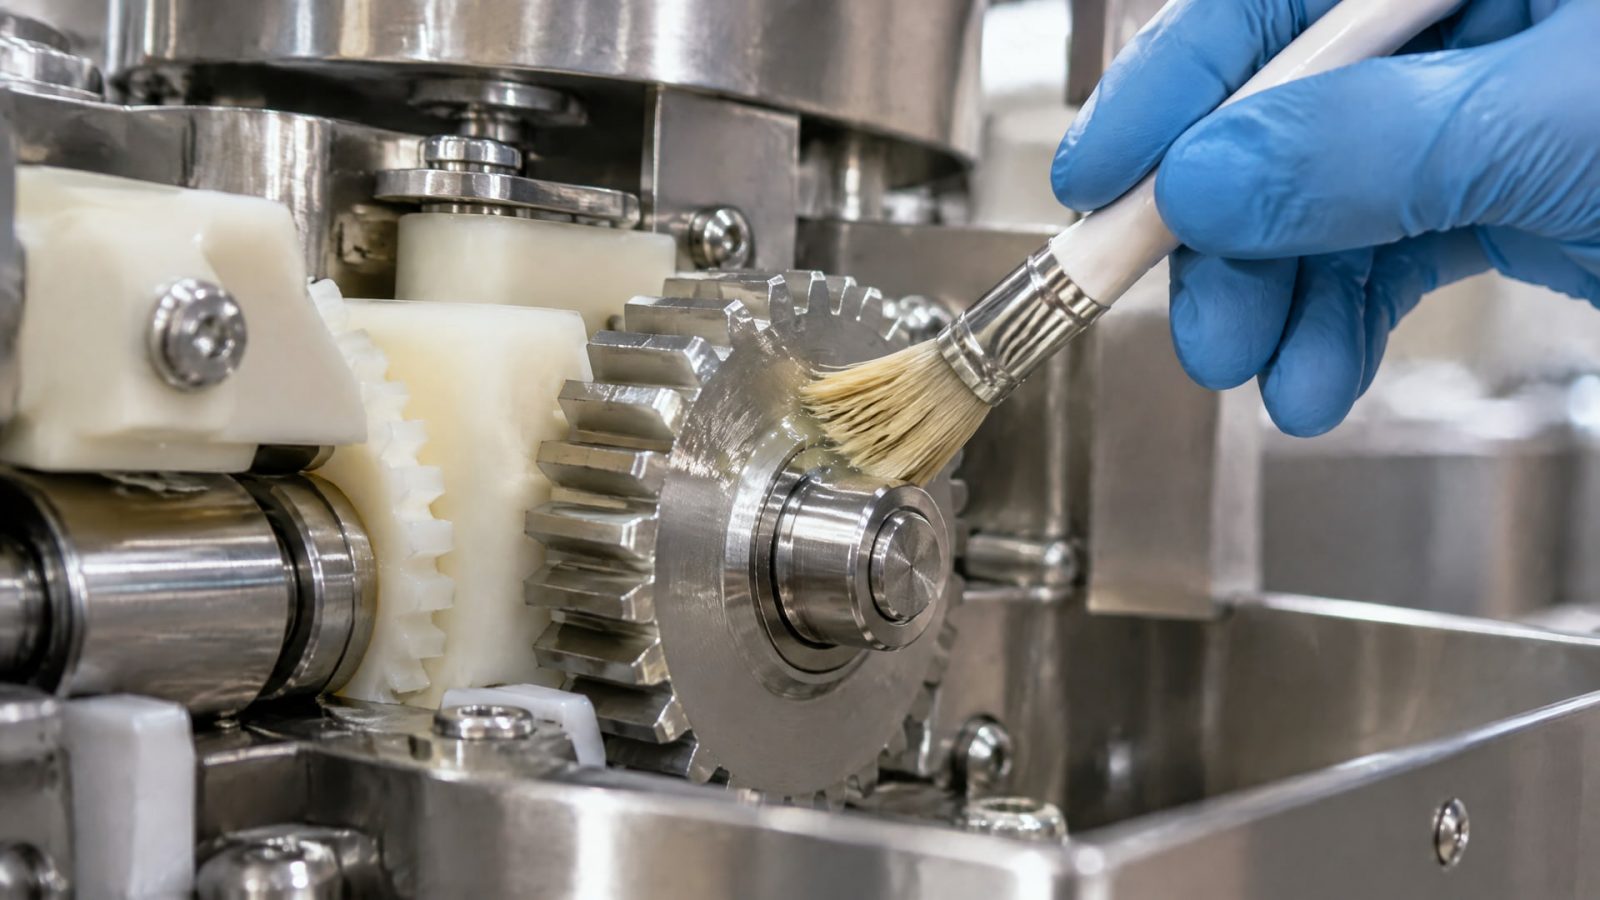
Для фасовки порошков важно учитывать не только непосредственную близость детали к продукту, но и риск попадания смазки или ее излишков в зону подачи. Если такой контакт исключен, класс смазки определяют по фактическим условиям эксплуатации и требованиям предприятия.
H1 не означает, что смазка предназначена для нанесения на пищевой продукт. Ее применение допускается там, где возможен случайный контакт, но прямой контакт с пищей для нее не предусмотрен. Это различие важно при выборе материала для подшипников, направляющих и других деталей фасовочной машины.
В требованиях к смазкам H1 в США фигурирует 21 CFR 178.3570. Стандарт ISO 21469 описывает гигиенические требования к составу, производству, использованию и обращению со смазочными материалами, которые могут случайно контактировать с пищевыми продуктами и упаковкой. Проверять нужно именно сведения о конкретной смазке, а не только маркировку на упаковке или общее обозначение «пищевой».
Выбор класса удобно встроить в HACCP-подход предприятия. Для каждого узла оценивают вероятность контакта с продуктом или продуктовой пылью, расположение относительно потока, режимы мойки и условия эксплуатации. Такое рассмотрение помогает не применять H1 там, где риска контакта нет, и не оставлять без нужной защиты узлы, откуда смазка может попасть в продуктовую зону.
При оценке участка учитывают и санитарные процедуры. Моющие и дезинфицирующие растворы, влажность и частота обслуживания могут влиять на состояние смазки и интервалы контроля. Класс H1 решает вопрос возможного случайного контакта, но сам по себе не подтверждает совместимость с материалами узла или пригодность для конкретного режима работы.
Что определяет скорость фасовки порошков
Скорость фасовки зависит от всей линии: дозирующего механизма, системы подачи, приводов, датчиков и настроек.
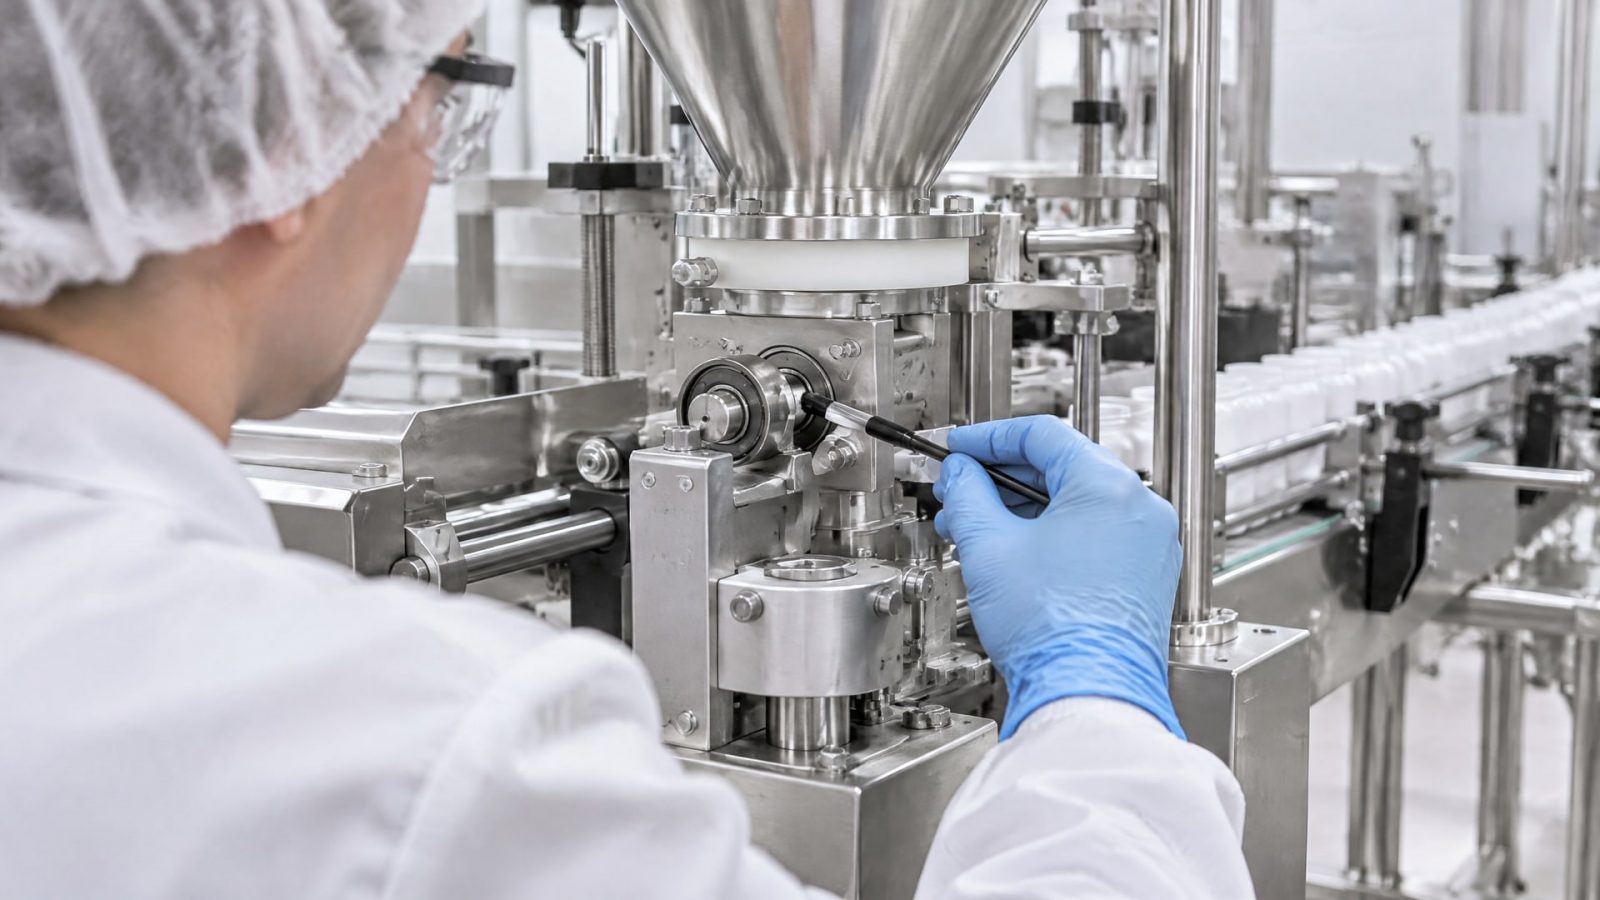
Смазка влияет на нее косвенно. Когда трение и износ в подшипниках, направляющих и приводах контролируются, механика может работать более равномерно, а вероятность остановок из-за проблем в смазываемых узлах снижается.
Увеличение производительности фасовочной машины нельзя объяснить только переходом на H1-смазку. Если дозатор ограничивает скорость из-за особенностей конструкции или подачи порошка, смазочный материал этого не изменит. Он также не компенсирует неверную калибровку, неисправность датчиков или изменения сыпучести продукта. Поэтому скорость оценивают вместе с повторяемостью дозы и состоянием оборудования.
Отдельное внимание уделяют зонам, где порошок может соприкасаться со смазанными поверхностями. Избыток материала способен вызвать налипание частиц на направляющие, шнеки, дозирующие клапаны или элементы уплотнения. Это может изменить подачу порошка и нарушить стабильность цикла. Поэтому стремление нанести больше смазки ради более легкого движения деталей может дать обратный результат.
Для оценки работы линии полезно разделять две группы причин остановок: связанные со смазываемыми узлами и вызванные дозированием или свойствами продукта. В первом случае проверяют состояние подшипников, направляющих и приводов, а также наличие загрязнений или переменного сопротивления. Во втором анализируют подачу порошка, настройки дозатора и показания датчиков.
Стабильная механика помогает поддерживать заданный режим, но рост фактической производительности нужно подтверждать на оборудовании. Сравнивают работу до и после обслуживания при одинаковых настройках и условиях подачи продукта. Если одновременно изменились калибровка, скорость линии или свойства порошка, отделить влияние смазки будет сложнее.
Как выбрать смазку для узлов дозатора
Выбор начинают с точки возможного контакта с продуктом.
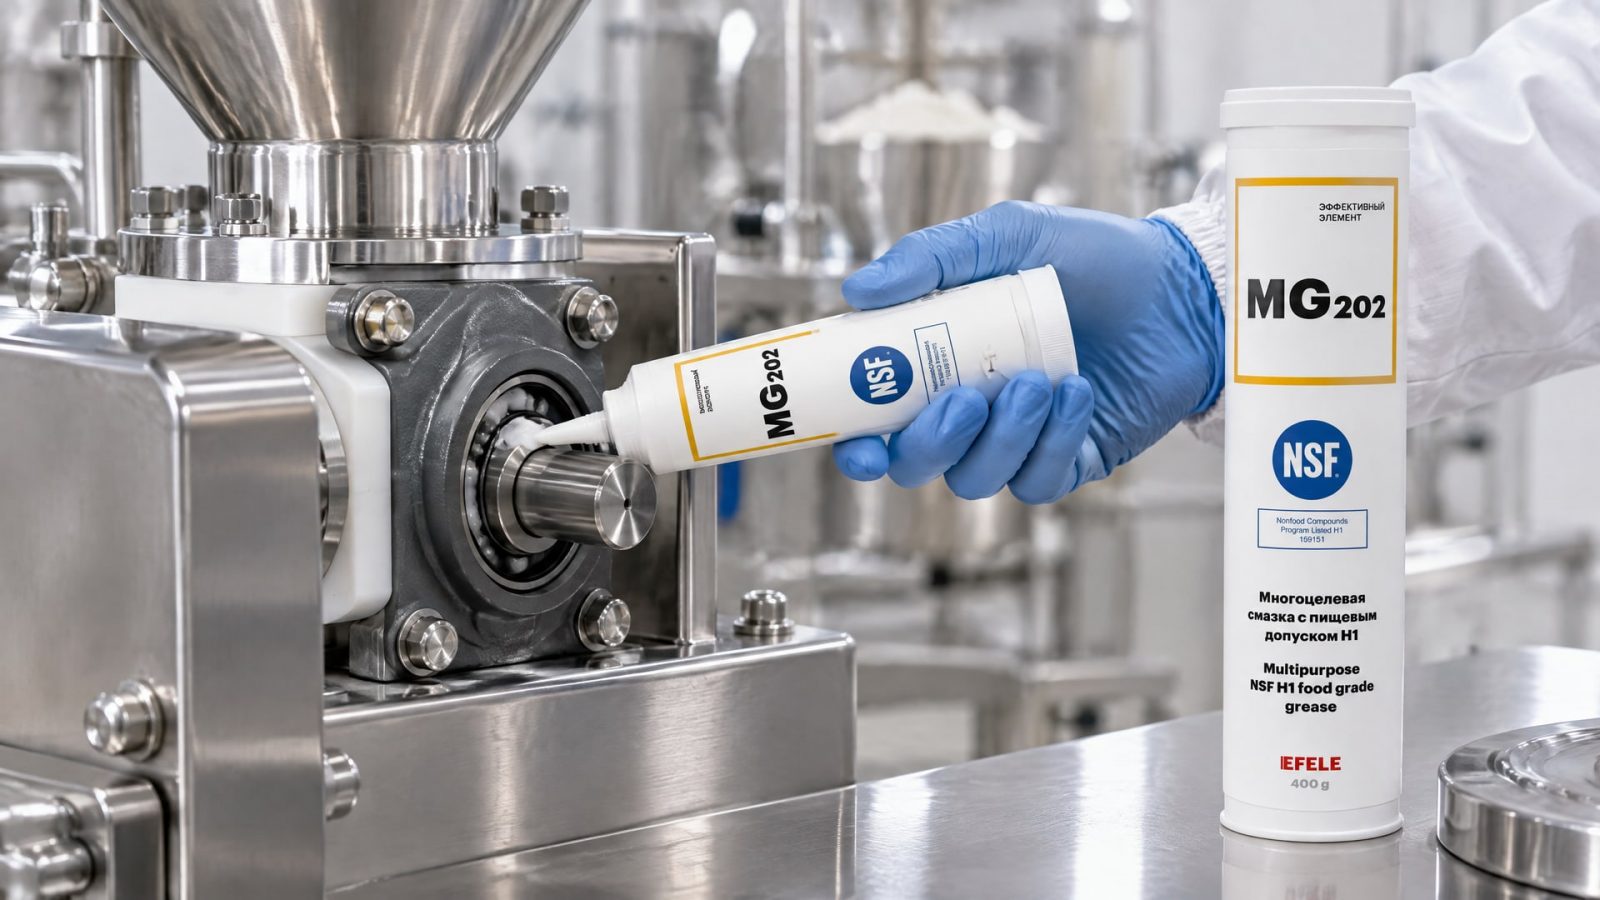
Если смазка из узла может случайно попасть в пищу или продуктовую пыль, требуется класс H1. Затем оценивают условия работы детали: нагрузку, влажность, температуру, частоту обслуживания и близость к зоне фасовки. Ориентироваться только на слово «пищевой» недостаточно.
Далее проверяют совместимость с металлами, пластиками и уплотнениями оборудования. Важны также остатки прежнего смазочного материала: несовместимость продуктов может повлиять на стабильность работы узла. При переходе на другую смазку следует учитывать состояние детали и порядок удаления или замены остатка по регламенту предприятия.
Для классификации консистентных смазок применяют NLGI, а для смазочных материалов в целом используется классификация ISO 6743. Эти обозначения помогают описать свойства материала, но не заменяют проверку пищевого допуска, совместимости и соответствия режиму работы. Класс консистенции NLGI не показывает, подходит ли смазка для контакта с пищевой продукцией.
Если на подшипниках или направляющих дозатора требуется H1, EFELE MG-202 применяют для таких узлов при умеренных температурах, когда важны пищевой допуск и стабильная работа. Перед заменой проверяют совместимость с материалами деталей и прежней смазкой, а также очищают участок в соответствии с регламентом обслуживания.
На высоконагруженных узлах, работающих во влажной среде и при повышенных температурах, важна устойчивость смазочного материала к условиям эксплуатации. В таких задачах используют EFELE SG-392 с допуском NSF H1, рассчитанную на высокие нагрузки, влажность и повышенные температуры. Подбор все равно сверяют с фактическим режимом работы конкретного узла.
Как наносить смазку и обслуживать фасовочную машину
В пищевой зоне используют минимально необходимое количество смазки.
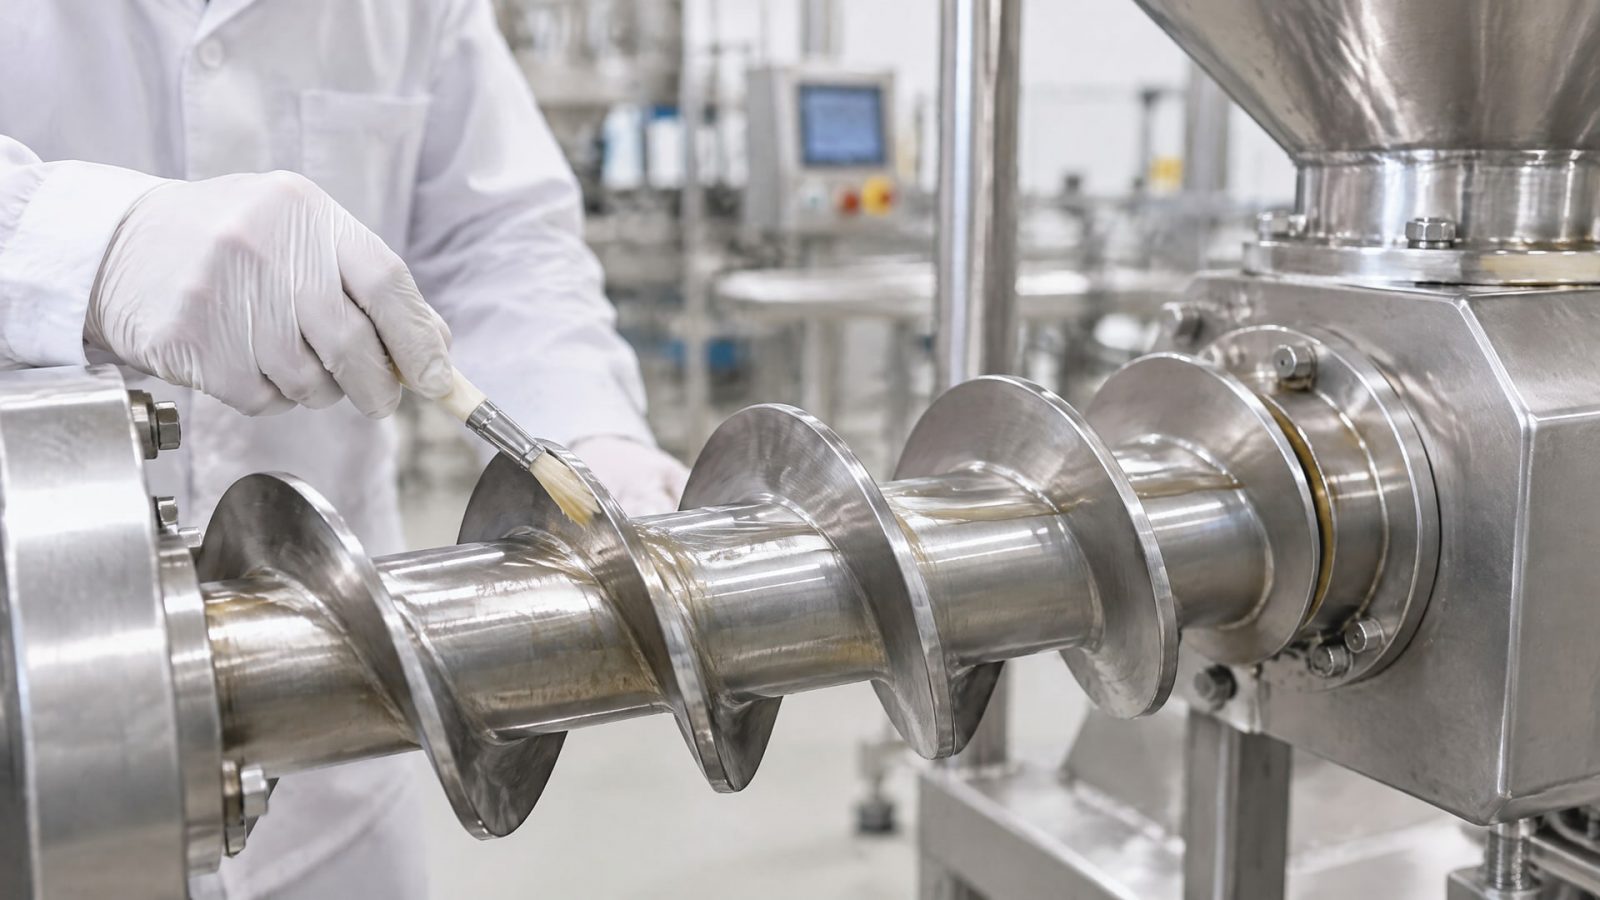
Излишек не улучшает точность и не гарантирует более высокую скорость, зато может мигрировать к продукту или создать поверхность, на которой налипает порошок. Для фасовки особенно важно не допускать выдавливания материала на направляющие, шнеки, дозирующие клапаны и зоны уплотнения.
Для нанесения применяют отдельное смазочное оборудование и инструменты. Это снижает риск переноса обычных индустриальных смазок в пищевую зону. Инструменты и емкости следует организовать так, чтобы их использование было однозначно связано с конкретной смазкой и участком обслуживания.
До нанесения определяют точки смазывания и количество материала, необходимое по регламенту оборудования. Наносить смазку без разбора узла можно только там, где такой способ предусмотрен обслуживанием и не создает риска попадания излишков на продуктовые поверхности. Если узел загрязнен или в нем остался несовместимый продукт, сначала решают вопрос очистки и порядка замены.
После обслуживания осматривают узел и прилегающие поверхности. Проверяют, нет ли выдавленной смазки, следов ее переноса в зону подачи порошка и налипания частиц. Если материал оказался на поверхностях, которые контактируют с продуктом или влияют на его движение, причину устраняют до продолжения работы.
Регулярный осмотр помогает вовремя заметить изменение состояния механики. Учитывают трение, равномерность движения и признаки износа, а также состояние деталей после мойки. Частоту проверок определяет регламент предприятия с учетом условий эксплуатации и требований HACCP. Универсальный интервал обслуживания по одному лишь классу H1 установить нельзя.
Как проверить результат после замены смазки
После замены смазки сначала проверяют сам обслуженный узел.
Убеждаются, что материал нанесен в нужном месте и в минимально достаточном количестве, не выступает на поверхности рядом с продуктом и не собирает порошок. Затем оценивают движение деталей и работу машины в штатном режиме.
Если после обслуживания фасовка стала нестабильной, причиной может быть не только новая смазка. Нужно проверить ее совместимость с остатками прежнего материала, количество нанесенного продукта и изменение сопротивления в узлах. Также следует оценить состояние дозатора, настройку калибровки, показания датчиков и характеристики порошка.
Для сравнения до и после замены сохраняют одинаковые условия испытания: настройки машины, режим подачи и используемый продукт. Отдельно фиксируют повторяемость дозы и стабильность работы механики. Это не превращает смазку в средство настройки дозатора, но помогает понять, связано ли изменение результата с обслуживанием или с другими факторами.
Если обнаружено налипание порошка, проверяют, не попала ли смазка на рабочие поверхности, влияющие на подачу и дозирование. Если механика движется с переменным сопротивлением, исследуют состояние подшипников, направляющих и приводов. Такой порядок диагностики помогает отделить проблему смазки от неисправности дозирующего узла или изменений свойств продукта.
Итоговую оценку проводят по двум направлениям: санитарная безопасность и стабильность оборудования. Смазка должна соответствовать риску случайного контакта и режиму работы узла, а машина после обслуживания должна сохранять повторяемость цикла. Одного обозначения H1 недостаточно, чтобы подтвердить правильность подбора или результат фасовки.
Часто задаваемые вопросы
Нужна ли смазка H1 для фасовки порошков?
H1 нужна для тех узлов, откуда при нормальной эксплуатации смазка может случайно попасть в пищевой продукт или продуктовую пыль. Если контакт исключен, класс выбирают по фактическому риску и требованиям предприятия. H1 не означает, что смазку можно наносить на продукт или применять вместо настройки дозатора.
Повышает ли пищевая смазка точность дозирования?
Сама по себе смазка не калибрует дозатор и не задает массу порции. Она может косвенно поддерживать повторяемость, если снижает трение и износ в механизмах. На точность также влияют конструкция дозирующего узла, настройки, датчики, сыпучесть и пылеобразование порошка.
Можно ли наносить больше смазки, чтобы увеличить скорость фасовки?
Нет. Для пищевого оборудования используют минимально необходимое количество смазки. Избыток может мигрировать в продуктовую зону и способствовать налипанию порошка на рабочие поверхности. Это способно нарушить подачу и повторяемость дозирования, а не ускорить фасовочную машину.
Почему фасовка стала нестабильной после смены смазки?
Возможные причины включают несовместимость новой смазки с остатками прежней, избыточное нанесение и изменение сопротивления в узлах. Одновременно проверяют калибровку, состояние датчиков, дозатора и свойства порошка. Сравнивать результат следует при одинаковых настройках и условиях работы линии.
Заключение
Смазка для пищевого дозатора влияет на фасовку порошков косвенно: помогает контролировать трение и износ, поддерживать стабильность механики и снижать риск остановок. Класс H1 выбирают там, где возможен случайный контакт с продуктом. Точность при этом по-прежнему зависит от конструкции и настройки дозатора, датчиков и свойств порошка.
Следующий шаг для инженера или снабженца - определить узлы возможного контакта, условия работы и материалы деталей, затем сверить требования к смазке с регламентом оборудования. После замены нужно проверить количество нанесенного материала, отсутствие налипания порошка и повторяемость дозирования при штатных настройках.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка, обслуживать его и планировать регламент для бесперебойной работы оборудования с ЧПУ.
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а также как правильно ухаживать за замком и тросиком.
Узнайте, какие допуски смазок H1 нужны для пищевого оборудования и как выбрать смазку, соответствующую HACCP-плану.