
Смазка шпинделя станка с ЧПУ: выбор, обслуживание и регламент
Долгая работа шпинделя зависит не от количества смазки, а от соответствия материала и способа подачи конструкции подшипников, частоте вращения, температуре и условиям эксплуатации. Для одних узлов подходит пластичная смазка, для других предусмотрены масляный туман, система air-oil или подача масла струей. Прежде чем обслуживать шпиндель, нужно свериться с документацией станка и подшипников: универсального регламента для всех станков с ЧПУ нет.
Статья поможет техническим специалистам и инженерам разобраться, как выбирать смазку подшипников шпинделя ЧПУ, контролировать ее количество и планировать обслуживание. Закупщик найдет ориентиры для проверки спецификации, но конкретную марку и интервалы замены следует определять по требованиям оборудования и условиям работы.
Как выбрать способ смазки шпинделя станка
Смазка шпинделя станка должна соответствовать устройству узла, а не только названию оборудования.
Для станочных подшипников применяют четыре метода: пластичную смазку, масляный туман, систему air-oil и подачу масла струей. Решение зависит от скорости вращения, тепловыделения и условий окружающей среды. Также учитывают конструкцию уплотнений: они должны удерживать смазочный материал и препятствовать попаданию загрязнений.
Пластичную смазку часто используют в шпиндельных подшипниках с диаметром отверстия до 150 мм. Это не означает, что она подходит каждому шпинделю такого размера: необходимо свериться с документацией подшипника и станка. Если узел рассчитан на централизованную подачу масла, заменять ее пластичной смазкой без согласования нельзя.
Для масел шпиндельных и подшипниковых узлов классификация предусматривает группу F класса L по ГОСТ 28549.2-90 и ISO 6743-2. В описании этой группы указаны очищенные минеральные масла. Для ряда систем смазки под давлением, погружением и масляным туманом рекомендуется избегать противозадирных и противоизносных присадок: они могут вызвать коррозию сопряженных деталей. Поэтому принцип «чем больше присадок, тем лучше защита» для шпинделя не работает.
Что проверить перед выбором
Тип подшипника и предусмотренный для него способ смазывания.
Скорость вращения, нагрузку и тепловой режим.
Совместимость смазки с системой подачи и материалами уплотнений.
Требования изготовителя к базовому маслу, загустителю и консистенции.
Для большинства шпиндельных применений в рекомендациях по суперпрецизионным подшипникам рассматривается смазка на минеральном базовом масле с литиевым загустителем. Это ориентир, а не универсальное предписание. При выборе смазки для шпинделя инженер должен сопоставить его с документацией конкретного узла.
Смазка подшипников шпинделя ЧПУ: сколько закладывать
Избыточная закладка не продлевает срок службы подшипника.
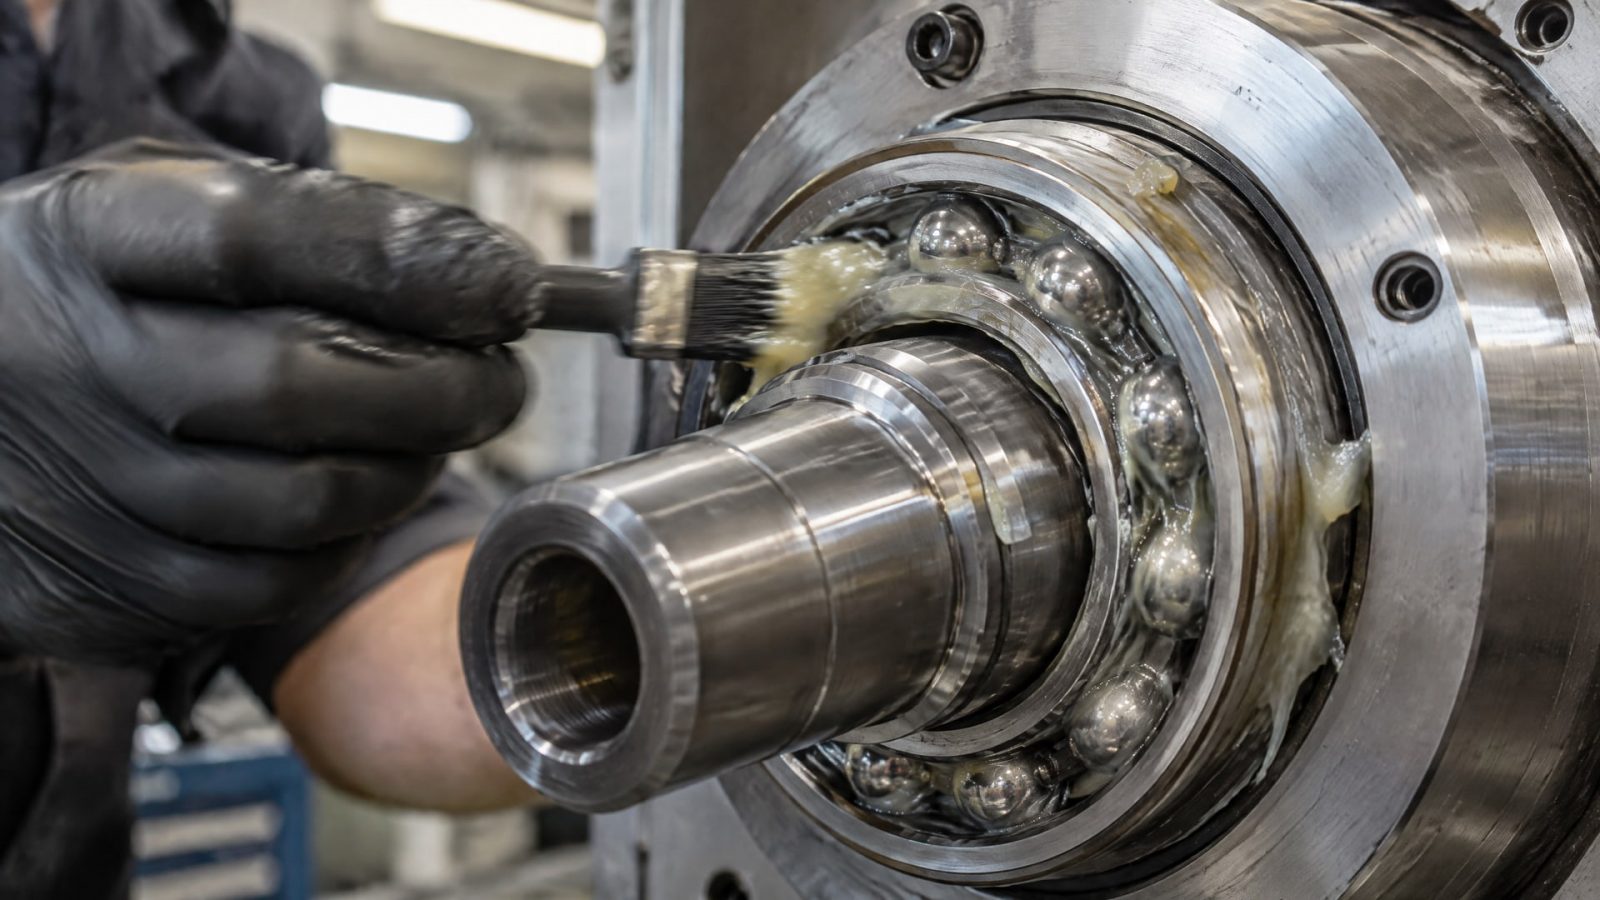
При вращении лишняя смазка усиливает перемешивание и тепловыделение, а недостаток может ухудшить формирование смазывающей пленки. Ориентиры по заполнению различаются в зависимости от типа подшипника и методики изготовителя, поэтому их нельзя объединять в одно универсальное значение.
В одном руководстве для цилиндрического роликового подшипника приведен ориентир 10% свободного внутреннего объема, а для радиально-упорного шарикового подшипника - 15%. В другом руководстве указан диапазон 20-30% свободного объема подшипника. Эти значения относятся к разным рекомендациям и не означают, что оператор может выбрать любое из них. Приоритет имеют указания изготовителя установленного подшипника и регламент станка.
Перед заполнением нового подшипника нужно подготовить его по инструкции. В одном из руководств предписано удалить антикоррозионное покрытие чистым промывочным маслом, затем полностью высушить подшипник. Работать следует без внесения пыли и посторонних частиц: загрязнение смазки ухудшает защиту точного узла.
Консистенция и температурный режим
NLGI обозначает класс консистенции пластичной смазки, а не ее липкость и не универсальную пригодность к шпинделю. В рекомендациях по суперпрецизионным подшипникам NLGI 1 рассматривается для низких температур и колебательных движений, а NLGI 3 - для крупных подшипников, вертикальных валов, повышенной температуры или вибрации. Эти ориентиры помогают понять принцип подбора, но не заменяют спецификацию конкретного подшипника.
Для высокоскоростной смазки одно из руководств указывает предельную рабочую температуру не выше 80 °C и желательную температуру подшипника 40-50 °C. Температуру оценивают в динамике: важны условия измерения и режим работы станка. Если после обслуживания узел нагревается сильнее обычного, проверьте количество смазки, способ подачи и соответствие материала требованиям изготовителя.
Регламент смазки шпинделя и обслуживание подшипников
Регламент смазки шпинделя нельзя назначить только по типу станка или наличию подшипников качения.
Интервалы зависят от конструкции системы, скорости, нагрузки, температуры и условий окружающей среды. Если производитель указывает периодичность контроля или замены, ее и следует использовать. Если таких данных нет, режим обслуживания нужно согласовать с технической документацией на подшипник и станок, а не подбирать по общему шаблону.
До начала работ определяют, какая система установлена: пластичная смазка, масляный туман, air-oil или подача масла струей. Затем проверяют состояние уплотнений и линий подачи, если они предусмотрены конструкцией. Утечка, загрязнение или нарушение подачи требуют выяснения причины, а не только добавления смазки. При централизованной системе также важно убедиться, что смазка поступает к нужному узлу.
После закладки пластичной смазки подшипнику шпинделя требуется время на прогрев и распределение материала. Руководства рекомендуют не переходить сразу к полной эксплуатации, а сначала обеспечить достаточный прогрев. Конкретную последовательность запуска и допустимый режим следует брать из документации оборудования: универсальные значения оборотов и длительности обкатки в имеющихся рекомендациях не приведены.
Что включить в обслуживание
Сверку применяемой смазки и способа подачи с документацией оборудования.
Проверку чистоты смазочного материала и защиты узла от загрязнений.
Контроль уплотнений, утечек и состояния системы подачи.
Наблюдение за температурой подшипника при работе.
Фиксацию выполненных операций и обнаруженных отклонений.
Для токарного станка порядок тот же: смазка шпинделя токарного станка определяется конструкцией конкретного узла, а не только тем, что станок выполняет токарную обработку. Нельзя переносить интервалы и объемы с другого оборудования без проверки типа подшипника и требований производителя.
Подбор смазки для шпинделя: рабочий ориентир для высоких температур
Для большинства шпиндельных применений в рекомендациях по суперпрецизионным подшипникам рассматриваются минеральное базовое масло и литиевый загуститель.
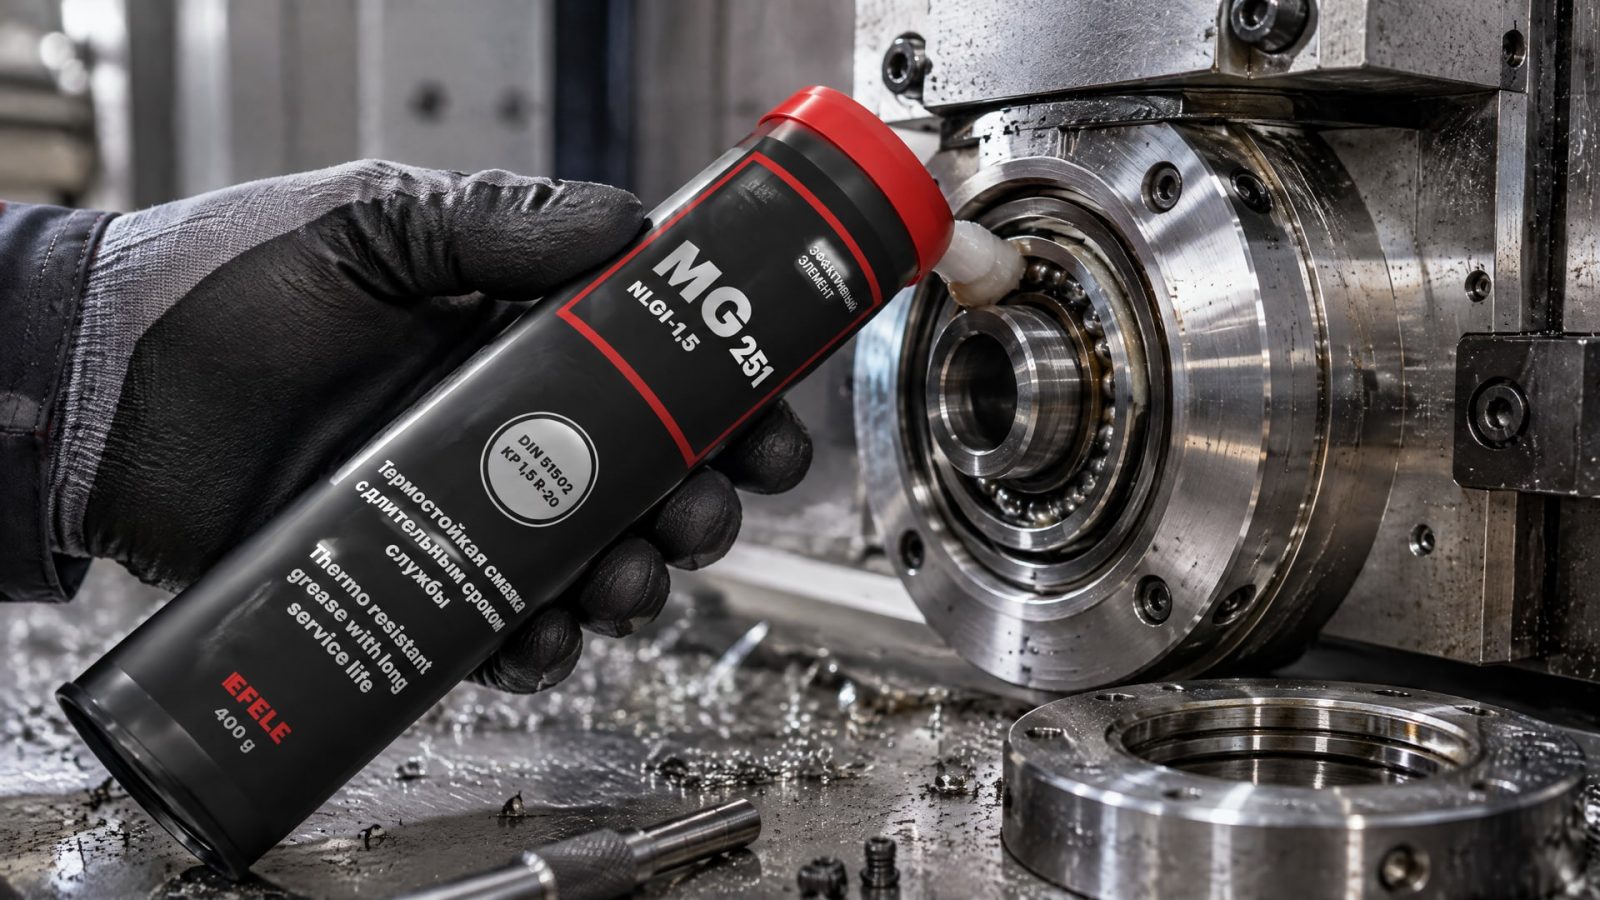
Однако в высокоскоростных узлах с высокой точностью позиционирования могут рассматриваться и другие составы, если они соответствуют требованиям изготовителя подшипников и станка. Один из вариантов для такого сценария - термостойкая смазка на полимочевинной основе EFELE MG-251. Ее применение связывают со стабильностью при высоких температурах и длительным сроком службы подшипников.
Совет инженера
Сценарий: высокоскоростной шпиндель с высокой точностью позиционирования работает при повышенном тепловыделении.
Что сделали: при подборе проверили требования к подшипнику и системе смазки, затем рассмотрели EFELE MG-251 как термостойкую смазку на полимочевинной основе.
Итог: выбор опирается на соответствие условиям узла, а не только на обозначение «термостойкая». Перед применением необходимо подтвердить совместимость с конструкцией шпинделя и инструкцией производителя.
Это не означает, что полимочевинную смазку следует использовать во всех шпинделях. Если подшипник рассчитан на другой тип смазочного материала или отдельную систему подачи, замена может нарушить предусмотренный режим. Технический специалист должен сверить документацию, а снабженец - обеспечить поставку именно согласованного материала, а не внешне похожего состава.
При выборе также учитывают фактический расход и возможность поддерживать чистоту при обслуживании. Предсказуемость результата зависит от соблюдения дозировки и регламента, а не от увеличения объема смазки. Для производственного участка это снижает риск ошибочной замены материала и упрощает контроль состояния шпинделя.
Смазка шпинделя токарного станка и модели 2А622-1
Запрос о смазке шпинделя конкретного станка требует сверки с его паспортом и схемой смазки.
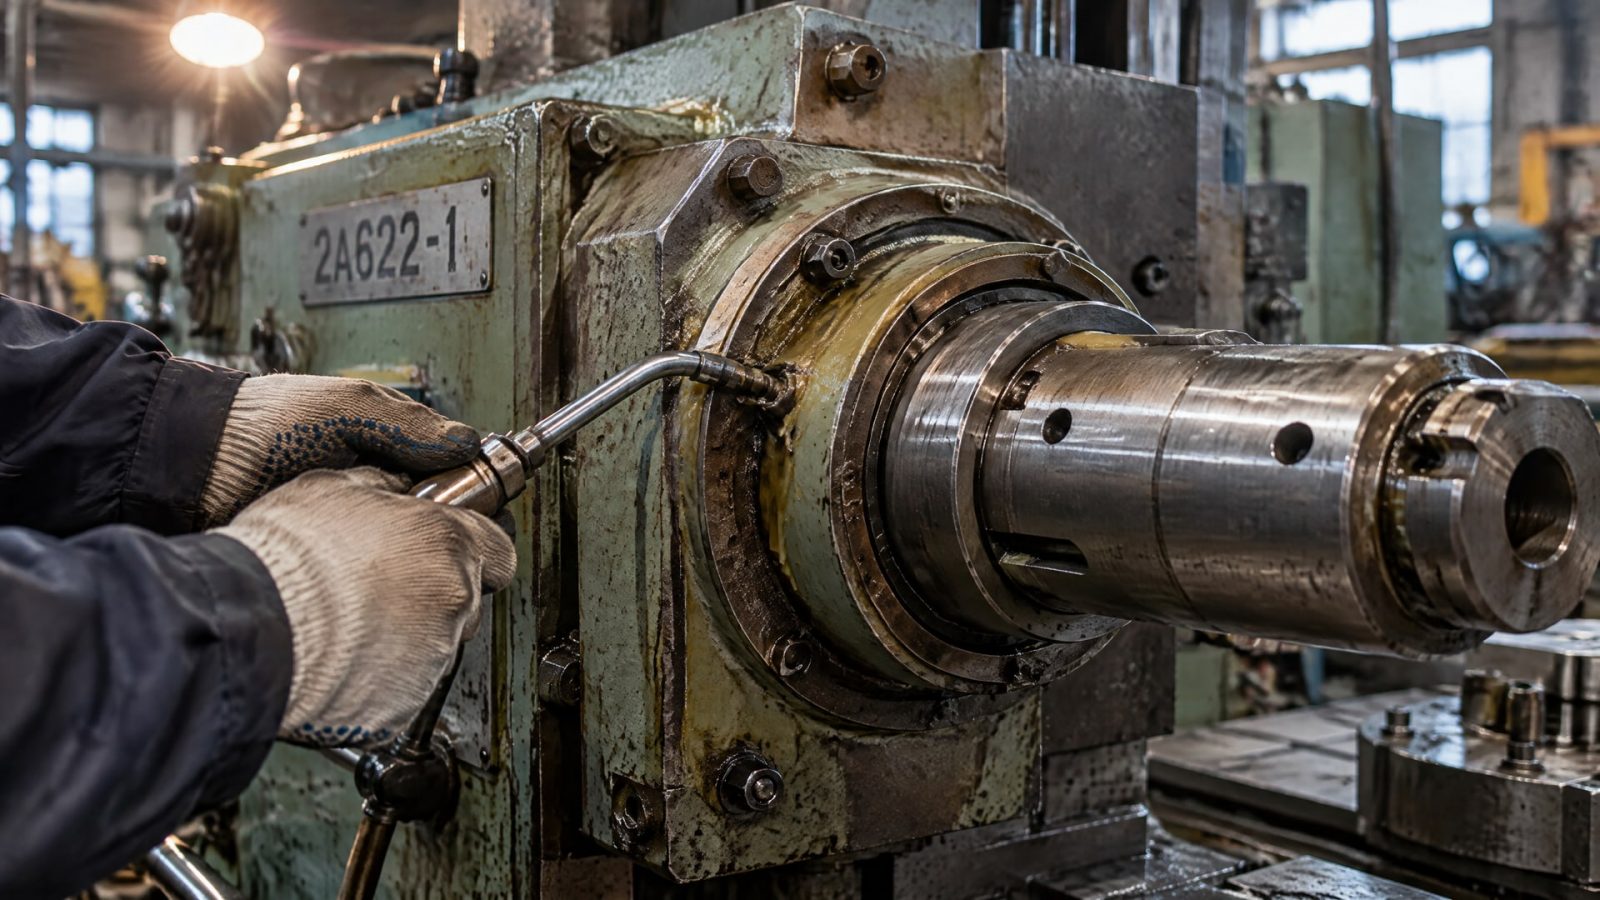
Название модели само по себе не сообщает тип установленных подшипников, способ подачи и требуемое количество смазки. Поэтому для станка горизонтально-расточного 2А622-1 нельзя назначать материал или объем закладки только по обозначению модели.
Сначала найдите в документации раздел о шпиндельном узле и смазочной системе. Уточните, предусмотрена ли пластичная смазка или подача масла, какие подшипники установлены и как контролировать смазку. Если паспорт предписывает конкретный материал, не заменяйте его составом другого типа без подтверждения совместимости.
То же правило относится к смазке шпинделя токарного станка. У разных конструкций различаются подшипники и режимы работы, поэтому единая рекомендация для всех токарных станков будет ненадежной. Если документация утрачена, для подбора понадобятся данные с маркировки подшипника, сведения о системе подачи и рабочем режиме узла. До их получения безопаснее не увеличивать количество смазки и не менять ее тип наугад.
Часто задаваемые вопросы
Как часто нужно выполнять обслуживание подшипников шпинделя?
Единого интервала для всех станков нет. Периодичность зависит от конструкции шпинделя, типа подшипников, скорости, нагрузки и условий работы. В первую очередь сверяются с регламентом станка и рекомендациями изготовителя подшипника. Если данных недостаточно, интервал определяют после уточнения конструкции и условий эксплуатации, а не переносят с другого оборудования.
Можно ли сразу нагружать шпиндель после закладки смазки?
Нет, сразу переходить к полной нагрузке не следует. Для подшипников шпинделя после закладки смазки предусматривают прогрев или обкатку, чтобы материал распределился в узле. Длительность и режим запуска зависят от конкретного оборудования. Их нужно брать из инструкции станка или руководства на подшипник, не подменяя произвольными значениями.
Подойдет ли любая высокотемпературная смазка для шпинделя?
Нет. Помимо температуры, учитывают скорость вращения, тип подшипника, базовое масло, загуститель, консистенцию и совместимость с системой подачи. Для части режимов неподходящие присадки могут повышать риск коррозии сопряженных деталей. Подтвердите требования по документации станка и подшипника, прежде чем менять применяемую смазку.
Как определить смазку для шпинделя 2А622-1?
По одному обозначению модели надежно определить тип смазки и ее количество нельзя. Нужны паспорт станка, схема смазки и сведения об установленных подшипниках. По этим данным уточняют, предусмотрена ли пластичная смазка или масляная система, а затем сверяют требования к материалу и обслуживанию с документацией изготовителя.
Заключение
Смазка шпинделя станка должна соответствовать подшипникам, скорости, температуре и конструкции системы подачи. Для надежной работы важны точное количество, чистота, исправные уплотнения и прогрев после закладки смазки. Универсальный объем или интервал обслуживания назначить нельзя: ориентиры по заполнению различаются, а решающими остаются инструкции изготовителей.
Следующий шаг - сверить паспорт станка и документацию на подшипники, зафиксировать тип смазки, метод подачи и требования к контролю. Если данных не хватает, сначала идентифицируйте подшипник и систему смазки, затем согласуйте материал и регламент с ответственным за оборудование специалистом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а также как правильно ухаживать за замком и тросиком.
Узнайте, какие допуски смазок H1 нужны для пищевого оборудования и как выбрать смазку, соответствующую HACCP-плану.
Обработка жаропрочных сплавов: узнайте, как выбрать оптимальную СОЖ для глубокого сверления титана и никелевых сплавов.