
Смазка для волочения проволоки: причины темных пятен на меди и способы их устранения
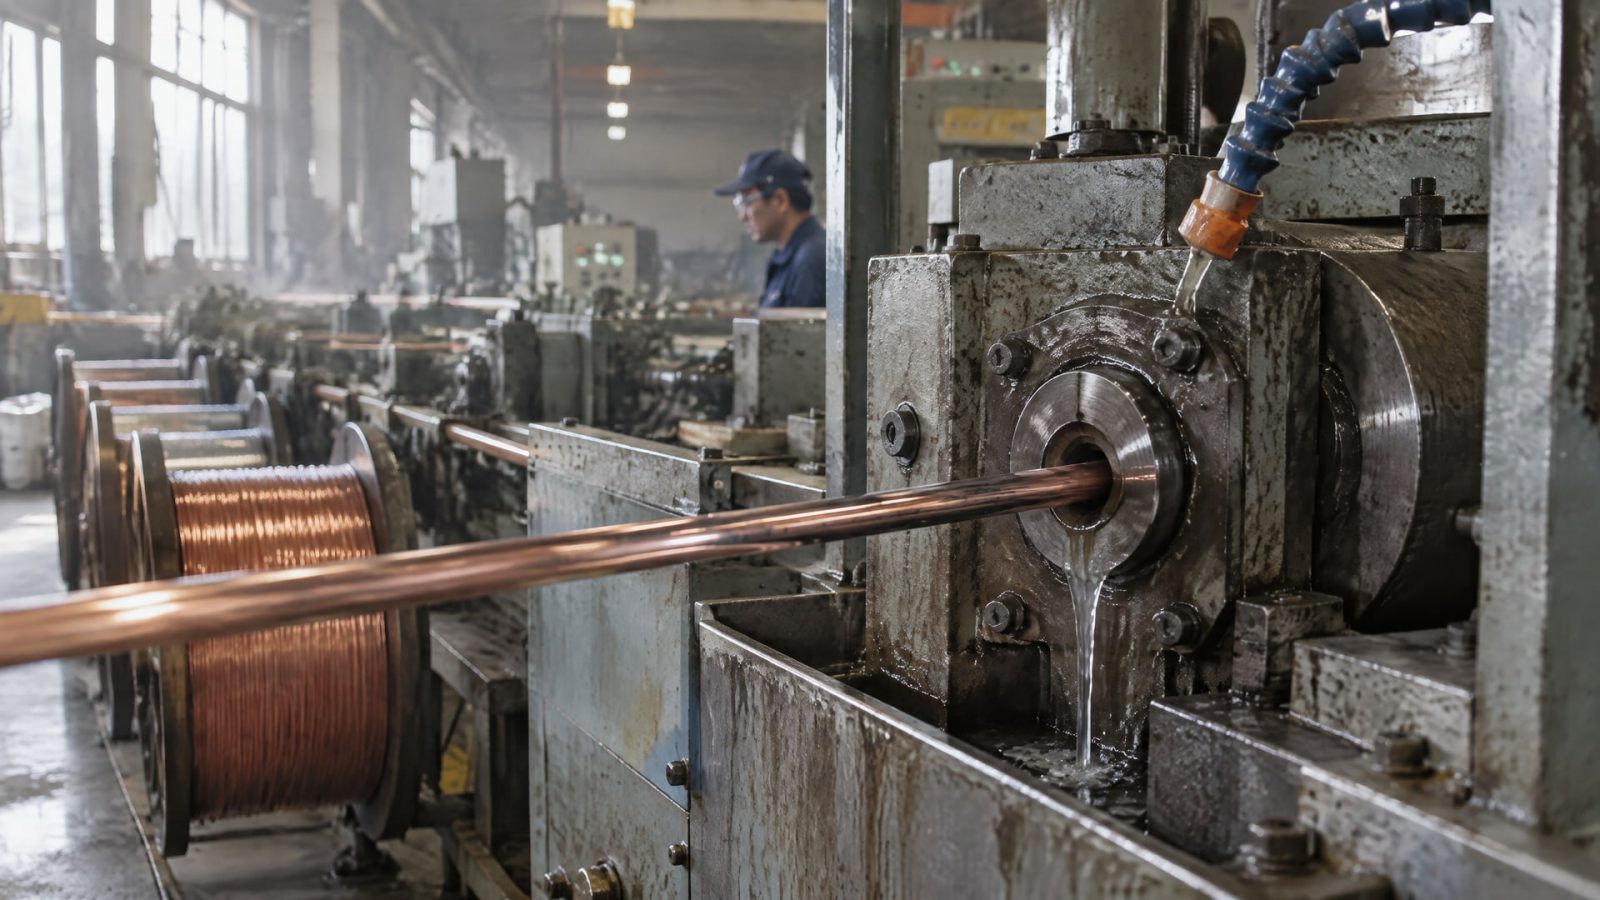
Темные пятна на медной проволоке часто связаны не с качеством меди, а с перегревом, окислением, загрязнением или старением смазки. Чтобы устранить дефект, проверьте температуру процесса и охлаждающей воды, состояние рабочей жидкости, наличие шлама и попадание капель смазки на готовую проволоку. Затем устраните найденную причину: восстановите охлаждение, очистите систему или замените состав.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как связаны потемнение медной проволоки и смазка для волочения проволоки. Ниже рассмотрены основные причины пятен, порядок диагностики, особенности замены жидкости и критерии выбора состава для медной проволоки.
Почему появляются темные пятна на медной проволоке
Перегрев и окисление медной проволоки
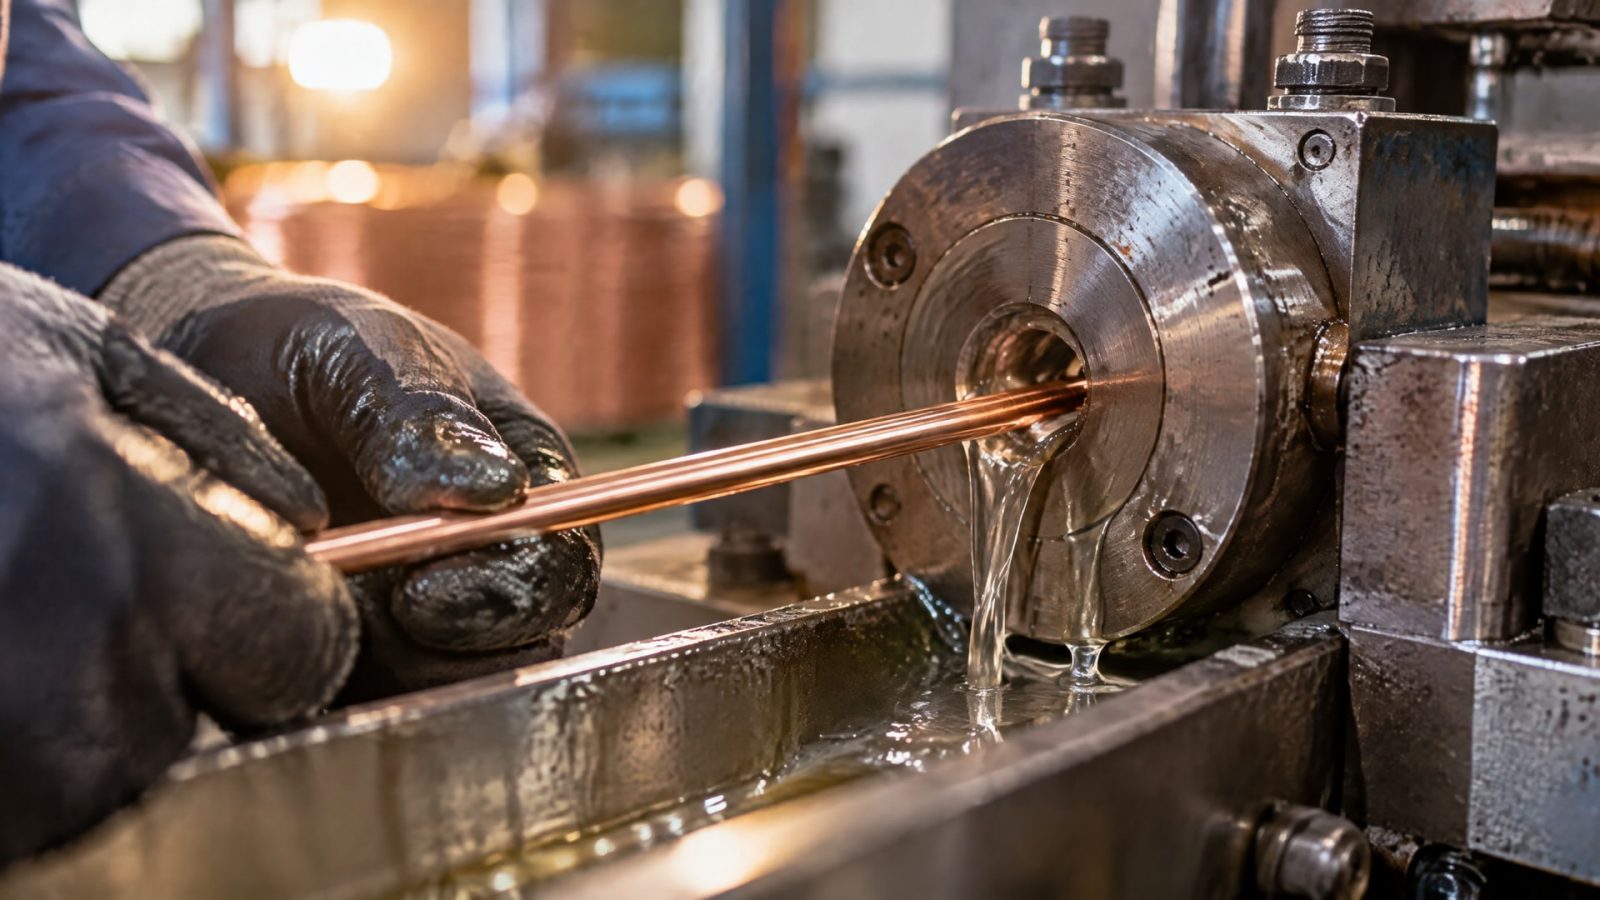
При волочении трение и недостаточный отвод тепла повышают риск окисления меди. Смазочный материал снижает трение, помогает отводить тепло и формирует защитную пленку на поверхности проволоки. Если охлаждение недостаточно, а рабочая жидкость утратила свойства, на меди могут возникать потемнения.
В жаркий период риск возрастает: с ростом температуры рабочей жидкости может снижаться pH и ускоряться разложение состава. Поэтому сезонное ухудшение качества поверхности не стоит сразу связывать с изменением свойств исходной меди. Сначала сопоставьте появление дефекта с температурой процесса и состоянием смазочной системы.
Загрязнение и старение смазки
В системе накапливаются загрязнения и остатки меди, а смазка теряет стабильность. Шламообразование смазки волочения затрудняет фильтрацию и может ухудшать состояние эмульсии. Отложения в системе - не второстепенная проблема: они способны поддерживать загрязнение рабочей жидкости и сопровождать появление дефектов поверхности.
В отраслевых данных потери отработанной смазки, связанные с испарением, уносом и образованием шлама, оцениваются в 1,2-2,5 кг на 100 кг проволоки. Это не норма расхода для отдельной линии, а показатель того, что отходы и загрязнение могут быть значительной частью процесса. Если черные пятна возникают одновременно с ухудшением фильтрации или заметным накоплением осадка, проверяйте состояние всей системы, а не только дозировку состава.
Капли на готовой проволоке
Пятна могут появляться и после волочения, если на уже готовую проволоку попадают брызги или капли смазки. Локальные следы способны выглядеть как отдельные точки или круговые потемнения. В этом случае увеличение концентрации или замена состава не обязательно устранят дефект: сначала проверьте участки, где проволока может контактировать с каплями жидкости.
Как определить источник потемнения медной проволоки
Начните с характера дефекта.
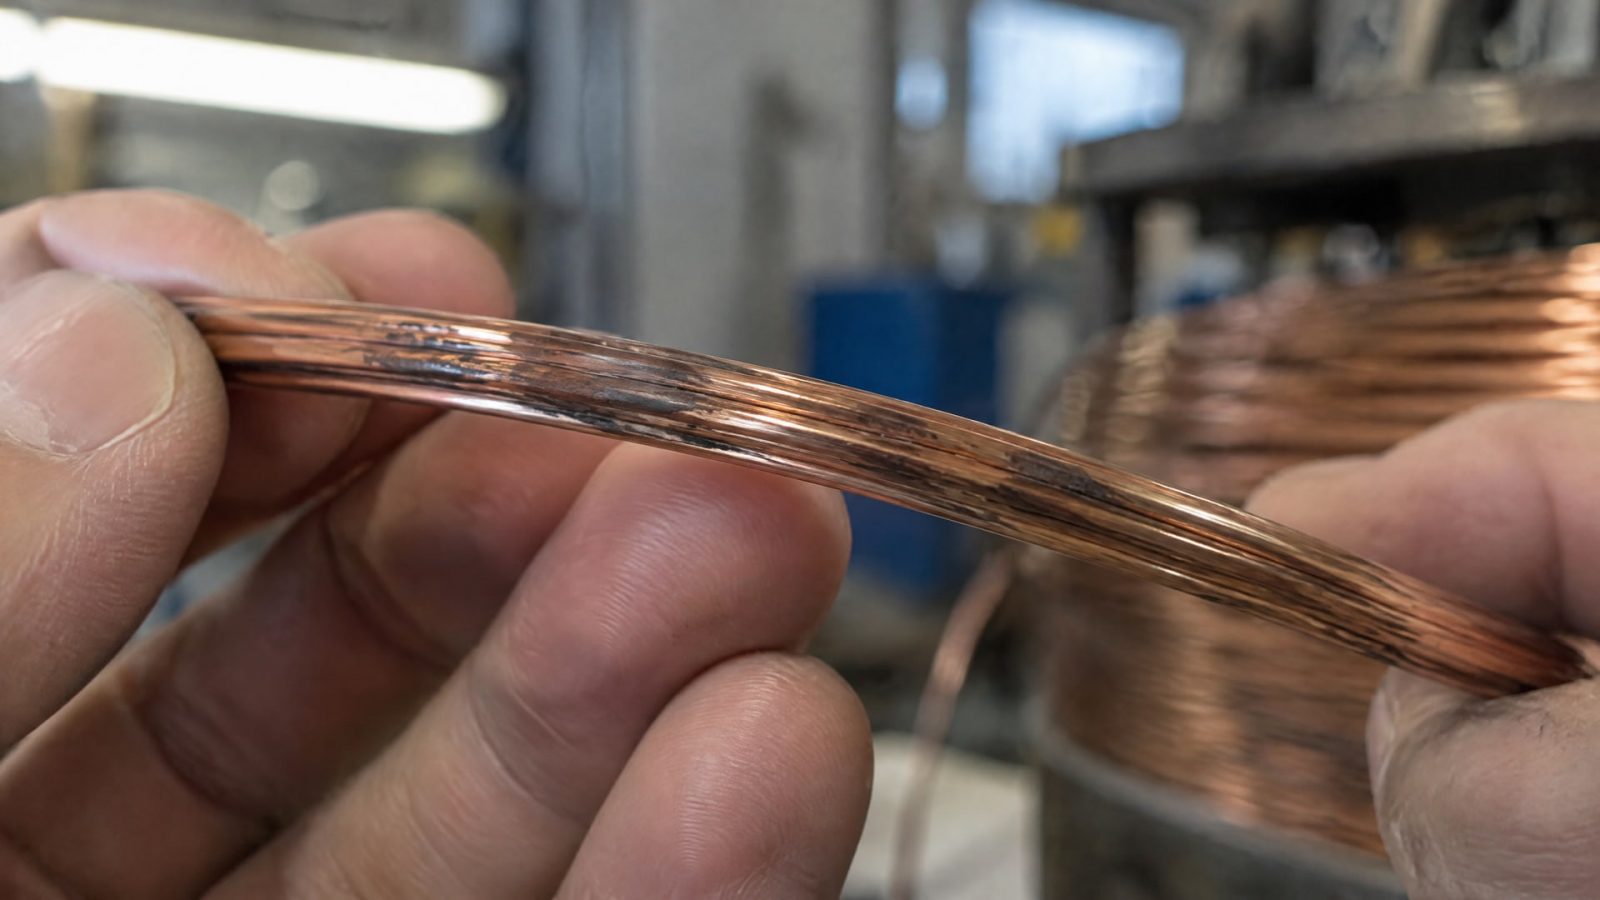
Если пятна распределены по поверхности и совпадают по времени с ростом температуры или ухудшением состояния эмульсии, проверяйте охлаждение, pH и загрязнение системы. Если дефект локальный, осмотрите маршрут готовой проволоки и проверьте, не попадают ли на нее брызги смазки.
Затем сопоставьте появление пятен с режимом работы линии и состоянием жидкости. Особое внимание уделите жаркому периоду: в это время повышение температуры и ускоренное разложение состава могут ухудшать качество смазки. Рост концентрации сам по себе не гарантирует результата, если причина заключается в перегреве, падении pH или накоплении шлама.
Что проверить на линии
Температуру рабочей жидкости и охлаждающей воды.
pH и степень загрязнения рабочей эмульсии.
Состояние фильтрации, наличие осадка и шлама.
Появляются ли пятна после конкретной операции или при попадании капель на готовую проволоку.
Не меняется ли состояние поверхности после отжига или последующего охлаждения.
Температура охлаждающей воды ниже 50 °C приводится как практический ориентир, при котором риск черных пятен может снижаться при достаточной длине охлаждения. Это не универсальная гарантия: результат зависит и от организации охлаждения. Поэтому измеряйте температуру в действующем процессе и одновременно оценивайте, достаточно ли времени и длины участка для отвода тепла.
Как охлаждение и смазка помогают предотвратить потемнение
Смазка для волочения проволоки должна снижать трение, отводить тепло и оставлять на поверхности защитную пленку.
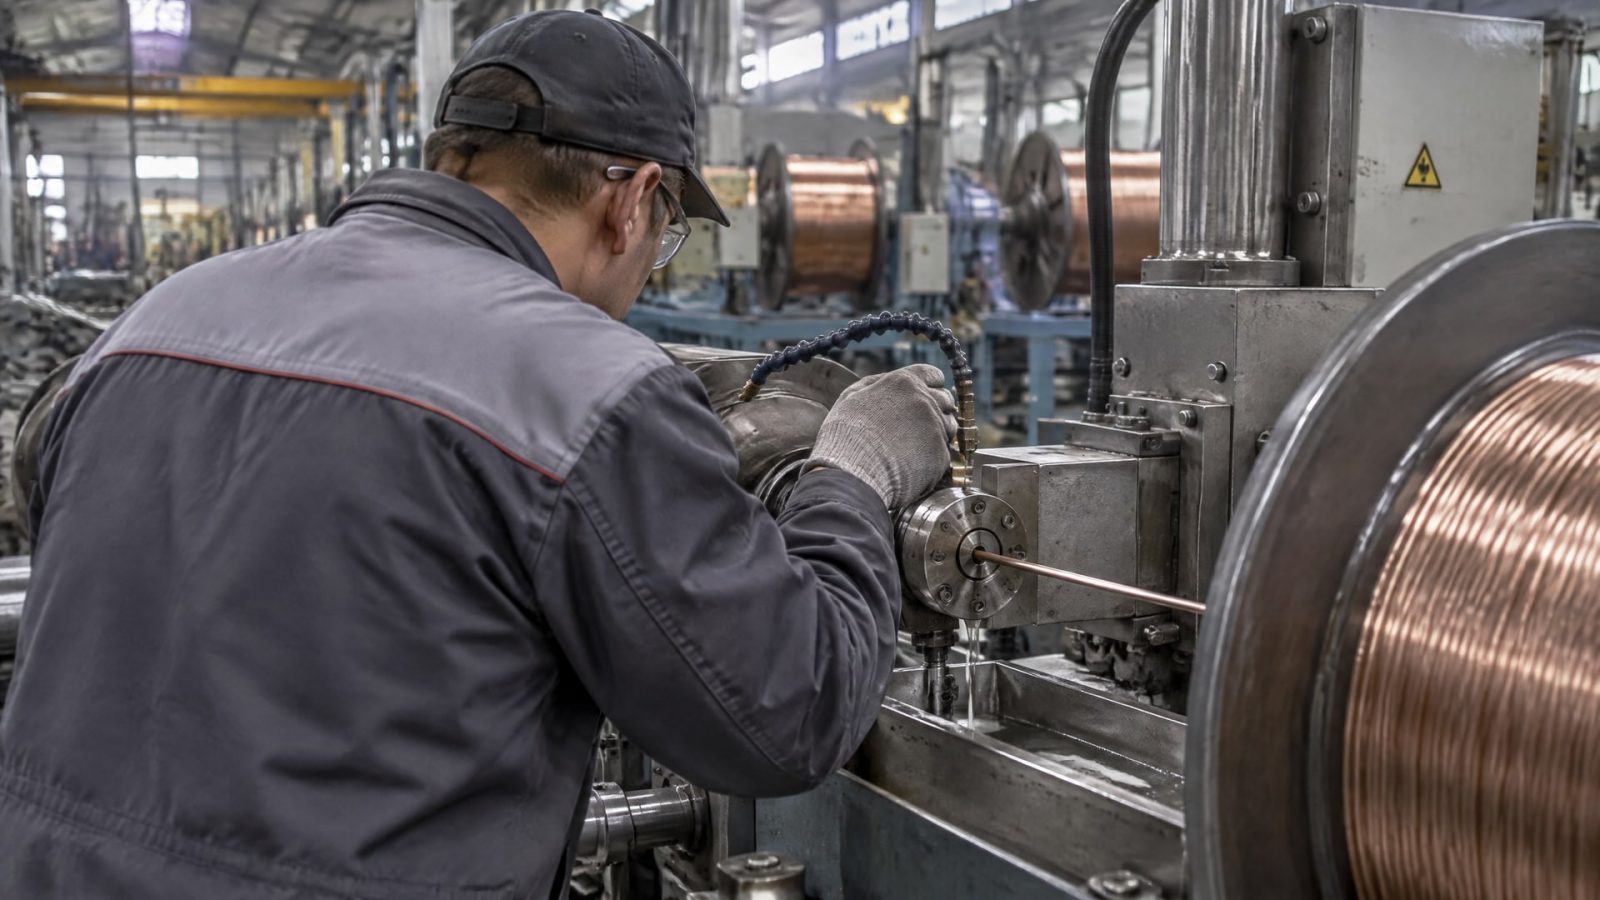
Для медной проволоки важны также низкое пенообразование, хорошая фильтруемость и защита от пятен и обесцвечивания. Если состав пенится или плохо фильтруется, загрязнения могут накапливаться в системе и мешать стабильной работе эмульсии.
Проверьте не только характеристики смазки, но и фактический теплоотвод. В источниках для предотвращения черных пятен указывают на контроль температуры охлаждающей воды; ориентир ниже 50 °C рассматривают вместе с достаточной длиной охлаждения. Если температура выше, а пятна возникают после волочения или отжига, проверьте циркуляцию и условия охлаждения, прежде чем менять состав.
Для линий с отжигом нужно учитывать, как остаток смазки ведет себя при последующей термической обработке. Состав не должен содержать компонентов, которые вызывают окрашивание поверхности или оставляют углеродистые остатки при отжиге. При сухом и полусухом волочении важны стабильность остатка и возможность быстро удалить пленку предыдущей вытяжки перед следующей операцией.
Замена смазки волочения и очистка системы
Замена смазки волочения нужна, когда ухудшаются параметры рабочей жидкости, накапливается загрязнение или возникают устойчивые поверхностные дефекты.
В жаркий сезон состояние состава следует контролировать внимательнее: высокая температура может ускорять его разложение. В отдельных отраслевых материалах встречается ориентир по замене примерно раз в месяц, но это не универсальный график для каждой линии. Решение принимайте по температуре, pH, загрязнению и фактическому состоянию эмульсии.
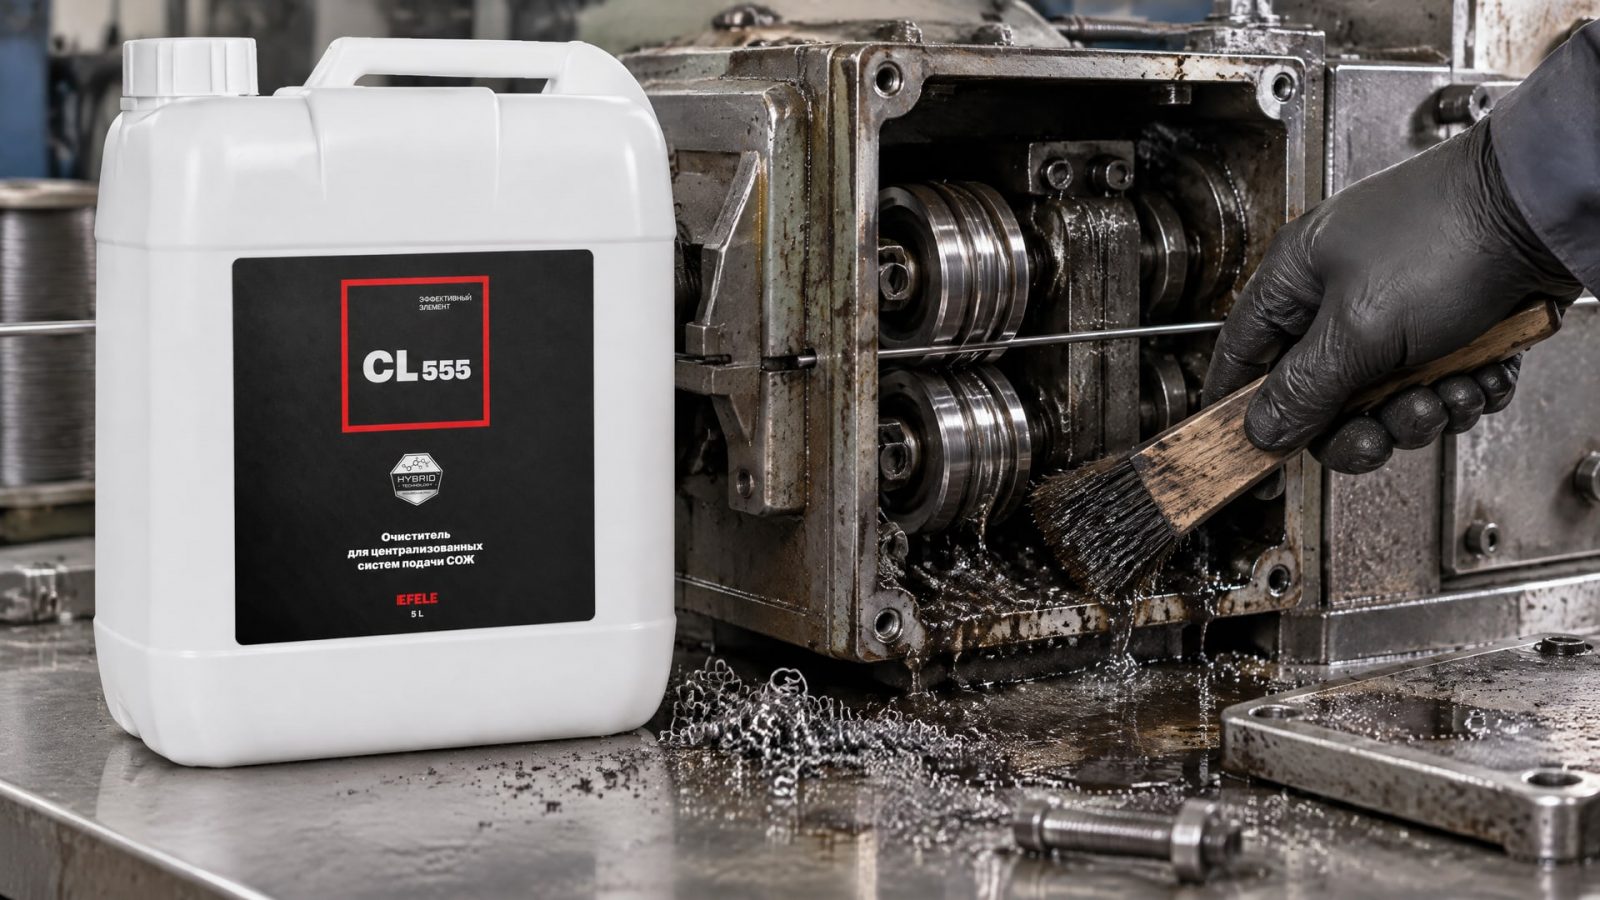
Перед заливкой свежего состава удалите из системы осадок и остатки отработанной жидкости. Если просто заменить смазку, не очистив ванну и контур, загрязнения могут перейти в новую рабочую жидкость. При накоплении шлама промывку системы волочения проводят специализированным очистителем систем СОЖ: EFELE CL-555 применяют для удаления отложений перед заменой смазки.
После очистки проверьте состояние фильтрации и охлаждения, затем оцените рабочую жидкость в процессе. Не ограничивайтесь изменением концентрации: если причина потемнения связана с высокой температурой, падением pH или шламом, одна корректировка состава не устранит источник дефекта. После запуска наблюдайте, сохраняются ли пятна и пена, накапливается ли осадок, стабилизировались ли условия охлаждения.
Как выбрать смазку для волочения проволоки
При подборе смазки для меди оценивайте ее охлаждающую способность, низкое пенообразование, фильтруемость и влияние на цвет поверхности.
Важны также очистка и промывка остатка после операции: состав не должен оставлять липкие загрязнения на направляющих, фильтрах и ванне. Для меди приоритетны защита от коррозии и чистый остаток; для ультратонкой проволоки в отраслевых материалах также рассматривают ингибиторы коррозии, включая бензотриазол.
Запрос на смазки для сухого волочения проволоки требует отдельной оценки остатка. Состав должен не вызывать окрашивание при отжиге и позволять быстро удалить пленку предыдущей сухой вытяжки, если технология предусматривает последующую обработку. Поэтому для сухого и полусухого процесса проверяйте совместимость смазки со всеми дальнейшими операциями, а не только качество поверхности сразу после волочения.
Смазки для волочения нержавеющей проволоки не следует автоматически считать подходящими для меди. Для нержавеющей стали важны высокая несущая способность и стабильность пленки, тогда как при волочении меди на первый план выходят защита от потемнения, антикоррозионные свойства и чистота остатка. Закупщику и инженеру стоит сверять назначение состава с материалом проволоки и требованиями следующего этапа обработки.
Часто задаваемые вопросы
Почему медная проволока темнеет после волочения?
Частые причины - перегрев и окисление меди, загрязнение или старение смазки, недостаточное охлаждение. Локальные пятна могут появляться из-за брызг и капель смазки на готовой проволоке. Проверьте температуру, pH, загрязнение эмульсии, состояние фильтрации и маршрут проволоки после обработки.
Достаточно ли повысить концентрацию смазки, если появились черные пятна?
Не всегда. Если причина связана с перегревом, падением pH или накоплением шлама, увеличение концентрации может не устранить дефект и не очистит систему. Сначала проверьте состояние рабочей жидкости и охлаждения, затем определите, нужна ли корректировка режима, очистка контура или замена смазки.
Как часто нужна замена смазки волочения?
Универсального интервала нет: частота зависит от температуры, pH и загрязнения рабочей жидкости. В отдельных материалах приводится ориентир примерно раз в месяц, но его нельзя переносить на любую линию без проверки состояния эмульсии. В жаркий период контролируйте смазку внимательнее и меняйте ее при ухудшении параметров.
Подойдет ли одна смазка для меди и нержавеющей проволоки?
Не обязательно. Для медной проволоки важны защита от потемнения и коррозии, а также чистый остаток. Для нержавеющей стали значимы несущая способность и стабильность смазочной пленки. Подбирайте состав по материалу проволоки и условиям последующих операций, включая отжиг и очистку.
Заключение
Темные пятна на медной проволоке часто возникают из-за перегрева, окисления, загрязненной или состарившейся смазки, а также попадания капель на готовое изделие. Для поиска причины проверяйте температуру охлаждающей воды, pH, фильтрацию, наличие шлама и состояние поверхности после последующих операций. Ориентир ниже 50 °C для охлаждающей воды рассматривайте только вместе с достаточной длиной охлаждения.
Следующий шаг - зафиксировать условия работы линии и проверить рабочую жидкость, охлаждение и состояние системы. Если обнаружен шлам, очистите контур перед заменой смазки; если причина в локальных следах, проверьте маршрут готовой проволоки. Выбирайте состав с учетом материала, способа волочения и требований к поверхности после отжига.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать фильтровальное полотно для волочильной эмульсии, учитывая загрязнения, расход и тип материала.
Узнайте, как правильно перейти на новую смазку для волочения: пошаговый алгоритм очистки системы, проверка совместимости и контроль.
Узнайте, когда финишная обработка покрытия допустима, какие параметры важны и как действовать при необходимости корректировки.