
Финишная обработка покрытия: когда допустима механическая доработка антифрикционного слоя
После нанесения антифрикционного покрытия обычно выполняют сушку или отверждение, а затем контролируют качество слоя. Шлифование, полировка и доводка допустимы не автоматически: их проводят только тогда, когда это предусмотрено технологией и позволяет сохранить требуемые толщину, шероховатость и функциональные свойства покрытия.
Статья поможет инженерам, техническим специалистам и закупщикам оценить, нужна ли обработка после нанесения покрытия, какие параметры проверить и в каких случаях механическая доработка оправдана. Отдельно разберем контроль поверхности, роль подготовки детали и порядок действий, если покрытие уже нанесено, а размеры или посадка требуют корректировки.
Финишная обработка покрытия: что допускает технология
Финишная обработка покрытия зависит от его состава, способа нанесения и требований к детали.
Для многих твердосмазочных систем стандартный порядок после нанесения включает сушку или отверждение и контроль, а не шлифование или полировку. Поэтому нельзя переносить на такие покрытия приемы, применяемые для обычной краски или массивного износостойкого слоя.
Покрытие после высыхания формирует тонкую сухую пленку толщиной в несколько микрон. Механический съем даже небольшого количества материала может изменить толщину и рабочую структуру слоя. Если покрытие обеспечивает низкое трение, его чрезмерная доводка способна ухудшить трибологические свойства, хотя визуально поверхность станет глаже.
| Операция после нанесения | Когда рассматривают | Что проверить |
|---|---|---|
| Сушка или термоотверждение | Предусмотрены технологией состава | Требуемые время и температура |
| Визуальный контроль | После сушки или отверждения | Однородность, отсутствие трещин, пор и царапин |
| Контроль толщины и шероховатости | Если параметры заданы требованиями к детали | Допустимые значения и метод измерения |
| Шлифование, полировка или доводка | Только если их допускает технология | Остаточную толщину, размеры и влияние на свойства слоя |
Если необходимо убрать наплыв, скорректировать размер или обеспечить посадку, сначала выясняют, предусмотрена ли такая операция для конкретной системы покрытия. Затем сверяются с требованиями к конечной толщине и шероховатости. При отсутствии таких данных нельзя считать, что слой можно безопасно дорабатывать механически.
В отдельных процессах финишное шлифование действительно входит в технологию. Это характерно для некоторых наплавленных или плазменно нанесенных покрытий, которые после нанесения обрабатывают до нужных размеров. Такой пример не означает, что так же можно поступать с любой тонкой антифрикционной пленкой: способ финиша должен соответствовать конкретному покрытию и задаче детали.
Сушка и отверждение перед контролем поверхности
После нанесения важно отличать сушку от термоотверждения.
Для воздухосохнущего состава может быть предусмотрена сушка при комнатной температуре, а для термоотверждаемого требуется нагрев. Время и температура зависят от механизма отверждения: в технических материалах приведен диапазон от 2 до 90 минут и от комнатной температуры до 250°C.
Эти значения нельзя переносить на любой материал. Рабочий режим определяют по технологии конкретного покрытия: произвольное сокращение времени или изменение температуры может привести к тому, что слой не достигнет предусмотренного состояния. Только после завершения заданного цикла имеет смысл оценивать поверхность и решать, нужна ли дополнительная операция.
Контроль включает проверку равномерности цвета и гладкости, а также поиск трещин, царапин и пор. Если для детали заданы требования к толщине и шероховатости, их проверяют отдельно. Визуально ровный слой сам по себе не подтверждает, что параметры поверхности соответствуют спецификации.
Когда требуется измерить конечную шероховатость, методику соотносят с ISO 4288. ISO 4527 связывает требования к последующей термообработке с контролем шероховатости для покрытий, где задан конечный параметр поверхности. Параметры текстуры также рассматривают в рамках ISO 4287 или ASME B46.1. Важна не только цифра в чертеже, но и то, как именно ее измеряют.
Для планирования работ это означает, что контрольные параметры лучше определить до нанесения покрытия. Тогда можно заранее понять, достаточно ли сушки и проверки или технология должна включать отдельную финишную операцию. Если необходимость шлифования выяснилась уже после нанесения, сначала оценивают риск повреждения слоя, а не сразу передают деталь на обработку.
Когда шлифование и полировка оправданы
Механическая обработка после нанесения покрытия может быть необходима, если требуется получить размер, обеспечить посадку или убрать локальные неровности.
Но назначать ее следует только в пределах допустимой остаточной толщины и с учетом требований к шероховатости. Без этих ограничений обработка может снять значительную часть функционального слоя или изменить его структуру.
Риск зависит и от состава покрытия. В некоторых системах мягкие фазы при шлифовании или полировке выкрашиваются либо вырабатываются. Поэтому результатом может стать не только изменение шероховатости, но и ухудшение состояния рабочей поверхности. Более гладкий внешний вид не всегда означает лучшие условия трения.
Для отдельных наплавленных покрытий шлифование до требуемых размеров входит в процесс. В одном из описанных примеров после обычного шлифования указана шероховатость около 0,25 мкм rms. Это иллюстрация конкретной технологии, а не универсальный ориентир для твердосмазочного покрытия. Переносить такое значение на другую систему без ее требований нельзя.
Если чертеж задает конечную шероховатость, метод измерения выбирают по установленной методике, в частности с учетом ISO 4288. При этом покрытие не обязательно устраняет исходный рельеф основы: оно может копировать и изменять его. Поэтому результат зависит не только от постобработки, но и от состояния детали до нанесения.
Когда требуется высокая точность, надежнее выбрать технологию, в которой финишная операция предусмотрена заранее. Если покрытие уже нанесено, до механической обработки нужно подтвердить допустимость такого воздействия, оценить остаточную толщину и определить способ контроля. При отсутствии спецификации решение о шлифовании нельзя принимать только по внешнему виду детали.
Обработка после нанесения покрытия и контроль дефектов
Перед решением о постобработке проверяют, завершен ли цикл сушки или отверждения.
Затем осматривают поверхность: покрытие должно быть равномерным, без трещин, царапин и пор. Если обнаружены дефекты, механическое удаление не всегда решает проблему: оно может затронуть функциональный слой, не устранив причину его неоднородности.
Следующий шаг - сверка требований к детали. Для детали с заданными размером, толщиной покрытия и шероховатостью важно понять, какие параметры допустимо корректировать после нанесения. Когда конечная шероховатость нормируется, измерение проводят по предусмотренной методике, включая требования ISO 4288. Если параметры не определены, сначала согласуют критерии приемки, а не выбирают способ обработки на глаз.
На результат влияет и предобработка основы. Для повышения адгезии метод выбирают с учетом материала детали и покрытия: применяют обезжиривание, абразивную подготовку, химическое травление, анодирование или плазменную обработку. Для металлических деталей используют цинковое или марганцевое фосфатирование: оно может улучшать адгезию и коррозионную стойкость. Подготовка поверхности задает основу для долговечности слоя, но не заменяет контроль после нанесения.
Если необходимо уменьшить размер или убрать выступы, технолог сопоставляет требуемый съем с допустимой остаточной толщиной покрытия. Затем проверяет, не изменит ли выбранная операция микрорельеф и рабочие свойства поверхности. Если технология не предусматривает шлифование или притирку, безопаснее пересмотреть последовательность изготовления, а не дорабатывать готовое покрытие без подтвержденных ограничений.
Как организовать постобработку твердосмазочного покрытия
Планирование начинают с требований к детали и узлу трения.
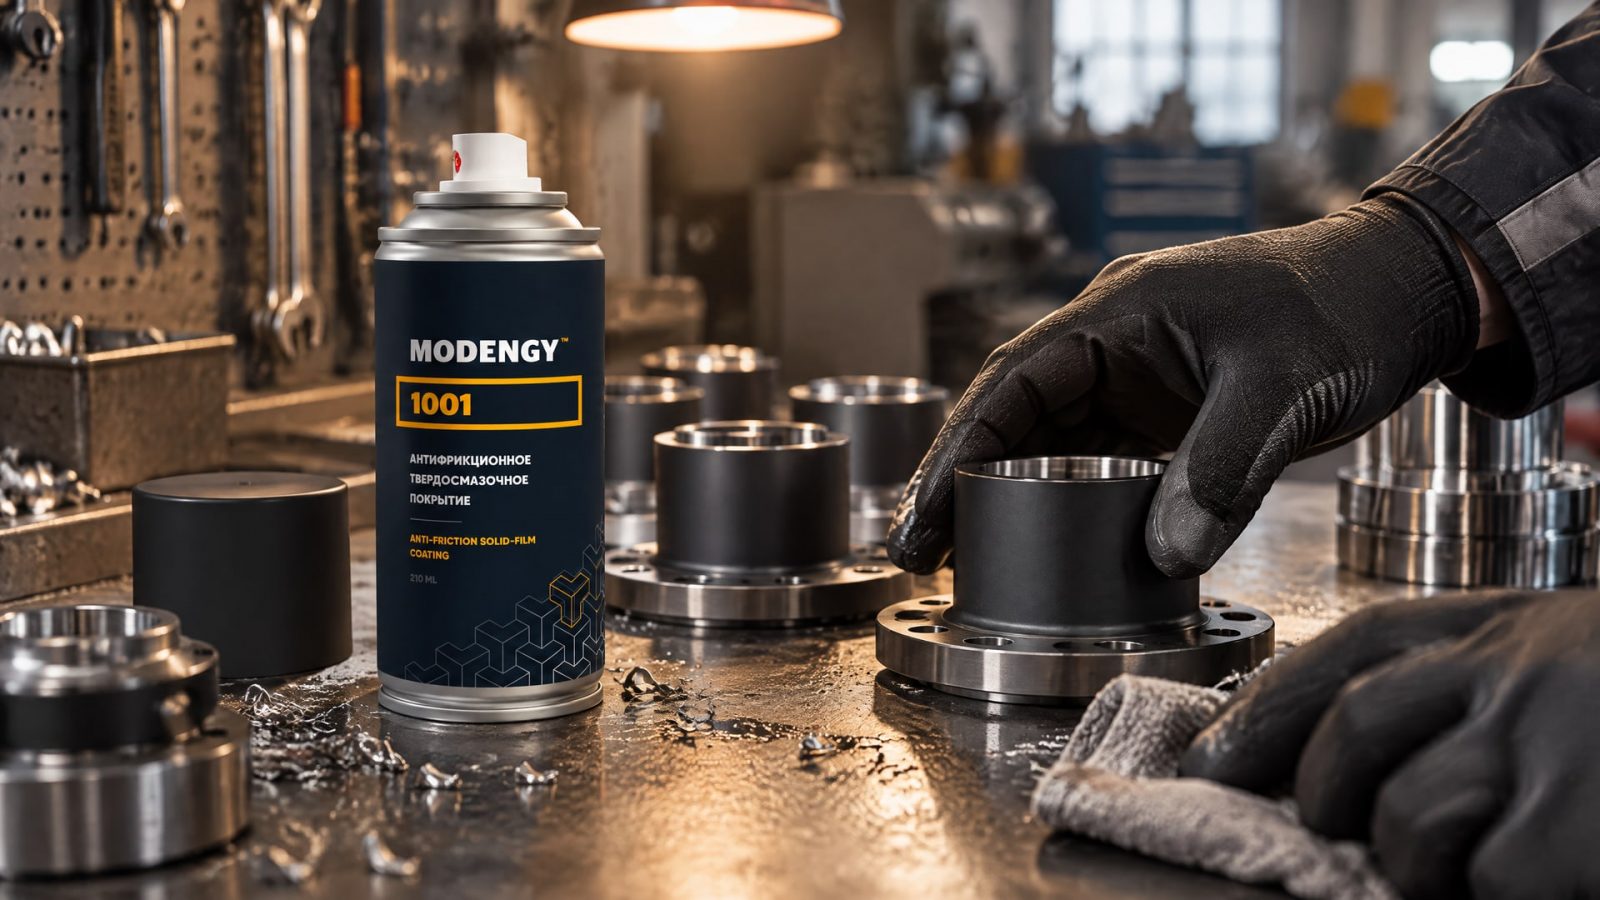
В чертеже или технологической документации определяют, какие параметры поверхности заданы: размер, толщина слоя, шероховатость и критерии визуального контроля. Затем проверяют, какие операции допускает технология нанесения и отверждения. Если финишная обработка нужна для получения размера, ее включают в процесс заранее.
Практический порядок действий:
Уточнить, требуется ли сушить покрытие при комнатной температуре или проводить термоотверждение.
Соблюсти заданные для конкретной технологии время и температуру; опубликованные диапазоны от 2 до 90 минут и от комнатной температуры до 250°C не заменяют режим конкретного состава.
После завершения цикла проверить однородность слоя и отсутствие трещин, пор и царапин.
Сверить требования к толщине и шероховатости с документацией на деталь.
До шлифования или полировки подтвердить допустимость операции и ее влияние на функциональный слой.
Если задан конечный параметр шероховатости, выбрать подходящую методику контроля, в том числе с учетом ISO 4288.
Совет инженера
Сценарий: деталь с антифрикционным покрытием, таким как MODENGY 1001, требует доводки для получения посадки.
Что проверяют: технологию нанесения и отверждения, требования к размеру и шероховатости, допустимую остаточную толщину. Если возможность механической доработки не установлена, ее не назначают только по результату визуального осмотра.
Результат: решение о финишной операции опирается на параметры детали и покрытия, а не на предположение, что любой высохший слой можно шлифовать.
Такой порядок помогает разделить две задачи: контроль качества нанесения и получение конечной геометрии. Если высокая точность поверхности требуется регулярно, технологию покрытия и финишную операцию согласуют до запуска деталей в производство. Это снижает риск снять функциональный слой на последнем этапе.
Часто задаваемые вопросы
Можно ли шлифовать антифрикционное покрытие после нанесения?
Только если шлифование предусмотрено технологией конкретного покрытия и не выводит остаточную толщину, размер или шероховатость за допустимые пределы. Для тонкого твердосмазочного слоя толщиной в несколько микрон даже небольшой съем может изменить его рабочие свойства. До обработки проверяют документацию и способ контроля результата.
Нужно ли полировать твердосмазочное покрытие после отверждения?
Обычно автоматически назначать полировку не следует. После отверждения сначала проверяют равномерность покрытия и отсутствие трещин, царапин и пор. Полировка может изменить микрорельеф или структуру слоя, поэтому ее проводят только при подтвержденной необходимости и если метод допускает технология покрытия.
Как контролировать шероховатость после нанесения покрытия?
Если задана конечная шероховатость, применяют установленную методику измерения. ISO 4288 используют для контроля шероховатости поверхности, когда такой параметр задан. ISO 4527 также связывает контроль шероховатости с требованиями к покрытию и последующей термообработке. Метод измерения согласуют с требованиями к детали.
Сколько времени занимает отверждение антифрикционного покрытия?
Единого времени для всех составов нет. В техническом руководстве приведен диапазон от 2 до 90 минут, а требуемая температура может варьироваться от комнатной до 250°C. Конкретный режим зависит от механизма отверждения, поэтому его выбирают по технологии покрытия, а не по общему диапазону.
Заключение
Финишная обработка покрытия после нанесения допустима, если ее предусматривает технология и она сохраняет требуемые толщину, шероховатость и функциональные свойства слоя. В обычном процессе сначала выполняют сушку или отверждение, затем контролируют поверхность. Шлифование, полировку и доводку не назначают автоматически: тонкая пленка в несколько микрон может быть повреждена механическим съемом.
Следующий шаг для инженера или технолога - сверить документацию на покрытие с требованиями чертежа, определить параметры контроля и подтвердить допустимость постобработки до передачи детали на механическую операцию. Если таких данных нет, сначала согласуют технологию и критерии приемки, а не дорабатывают слой наугад.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита плунжерных пар твердосмазочным покрытием методом окунания снижает трение и износ, обеспечивая равномерную обработку сложных деталей.
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие деталей сложной геометрии, включая труднодоступные зоны.
Антифрикционные материалы на основе бронзографита: сравнительные испытания, влияние графита, параметры и интерпретация результатов для инженеров и закупщиков.