Стойкость инструмента с СОЖ: как предотвратить сбои при обработке высокопрочных сталей
Снижение износа инструмента при обработке высокопрочных сталей зависит не только от выбора жидкости: важно, достигает ли СОЖ контакта стружки с режущей кромкой и снижает ли одновременно нагрев и трение. Если инструмент быстро теряет режущие свойства, сначала проверьте характер износа и фактическую подачу в зону резания, а затем меняйте режим или состав СОЖ. Такой порядок помогает отделить проблему доставки жидкости от других возможных причин.
Какие признаки указывают на повышенный износ инструмента с СОЖ
Повышенный износ инструмента с СОЖ может проявляться наростообразованием, отслоением покрытия и деформацией режущей кромки.
Для высокопрочных и закаленных сталей характерны адгезионный, абразивный и диффузионный механизмы износа. Их выраженность зависит от условий резания, включая температуру и пластическую деформацию в зоне обработки.
Оценивать состояние инструмента только по температуре недостаточно. Сопоставляйте силы резания и качество поверхности с состоянием задней поверхности, покрытия и режущей кромки. Для фрез учитывайте также нарост: его появление может сопровождаться ухудшением поверхности и ускоренным износом. Эти признаки указывают на проблему, но сами по себе не доказывают, что причина именно в СОЖ.
Почему СОЖ может не снижать износ
СОЖ может слабо влиять на стойкость инструмента, если жидкость не проникает в контакт стружки с инструментом.
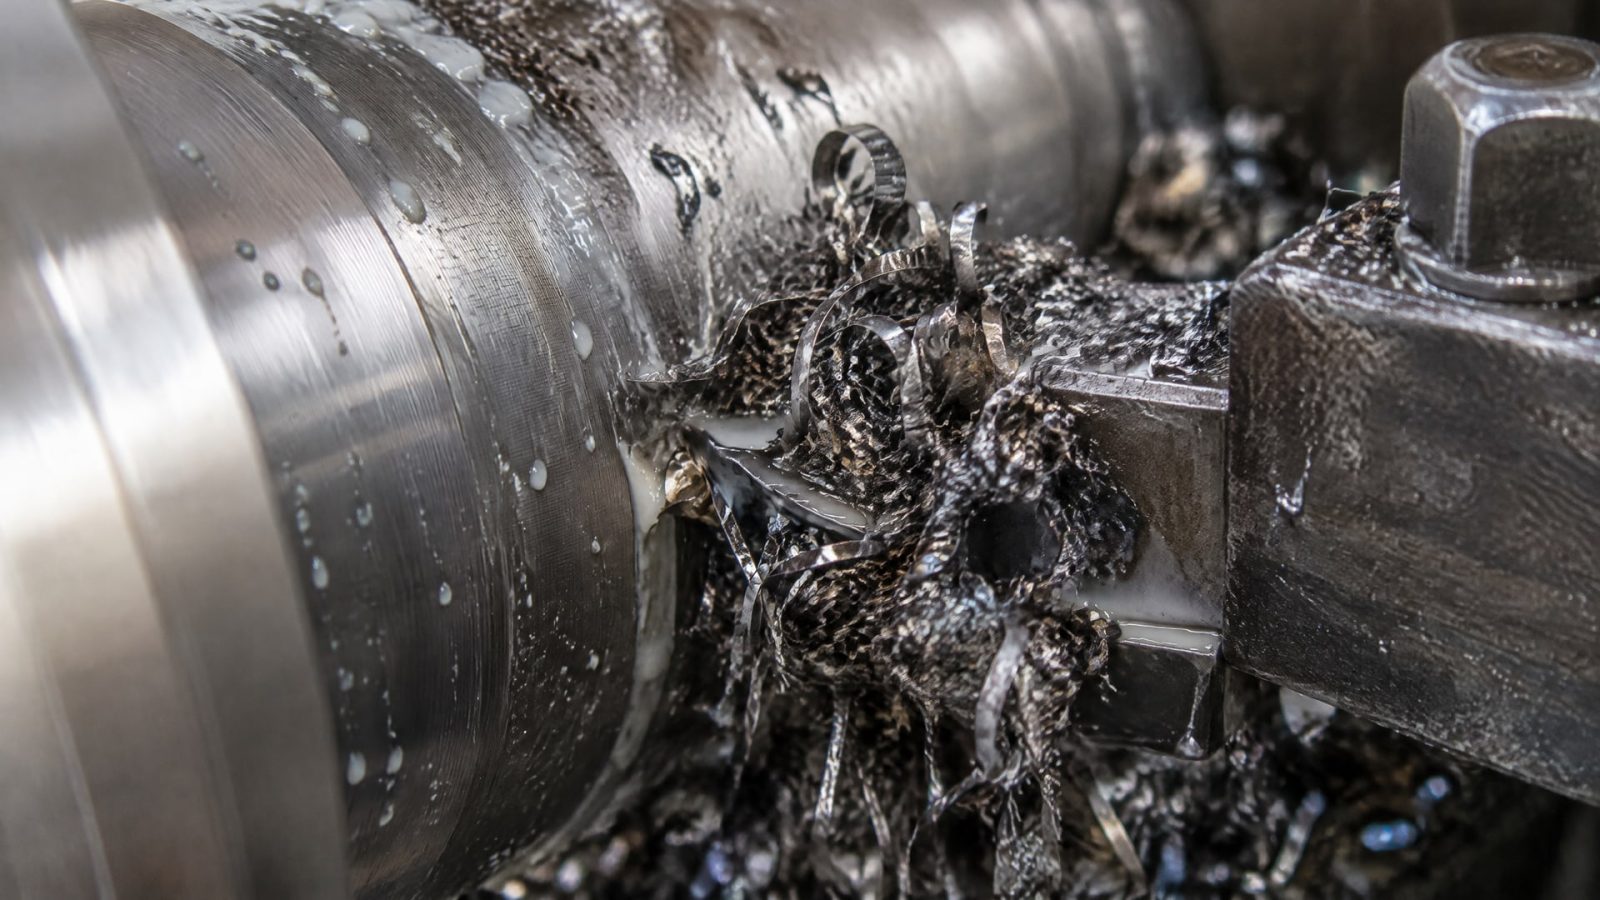
При фрезеровании ультравысокопрочной стали эффективность доставки в зону резания оказалась важнее самого факта наличия охлаждающей жидкости. Улучшенное проникновение капель снижало износ, связанный с наростообразованием и отслоением покрытия.
Возможны и другие причины: недостаточное охлаждение, слабое смазывание или нестабильные свойства рабочей жидкости. При обработке стали СОЖ может снижать температуру, силы резания и шероховатость поверхности; смазывание также уменьшает трение и термомеханическое повреждение инструмента. Поэтому увеличение общего расхода не всегда решает задачу: важна направленная и стабильная подача в рабочую зону.
Что проверить перед изменением режима
Сначала проверьте, куда направлена струя и попадает ли она в зону контакта стружки с инструментом.
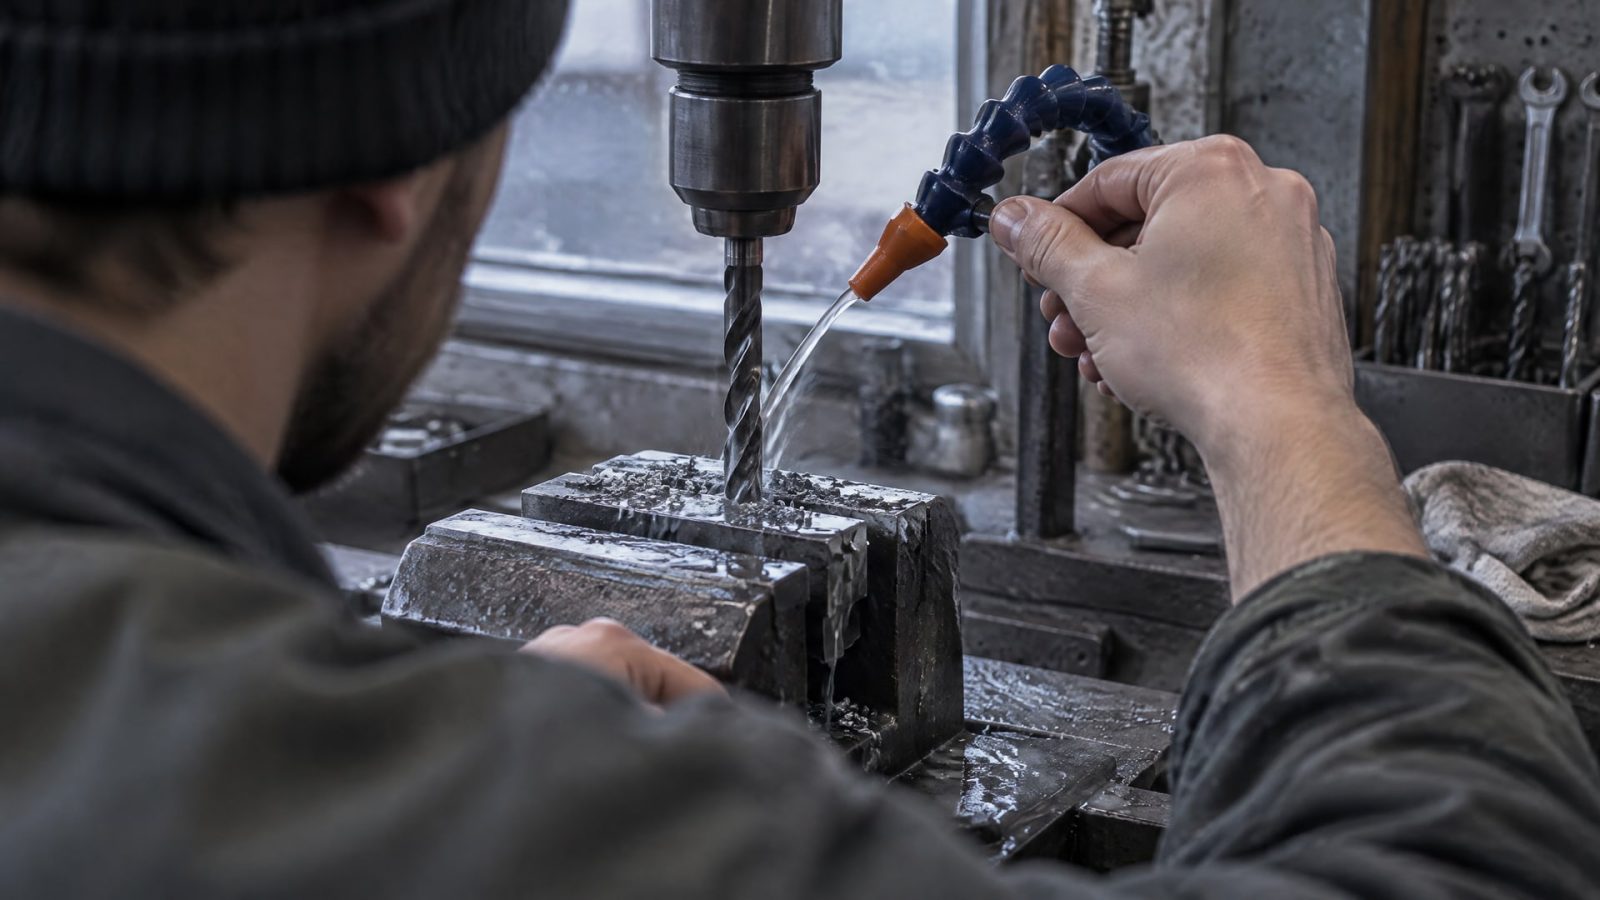
Рассмотрите подачу на переднюю поверхность инструмента, высоконапорную или аэрозольную схему, если оборудование позволяет обеспечить направленную доставку. Не принимайте увеличение расхода за единственную меру: качество проникновения жидкости может быть важнее общего объема.
Для сопоставимых испытаний фиксируйте состав или торговую марку смазочно-охлаждающей жидкости, концентрацию, жесткость воды и pH. ISO 8688-1 указывает эти параметры для документирования условий испытаний. В стандарте приведен ориентир подачи жидкости для испытательных условий: 3 л/мин или 0,1 л/мин на каждый кубический сантиметр в минуту объема съема металла. Этот ориентир предназначен для испытаний, а не является универсальной настройкой для любой операции.
Как скорректировать обработку высокопрочных сталей с СОЖ
Для обработки высокопрочных сталей важно сочетать отвод тепла со снижением трения.
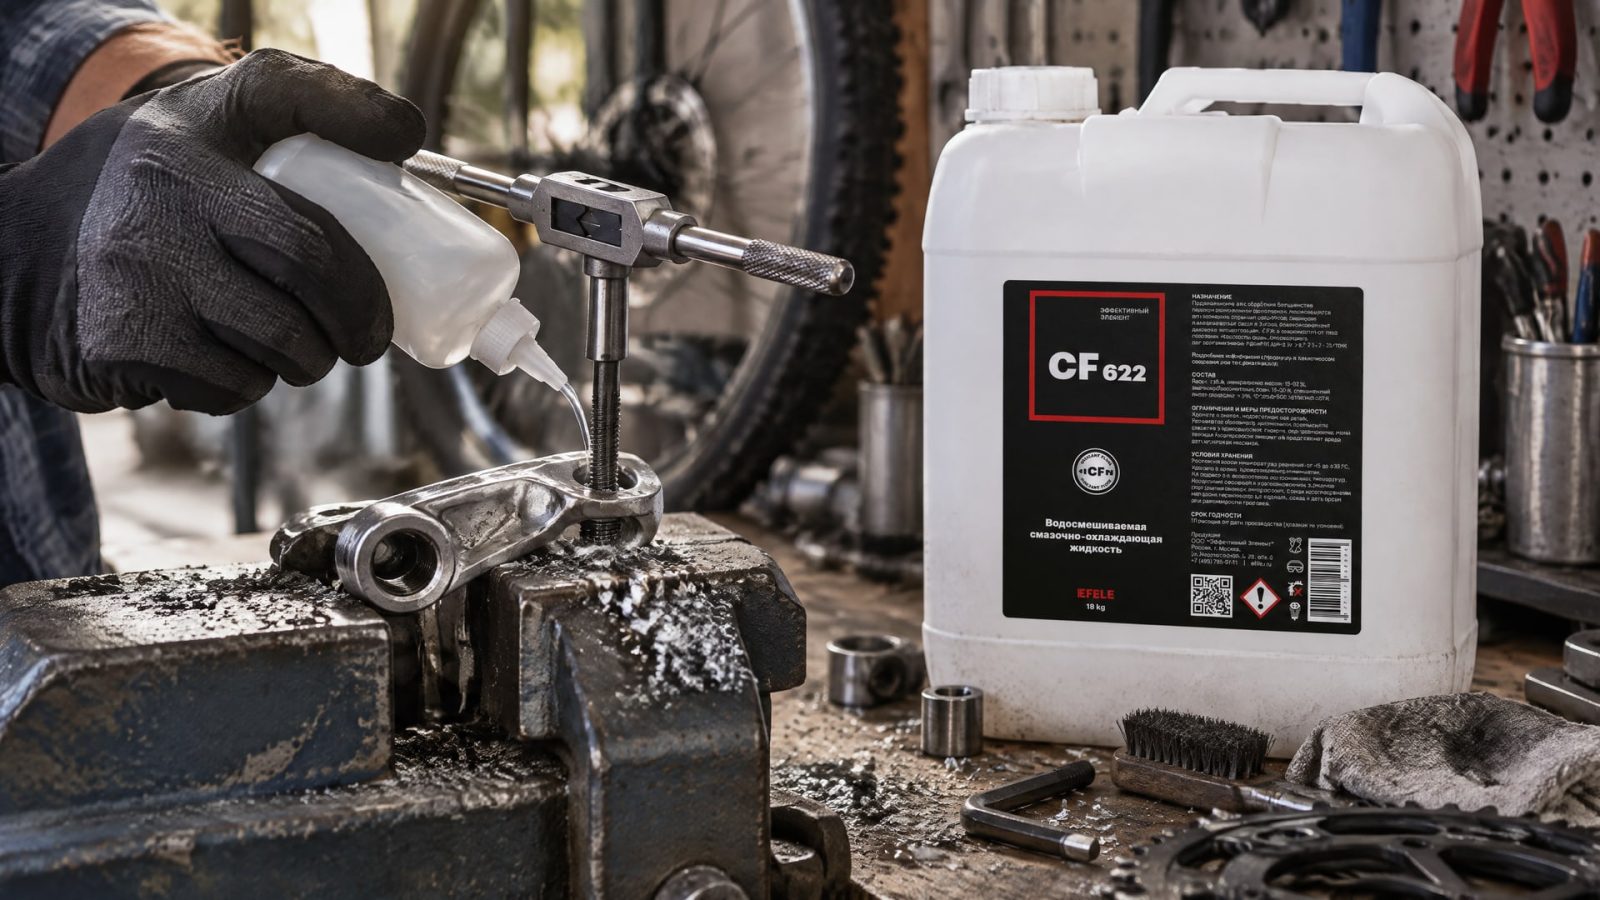
Если проверка подтверждает, что используемая жидкость не обеспечивает нужного охлаждения и смазывания, подбирайте СОЖ под материал, операцию и способ подачи. В качестве такого варианта можно рассматривать полусинтетическую EFELE CF-622: при выборе оценивайте не только состав, но и то, как жидкость подается к режущей кромке.
Совет инженера. Если в системе есть загрязнения или признаки биопоражения, перед заменой жидкости приведите систему в чистое состояние. Для этого применяют очиститель EFELE CL-555; после очистки заправляют свежую СОЖ и фиксируют ее концентрацию, pH и жесткость воды. Так проще оценить влияние самой жидкости и ее подачи, не смешивая результаты с изменением состояния системы.
Как проверить результат после корректировки
Повторный контроль проводите при сопоставимых условиях обработки: сохраняйте режим, инструмент и параметры СОЖ, а изменения вносите последовательно.
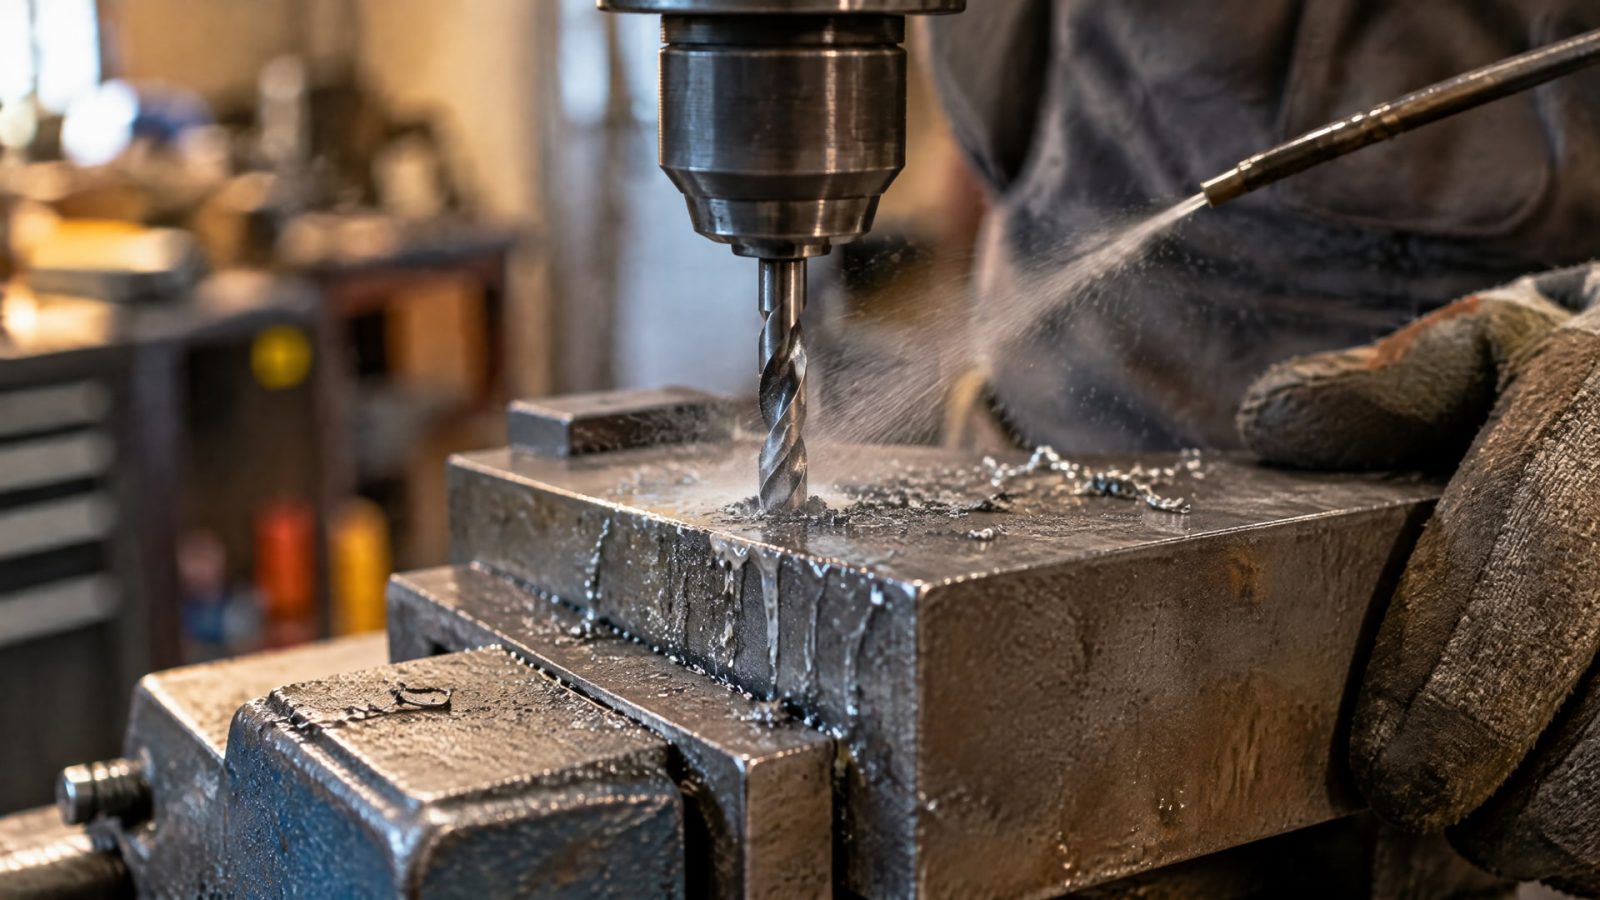
Сравнивайте силы резания, состояние покрытия, наростообразование, деформацию кромки и качество поверхности. Если одновременно изменить несколько параметров, установить причину результата будет сложнее.
Для снижения износа фрез с СОЖ сначала подтвердите, что жидкость достигает зоны резания, затем проверьте ее охлаждающее и смазывающее действие. Записывайте условия подачи и состояние рабочей жидкости: такой журнал поможет инженеру и снабженцу сравнивать результаты и обоснованно выбирать дальнейшую корректировку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подбираем отечественное редукторное масло вязкость 320, учитывая тип основы и совместимость с материалами редуктора.
Узнайте, почему обычная краска не подходит для цинка и как выбрать подходящее покрытие для защиты металла.
Эффективная очистка лабораторного оборудования от СОЖ и герметиков: подбор щелочных очистителей и специальной химии.