
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные фиксаторы и герметики - критически важные материалы в промышленной сборке, но их неправильное применение превращает надежное решение в источник брака и переделок. Отверждение анаэробного состава начинается только при одновременном выполнении трех условий: исключение доступа воздуха, контакт с металлом и соблюдение температурного диапазона. Большинство отказов в работе происходит не из-за некачественного материала, а из-за нарушения элементарной техники нанесения, подготовки поверхности и режима выдержки перед нагружением. Статья разбирает частые ошибки, которые допускают технические специалисты и закупщики при работе с threadlocker и герметизирующими составами, а также дает практические советы по правильному применению.
Для инженеров и снабженцев, отвечающих за качество сборки, эта информация поможет избежать брака, сократить время переделок и оптимизировать расход материала.
Подготовка поверхности: почему это главное
Ошибка, которая допускается чаще других, - недостаточная очистка резьбовых соединений перед нанесением состава.
Масло, смазка, стружка, ржавчина и остатки старого герметика создают барьер между анаэробным материалом и металлом, препятствуя химической реакции полимеризации. Результат: фиксатор не набирает прочность, и гайка ослабляется уже при первой вибрации.
Чистота - основной критерий
Перед нанесением резьба должна быть механически очищена (щеткой, тряпкой или сжатым воздухом) и обезжирена растворителем или щелочным очистителем. Для критичных соединений допускается ацетон или специальные промышленные очистители. После обезжиривания поверхность обязательно просушивают: влага замедляет и даже может полностью блокировать отверждение. Если резьба находилась в хранилище с консервирующей смазкой, эту смазку удаляют полностью.
Остатки старого герметика или threadlocker также подлежат удалению, особенно если он окаменел. Попытка «наслоить» новый состав на старый приводит к неравномерной толщине пленки и непредсказуемой скорости отверждения.
Влияние загрязнений на скорость отверждения
Песок, абразивная пыль и стружка, оставшиеся в резьбе, не только препятствуют созданию герметичного контакта, но и действуют как инородные тела в полимеризующемся слое. Это ускоряет локальное схватывание и приводит к неравномерному распределению нагрузки - резьба выходит из строя преждевременно.
Типичные ошибки при нанесении состава
Даже если поверхность подготовлена идеально, ошибки на этапе нанесения материала портят результат.
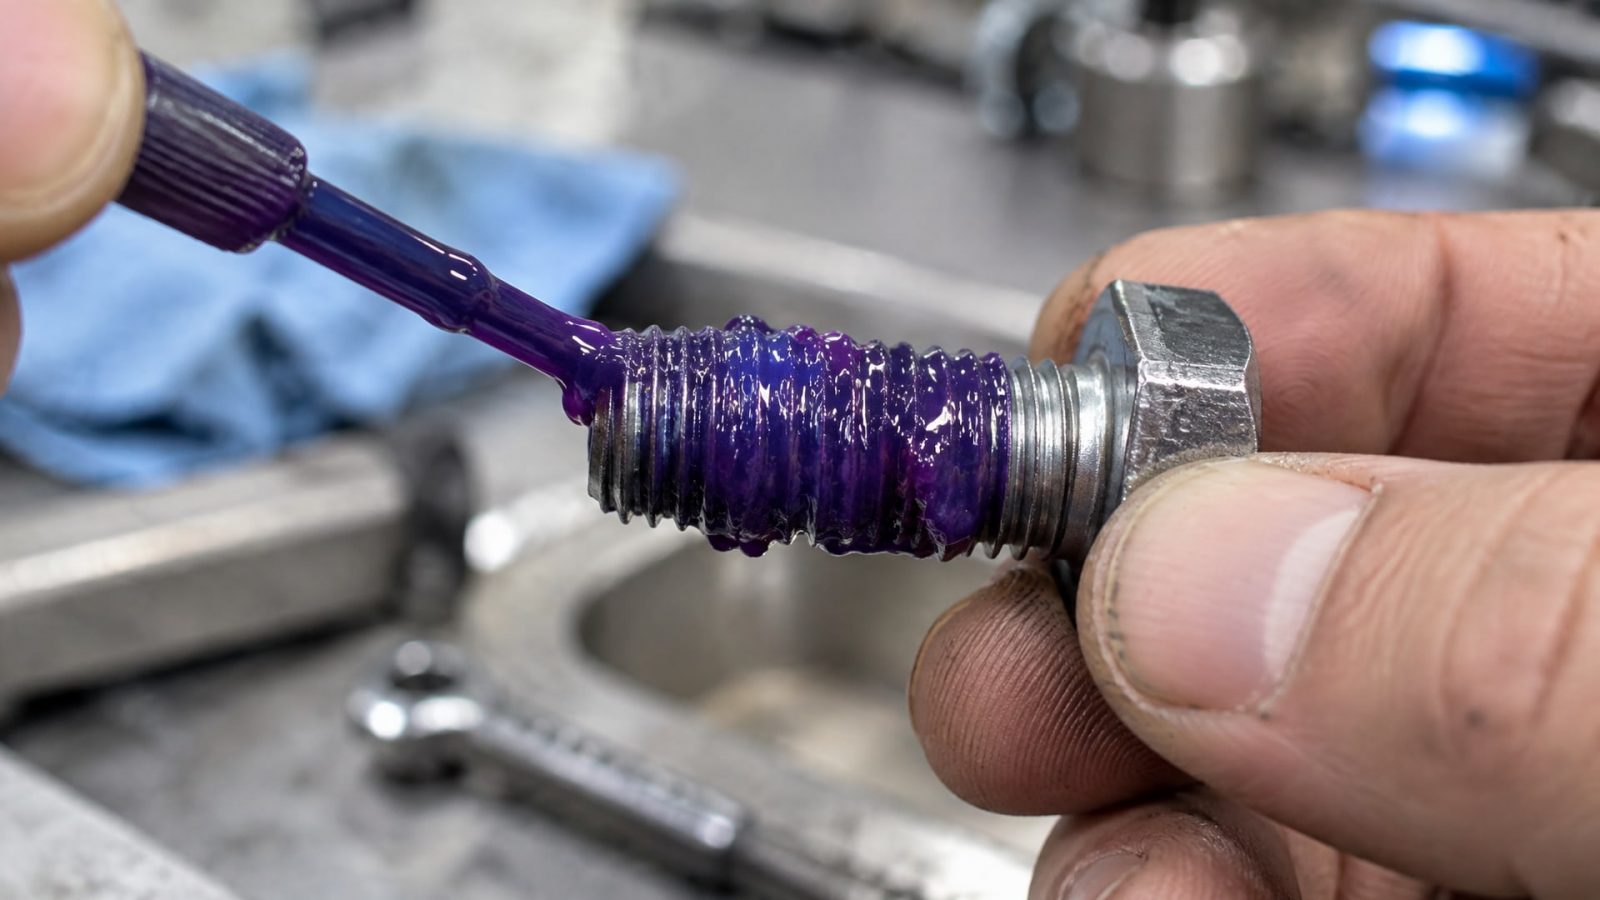
Многие недопонимают, куда точно наносить состав и в каком количестве.
Перерасход: больше не значит лучше
Обычная ошибка - вера в то, что щедрый слой threadlocker обеспечит надежную фиксацию. На практике достаточно тонкого равномерного слоя; перерасход не добавляет прочности, зато затрудняет сборку, сужает допуски и создает грязь на финальном изделии. Инструкции производителей прямо указывают: избегать перерасхода, поскольку излишек просто не участвует в процессе и становится отходом. Оптимальная толщина - едва видимая пленка на витке резьбы.
Неправильное определение зоны нанесения
Для сквозных отверстий типичная ошибка - мазать состав по всей длине резьбы подряд. На самом деле материал наносят только в зону фактического контакта гайки с болтом, оставляя первую нитку свободной. Остальная длина не требует обработки, поскольку там нет зацепления, и состав не вступит в реакцию либо будет выдавлен при затяжке.
Для глухих отверстий логика иная: состав наносят в резьбу до дна отверстия, обеспечивая заполнение всей рабочей зоны. Если нанести только половину глубины, резьба не станет герметичной на нижней части.
Риск загрязнения дозатора
Прямой контакт носика флакона с грязной металлической поверхностью загрязняет дозатор и может его забить, особенно если состав уже начал схватываться на краю. Лучше сначала нанести на отдельный чистый предмет (ватный тампон, палочку, кисточку), а затем перенести на резьбу, либо очень осторожно направить стоп-капельку прямо в зазор.
Герметизация резьбовых соединений: техника валика
При герметизации резьбовых соединений задача иная, чем при фиксации: здесь нужно создать непрерывное уплотнение по всей окружности трубы или корпуса.
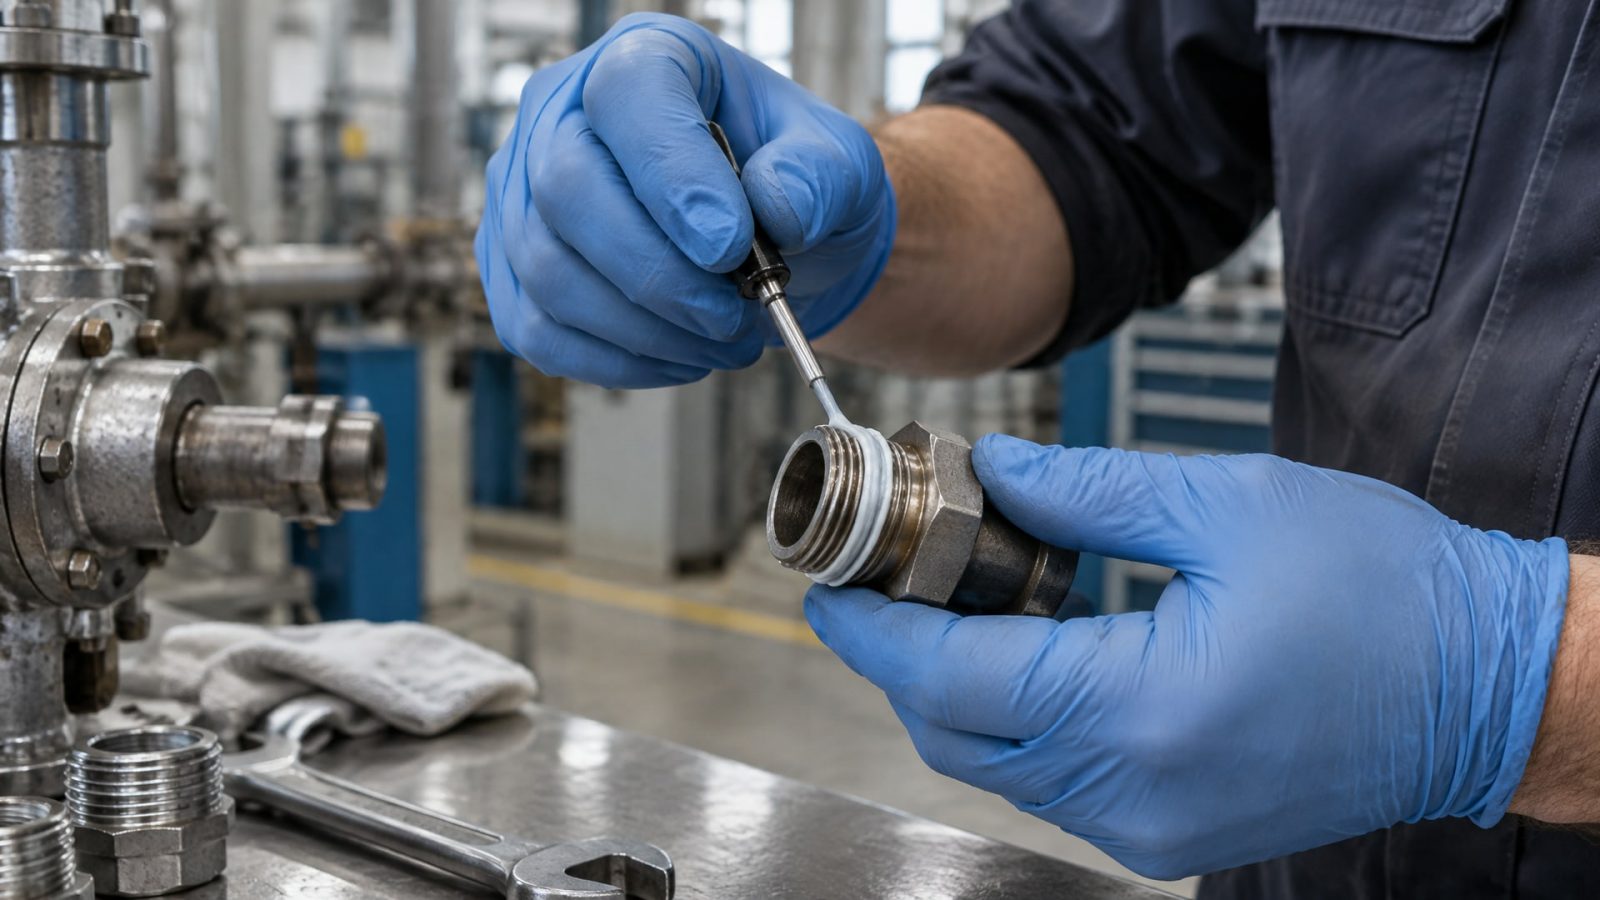
Техника нанесения критична.
Непрерывный валик по 360 градусам
Правильный способ - формировать непрерывный валик герметика по окружности ведущей (наружной) резьбы, начиная от конца витка и заканчивая перед последней ниткой. Валик должен быть ровным, без разрывов и без сгустков. Такой подход гарантирует, что материал распределен по всему контакту и полимеризуется одновременно по всей площади.
Ошибка - разрывистое нанесение отдельными каплями или точками. В этом случае герметизация получается неполной, и возможны микротечи между витками.
Оставление первой нитки свободной
Первую нитку резьбы оставляют свободной от состава: это предотвращает выдавливание герметика при навинчивании и исключает попадание материала внутрь трубы или полости. После сборки состав автоматически распределяется давлением на весь объем зазора.
Условия отверждения и влияние металла
Отверждение анаэробного материала зависит от типа металла и окружающей температуры.
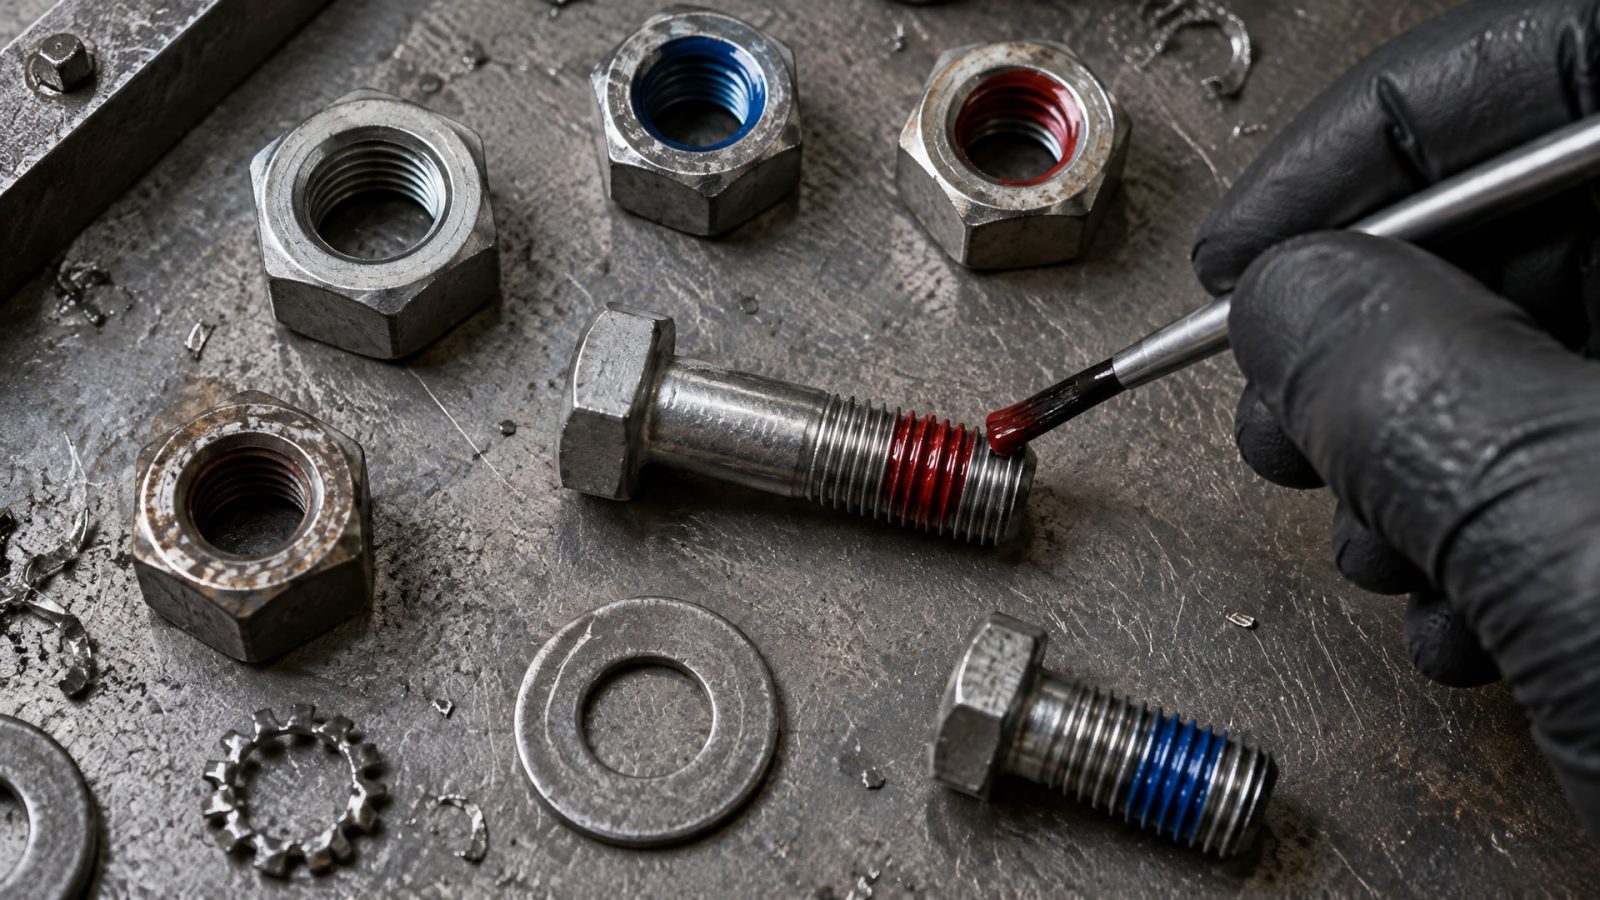
Многие недопонимают, почему один и тот же состав работает по-разному на разных деталях.
Разная скорость на разных металлах
На активных металлах (конструкционная, инструментальная сталь) типичное время отверждения для M10-резьбы составляет менее 60 минут до функциональной прочности. На меди и латуни этап может пройти менее чем за 15 минут. Но на высоколегированной нержавейке время растягивается до 180 минут и более. На оцинкованных, хромированных и никелированных поверхностях полимеризация замедляется еще сильнее - более 180 минут, и без активатора может не произойти вообще.
Эта разница часто пугает сборщиков: они наносят состав на стальной болт, видят, что через 30 минут узел плохо закрепляется, и предполагают, что материал бракован. На деле причина в пассивности конкретной поверхности.
Температурный режим и использование активатора
При температуре ниже 5 °C отверждение замедляется независимо от металла. Для таких условий рекомендуют активатор/праймер, наносимый на подготовленную поверхность перед нанесением основного состава. Активатор запускает реакцию полимеризации, обеспечивая нормальное время отверждения даже при низкой температуре. Без активатора на холоде состав может отверждаться очень медленно или вообще оставаться жидким.
Этап функциональной прочности (когда узел можно начинать использовать с умеренными нагрузками) обычно наступает через 1 час, полная прочность - через 24 часа. Для высоконагруженных соединений лучше выдержать полные 24 часа перед введением в эксплуатацию.
Частые заблуждения и как их избежать
Миф: больше материала - крепче держит
Перерасход не повышает прочность фиксации. Анаэробные составы работают в тонком слое между поверхностями; излишек либо выдавливается при затяжке, либо остается на внешней стороне и не участвует в образовании связи. Экономия и качество в этом случае совпадают: нужна только адекватная смазка зазора.
Миф: герметик должен засохнуть на воздухе
Нет. Анаэробный герметик вообще не реагирует с кислородом и не отверждается на воздухе. Отверждение начинается только после того, как состав изолирован между металлическими поверхностями и лишен доступа к кислороду. Это ключевое отличие от силиконовых герметиков и полиуретановых составов. Если вы оставили открытый флакон threadlocker, он годами останется жидким.
Миф: очень грязная резьба все равно схватится
Не схватится. Максимум получится слабая, непредсказуемая фиксация, которая может дать трещину при первой же вибрации. Чистота поверхности - не условность, это физическая необходимость для химической реакции полимеризации. Даже тонкий слой масла блокирует контакт состава с металлом.
Миф: на дорогих импортных болтах фиксатор не нужен
Качество болта не исключает необходимость фиксатора при наличии вибрации или термоциклирования. Дорогой болт может иметь высокую точность, но это не предотвращает самоослабление под вибрационными нагрузками. Анаэробный фиксатор решает ровно эту задачу - препятствует относительному движению витков, вызванному динамическими или температурными воздействиями.
Ускорение отверждения и работа на инертных поверхностях
Иногда необходимо ускорить отверждение по технологическим причинам.
На практике есть несколько способов.
Активатор как универсальное решение
Активатор (праймер) наносят тонким слоем на подготовленную резьбу или поверхность, дают ему подсохнуть (обычно 1–3 минуты), затем наносят основной состав. Активатор включает катализаторы, которые запускают полимеризацию даже на пассивных металлах и при низких температурах. Благодаря активатору, фиксация на оцинкованной или никелированной резьбе происходит за 10–15 минут вместо часов.
Когда фиксирующий герметик, предназначенный для труб, используется в условиях холода или на сложных поверхностях, активатор становится обязательным. EFELE 126 позволяет работать с вал-втулочными соединениями с зазорами до 0,25 мм и требует особого внимания к подготовке поверхности и использованию активатора при работе с высокотемпературными применениями в зонах с риском фреттинга.
Нагрев как дополнительный способ
Для отдельных составов предусмотрено кратковременное нагревание до 120 °C, что сокращает время отверждения до 30 минут. Однако нагрев нужно согласовывать с техническими характеристиками конкретного материала, поскольку некоторые составы могут потерять свойства при перегреве. Кроме того, нагрев применяют только после полной сборки узла, иначе состав начнет полимеризоваться еще на открытом воздухе.
Часто задаваемые вопросы
Почему фиксатор не держит, хотя я вроде все сделал правильно?
Главная причина - загрязнение поверхности маслом, смазкой, стружкой или влагой. Даже тонкий слой масла препятствует контакту состава с металлом, и полимеризация не происходит. Всегда очищайте резьбу щеткой или тряпкой, обезжирьте растворителем и тщательно просушите перед нанесением.
Можно ли использовать герметик вместо фиксатора и наоборот?
Нет. Фиксаторы (threadlocker) создают механическую блокировку витков резьбы и рассчитаны на высокие сдвиговые нагрузки. Герметики для резьбы герметизируют зазоры и предотвращают протечки, но не обеспечивают полную фиксацию. Использование герметика вместо фиксатора может привести к ослаблению соединения под нагрузкой.
Сколько времени ждать перед затяжкой болта после нанесения?
После нанесения состава узел нужно собрать и затянуть сразу же, в течение нескольких минут. Длительная пауза (более 10–15 минут) перед затяжкой ухудшает повторяемость и может привести к неравномерному распределению материала. Начальная фиксация обычно наступает через 10–20 минут, функциональная прочность - через 1 час, полная прочность - через 24 часа.
Нужна ли активирующая жидкость на стальной резьбе?
На обычной конструкционной стали активатор не требуется при нормальной температуре (выше 15 °C). Активатор нужен на медленно полимеризующихся металлах (латунь, нержавейка, хром, цинк) или при температуре ниже 5 °C. Прочитайте инструкцию конкретного состава - там указано, какие металлы и условия требуют активатора.
Как правильно наносить анаэробный герметик для полной герметизации трубного соединения?
Герметик наносят непрерывным валиком по всей окружности наружной резьбы, начиная от конца и заканчивая перед последней ниткой. Оставьте первую нитку свободной. Затем немедленно навинтите внутреннюю деталь (муфту, фитинг) и затяните по спецификации. Состав распределится давлением и герметизирует весь зазор.
Заключение
Правильное применение анаэробных фиксаторов и герметиков - это не сложная наука, а соблюдение пяти простых правил: чистая и сухая поверхность, правильная зона нанесения, умеренное количество материала, немедленная сборка и достаточная выдержка перед нагружением. Большинство отказов в работе происходит не из-за качества состава, а из-за игнорирования именно этих пунктов. Инвестируя 5 дополнительных минут на подготовку резьбы и соблюдая инструкцию по выдержке, вы предотвращаете брак, сокращаете время переделок и оптимизируете расход материала на производстве.
Если вы отвечаете за закупку и применение threadlocker или герметика в ваш цех, начните с простого: проверьте процедуру очистки резьбы перед нанесением и время выдержки перед нагружением. Это два главных рычага повышения надежности соединений. Консультируйтесь с техническим отделом поставщика в случае непредвиденных ситуаций - конкретный состав может иметь свои требования, и лучше уточнить заранее, чем переделывать партию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок, и как выполнить его безопасно.
Узнайте, как правильно выбрать и использовать смазку для личинок замков, чтобы защитить их от замерзания и продлить срок службы.
Узнайте, когда герметик вместо прокладки обеспечивает надежное уплотнение, а когда его использование нецелесообразно.