
Цепное масло пищевое: как выбрать H1-смазку для разных нагрузок
Пищевая смазка для цепей с допуском NSF H1 - это не просто масло, а инженерное решение, которое балансирует между антифрикционными свойствами и гигиенической безопасностью на производствах, где возможен случайный контакт с продуктом. На линиях фасовки, в упаковочных машинах и конвейерных системах выбор неправильной вязкости или состава приводит к вымыванию смазки, ускоренному износу звеньев и остановам оборудования. Вторая типичная ошибка - смешивание понятия H1 с универсальным «пищевым» маслом, хотя NSF H1 означает именно допустимость для случайного контакта, а не пищевой ингредиент. Эта статья рассказывает, как подобрать цепное масло с пищевым допуском под конкретный режим работы, температуру и тип нагрузки - от легких конвейеров до печных цепей, работающих при +150 °C и выше.
Что такое NSF H1 и почему это важно в пищевых производствах
NSF H1 - это категория применения смазок, которые разрешены для оборудования, где возможен случайный и непреднамеренный контакт с пищевым продуктом.
Ключевое слово здесь - случайный: H1 не означает, что смазка может специально контактировать с едой или входит в состав продукта. Вместо этого стандарт NSF гарантирует, что если капля масла попадет на конвейер рядом с продуктом, это не создаст опасность для здоровья потребителя. Допустимый объем такого контакта составляет до 10 ppm (10 mg/kg) - величина, которая устанавливается с учетом мировых норм пищевой безопасности.
Отличие H1 от других категорий простое: H2 - это смазки для зон, где контакт с пищей невозможен (редукторы, электромоторы вне производственного зала), а 3H - смазки с прямым контактом, например разделительные агенты для хлебопекарных форм. На пищевых конвейерах и цепных приводах работают именно H1-смазки. При выборе нужно проверить, что масло зарегистрировано в NSF или соответствует стандарту ISO 21469, который устанавливает гигиенические требования к производству, составу и обращению со смазками в пищевой отрасли. Это не деталь, а обязательное условие на аудитах и сертификациях.
Вязкость и температура: основные параметры подбора цепного масла
Для цепных приводов в пищевой промышленности вязкость - это первое, что определяет режим работы.
Масла классифицируют по ISO VG: чем выше число, тем гуще жидкость при 40 °C.
Легкие нагрузки и умеренные температуры: Для конвейерных цепей с невысокими скоростями и нагрузками выбирают масла ISO VG 46–68. Такая вязкость обеспечивает достаточное проникновение в звенья и ролики цепи, не создавая излишних потерь на трение. Рабочий диапазон температур для этих масел обычно находится в пределах от -20 °C до +80 °C.
Средние нагрузки и повышенные температуры: На упаковочных линиях и конвейерах пищевого производства, где цепь работает при температурах до +100 °C, берут масла ISO VG 100–150. Эта вязкость обеспечивает лучшую надежность масляной пленки при нагреве и выдерживает механические нагрузки от натяжения цепи.
Высокие температуры и тяжелые режимы: В печах, сушилках и других высокотемпературных узлах цепь работает при +150 °C, кратковременно достигая +180 °C. Здесь необходимы масла ISO VG 150–320 с высоким температурным индексом. Масла этого класса содержат присадки, которые замедляют старение при длительном контакте с воздухом и теплом; типовая вязкость для таких применений -320 cSt при 40 °C, температура вспышки выше 260 °C, температура застывания ниже -18 °C.
Распространенная ошибка - выбирать максимальную вязкость для любой цепи. На самом деле, если вязкость слишком велика, на быстрых цепях возрастает сопротивление, падает КПД передачи, и смазка не проникает в суженные зазоры звеньев. Поэтому вязкость подбирают не только по нагрузке, но и по скорости цепи и ее конструкции.
Почему обычное масло не подходит: состав и присадки в H1-смазках
Пищевая смазка для цепей отличается от промышленного масла составом и набором присадок.
В обычных индустриальных маслах используют целый арсенал химических добавок: антиоксиданты, ингибиторы коррозии, противопенные агенты, модификаторы вязкости. В H1-смазках этот набор ограничен - в состав входят только компоненты, одобренные FDA (Food and Drug Administration) и соответствующие ISO 21469.
Это означает, что для пищевой H1-смазки отбирают: - базовое масло высокой степени очистки, - минимум присадок, только самые необходимые для выполнения функций, - компоненты, которые признаны безопасными при случайном контакте с продуктом.
Результат: H1-масла заметно дороже обычных масел той же вязкости, но не содержат вредных для здоровья веществ, которые могут мигрировать в пищевой продукт. Если на цепной привод вместо H1 залить обычное индустриальное масло, возникают риски - от нарушения санитарии до штрафов на аудите пищевого производства.
Адгезия (прилипание масла к металлу) в H1-смазках остается высокой благодаря тщательно подобранным компонентам, поэтому масло хорошо держится на цепи, даже при смывании водой и санитарной обработке конвейера. Это важно для пищевых линий, где оборудование часто обмывают.
Подбор H1-смазки по типу цепи и нагрузке
В пищевом производстве встречаются разные типы цепных приводов, и каждый требует своего подхода к выбору смазки.
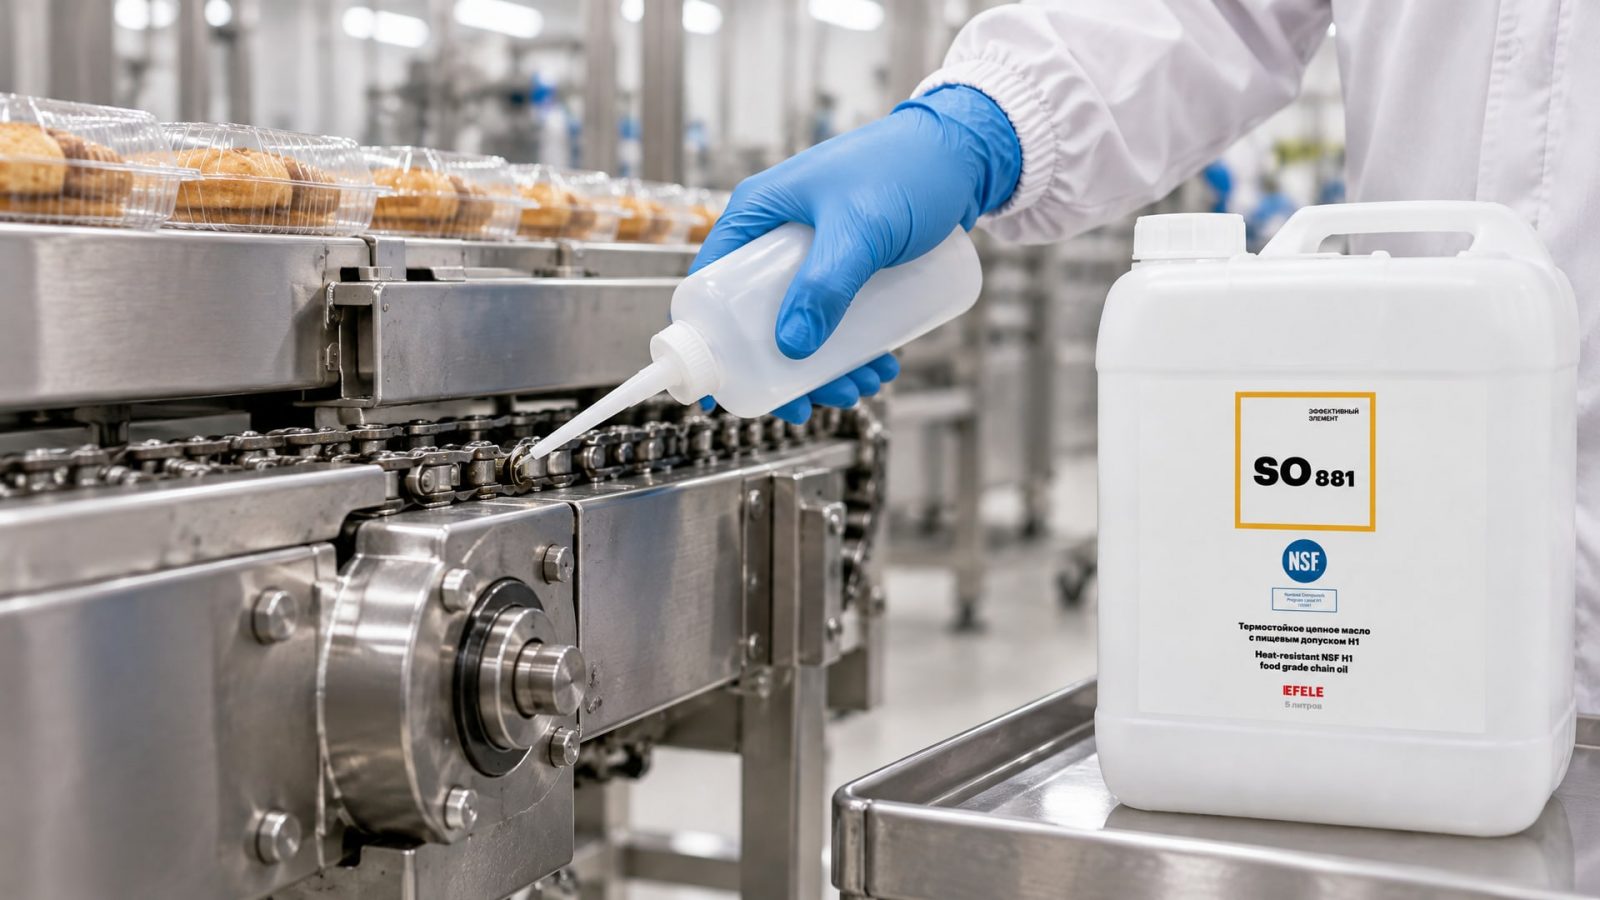
Конвейерные цепи с роликами (типовое применение): Роликовые цепи на конвейерах для упаковки, охлаждения и транспортировки продукта работают при умеренных нагрузках и скоростях. Для них выбирают масла ISO VG 46–100 с H1-допуском. Масло подают цилиндрическими форсунками на верхнюю ветвь цепи, откуда оно самотеком проникает в звенья. Если вязкость слишком высока, эта подача становится неравномерной, и часть звеньев остается сухой.
Пластинчатые цепи (конвейеры и элеваторы): Пластинчатые цепи передают большие нагрузки и часто работают на наклонных и вертикальных участках. Здесь требуется более вязкое масло - ISO VG 100–150 с хорошей адгезией, чтобы смазка не стекала с боковых граней пластин. Частая проблема: если масло льется слишком жидко, оно просто сбегает с цепи на пол.
Высокотемпературные цепи (печи, сушилки): Цепные приводы в печах для выпечки, сушилках и термических камерах работают при +150 °C и выше. Здесь используют специальные H1-масла высокой вязкости - ISO VG 220–460. Эти масла содержат присадки, которые замедляют окисление и испарение при длительном контакте с теплом. Масло подают от отдельного бака с система охлаждения или через охлажденные магистрали, чтобы оно поступало на цепь в нормальном состоянии.
Для высоконагруженных цепей и печных приводов на рынке существуют специализированные H1-масла с вязкостью 320 cSt при 40 °C, вязкостным индексом около 150, которые сохраняют работоспособность в диапазоне от -20 °C до +150 °C. Такие масла обеспечивают несущую способность пленки даже при кратковременных скачках температуры до +180 °C. На линиях с печными цепями часто используют именно такие масла, потому что их долговечность и стабильность окупают более высокую цену за счет редких долива и отсутствия внепланового техобслуживания.
При выборе H1-смазки закупщики часто сталкиваются с дилеммой: взять универсальный вариант для нескольких типов оборудования или же специализированное масло под конкретный режим. Универсальные H1-масла (например, в классе ISO VG 100) подходят для большинства конвейеров среднего размера, но на высокотемпературных цепях могут потерять вязкость, а на легких быстрых приводах - создать лишнее сопротивление. Поэтому многие инженеры выбирают специализированные масла: для легких конвейеров - VG 46–68, для универсальных узлов - VG 100–150, для печей - VG 220–320.
Практические ошибки при выборе и эксплуатации пищевых цепных масел
На практике закупщики и техники допускают несколько типичных ошибок при работе с H1-смазками для цепей.
Ошибка 1: принять любое «пищевое масло» за H1. Нужно проверять регистрацию NSF или сертификат соответствия ISO 21469. Если на этикетке написано только «для пищевой промышленности» без конкретного допуска, это не гарантирует H1-статус. Множество масел имеют статус H2 (для зон без контакта с пищей) или вообще промышленного назначения, и они дешевле, но не подходят для конвейеров в зонах риска.
Ошибка 2: менять вязкость из-за одной жалобы на холодный пуск. Если цепь туго проворачивается при -15 °C, это не всегда признак высокой вязкости масла. Часто причина - засорение или сухое трение звеньев. Нужно сначала проверить техническое состояние цепи и линии смазки, и только потом переходить на более жидкое масло. Снижение вязкости без необходимости ведет к уменьшению несущей способности пленки и ускоренному износу.
Ошибка 3: заливать масло из обычной емкости без проверки совместимости. Многие производства используют одну закупочную позицию для нескольких машин - экономия на складе и упрощение заказов. Но если на конвейер низкого температурного диапазона заливают масло для печной цепи, и наоборот, возникают проблемы: неравномерная подача, перерасход, ускоренное окисление. Нужно вести матрицу совместимости: какое масло какой вязкости - для какого оборудования.
Ошибка 4: выбирать масло только по цене. H1-смазки дороже обычных масел, но более высокая цена отражает соответствие стандартам, контроль качества и гарантию безопасности. Попытка сэкономить, купив масло неизвестного производителя или без сертификата, часто приводит к внеплановым замена и аудиторским замечаниям. На пищевых производствах таких экономий избегают.
Ошибка 5: не обновлять спецификацию масла после смены поставщика. Если в техническом регламенте на линию указано масло ISO VG 100, а новый поставщик предложил VG 110, это не то же самое. Нужно согласовать изменение, проверить совместимость с уплотнениями и линией смазки, и если есть сомнения - провести пробный период на одной линии перед полным переводом.
На практике инженеры пищевых производств часто обращаются к проверенным источникам и консультируются с техподдержкой поставщика смазок. Это снижает риск выбрать неправильное масло и избежать срывов графика производства.
Температурный диапазон и стабильность H1-смазок при экстремальных условиях
Одна из самых частых ошибок при выборе H1-смазки - игнорирование температурного диапазона.
На бумаге масло может быть одного класса, но в реальном режиме работы на цепи температура может варьироваться в широких пределах.
Типовые пищевые цепные масла имеют температурный диапазон от -20 °C до +80 °C для легких классов (ISO VG 46–68) и от -20 °C до +150 °C для высоковязких специализированных масел (ISO VG 320). Для масел с рабочей температурой +150 °C кратковременные перепады до +180 °C допускаются благодаря присадкам-антиоксидантам, которые замедляют старение масла.
Вязкость масла меняется с температурой - это описывает вязкостный индекс (VI). Для пищевых цепных масел высокого качества VI составляет 140–160, что означает стабильную вязкость в широком диапазоне температур. Масло с низким VI (ниже 100) сильно меняет консистенцию: на холоде становится гелем, при нагреве текучим. Это приводит к неравномерной подаче через форсунки и неполной смазке звеньев.
Температура вспышки пищевого цепного масла обычно выше 260 °C - это запас безопасности для работы при +150 °C и даже кратковременных скачках до +180 °C. Температура застывания ниже -18 °C гарантирует, что масло остается текучим в холодильных камерах и морозильниках.
При выборе масла для конкретного оборудования нужно: - узнать рабочий диапазон температур на линии (минимум и максимум); - проверить диапазон на техлисте масла и убедиться, что он перекрывает нужный интервал; - если цепь работает на границе диапазона (например, при +140 °C на масле с верхней границей +150 °C), выбрать масло с запасом (ISO VG 320 вместо 220).
Для печных цепей, работающих при постоянной температуре +150 °C, специалисты часто выбирают масла с вязкостью 320 cSt при 40 °C и вязкостным индексом около 151. Такое масло обеспечивает предсказуемую работу и редкие доливы. В этом сегменте на производствах прижилась практика заказывать масло небольшими партиями (20–50 литров) несколько раз в году, чтобы гарантировать свежесть и избежать окисления масла на складе.
Смываемость и адгезия: почему обычная вода может угрожать смазке
На пищевых производствах оборудование регулярно моют - это требование гигиены.
Вода является главным врагом для масла: она может разрушить адгезию (прилипание) смазки к металлу и вымыть масло из узлов.
Пищевые H1-смазки разработаны так, чтобы выдерживать контакт с водой и очищающими растворами. Масло держится на цепи благодаря присадкам, которые увеличивают поверхностное натяжение и образуют прочную пленку на металле. Даже после обмывки конвейера водой под давлением, небольшая доля масла остается на звеньях и обеспечивает минимальную смазку до следующей подачи.
Однако, если используется обычное минеральное масло (не H1), контакт с горячей водой и щелочными моющими растворами может привести к эмульгированию - масло превратится в грязное облако капель, которое стечет с цепи. Это главное отличие H1-формулировок: они устойчивы к смыванию щелочными и кислотными растворами, которые применяют при санитарной обработке.
Чтобы минимизировать потери смазки при мойке: - наносить масло тонкой пленкой (не лужей), чтобы излишков было меньше; - сначала дать маслу впитаться в звенья, а потом начинать мойку (интервал 15–30 минут); - после мойки, когда вода испарится, нанести свежую порцию масла; - на интенсивных линиях мойки иногда переходят на усиленную подачу масла перед плановой мойкой, чтобы компенсировать потери.
На практике инженеры учитывают смываемость при расчете нормы расхода масла. Если линия моется 2–3 раза в день, расход масла будет выше, чем на сухом оборудовании. Соответственно, нужно увеличить объем бака смазки и частоту долива, или перейти на автоматическую систему подачи с датчиками уровня.
Когда выбирать универсальное масло, а когда - специализированное
На производстве часто стоит вопрос: один тип масла для всех цепей или разные масла под разные режимы?
Ответ зависит от конфигурации оборудования, бюджета и рисков.
Когда выбирают универсальное H1-масло: - на производстве не более 5–7 цепных приводов, - большинство работают при температурах -20...+80 °C, - нагрузки умеренные (не печные цепи), - один техник отвечает за обслуживание.
Универсальное масло ISO VG 100 с H1-допуском подходит для большинства конвейеров: вязкость достаточна для легких и средних нагрузок, а диапазон температур перекрывает стандартные условия. Это упрощает логистику, обучение персонала и контроль на складе. Один номер - одна спецификация - меньше риск перепутать.
Когда переходят на специализированные масла: - на производстве есть печные цепи, работающие при +150 °C; - есть холодильные камеры с температурой -18 °C и ниже; - скорости цепей сильно отличаются (от 10 м/мин до 100+ м/мин); - нагрузки варьируются от легких конвейеров до пластинчатых лифтов.
В этом случае типичная матрица подбора выглядит так: - ISO VG 46–68 для легких быстрых конвейеров; - ISO VG 100–150 для универсальных конвейеров среднего размера; - ISO VG 220–320 для печных цепей и тяжелонагруженных пластинчатых приводов.
На производствах высокой сложности иногда заводят по две тары каждого масла: одну - для текущей подачи, вторую - в резерве. Это гарантирует, что при нехватке масла не придется спешно искать аналог другого производителя, рискуя совместимостью.
Важный момент: все масла в матрице должны иметь NSF H1-допуск, чтобы быть взаимозаменяемы в случае необходимости - хотя бы как временная мера. Если на линии нужно срочно залить масло другой вязкости, лучше использовать H1-масло другого класса, чем обычное промышленное масло.
Для высокотемпературных применений часто предпочитают специализированные масла, потому что попытка сэкономить на универсальном масле низкой вязкости при температуре +150 °C приводит к тому, что пленка масла истончается и происходит фреттинг-коррозия звеньев. EFELE SO-881 - это пример масла, которое в пищевой отрасли выбирают именно для высокотемпературных цепных приводов; масло держит вязкость при +150 °C и содержит присадки, замедляющие окисление при длительной работе в печах.
Стандарты и сертификаты: как не ошибиться при проверке
При заказе пищевого цепного масла закупщик сталкивается с разными обозначениями: NSF H1, ISO 21469, сертификаты FDA, EHEDG.
Что это означает и почему это важно?
NSF H1 - это американский реестр NSF (National Sanitation Foundation). Масло должно быть зарегистрировано у NSF и включено в их официальный список допущенных смазок. Это означает, что NSF провела тестирование и подтвердила безопасность состава.
ISO 21469 - международный стандарт, который определяет гигиенические требования к производству, составу и обращению со смазками в пищевой отрасли. Масло, соответствующее ISO 21469, прошло более глубокую сертификацию на предмет чистоты, производственного контроля и отсутствия загрязнений.
FDA рег. 21 CFR 178.3570 - американское разрешение FDA для компонентов масла. Это означает, что каждый компонент масла (базовое масло, присадки) одобрен FDA как безопасный при случайном контакте с пищей.
При выборе масла нужно проверить: - наличие NSF H1 в техлисте или на этикетке; - ссылку на ISO 21469 (если требуется более высокий уровень контроля); - указание на соответствие FDA компонентов; - срок действия сертификата (некоторые сертификаты требуют ежегодного подтверждения).
Если техлист указывает только «пищевое масло» без конкретного допуска, это не гарантирует H1-статус. Нужно запросить у поставщика копию сертификата или выписку из реестра NSF. Это стандартная практика на аудитах пищевых производств.
На практике закупщики часто ориентируются на проверенные поставщики, которые гарантируют наличие сертификатов и готовы предоставить документацию по запросу. Это снижает риск покупить масло без нужного допуска и избежать проблем на проверке.
Часто задаваемые вопросы
Можно ли использовать обычное индустриальное масло на пищевом конвейере, если оборудование работает в закрытой зоне?
Нет. Даже если конвейер работает в закрытом цехе и прямой контакт с продуктом маловероятен, стандарты пищевого производства требуют H1-смазок в зонах риска. При аудите это будет замечание, и придется объяснять выбор. Кроме того, при плановой или внеплановой мойке оборудования обычное масло может эмульгировать и загрязнить линию.
Почему пищевые масла дороже обычных?
H1-смазки требуют более высокую степень очистки базового масла, ограниченный и дорогостоящий набор присадок (одобренные FDA), а также дополнительный контроль качества и сертификацию. Это отражается на цене, но гарантирует безопасность и соответствие стандартам. На пищевых производствах такие расходы считаются обязательными.
Что делать, если масло вытекает из цепи при низких температурах?
Сначала проверить техническое состояние цепи, натяжение и наличие люфтов в звеньях. Часто течь вызывает не высокая вязкость масла, а износ звеньев или неправильное натяжение. Если техническое состояние в норме, но масло еще течет, можно перейти на более густое масло (на один-два класса выше), но это нужно согласовать с инженером производства.
Нужна ли замена масла на конвейере каждый сезон?
Нет. H1-масло не портится сезонно. Замену проводят по результатам анализа масла или при видимых признаках загрязнения (потемнение, странный запах). В нормальных условиях масло работает 1–2 года, пока не начнет окисляться или загрязняться продуктом.
Подойдет ли масло ISO VG 100 для печной цепи, работающей при +150 °C?
Нет. При +150 °C масло VG 100 потеряет вязкость и не обеспечит надежную защиту от износа. Для печных цепей нужны масла ISO VG 220–320 с высоким вязкостным индексом и присадками-антиоксидантами. Выбор неправильной вязкости приведет к ускоренному износу и внеплановым ремонтам.
Заключение
Пищевая смазка для цепей - это не просто масло низкой цены и соответствующей вязкости. Это решение, которое балансирует между требованиями безопасности (NSF H1, ISO 21469), эффективностью смазки (вязкость, адгезия, смываемость) и температурным диапазоном работы оборудования. Выбор начинается с понимания, что H1 означает допуск для случайного контакта с пищей в пределах 10 ppm, а не пищевой ингредиент. Дальше нужно определить режим цепи: температуру, нагрузку, скорость, тип конвейера и наличие регулярной мойки. На основе этого выбирают вязкость - от ISO VG 46–68 для легких быстрых конвейеров до ISO VG 220–320 для печных цепей при +150 °C.
Ошибки при выборе приводят к простоям, ускоренному износу и замечаниям на аудитах. Чтобы их избежать, нужно проверять сертификаты NSF H1 и ISO 21469 у поставщика, согласовывать изменение масла с инженером производства и вести матрицу совместимости смазок по типам оборудования. На практике пищевые производства часто работают с одним-двумя поставщиками, которым доверяют и у которых консультируются по техподдержке. Это снижает риск и гарантирует, что на конвейер попадет именно то масло, которое нужно. Начните с определения температурного диапазона и типа цепи вашего оборудования, затем запросите техлист и сертификаты у поставщика - это первый шаг к правильному выбору.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии: узнайте, как выбрать состав для трубопроводов с агрессивными жидкостями и обеспечить долговременную стойкость к воздействию.
Узнайте, как выполнить восстановление пластика салона автомобиля, используя проверенные методы и средства для достижения идеального результата.
Анаэробный герметик для резьбы: как выбрать, применить и почему он лучше ФУМ-ленты для надежного соединения.