
Фосфатирование и коррозия: как предотвратить задиры резьбовых соединений из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали возникают при схватывании контактирующих поверхностей под нагрузкой. Риск выше, когда соединяют детали из одного сплава, а резьбу собирают с загрязнениями, заусенцами или без подходящего смазочного состава. Снизить вероятность повреждения помогают подготовка резьбы, контролируемая затяжка и правильно подобранная антизадирная защита. Фосфатирование тоже может снижать трение, но для защиты от коррозии фосфатное покрытие обычно дополнительно запечатывают.
Материал пригодится инженерам, техническим специалистам и закупщикам, которые подбирают крепеж и технологию сборки для оборудования. Разберем, почему нержавеющая сталь склонна к задирам, как организовать монтаж и чем отличаются смазка, фосфатирование и пассивация. Отдельно рассмотрим, какие параметры покрытий и стандартов полезно проверить перед выбором решения.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Задир, или схватывание, развивается в зоне контакта под нагрузкой: участки резьбы сцепляются, и при движении материал может переноситься с одной поверхности на другую.
Этот процесс иногда описывают как холодную сварку. Для крепежа из нержавеющей стали риск особенно заметен при сборке деталей из одинаковых материалов. Однотипные поверхности более склонны к задиру, чем разнородная пара материалов.
Повреждение не всегда связано с одной причиной. На результат влияют состояние резьбы, чистота деталей, наличие подходящей смазки и способ затяжки. Загрязнения, остатки старых смазочных материалов и заусенцы повышают риск схватывания. Если к этому добавляется быстрая затяжка или ударное воздействие на финальной стадии, контролировать сборку становится сложнее.
Что происходит при затяжке
При монтаже резьбовые поверхности перемещаются относительно друг друга под нагрузкой. Если между ними возникает схватывание, гайка может начать двигаться рывками или остановиться до достижения предусмотренного положения. Повторные попытки затянуть соединение способны усугубить повреждение. Поэтому при первых признаках заедания не следует продолжать затяжку тем же способом: нужно остановить сборку и проверить состояние резьбы.
Нержавеющая сталь сохраняет коррозионную стойкость благодаря своим свойствам, но это не означает, что резьбовое соединение защищено от механического схватывания. Коррозионная стойкость и склонность к задирам описывают разные характеристики. Например, пассивация связана с коррозионной стойкостью поверхности, но сама по себе не исключает заедание резьбы при монтаже.
Как оценить склонность к задиру
Для сравнительной оценки склонности материалов к задирам применяют ASTM G98, тест типа button-on-block. Он помогает ранжировать материалы по сопротивлению схватыванию, но не заменяет проверку реальной сборки в условиях эксплуатации. Для инженерной оценки важно учитывать не только марку материала, но и обработку поверхностей, состояние резьбы и способ монтажа.
Параметры резьбы ответственного крепежа также должны соответствовать применяемой спецификации. В числе упоминаемых для таких задач документов есть ASME B1.1. При выборе решения полезно разделять три вопроса: подходит ли геометрия резьбы, как снизить трение при затяжке и какой способ защиты нужен от коррозии. Один материал или одна операция не решают автоматически все три задачи.
Как снизить риск задиров при сборке
Надежная защита резьбы начинается до нанесения смазки.
Перед монтажом крепеж очищают от загрязнений и остатков прежних составов, затем осматривают на наличие заусенцев и повреждений. Дефектную резьбу не следует считать пригодной только потому, что гайка или болт еще наворачиваются вручную: при затяжке неровности могут усилить контактное повреждение.
Подготовка и смазывание
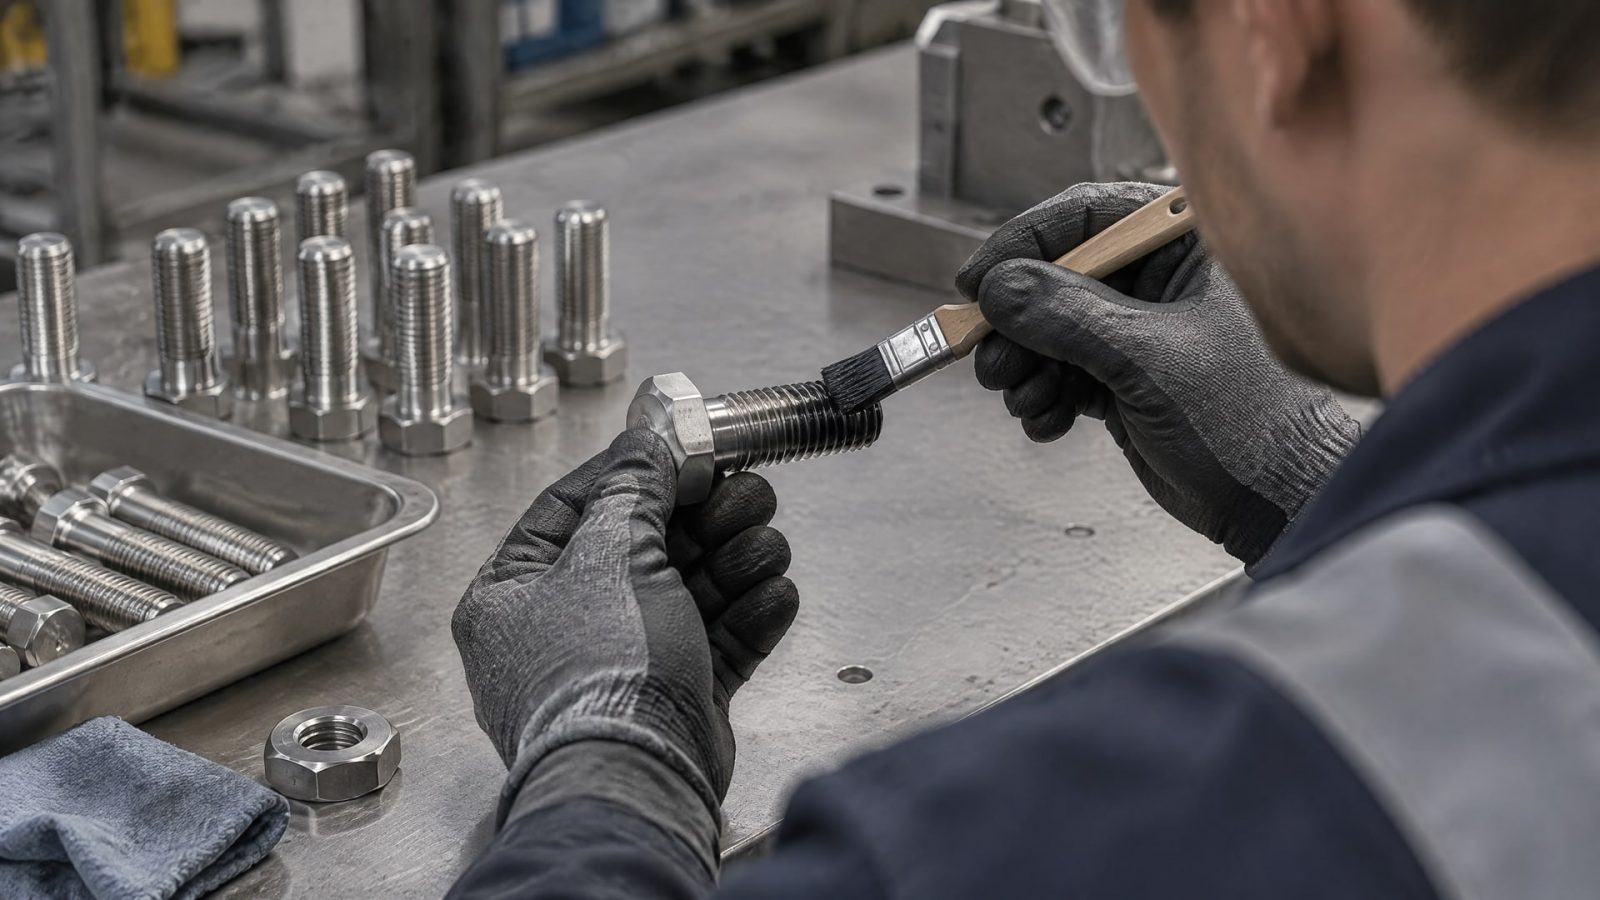
Смазочный или антизадирный состав наносят тонким равномерным слоем на рабочие поверхности резьбы. При необходимости обрабатывают также контактные зоны под головкой болта или гайкой. Избыток состава не дает гарантии лучшей защиты: он может выдавливаться из соединения и мешать стабильному контролю момента затяжки.
Состав выбирают с учетом материала, условий работы и температуры узла. Для нержавеющего крепежа применяют специализированные антизадирные материалы, в том числе составы на никелевой основе и с твердыми смазочными компонентами. Для обычной сборки при комнатной температуре в источниках также упоминаются пасты на основе PTFE. Универсальный выбор без учета условий соединения может оказаться недостаточным.
Контролируемая затяжка
Сборку ведут медленно, без ударного инструмента на финальной стадии. Если при затяжке применяют смазку, момент нужно корректировать с учетом условий для смазанного крепежа. Иначе при том же значении момента можно получить другой преднатяг, чем у сухого соединения. Универсального коэффициента пересчета для всех пар материалов и составов в приведенных данных нет, поэтому параметры следует сверять с документацией на крепеж и процедурой монтажа.
Для узлов, где важна повторяемость сборки, полезно фиксировать состояние резьбы, выбранный состав и способ затяжки. При появлении задиров стоит проверить, не менялись ли поставщик или исполнение крепежа, состояние поверхности, смазка либо инструмент. Такой разбор помогает отделить дефект материала от проблемы подготовки или монтажа.
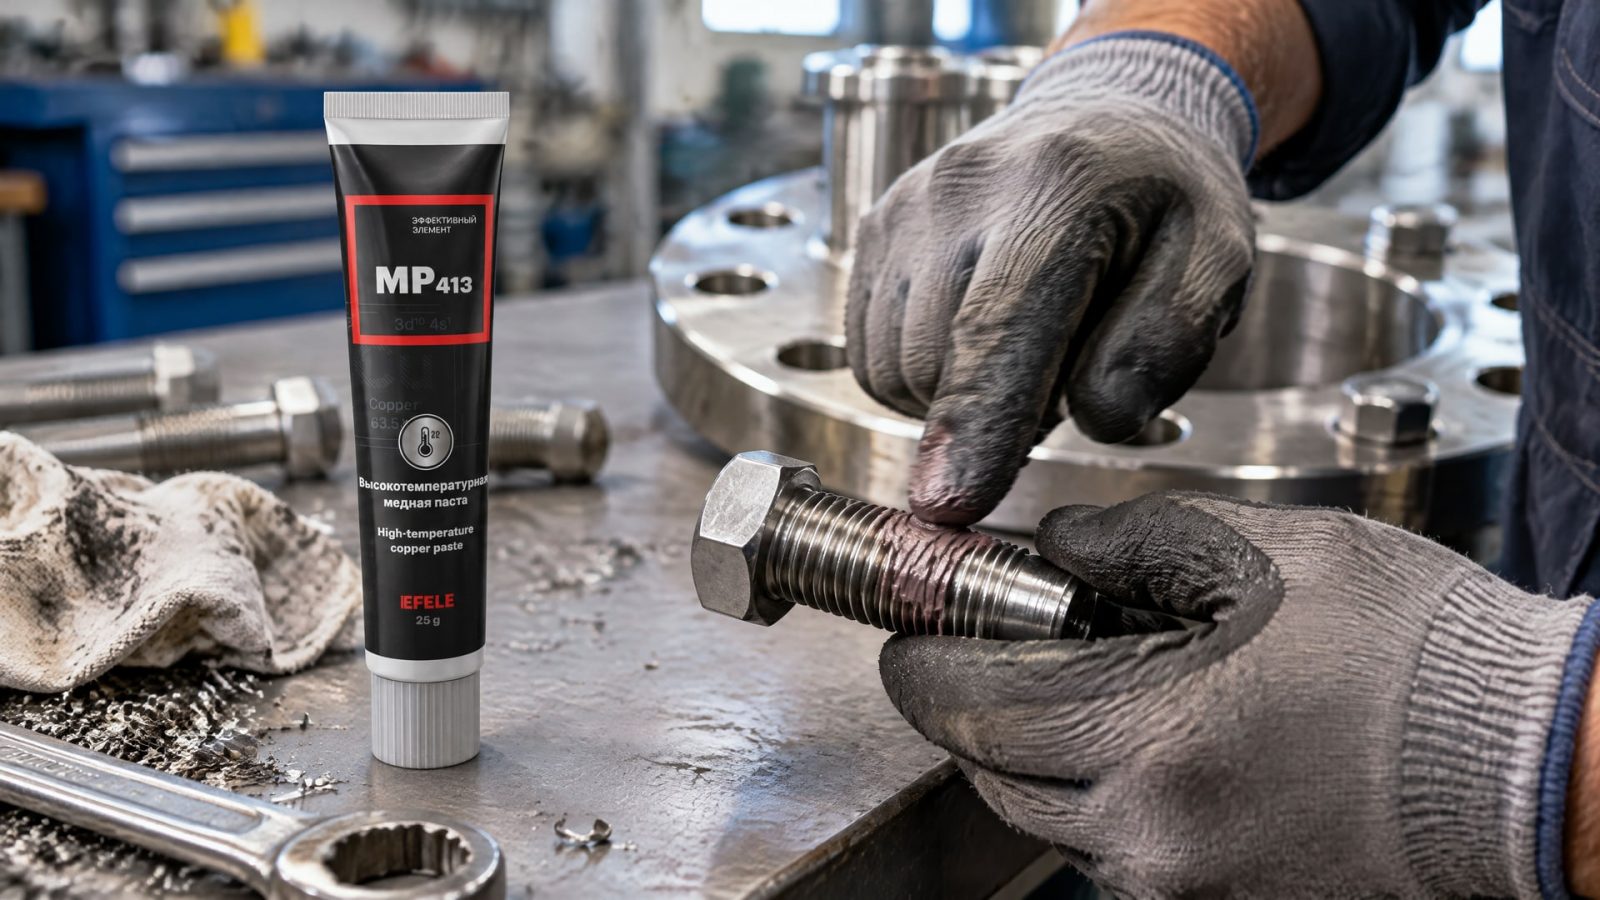
Для высокотемпературных резьбовых соединений применяют отдельные антизадирные пасты. В источниках приведены ориентиры рабочих температур для медьсодержащих составов: от 650 до 980 °C, для никель-графитовых: от 870 до 1315 °C. Эти диапазоны относятся к указанным типам составов в целом, а не автоматически к любому продукту на их основе. При работе с нержавеющим крепежом в условиях нагрева и схватывания резьбы в ремонтной практике используют медную резьбовую пасту EFELE MP-413 для защиты от заедания.
Фосфатирование резьбы: снижение трения и защита от коррозии
Фосфатирование применяют как технологическую обработку крепежа.
Фосфатный слой способен снижать трение и облегчать формование или сборку, поэтому его значение не ограничивается защитой от коррозии. Однако само наличие покрытия не означает, что вопрос коррозионной стойкости решен: фосфатную поверхность обычно дополнительно обрабатывают или запечатывают.
Масса покрытия и дополнительная защита
В стандарте IS 1367-12 для цинк-фосфатных покрытий резьбового крепежа указана масса покрытия 2,5-4,5 г/м² обработанной поверхности. Покрытие рассматривается совместно с герметиком или смазкой для защиты от коррозии. В документе также указано, что его следует запечатывать подходящим антикоррозионным маслом.
Эти требования показывают, почему нельзя оценивать фосфатирование только по факту нанесения слоя. При выборе процесса нужно учитывать назначение крепежа, способ последующей обработки и условия эксплуатации. Для контроля коррозионной стойкости в IS 1367-12 упоминается лабораторное испытание в соляном тумане. Оно дает возможность оценить покрытие по установленной процедуре, но не заменяет проверку соответствия конкретным условиям эксплуатации.
Фосфатирование и пассивация решают разные задачи
Фосфатирование резьбы и пассивация нержавеющей стали не взаимозаменяемы. Пассивация связана с коррозионной стойкостью поверхности, а для уменьшения вероятности заедания резьбы могут понадобиться смазка или специальное покрытие. В материалах для ответственных применений отдельно упоминаются ASTM A967 для пассивации и AMS 2700 для требований к процессу. Наличие такой обработки не служит гарантией отсутствия задиров при сборке.
Для крепежа из черных металлов стандарт ASTM F1137/F1137M-19 описывает фосфатные покрытия с маслом и фосфатные покрытия с органической защитой. Область применения включает гайки, шайбы и другие резьбовые и нерезьбовые детали. При подборе покрытия важно проверить материал крепежа: требования к фосфатированию стальных деталей нельзя автоматически переносить на нержавеющую сталь без подтверждения совместимости процесса.
Итак, фосфатирование может снижать трение, а дополнительная обработка помогает обеспечить коррозионную защиту покрытия. Но ни фосфатный слой, ни пассивация не заменяют подготовку резьбы и контроль сборки. Эти меры работают в комплексе, при этом каждая отвечает за свою задачу.
Как выбрать антизадирное покрытие для резьбы
Подбирая защиту, сначала определяют, что именно происходит с соединением: резьба схватывается при затяжке, покрытие должно работать при высокой температуре или узел подвержен коррозионному воздействию.
Затем проверяют материал крепежа, конструкцию соединения, требования к моменту затяжки и возможность наносить состав на месте или обрабатывать детали заранее. Только после этого имеет смысл сопоставлять варианты по назначению.
| Условия и задача | Что проверить при выборе |
|---|---|
| Сборка нержавеющего крепежа | Склонность пары материалов к задирам, чистоту и состояние резьбы |
| Высокая температура | Рабочий диапазон именно выбранного состава |
| Фосфатированное покрытие | Массу слоя, способ запечатывания и требования к коррозионной стойкости |
| Повторяемая затяжка | Влияние смазки на соотношение момента и преднатяга |
| Применение в оборудовании нефтедобычи | Требования к трению, антикоррозионным свойствам и технологии нанесения |
Для обычного монтажа и для работы при высоких температурах могут требоваться разные решения. В частности, температурные ориентиры для медьсодержащих и никель-графитовых паст отличаются: 650-980 °C и 870-1315 °C соответственно. Эти диапазоны не следует трактовать как взаимозаменяемые или переносить на все составы одной категории. Проверять нужно спецификацию конкретного материала и условия узла.
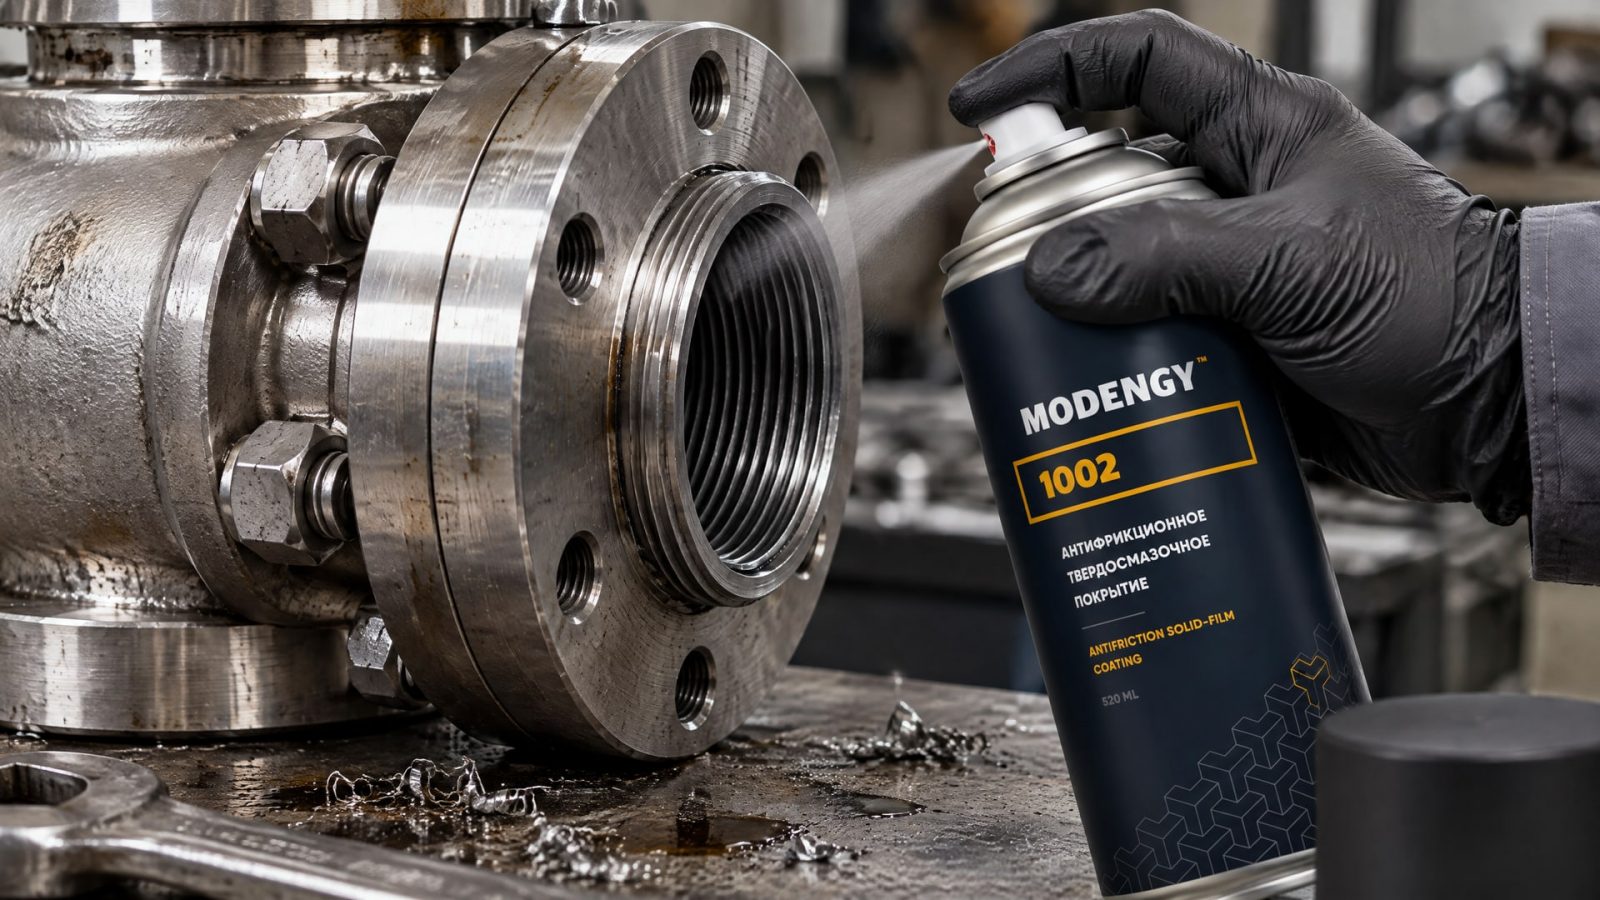
Для резьбовых соединений в нефтедобывающем оборудовании важны не только предотвращение заедания, но и стойкость к коррозионному воздействию. Если традиционная обработка не соответствует задаче, рассматривают антифрикционные твердосмазочные покрытия с низким коэффициентом трения и антикоррозионными свойствами. Для такой задачи применяют MODENGY 1002: это вариант покрытия резьбовых соединений, когда важны одновременно снижение трения и защита от коррозии.
Закупщику при сравнении предложений следует запросить техническую документацию на покрытие и уточнить, для какого материала и способа монтажа оно предназначено. Инженеру важно дополнить этот выбор оценкой резьбовой пары и проверкой процедуры затяжки. Если предполагается использовать покрытие вместо смазки или совместно с ней, такая схема должна быть подтверждена для конкретного узла, а не принята по общему описанию свойств.
Как проверять результат и разбирать повторные случаи задиров
Если задиры повторяются, начинать стоит с осмотра поврежденного крепежа и последовательного разбора операций.
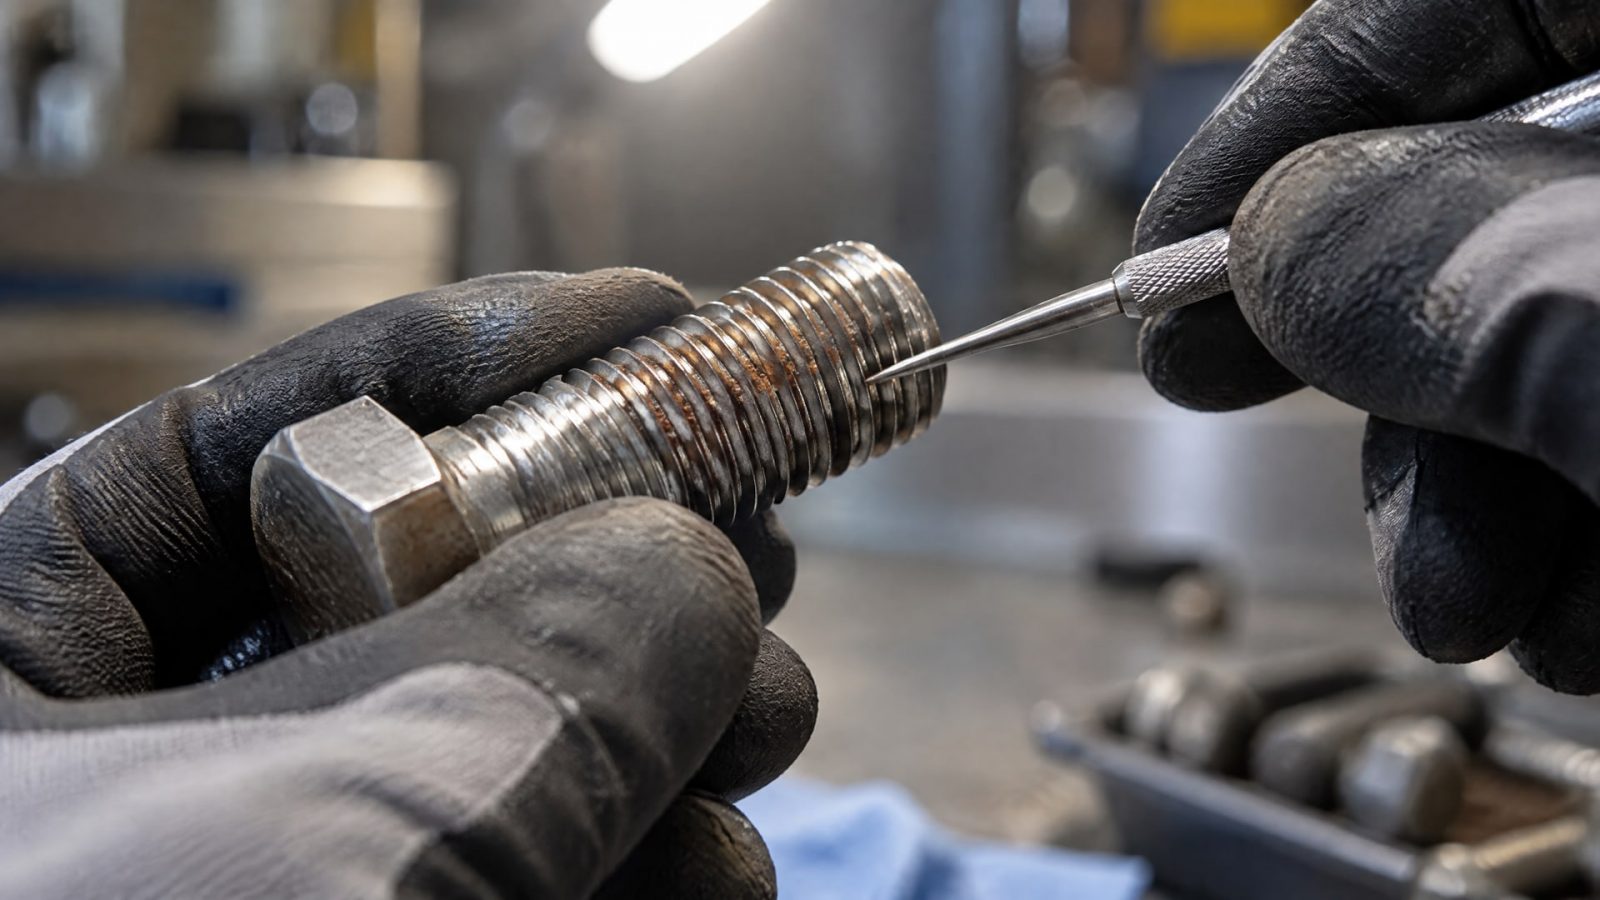
Проверяют чистоту резьбы, наличие заусенцев, состояние контактных поверхностей, применявшийся состав и способ финальной затяжки. Также выясняют, не изменились ли материалы деталей или требования к покрытию. Такой подход помогает найти источник проблемы, а не ограничиться повторным нанесением смазки.
Для сравнительной оценки материалов на сопротивление задирам используют ASTM G98. Для оценки коррозионной стойкости фосфатированных деталей в IS 1367-12 указан соляной туман. Это разные проверки: первая связана со склонностью к схватыванию, вторая помогает оценивать коррозионную стойкость покрытия. Результаты одного испытания нельзя считать подтверждением свойств, которые проверяет другое.
Что зафиксировать в документации
В рабочей инструкции или карте сборки полезно указать состояние резьбы перед монтажом, участок нанесения состава и требование к равномерности слоя. Отдельно фиксируют способ затяжки и момент, предусмотренный для смазанного крепежа. Если установлено фосфатное покрытие, записывают требования к его запечатыванию и контролю коррозионной стойкости.
Осмотрите резьбу и удалите загрязнения и остатки старой смазки.
Проверьте детали на заусенцы и повреждения до нанесения состава.
Наносите антизадирный материал тонким равномерным слоем на рабочие поверхности.
Выполняйте финальную затяжку медленно, без ударного инструмента.
Сверьте момент затяжки с требованиями для смазанного крепежа.
При повторных отказах сопоставьте материал деталей, покрытие и процедуру сборки.
Для ответственных соединений требования к обработке поверхности и параметры резьбы следует сверять с применяемой спецификацией. Среди упоминаемых документов есть ASTM A967, AMS 2700 и ASME B1.1. Их наличие в техническом задании не отменяет оценки риска задиров: коррозионная обработка, геометрия резьбы и антизадирная защита должны быть рассмотрены отдельно.
Часто задаваемые вопросы
Почему нержавеющая сталь подвержена задирам на резьбе?
При затяжке контактирующие поверхности движутся под нагрузкой и могут схватываться. Риск выше у деталей из одного сплава, а также при наличии загрязнений, старой смазки или заусенцев. Коррозионная стойкость нержавеющей стали не исключает механического повреждения резьбы при монтаже.
Защищает ли пассивация резьбу от задиров?
Нет. Пассивация связана с коррозионной стойкостью поверхности, но не заменяет смазку или антизадирное покрытие. Для снижения риска заедания нужно подготовить резьбу, подобрать подходящий состав и выполнять контролируемую затяжку. В ответственных применениях пассивацию и меры против схватывания рассматривают как отдельные операции.
Фосфатирование защищает крепеж от коррозии?
Фосфатный слой может снижать трение, но обычно нуждается в дополнительной обработке для защиты от коррозии. В IS 1367-12 указана масса покрытия 2,5-4,5 г/м² и требование запечатывать его подходящим антикоррозионным маслом. Для контроля стойкости покрытия упоминается испытание в соляном тумане.
Можно ли наносить больше антизадирной смазки для надежности?
Избыток состава не гарантирует лучшей защиты. Он может выдавливаться и мешать стабильному контролю момента затяжки. Смазку наносят тонким равномерным слоем на рабочие поверхности резьбы, а при необходимости и на контактную зону под головкой или гайкой. Для смазанного крепежа учитывают изменение связи между моментом и преднатягом.
Заключение
Задиры на резьбовых соединениях из нержавеющей стали возникают из-за схватывания поверхностей под нагрузкой; особенно уязвимы пары из одного сплава. Риск снижают чистая неповрежденная резьба, тонкий равномерный слой подходящего антизадирного состава и медленная контролируемая затяжка. Фосфатирование помогает уменьшить трение, но для коррозионной защиты покрытию может потребоваться запечатывание; пассивация также не заменяет антизадирную защиту.
Следующий шаг для инженера или снабженца - проверить материал крепежа, состояние резьбы, условия эксплуатации и требования к затяжке, затем сверить их со спецификацией выбранной смазки или покрытия. Если задиры уже возникали, зафиксируйте технологию сборки и проверьте ее на контрольной партии до изменения процесса на всем узле.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать оборудование для нанесения покрытий, чтобы обеспечить качество и безопасность на производстве.
Скольжение резиновой прокладки по алюминию требует восстановления анодного слоя и нанесения антифрикционного покрытия.
Узнайте, как правильно выбрать смазку для резиновых уплотнений в металлических корпусах, чтобы обеспечить их надежное скольжение и предотвратить износ.