
Как выбрать оборудование для нанесения покрытий на производстве
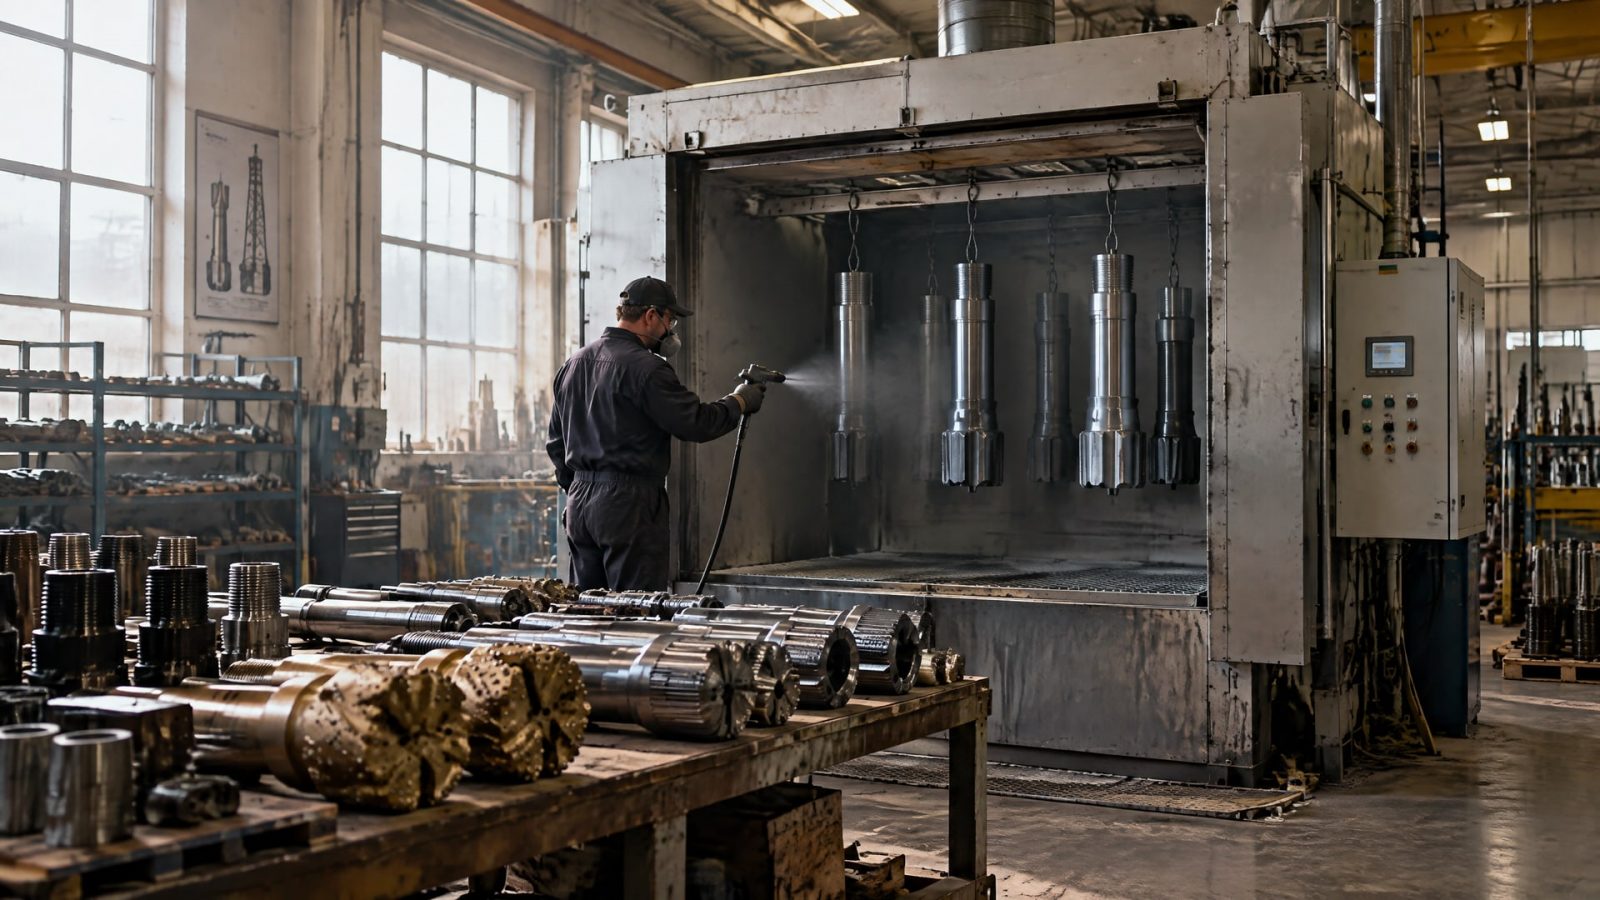
Оборудование для нанесения покрытий подбирают от задачи: нужного типа покрытия, требований к поверхности и условий эксплуатации детали. Для порошковой окраски, жидких лакокрасочных материалов, гальваники и вакуумной обработки нужны разные технологические схемы, инфраструктура и меры безопасности. Поэтому сравнивать установки только по производительности или цене недостаточно.
Статья поможет инженерам, техническим специалистам и снабженцам определить, какие вопросы задать поставщику оборудования и как связать нанесение с проверкой качества. Разберем выбор камер, вентиляции и контроля процесса, а также требования к испытаниям. Отдельно рассмотрим, почему результат зависит не только от установки, но и от подготовки поверхности, толщины слоя и условий работы покрытия.
С чего начать подбор оборудования для нанесения покрытий
Первый шаг - описать функцию покрытия.
Оно должно защищать от коррозии, снижать износ, обеспечивать антизадирные свойства или выполнять другую задачу? Для деталей нефтяного оборудования и изделий, работающих под нагрузкой, важны не только внешний вид и равномерность слоя, но и подтверждение его работоспособности испытаниями. Для антизадирного покрытия стали приоритетными становятся адгезия, толщина и стойкость к нагрузке.
Затем зафиксируйте требования к поверхности и производственному процессу. На результат влияют подготовка детали, толщина покрытия, межслойные интервалы и условия окружающей среды. Если эти параметры не определены, сравнивать установки по паспортной производительности преждевременно: оборудование не компенсирует неподходящую подготовку поверхности или неверно выбранную технологию.
Составьте требования до запроса коммерческого предложения
В техническом задании полезно разделить требования на три группы:
Что наносится: порошковый материал, жидкий лакокрасочный материал, гальваническое или вакуумное покрытие.
Какой результат нужен: защитные свойства, адгезия, заданная толщина, внешний вид или сочетание этих характеристик.
Как будет подтверждаться качество: испытания на коррозионную стойкость, адгезию, ударную стойкость, износ или глянец.
Для контроля свойств применяют разные методы. ISO 2409 и ASTM D3359 используют для оценки адгезии, ISO 2813 - для измерения глянца, ASTM D2794 - для проверки ударной стойкости. Эти испытания отвечают на разные вопросы, поэтому набор методов следует соотнести с функцией покрытия, а не выбирать единым перечнем для любой детали.
Если поставщик предлагает оценивать установку только по цене или скорости нанесения, запросите подтверждение результата на деталях с вашей подготовкой поверхности и выбранной технологией. Для закупщика это помогает сопоставить оборудование по производственной задаче, а не только по отдельным параметрам предложения.
Оборудование для порошкового и жидкого нанесения
Для порошковых покрытий и жидких лакокрасочных материалов нужны разные комплексы оборудования.
В подборе учитывают камеру, вентиляцию, нанесение материала и контроль технологического процесса. Порошковую линию нельзя сводить к камере и пистолету: важны также взрывобезопасность вентиляции, автоматические компоненты и соблюдение требований безопасности.
Для окрасочных камер при нанесении жидких и порошковых материалов существенные опасности охватывает EN 16985. При проектировании порошкового участка следует учитывать ограничение концентрации порошка в воздухе: средняя концентрация не должна превышать 50% нижнего концентрационного предела взрываемости. Если этот предел неизвестен, в качестве предельного значения указано 10 г/м³. Эти условия влияют на требования к вентиляции и выбору оборудования.
Нанесения порошковых покрытий: какое оборудование учитывать
Помимо камеры и устройства нанесения, проверьте, как в проекте предусмотрены вентиляция, автоматизация и контроль концентрации порошка. Уточните, какие компоненты входят в комплект и как обеспечивается безопасность участка. Производительность важна, но ее следует оценивать вместе с безопасностью и соответствием применимым требованиям.
Толщина покрытия зависит от назначения изделия. В материалах по порошковой окраске для heavy equipment приведен ориентир 120-200+ мкм. Это не универсальное значение для любой детали, а основание заранее согласовать требуемую толщину и метод ее контроля с поставщиком.
Для оборудования, работающего во влажной или коррозионной среде, внешний вид не подтверждает защитные свойства. Если цель - коррозионная стойкость, в программу контроля заранее включают испытание в солевом тумане, а также проверку подготовки поверхности и толщины слоя. Так требования к результату превращаются в критерии для выбора линии и приемки нанесенного покрытия.
Оборудование для гальванического покрытия и вакуумной обработки
Оборудование для нанесения гальванического покрытия следует выбирать под отдельную технологическую схему, а не как разновидность окрасочной линии.
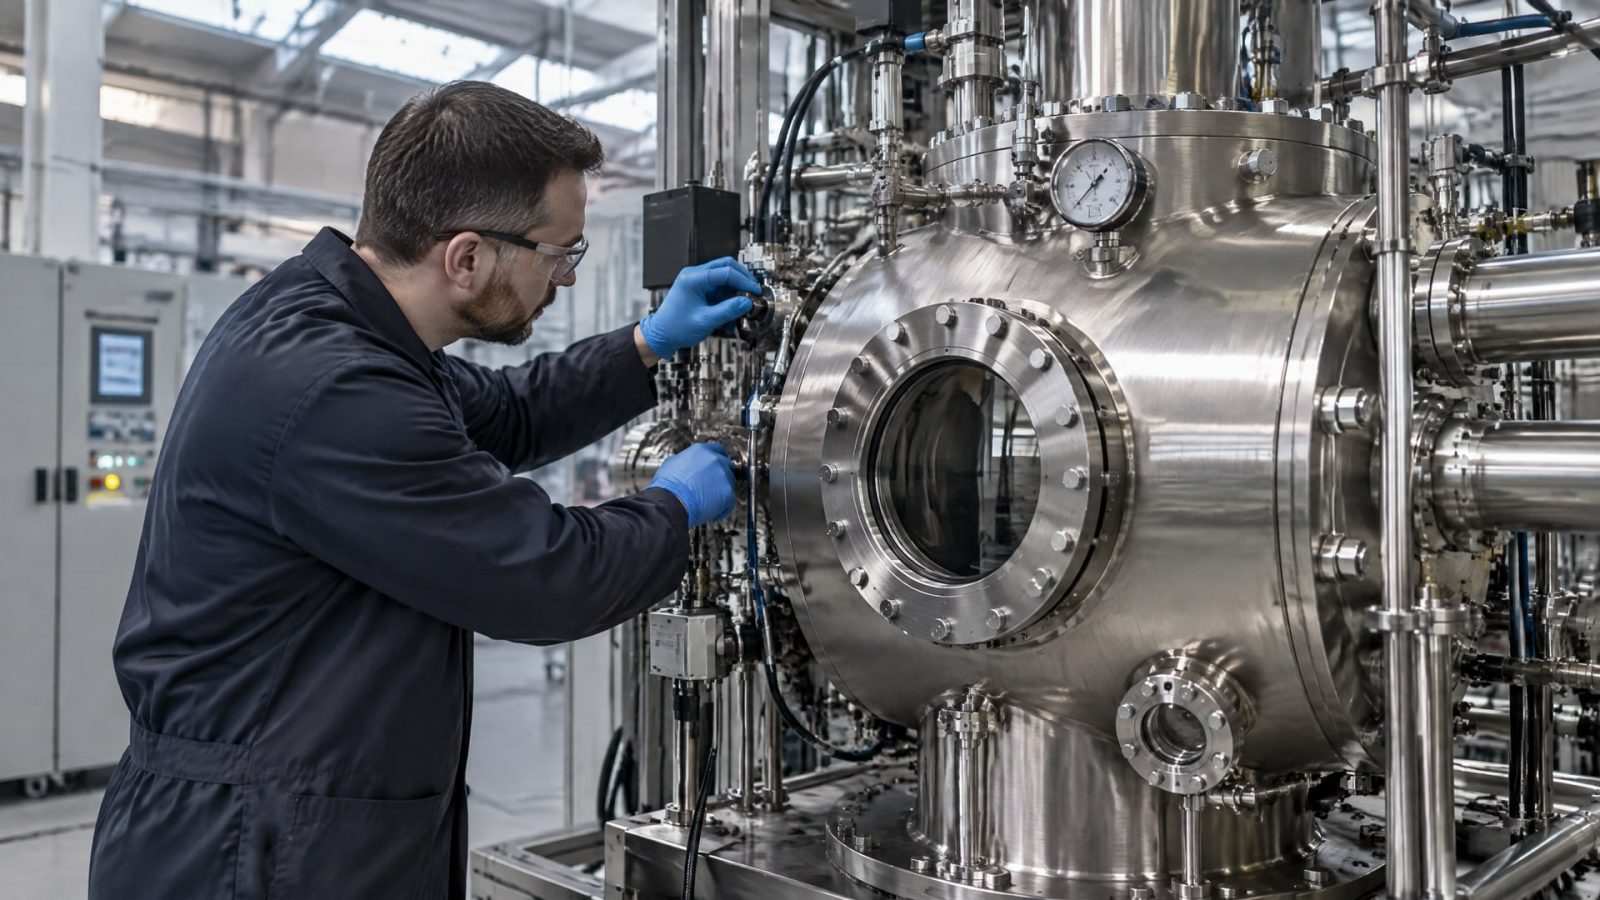
То же относится к вакуумному нанесению: для этих процессов нужны иные принципы обработки и инфраструктура, чем для порошковых или жидких покрытий. Поэтому объединять их в один универсальный комплект без подтверждения совместимости технологии и оборудования не следует.
При выборе гальванического оборудования начните с требований к готовому покрытию и детали. Уточните у поставщика, какие этапы процесса входят в комплект и какие параметры он предлагает контролировать. Доступные сведения не задают конкретных размеров ванн, режимов или состава линий, поэтому такие характеристики нельзя переносить из общих рекомендаций: их определяют по технологии и техническому заданию.
Особенности оборудования для вакуумного нанесения покрытий
Вакуумное покрытие наносят в вакуумной камере. Этот процесс позволяет получать тонкие и обычно очень твердые покрытия, поэтому его рассматривают для задач, где важны именно такие свойства слоя. При этом вакуумную установку нельзя выбирать по критериям, предназначенным для окрасочной камеры: технологические принципы различаются.
До закупки определите, какие свойства покрытия нужно подтвердить и на каких деталях будет проверяться результат. Согласуйте с поставщиком требования к поверхности, контролю толщины и испытаниям. Такой подход помогает оценить оборудование в связи с готовым изделием, а не по факту наличия вакуумной камеры как отдельного узла.
Испытание в солевом тумане и контроль качества
Если покрытию предстоит защищать металл от коррозии, программу контроля нужно связать с задачей еще до выбора оборудования.
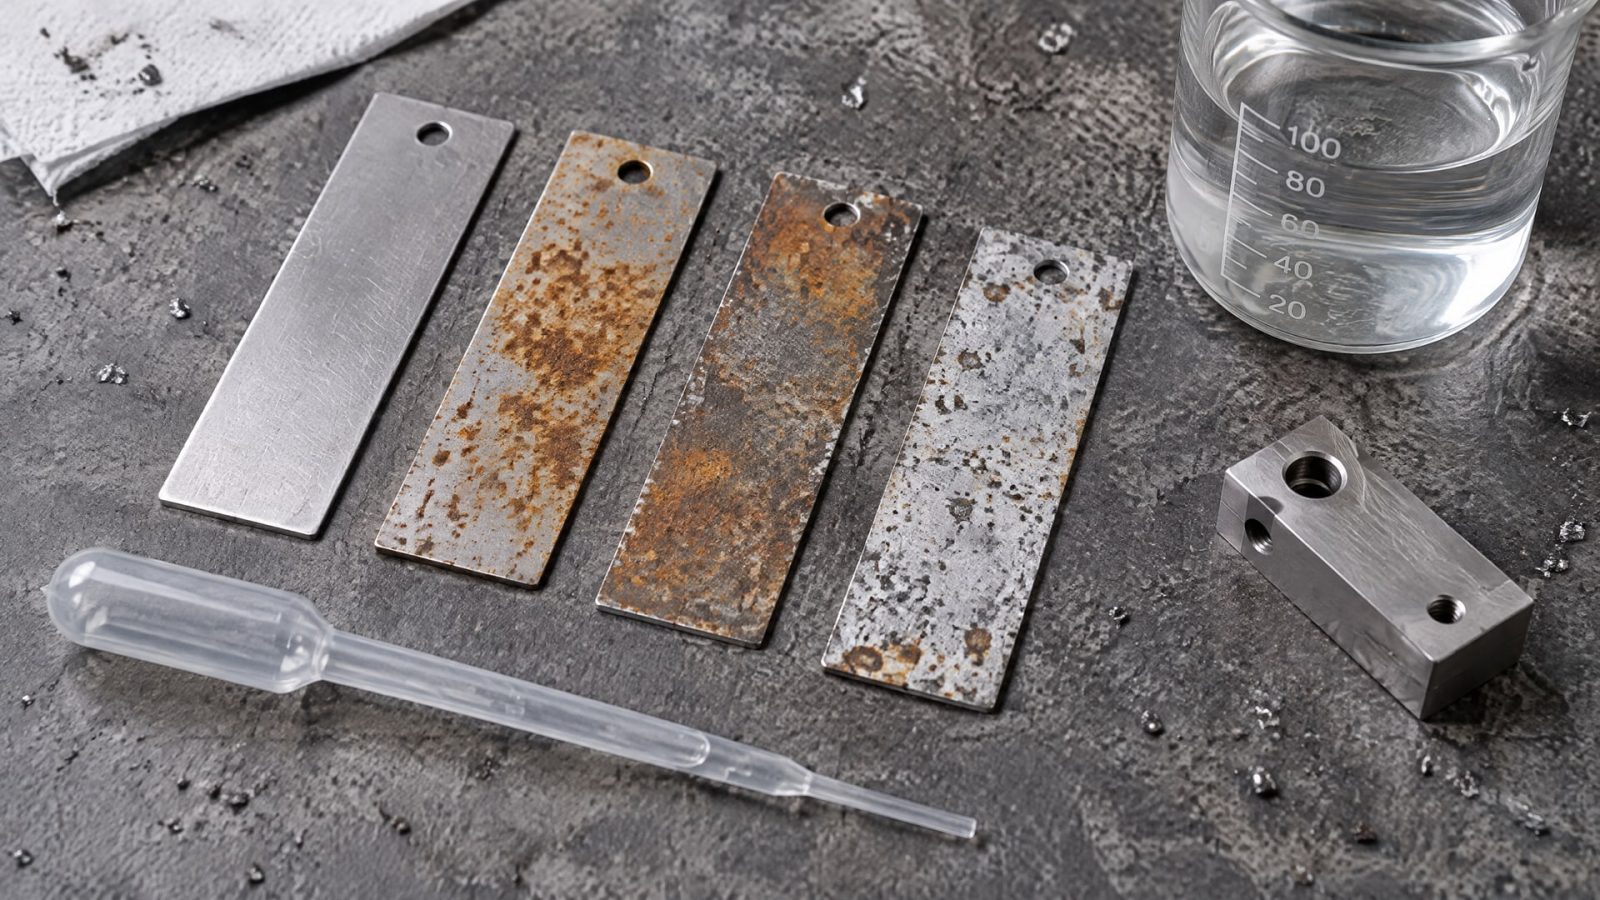
Испытание в солевом тумане проводят по ASTM B117 или ISO 9227. Для ASTM B117 в источниках указаны типовые условия: 5% NaCl и 35 °C. ISO 9227 предусматривает нейтральный солевой туман (NSS), уксуснокислый (AASS) и медно-ускоренный уксуснокислый (CASS) варианты.
Эти методы используют как ускоренные лабораторные испытания коррозионной стойкости. Их результат не является прямым прогнозом срока службы покрытия в любых реальных условиях. Поэтому при оценке покрытия нефтяного оборудования важно рассматривать испытания в контексте условий эксплуатации и требований к изделию, а не сводить выбор к одному показателю или внешнему виду образца.
Какие данные включить в приемку
Обсудите с поставщиком или интегратором, как будут проверяться:
Толщина покрытия и ее соответствие техническим требованиям.
Адгезия, например по ISO 2409 или ASTM D3359.
Стойкость к солевому туману по ISO 9227 или ASTM B117, если важна защита от коррозии.
Ударная стойкость по ASTM D2794, если она значима для эксплуатации.
Глянец по ISO 2813, когда этот параметр входит в требования к внешнему виду.
Для разных свойств нужны разные методы: испытание адгезии не заменяет проверку коррозионной стойкости, а оценка глянца не подтверждает прочность покрытия. Согласуйте, на каких образцах или деталях проводится контроль и какие результаты считаются приемлемыми. Конкретные критерии должны следовать техническому заданию и требованиям к изделию.
Испытания помогают сравнить результаты нанесения, но не исправляют проблемы подготовки поверхности или неправильно выбранной толщины. В материалах по оценке качества покрытий наряду с испытаниями отмечены подготовка поверхности, межслойные интервалы и условия окружающей среды. Поэтому эти параметры следует связать с технологией и включить в контроль процесса.
Как оценить проект, безопасность и производительность
Сравнивая предложения, проверяйте не только основную установку, но и весь процесс: подготовку поверхности, нанесение, требования к безопасной работе и контроль качества.
Для порошкового участка отдельно оцените вентиляцию и взрывозащиту с учетом предела 50% нижнего концентрационного предела взрываемости или значения 10 г/м³, если предел неизвестен. Для окрасочных камер при нанесении жидких и порошковых материалов ориентиром по существенным опасностям служит EN 16985.
Цена оборудования сама по себе не предсказывает качество покрытия. На результат влияют совместимость технологии с задачей, подготовка поверхности, параметры нанесения и испытания. Поэтому закупщику стоит сопоставить предложения по единому техническому заданию, а инженеру - проверить, что в комплекте предусмотрены необходимые элементы процесса и контроля.
Чек-лист выбора
Определите тип покрытия и функцию, которую оно должно выполнять.
Укажите требования к поверхности, толщине и адгезии.
Выберите испытания, соответствующие условиям эксплуатации.
Уточните состав оборудования, вентиляцию, автоматизацию и меры безопасности.
Попросите описать контроль результата и провести проверку на деталях или образцах с заданной подготовкой поверхности.
Сопоставьте предложения по выполнению требований, а не только по производительности или цене.
Такой порядок подходит и для отдельной установки, и для проекта производственного участка. Для порошкового нанесения он помогает не упустить требования к вентиляции, для гальваники и вакуумного процесса - не переносить на них логику выбора окрасочной линии. Если техническое задание пока не содержит критериев приемки, сначала согласуйте их с технологами и поставщиком покрытия, а затем запрашивайте конфигурацию оборудования.
Часто задаваемые вопросы
Какое оборудование выбрать для нанесения гальванического покрытия?
Ориентируйтесь на технологию и требования к готовой детали: гальваническое нанесение требует отдельной схемы и инфраструктуры, отличной от порошковой окраски или жидкого нанесения. До закупки зафиксируйте требования к покрытию и согласуйте с поставщиком состав процесса, контролируемые параметры и методы проверки результата.
Что включает оборудование для нанесения порошковых покрытий?
Подбор не ограничивается камерой и устройством нанесения. Нужно учитывать вентиляцию, взрывозащиту, автоматические компоненты, контроль концентрации порошка и требования безопасности. Для порошкового участка средняя концентрация не должна превышать 50% нижнего концентрационного предела взрываемости, а если он неизвестен - 10 г/м³.
Что показывает испытание в солевом тумане?
Испытание оценивает коррозионную стойкость покрытия в ускоренных лабораторных условиях. Для ASTM B117 указаны типовые параметры 5% NaCl и 35 °C; ISO 9227 предусматривает варианты NSS, AASS и CASS. Результат не дает прямого прогноза срока службы во всех условиях эксплуатации.
Можно ли наносить разные покрытия на одной установке?
Универсальность нельзя предполагать без проверки технологии. Жидкие, порошковые, гальванические и вакуумные покрытия требуют разных принципов процесса, инфраструктуры и мер безопасности. До выбора оборудования сопоставьте конкретные материалы и детали с техническими возможностями установки и согласуйте контроль качества для каждого покрытия.
Заключение
Оборудование для нанесения покрытий выбирают по типу процесса, назначению покрытия, требованиям к поверхности и способу подтверждения качества. Для порошковой окраски учитывают вентиляцию и взрывобезопасность, для гальванического и вакуумного нанесения - их отдельные технологические схемы. Коррозионную стойкость проверяют методами, подходящими задаче, помня, что солевой туман не заменяет оценку условий эксплуатации.
Следующий шаг - составить техническое задание с требованиями к покрытию, поверхности, толщине, адгезии, испытаниям и безопасности. По нему запросите у поставщиков состав оборудования и порядок проверки результата на ваших деталях или образцах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Скольжение резиновой прокладки по алюминию требует восстановления анодного слоя и нанесения антифрикционного покрытия.
Узнайте, как правильно выбрать смазку для резиновых уплотнений в металлических корпусах, чтобы обеспечить их надежное скольжение и предотвратить износ.
Узнайте, как правильно выбрать и нанести покрытие для скольжения на алюминий Д16, чтобы снизить трение и улучшить функциональность деталей.