
Скольжение резиновой прокладки по алюминию: восстановление анодного слоя
Если анодный слой на алюминиевой детали поврежден, а резиновая прокладка должна скользить по ее поверхности, одной твердосмазочной пленки может быть недостаточно. Практичнее восстановить функциональность поверхности как системы: подготовить основание, обеспечить защиту алюминия и нанести антифрикционное покрытие. Для сплава Д16 это особенно важно при риске коррозии и нагрузках в паре трения.
Статья поможет инженерам, техническим специалистам и снабженцам оценить варианты восстановления, определить требования к подготовке и контролю покрытия. Разберем, когда антифрикционное покрытие для алюминия уместно, почему нельзя без проверки наносить его на поврежденный анодный слой и что учитывать для скольжения резиновой прокладки.
Что происходит при повреждении анодного слоя на Д16
Анодирование формирует на алюминии оксидную пленку, которая защищает поверхность от коррозии.
Для сплава Д16 в источниках указан диапазон ее толщины примерно 5–30 мкм. Плакирование также применяют для защиты этого сплава: чистый алюминиевый слой составляет 2–5% от общей толщины материала. Эти варианты создают базу защиты, но не решают автоматически задачу снижения трения в подвижном контакте.
При повреждении анодного слоя важно определить, какая функция поверхности нарушена. Если основная проблема связана с коррозионной защитой, антифрикционный верхний слой не следует рассматривать как прямую замену анодированию, плакированию или другой базовой системе. Если же требуется снизить трение и защитить алюминий от задиров при скольжении, имеет смысл оценивать многослойное решение с защитным основанием и твердосмазочным покрытием.
Для Д16 это различие принципиально: в материалах по сплаву анодирование в серной кислоте и плакирование выделены как предпочтительные способы защиты при высокой коррозионной нагрузке. Антифрикционное покрытие выполняет другую задачу и не должно подменять базовую коррозионную защиту без проверки условий работы детали. Поэтому восстановление анодного слоя в прикладной задаче точнее понимать как восстановление функциональности поверхности, а не как автоматическое воссоздание прежней пленки.
Перед выбором технологии специалисту нужно установить, насколько повреждена поверхность, где находится зона контакта и какую нагрузку испытывает узел. Важно учитывать материал прокладки, рабочую среду и характер движения. Эти данные определяют, достаточно ли защитного верхнего слоя или потребуется заново сформировать базовую систему защиты алюминия.
Почему нельзя просто нанести твердосмазочное покрытие
Твердосмазочное покрытие не устраняет автоматически дефекты основания.
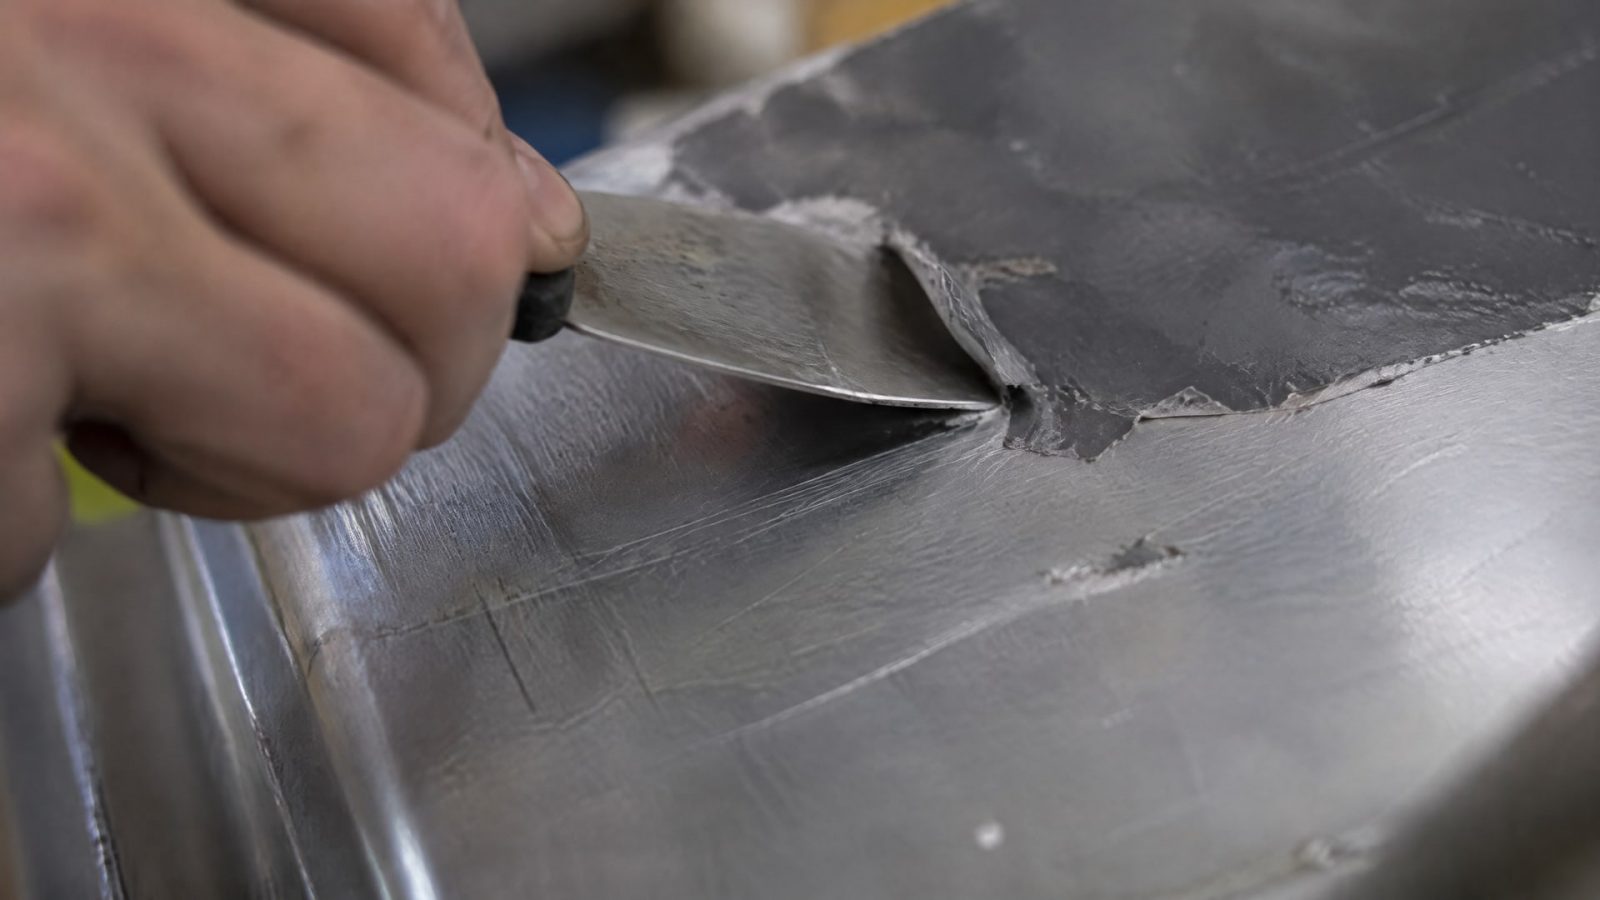
Для алюминия подготовка включает обезжиривание и абразивную обработку с применением Al2O3; также для повышения адгезии и снижения риска отслоения при сдвиговой нагрузке предпочтительно анодирование или конверсионный слой. Если нанести пленку без учета состояния поверхности и подготовки, надежность системы может оказаться недостаточной.
При поврежденном анодном слое важно не предполагать, что сохранившиеся участки и оголенный алюминий будут одинаково взаимодействовать с верхним покрытием. Сначала оценивают состояние детали и выбирают последовательность слоев. В материалах по алюминию практичная схема описана так: подготовка поверхности, промежуточный защитный слой или анодирование, затем твердосмазочное покрытие. Конкретная схема зависит от детали и условий эксплуатации.
Что учитывать при выборе системы
Состояние анодного слоя и наличие участков с открытым металлом.
Требуемую коррозионную защиту Д16.
Сдвиговые нагрузки в узле и риск отслоения покрытия.
Совместимость верхнего слоя с резиной и рабочей средой.
Целевую толщину пленки и способ приемочного контроля.
Для Д16 при повышенных коррозионных рисках базовой защитой могут служить плакирование, анодирование или лаковые системы. Только после выбора такого основания следует оценивать верхний антифрикционный слой. Иначе можно получить поверхность, которая снижает трение вначале, но не обеспечивает нужную защиту алюминия в эксплуатации.
В отдельных исследованиях модифицированное конверсионное покрытие с ингибитором коррозии на Д16 обеспечивало стойкость до 16 суток в камере влажности Г-4, что в 4 раза выше немодифицированного варианта. Это результат конкретной системы и условий испытания, а не универсальная характеристика любого конверсионного слоя. При выборе технологии его нельзя переносить на другие покрытия без проверки.
Скольжение резиновой прокладки по алюминию
В паре «резиновая прокладка - алюминий» важно одновременно учитывать трение, износ и коррозионную защиту детали.
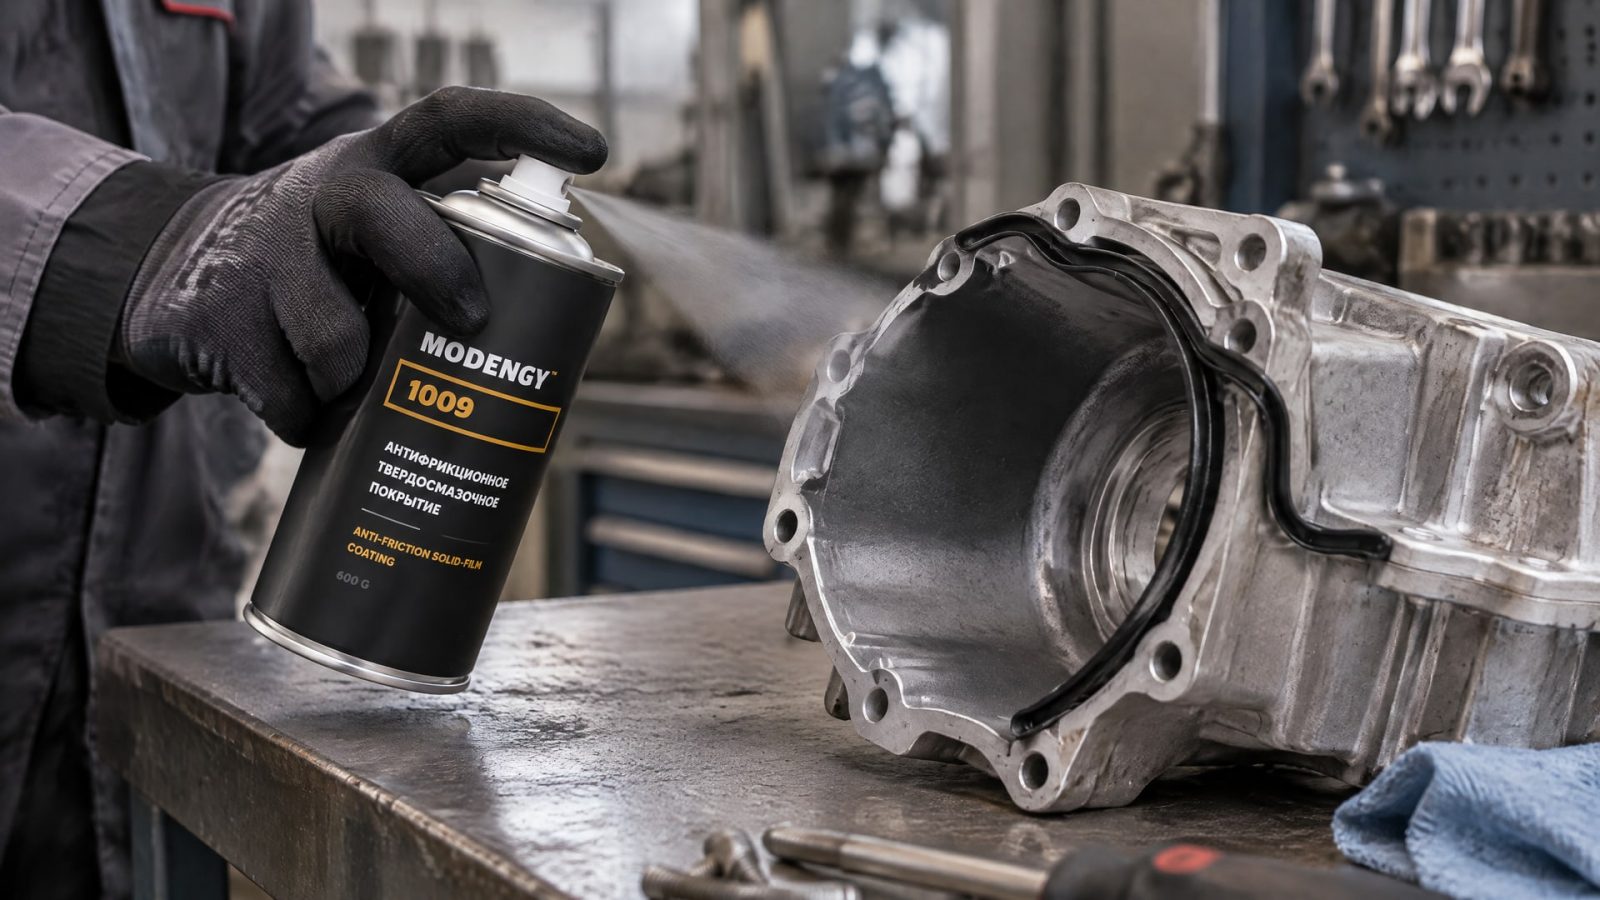
Антифрикционное твердосмазочное покрытие может быть уместно, если нужно облегчить скольжение и защитить алюминий от задиров. Однако само наличие такого покрытия не гарантирует совместимость с конкретным эластомером или рабочей средой: ее проверяют для фактических условий узла.
Проблемы могут проявляться при повторных перемещениях прокладки, воздействии влаги или контакте с эксплуатационными средами. Для инженера здесь важны не только свойства покрытия, но и состояние основания, геометрия контакта и нагрузка. Если поверхность подготовлена недостаточно, сдвиговое воздействие повышает риск отслоения. Если изменяется состав системы, результат нужно оценивать на паре материалов, а не только по характеристикам покрытия отдельно.
Когда поврежден анодный слой на корпусе Д16, а узлу нужно обеспечить скольжение резиновой прокладки, в качестве верхнего антифрикционного слоя рассматривают MODENGY 1009 на основе политетрафторэтилена (ПТФЭ). Для этого покрытия заявлены химическая стойкость и гидрофобные свойства. Его выбор не отменяет подготовки основания и проверки совместимости с конкретным эластомером, средой и режимом нагрузки.
Холодный пуск, фреттинг и воздействие влаги стоит оценивать как условия работы соединения, а не как достаточное основание для выбора покрытия. Для проверки полезно воспроизвести характер перемещения прокладки и контактную среду в испытании. Универсального ответа, подойдет ли покрытие к любой резине, нет: требуется подтвердить трение и стабильность адгезии на конкретной конструкции.
Подготовка алюминия и контроль адгезии
Подготовка поверхности определяет, насколько надежно антифрикционное покрытие будет связано с алюминием.
В отраслевых рекомендациях указаны обезжиривание и абразивная обработка Al2O3; для алюминиевых оснований также предпочтительно анодирование или нанесение конверсионного слоя. Выбор последовательности зависит от состояния детали и того, какая защита нужна узлу.
Перед нанесением инженер должен определить, какие участки анодного слоя сохранены, а какие повреждены. Это позволяет разработать схему покрытия, а не наносить материал по всей поверхности без учета дефектов. Для сдвиговой нагрузки особенно важны чистота поверхности и профиль шероховатости: недостаточная подготовка повышает риск отслоения. При этом геометрия детали тоже влияет на результат.
Для PTFE-импрегнированных твердых анодных покрытий в источнике отдельно отмечена необходимость скруглять острые кромки, чтобы снизить риск сколов. Там же указаны ограничения по составу сплава: менее 5% Cu или менее 8% Si, либо суммарно менее 8% Cu+Si. Эти данные относятся к описанным PTFE-анодным системам; их нельзя автоматически переносить на все варианты твердосмазочных покрытий. Для Д16 совместимость конкретной технологии с химическим составом сплава следует подтвердить отдельно.
Контроль толщины и приемка
Для большинства несущих антифрикционных покрытий типовой диапазон толщины сухой пленки составляет 10–20 мкм. Это ориентир, а не универсальное значение: требуемую толщину определяют с учетом нагрузки и конструкции. В технических требованиях полезно заранее зафиксировать целевую толщину, метод измерения и критерии приемки.
Для контроля толщины сухой пленки в материалах указаны методы по ISO 2178 и ASTM B499. Само измерение не подтверждает совместимость с резиной или коррозионную стойкость всей системы, поэтому приемку связывают с назначением покрытия и условиями работы узла. Снабженцу стоит сверять спецификацию покрытия и условия нанесения, а инженеру - проверять, что согласованные параметры соответствуют конструкции детали.
Когда рассматривать другие покрытия для Д16
Если приоритетом служит износостойкость, для алюминиевых сплавов также рассматривают МДО/PEO-покрытия и твердые композиционные слои.
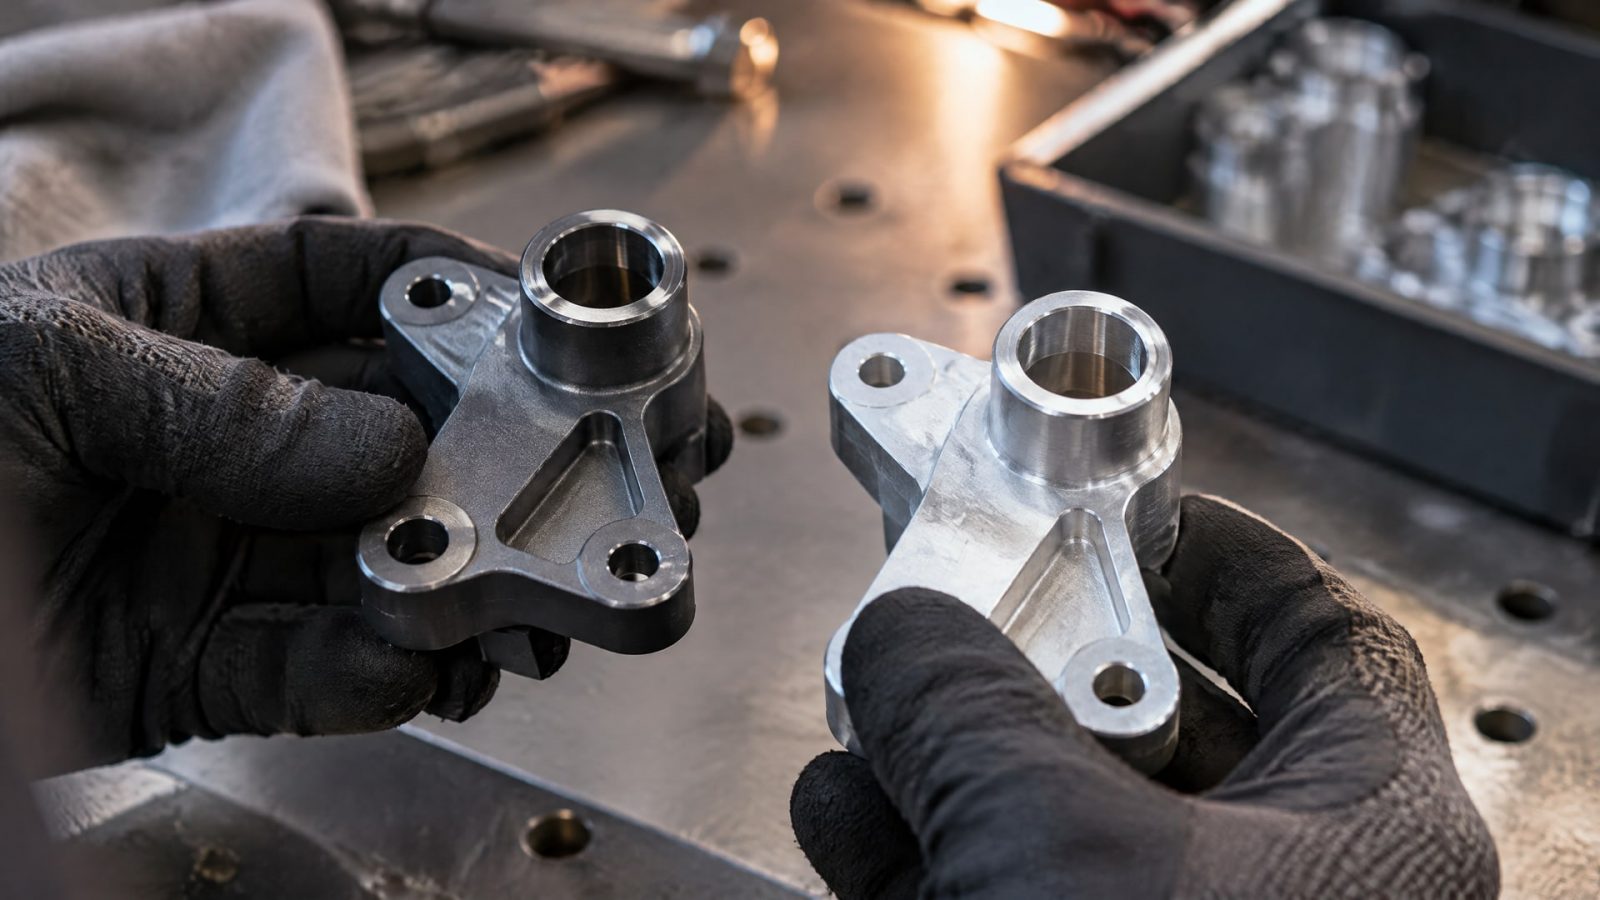
В публикациях по Д16 указано, что МДО/PEO-покрытия могут превосходить сплав-основу по износостойкости. Это основание для сравнения технологий, но не доказательство, что такой вариант подойдет конкретной паре с резиновой прокладкой: трение, совместимость и режим нагрузки все равно нужно оценивать отдельно.
При высокой коррозионной нагрузке выбор начинают с базовой защиты Д16. В источниках к таким вариантам отнесены плакирование, анодирование и лаковые системы. Антифрикционный слой рассматривают дополнительно, если он нужен для снижения трения или защиты контактной зоны от задиров. Такое разделение функций помогает избежать ситуации, когда верхнее покрытие ошибочно считают заменой полноценной защите сплава.
Для PTFE-импрегнированных твердых анодных покрытий приведена типовая толщина 0.0020″ ± 0.0005″. Этот параметр относится именно к описанным твердым анодным системам и не равен диапазону сухой пленки 10–20 мкм, указанному для большинства несущих антифрикционных покрытий. Сравнивать значения без учета технологии нельзя: толщину задают для конкретной системы и проверяют согласованным методом.
Чтобы выбрать решение, инженер сопоставляет как минимум три задачи: коррозионную защиту алюминия, износостойкость и скольжение прокладки. Затем проверяет совместимость с составом Д16, геометрией детали, эластомером и рабочей средой. Если по имеющимся данным нельзя уверенно выбрать технологию, проводят испытания на образцах или детали с воспроизведением условий контакта. Результат оценивают по заданным критериям, а не только по внешнему виду поверхности.
Часто задаваемые вопросы
Можно ли восстановить анодный слой одним твердосмазочным покрытием?
Не всегда. Твердосмазочная пленка может снизить трение, но не обязательно заменяет базовую коррозионную защиту алюминия. Для надежной системы обычно оценивают подготовку основания, промежуточный защитный слой или анодирование и затем антифрикционное покрытие. Решение зависит от состояния детали и условий ее эксплуатации.
Какая толщина антифрикционного покрытия нужна для алюминия?
Для большинства несущих антифрикционных покрытий указан ориентир 10–20 мкм по сухой пленке. Его нельзя считать универсальным: требуемая толщина зависит от нагрузки и конструкции узла. Для PTFE-импрегнированных твердых анодных покрытий отдельно приводится значение 0.0020″ ± 0.0005″, относящееся к этой системе.
Подойдет ли твердосмазочное покрытие для контакта с резиновой прокладкой?
Универсального ответа нет. Нужно проверить коэффициент трения, химическую совместимость покрытия с эластомером и воздействие рабочей среды. Также оценивают подготовку алюминия и стабильность адгезии при сдвиговой нагрузке. Проверка на конкретной паре материалов надежнее, чем вывод только по характеристикам покрытия.
Чем контролировать толщину сухой пленки?
В качестве методов контроля толщины сухой пленки указаны ISO 2178 и ASTM B499. До нанесения покрытия следует согласовать целевую толщину, способ измерения и критерии приемки. Эти измерения контролируют толщину, но сами по себе не подтверждают коррозионную стойкость всей системы или совместимость покрытия с резиной.
Заключение
Для скольжения резиновой прокладки по алюминию восстановление поврежденного анодного слоя следует рассматривать как создание функциональной защитно-антифрикционной системы. На Д16 сначала оценивают состояние основания и требуемую коррозионную защиту, затем выбирают подготовку, промежуточный слой и твердосмазочное покрытие. Толщину и методы контроля задают под конкретную конструкцию, не смешивая параметры разных технологий.
Следующий шаг для инженера - зафиксировать состояние анодного слоя, состав контактирующей резины, рабочую среду и характер нагрузки, а затем согласовать технологию подготовки, целевую толщину и приемочные испытания. Для снабженца основанием закупки должна стать спецификация системы покрытия с этими параметрами, а не только название верхнего слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку для резиновых уплотнений в металлических корпусах, чтобы обеспечить их надежное скольжение и предотвратить износ.
Узнайте, как правильно выбрать и нанести покрытие для скольжения на алюминий Д16, чтобы снизить трение и улучшить функциональность деталей.
Узнайте, почему бытовое антипригарное покрытие алюминиевого сплава не подходит для механизмов и какие промышленные решения существуют.