
Как правильно наносить анаэробный фиксатор: типичные ошибки и решения
Анаэробные фиксаторы и герметики - инструмент, который должен работать без сбоев, но часто дает осечку из-за неправильного применения. Причина проста: большинство ошибок возникают на этапе подготовки и нанесения, а не потому что состав плохой. Статья разберет, какие ошибки совершают технические специалисты и закупщики при работе с анаэробными адгезивами, почему фиксатор не работает на «неактивных» металлах, как нанести герметик в глухое отверстие и на какой момент затяжки полагаться. Вы узнаете, когда требуется активатор, почему нельзя наносить состав «с запасом» по всей длине резьбы и как температура ускоряет отверждение.
Почему анаэробный фиксатор не работает: главные причины
Начнем с самых частых жалоб: «фиксатор не держит», «соединение ослабло через день-два» или «состав вообще не затвердел».
На деле это не вина материала, а результат пропуска этапов подготовки.
Первая и главная причина - загрязнение поверхности. Если резьба в масле, пыли, коррозии или остатках старого герметика, молекулы состава не смогут контактировать с металлом и инициировать полимеризацию. Источники подчеркивают: необходимо очистить все поверхности от загрязнений перед нанесением. Это означает удалить охлаждающую жидкость, смазку, пыль, стружку, коррозию и даже тонкую пленку окислов.
Вторая причина - неправильный выбор состава под тип металла. Анаэробные фиксаторы хорошо работают на активных металлах: сталь, чугун, бронза полимеризуются быстро. Но на неактивных металлах (нержавеющая сталь, алюминий, латунь, медь, цинковое покрытие) отверждение замедляется или вообще не начинается. Для таких поверхностей производители требуют использовать активатор или праймер.
Третья причина - нанесение в неправильное место. Если вы нанесли состав на всю длину резьбы, только часть его окажется в рабочей зоне контакта гайки и болта; остальное просто не затвердеет, потому что там нет условий (нет металла с обеих сторон). Для сквозных отверстий состав наносят только в месте будущего контакта резьбовых витков. Для глухих отверстий схема иная: состав должен проникнуть до дна и заполнить рабочую зону по всей глубине.
Разница между нанесением в сквозные и глухие отверстия
Это одна из самых непонятных для новичков разниц, и именно она приводит к ошибкам.
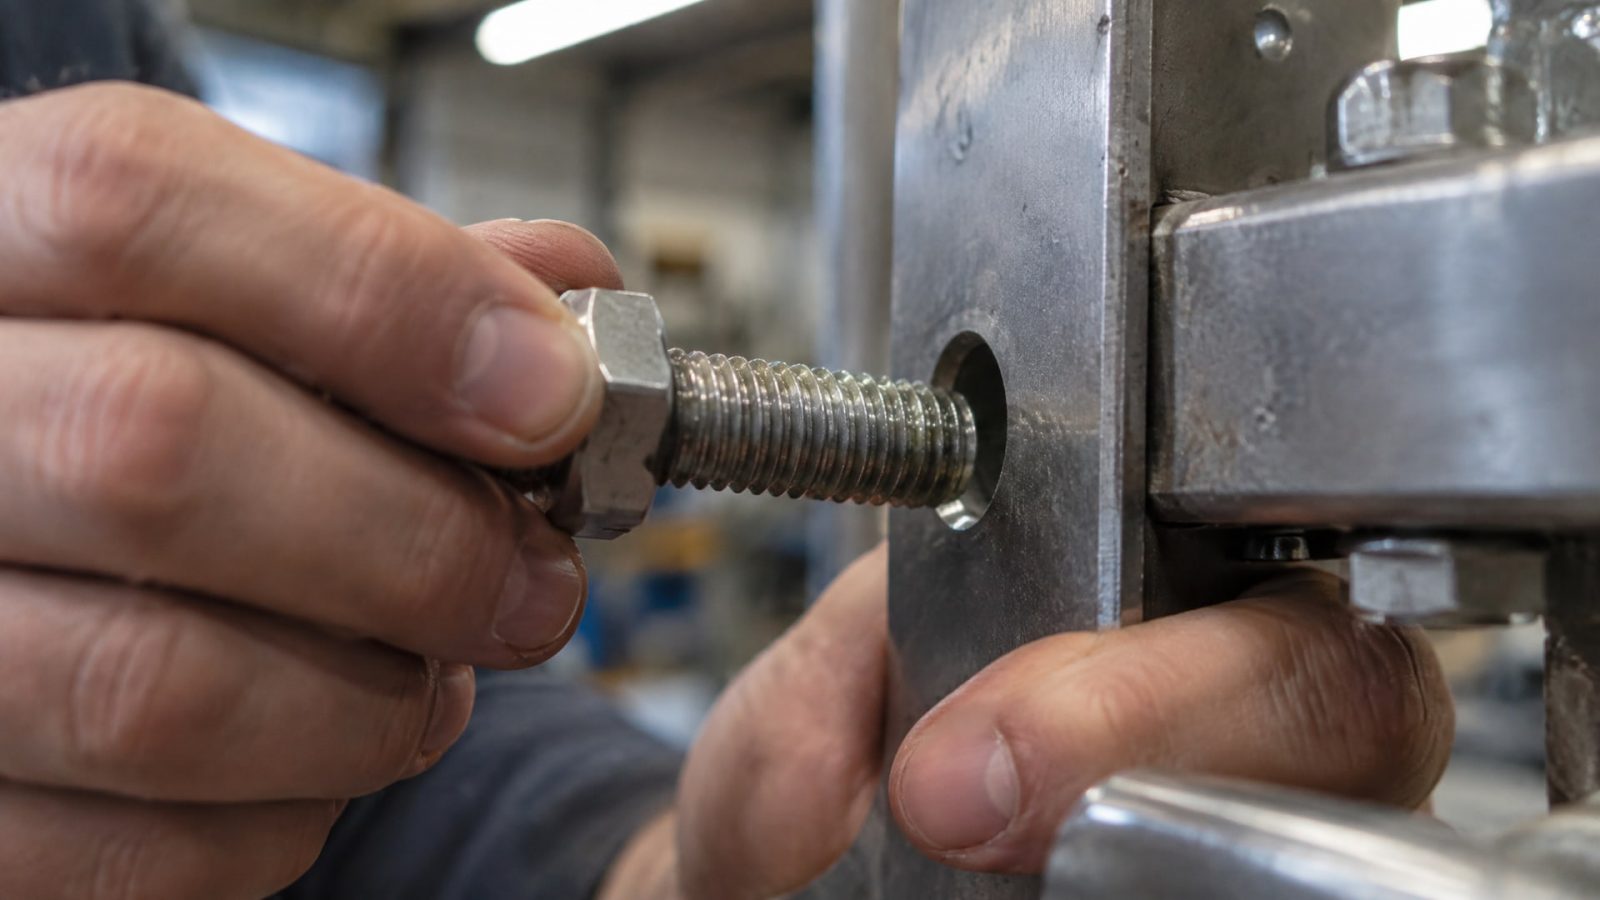
Механизм работы один и тот же, но расположение контактных поверхностей разное, и от этого меняется вся схема нанесения.
Сквозные отверстия: наносить только в зону контакта
В сквозном соединении (болт проходит насквозь и затягивается гайкой с другой стороны) состав наносят точечно в то место, где после затяжки будут сопрягаться витки болта и отверстия детали. Наносить состав по всей длине резьбы болта неправильно: во время сборки гайка вытеснит материал из незадействованной части, он вытечет и затвердеет на открытом воздухе, не выполнив свою функцию. Правильный подход: нанести тонкий слой в зоне, где витки действительно будут в контакте после затяжки.
Глухие отверстия: заполнить до дна
Здесь ситуация обратная. Крепеж ввинчивается в отверстие, которое заканчивается внутри детали, и состав должен заполнить весь рабочий контакт - от входа до дна. Если нанести его только у входа, при ввинчивании болта состав либо вытеснится обратно, либо не попадет в контактную зону. Поэтому для глухих отверстий состав наносят и на резьбу крепежа перед вкручиванием, и/или внутрь отверстия, чтобы гарантировать заполнение зазора по всей глубине.
Подготовка поверхности: очистка и активаторы
Этот этап решает больше половины проблем с отверждением, но его часто пропускают из-за нежелания потратить 5 минут.
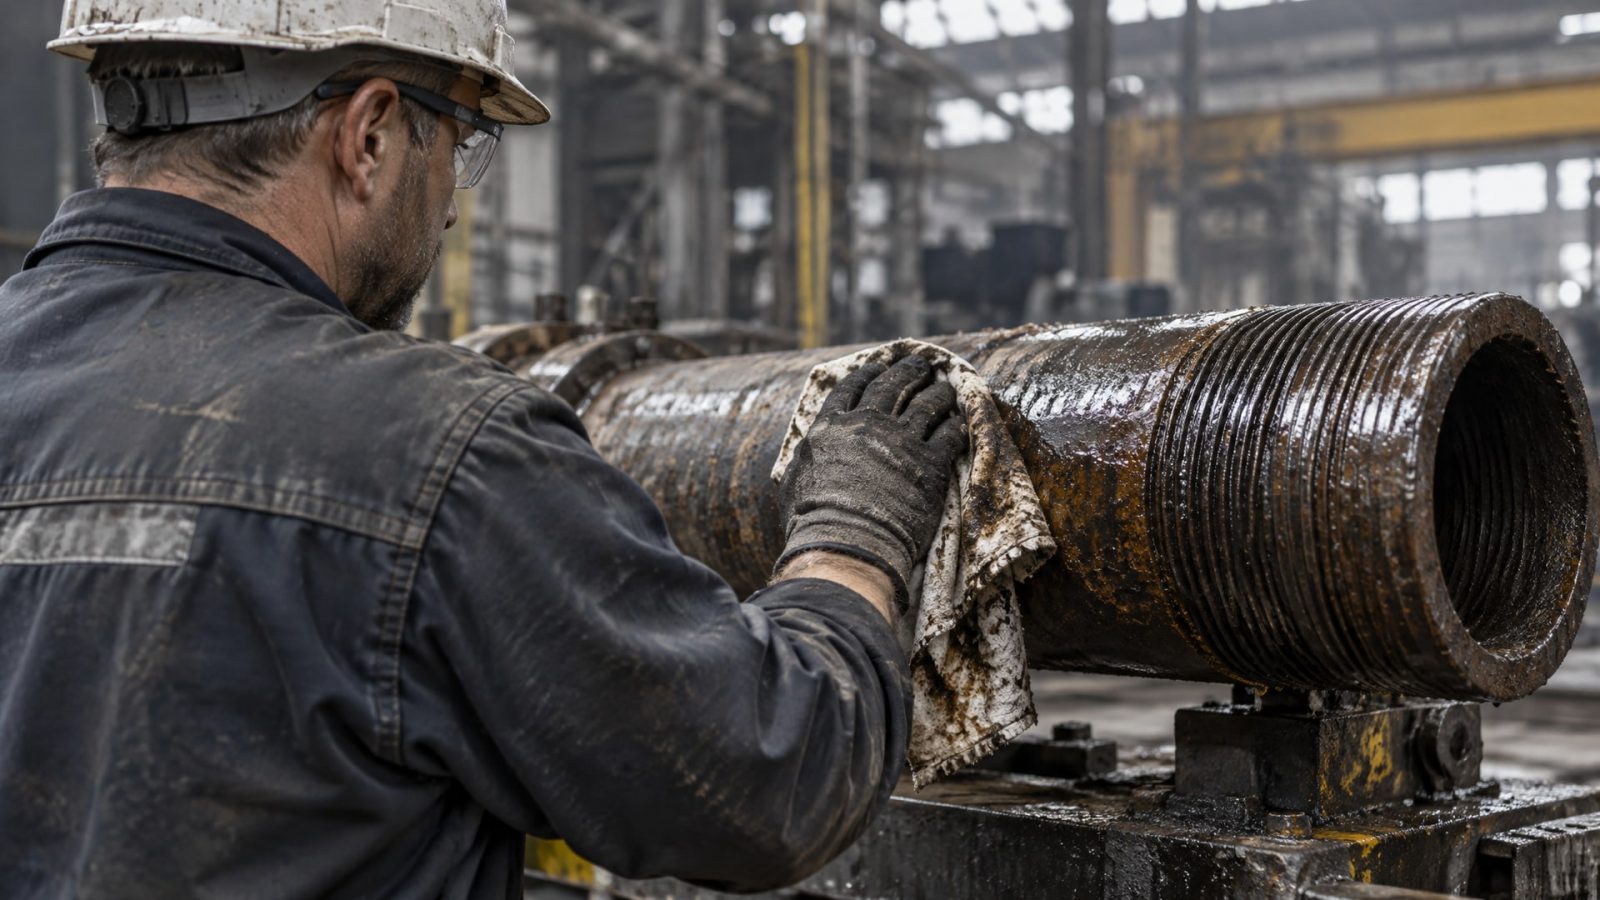
Перед нанесением любого анаэробного состава нужно обезжирить резьбу. Это означает убрать машинное масло, охлаждающую жидкость, консервирующий слой, пыль и ржавчину. Если детали давно лежат на складе, на них может быть тонкая пленка окислов - ее тоже нужно удалить. Используй щетку, тряпку, растворитель (если требуется) или даже абразивную салфетку. Главное - поверхность должна быть чистой и сухой.
На активных металлах (сталь, чугун) этого часто достаточно. Но если вы работаете с нержавеющей сталью, алюминием или цинковым покрытием, одной очистки мало. Для этих поверхностей производители рекомендуют применить активатор (праймер). Активатор - это катализатор, который инициирует полимеризацию анаэробного состава даже на пассивированных металлах. Его наносят тонким слоем перед составом, дают высохнуть 30-60 секунд, и только затем наносят сам фиксатор. Без активатора на неактивных металлах фиксатор может отверждаться часами или вообще не затвердеть.
Схема нанесения: чем меньше, тем лучше
Распространенное заблуждение: «чем больше нанесешь, тем надежнее».
На самом деле это работает против вас.
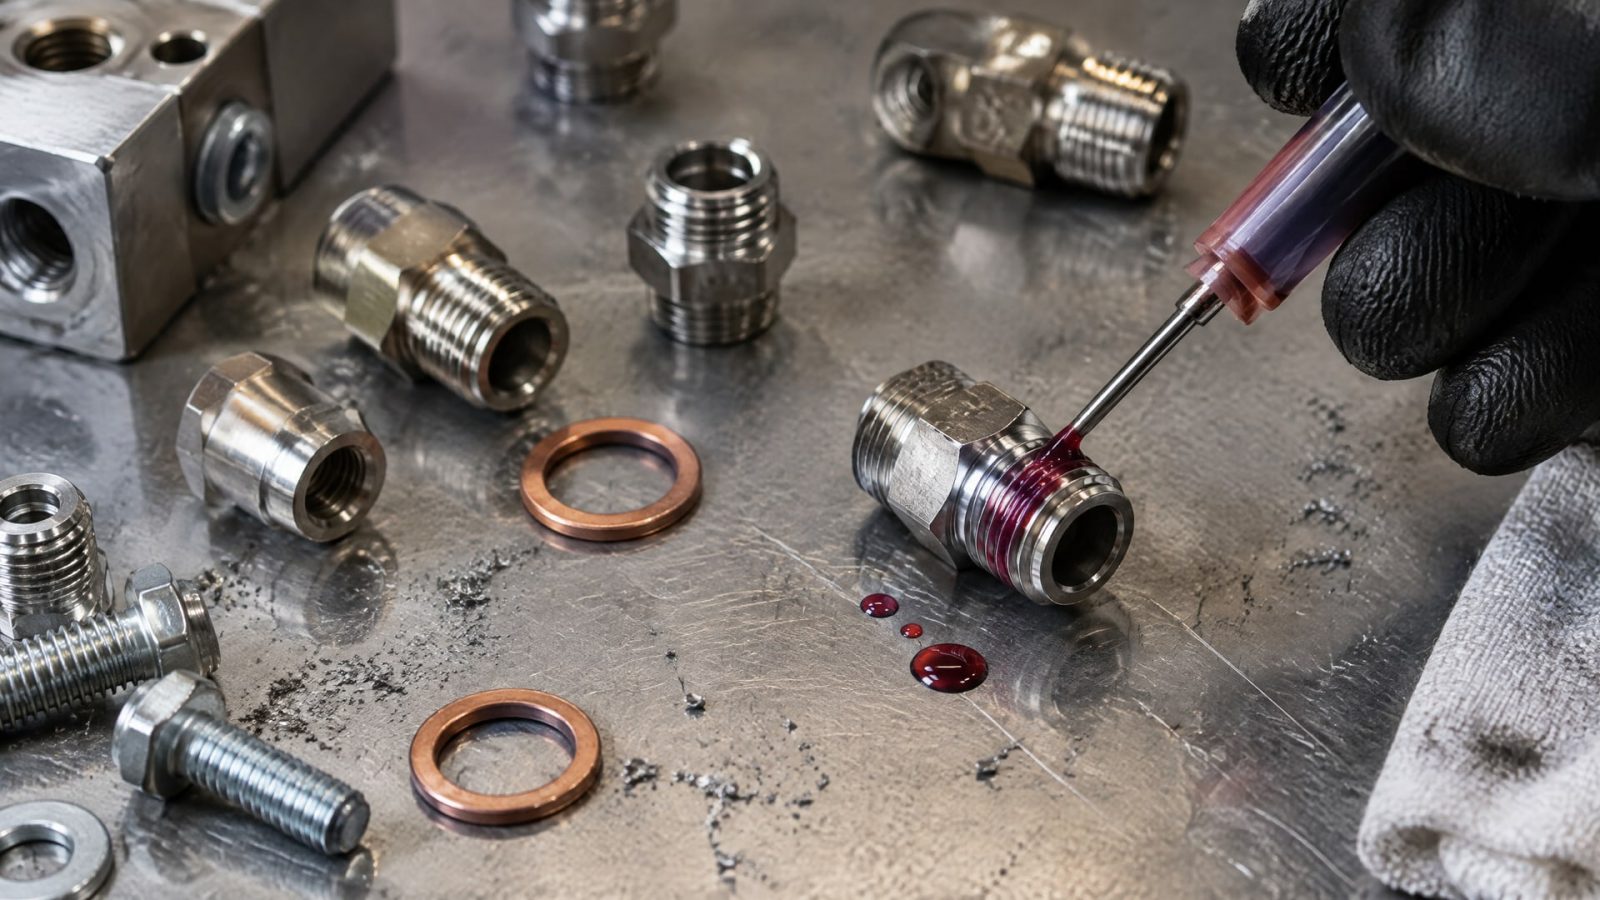
Если нанести состав щедро, лишний материал вытеснится из контактной зоны во время сборки, затвердеет на открытом воздухе и просто пропадет впустую. Часть может остаться в зоне контакта в виде комков, что нарушит равномерность фиксации. Плюс ко всему, в контакте остается меньше состава, чем было задумано, и фиксация оказывается слабее, чем могла бы быть.
Правильный подход: наносить состав тонким слоем ровно в ту зону, где он должен затвердеть. Для сквозного соединения - точка или тонкая линия в зоне контакта. Для глухого отверстия - равномерный слой внутри отверстия и на витках крепежа, чтобы гарантировать заполнение всей рабочей длины. После нанесения детали сразу собирают и затягивают до требуемого момента.
Критичные ошибки после нанесения
Не менее важно, что происходит после нанесения состава.
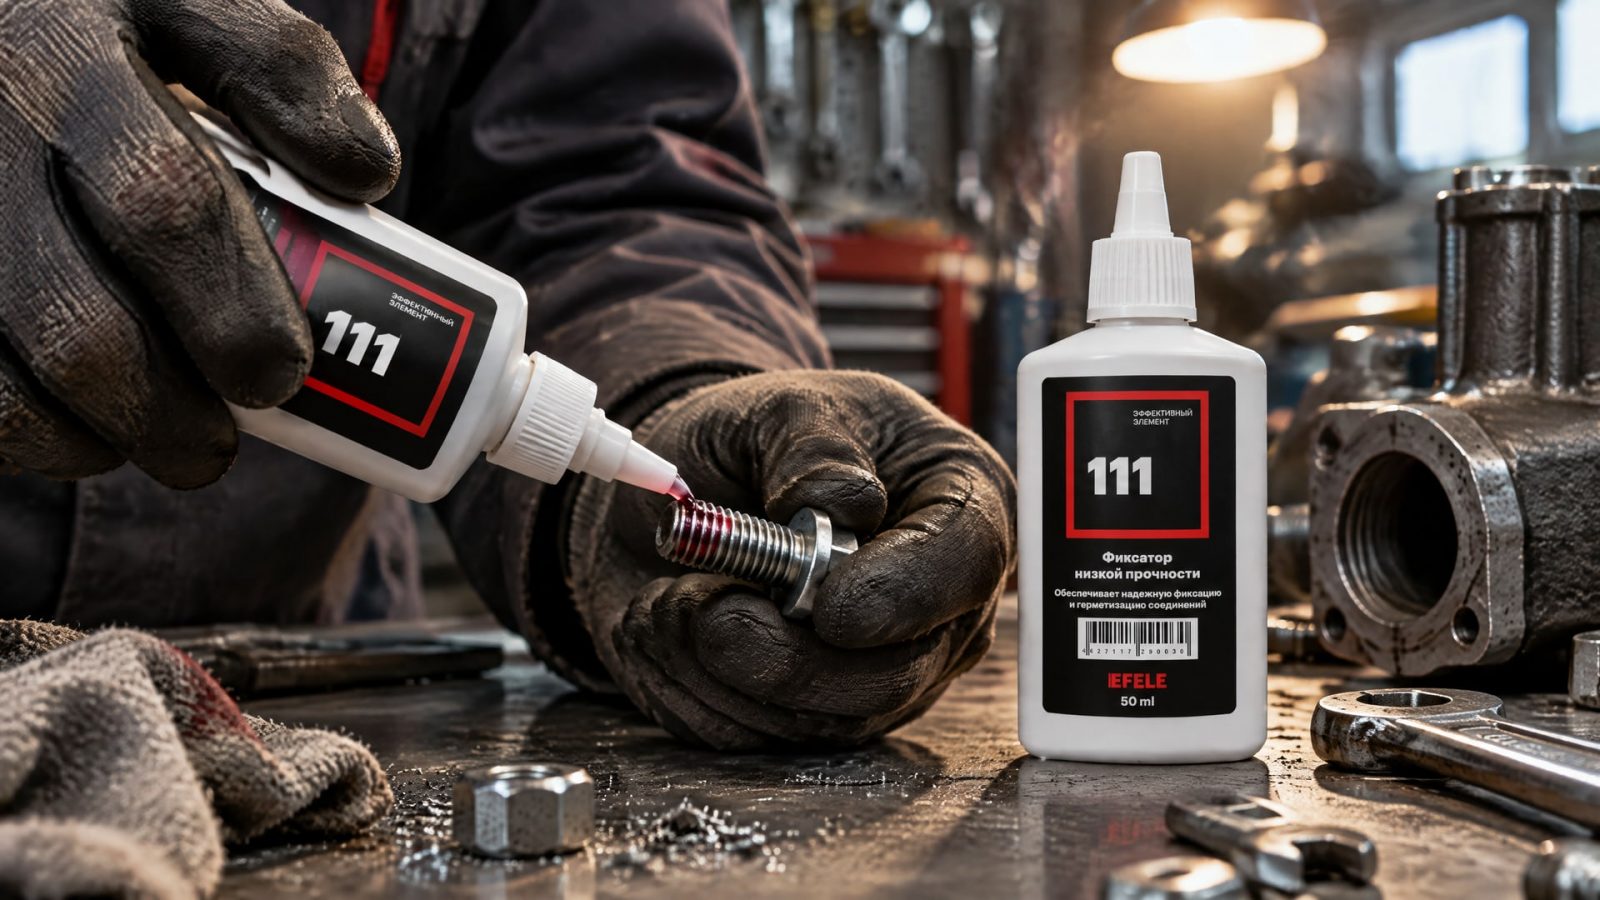
Многие технические специалисты совершают ошибки именно на этом этапе.
Движения и перетяжки во время набора прочности
После сборки соединение нужно оставить в покое. Ни в коем случае нельзя дотягивать болт или двигать соединение в процессе отверждения. Каждое движение нарушает контакт между молекулами состава и металла, замедляет или блокирует полимеризацию. Если после сборки вы заметили, что болт недотянут, дождитесь полного отверждения и только потом переделывайте соединение - иначе фиксация будет слабой.
Неправильное ожидание времени отверждения
Анаэробные составы полимеризуются довольно быстро, но полная прочность достигается за часы или даже сутки (в зависимости от типа состава и температуры). Если загрузить оборудование в работу раньше времени, фиксация может не выдержать нагрузку. Производители указывают минимальное время, через которое можно применять нагрузку; это значение варьируется от 10-30 минут для быстрых составов до 24 часов для максимальной прочности.
При использовании анаэробных фиксаторов резьбы низкой прочности, таких как EFELE 111, важно убедиться в чистоте и сухости поверхности для оптимального отверждения, и дать составу достаточно времени перед нагружением соединения.
Как активатор ускоряет отверждение на неактивных металлах
Активатор решает проблему вязкого отверждения на сложных поверхностях, но важно понимать, как его использовать.
Активатор - это не ускоритель в классическом смысле. Это катализатор, который запускает химическую реакцию полимеризации. На активных металлах анаэробный состав уже находит катализатор в самом металле, поэтому отверждение начинается быстро. На неактивных металлах этого катализатора нет, и состав просто ждет. Активатор восполняет этот недостаток.
Схема применения простая: очистить поверхность, нанести тонкий слой активатора, дать ему высохнуть 30-60 секунд, затем нанести анаэробный состав и собрать соединение как обычно. На активированной поверхности состав начнет полимеризоваться сразу же.
Важный нюанс: активатор наносят только когда металл действительно неактивный. На стали и чугуне он не нужен и может даже замедлить процесс из-за избыточной концентрации катализатора. Перед первым использованием составом на незнакомом материале всегда проверь инструкцию производителя - там указано, нужен ли активатор или нет.
Ускорение отверждения теплом
Если время критично, полное отверждение можно ускорить нагревом.
Производители указывают, что кратковременное воздействие температуры существенно сокращает время набора прочности. Например, нагрев при 120°C всего 30 минут позволяет составу полимеризоваться до рабочей прочности значительно быстрее, чем при комнатной температуре.
Это особенно полезно в производственных условиях, когда нужно собрать серию деталей и сразу отправить их в работу. Вместо ожидания 24 часов при 20°C можно уложиться в полчаса-час, нагрев собранные соединения в термошкафу или на нагревательной пластине.
Однако надо помнить: не все составы рассчитаны на экстремальные температуры, и не все производства это применяют. Перед использованием нагрева сверяют инструкцию и учитывают эксплуатационные ограничения того типа состава, который выбран.
Тестирование и контроль качества анаэробных соединений
После сборки и отверждения имеет смысл проверить надежность соединения.
Лучший способ - измерить крутящий момент, необходимый для отвинчивания болта. Стандарт ISO 10964:1993 описывает метод определения крутящего момента отвинчивания (breakaway torque) анаэробных адгезивов на резьбовых соединениях. Методика включает измерение момента, требуемого для начала отвинчивания, и повторное измерение после поворота гайки на 180°.
Этот тест позволяет убедиться, что состав действительно затвердел и держит резьбу. Если момент отвинчивания близок к нулю, значит, что-то пошло не так: либо состав не полимеризовался, либо его было недостаточно, либо были движения во время набора прочности. Такое соединение нужно переделать.
На больших производствах такие проверки делают выборочно: собирают пробный образец и после отверждения тестируют его. Если параметры в норме, партию считают собранной правильно. Если нет - расследуют причину (загрязнение, неправильное нанесение, проблема с составом).
Совет инженера: как избежать ошибок при первом применении
Если вы впервые работаете с анаэробным фиксатором, проведите контрольную пробу перед массовым применением.
Возьмите три-четыре типовых болт-гайки на вашем производстве, очистите их, нанесите состав по инструкции и соберите. После отверждения попробуйте отвинтить болт руками или динамометрическим ключом. Если соединение держит крепко, схема правильная, и можно переходить на полный цикл. Если болт отвинчивается легко, вернитесь к инструкции и пересмотрите: была ли поверхность чистой, правильно ли выбран состав, был ли использован активатор при необходимости.
Для фиксации вал-втулочных соединений с зазором до 0,25 мм, где требуется высокая прочность и термостойкость, рекомендуется учитывать специфику применения анаэробных составов для активных металлов, провести пробное соединение и убедиться, что поверхность подготовлена правильно.
Часто задаваемые вопросы
Почему анаэробный герметик не отверждается на латунных деталях?
Латунь - неактивный металл, и анаэробный состав полимеризуется на ней медленнее или не полимеризуется вообще без катализатора. Проверьте инструкцию производителя: для латуни, нержавейки и алюминия требуется активатор (праймер). Нанесите его тонким слоем перед составом, дайте высохнуть 30-60 секунд, затем наносите анаэробный фиксатор.
Можно ли наносить анаэробный герметик по всей длине резьбы?
Нет. Если нанести состав сплошь по всей длине болта, лишний материал вытеснится при сборке, затвердеет на воздухе и пропадет впустую. В рабочей зоне контакта останется меньше состава, чем нужно, и фиксация ослабнет. Наносите тонкий слой только в том месте, где витки будут в контакте после затяжки.
Как ускорить отверждение анаэробного герметика?
Используйте тепло: нагрев при 120°C примерно 30 минут сокращает время полимеризации с часов до минут. Если это невозможно, дождитесь отверждения при комнатной температуре согласно инструкции (обычно 10-30 минут для рабочей прочности, 24 часа для максимальной). Не нагружайте соединение раньше времени.
Нужно ли использовать активатор для анаэробного герметика на стальных болтах?
На обычной стали активатор не требуется. Сталь - активный металл, состав полимеризуется быстро и без катализатора. Активатор нужен только для неактивных металлов: нержавеющая сталь, алюминий, латунь, медь, цинковое покрытие. На стали активатор может замедлить отверждение.
Почему соединение ослабло через день после сборки?
Наиболее вероятные причины: состав не затвердел полностью (нужно дольше ждать), поверхность была загрязнена маслом или коррозией, или после сборки было движение/перетяжка болта. Проверьте чистоту поверхности перед следующей попыткой, используйте активатор если металл неактивный, и не трогайте соединение до полного отверждения.
Заключение
Правильное применение анаэробных фиксаторов и герметиков - это не магия, а техническая дисциплина. Девять из десяти ошибок происходят на этапе подготовки и нанесения: загрязненная поверхность, неправильный выбор состава для материала, нанесение в неправильное место или не в нужное количество. Стоит соблюдать простые правила - очистить поверхность, нанести активатор если нужен, нанести состав в рабочую зону (не по всей резьбе), собрать и оставить в покое до отверждения - и проблемы исчезают. Если что-то не работает, вернитесь к инструкции: в 99% случаев там найдется ответ или подсказка, которую вы пропустили.
На следующем этапе соберите контрольный образец с вашего производства, проверьте момент отвинчивания после отверждения (ISO 10964:1993 - стандартный метод), и если результат в норме, масштабируйте процесс на всю партию. Так вы будете уверены, что соединения держат надежно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить переход с масляной СОЖ на водосмешиваемую и избежать проблем в работе станка.
Узнайте, какая смазка для личинок замков защитит механизм от замерзания и заедания в холодное время года.
Узнайте, когда герметик вместо прокладки станет оптимальным решением для фланцевых соединений и как правильно выбрать анаэробный состав.