
Переход с масляной СОЖ на водосмешиваемую: что изменится на станке
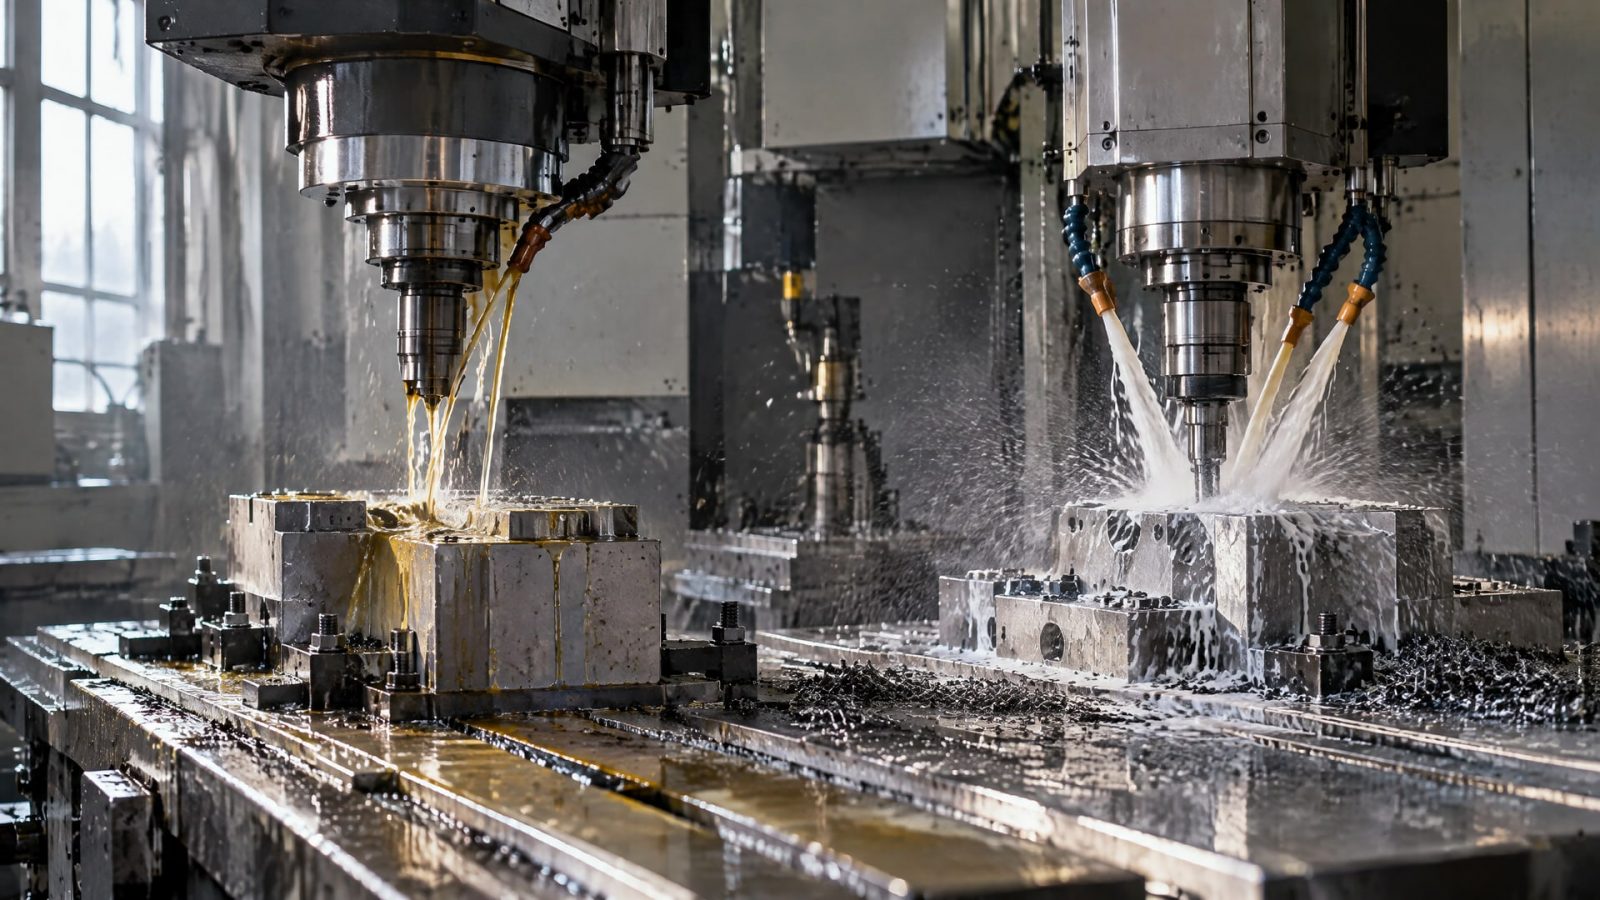
Смена типа металлообрабатывающей жидкости - не просто замена в резервуаре. Когда инженер или закупщик переходит с неразбавляемой масляной СОЖ на водосмешиваемую, это влияет на охлаждение, смазку, стойкость инструмента, коррозионную защиту, работу насосов и уплотнений. Нередко без подготовки такой переход ведет к нестабильности работы, скоплению пены, коррозии чугунных направляющих или отказам станка.
Статья разберет, что реально происходит при переходе, как проверить совместимость системы, на какие параметры смотреть и как организовать смену жидкости без сбоев.
Различия в охлаждении и смазке между масляными и водосмешиваемыми СОЖ
Неразбавляемое масло работает как монолитный слой - оно обволакивает режущий край, направляющие и шпиндель.
Водосмешиваемая эмульсия строится иначе: базовое минеральное масло (или синтетика) разбавляется водой с помощью эмульгаторов до концентрации 3–10%, образуя микроскопические капли масла в воде.
Результат: вода за счет своей теплоемкости намного эффективнее отводит тепло при мехобработке высоконагруженных зон. Однако смазывающая способность водосмешиваемой жидкости зависит от остатка масла и количества полярных присадок. На операциях глубокого сверления, растачивания или нарезания резьбы с высокими усилиями резания неразбавляемое масло часто держит стойкость инструмента лучше.
Переход с масла на эмульсию означает перестановку приоритета: если раньше закупщик ценил в первую очередь смазку, теперь критичным становится именно охлаждение. При этом на мягких операциях (легкое фрезерование, доводка) водосмешиваемая жидкость часто показывает преимущество - инструмент не перегревается, отводится стружка, улучшается чистота поверхности.
Химическая совместимость и риск пенообразования
Главная опасность при смене типа жидкости - смешивание старого и нового продуктов.
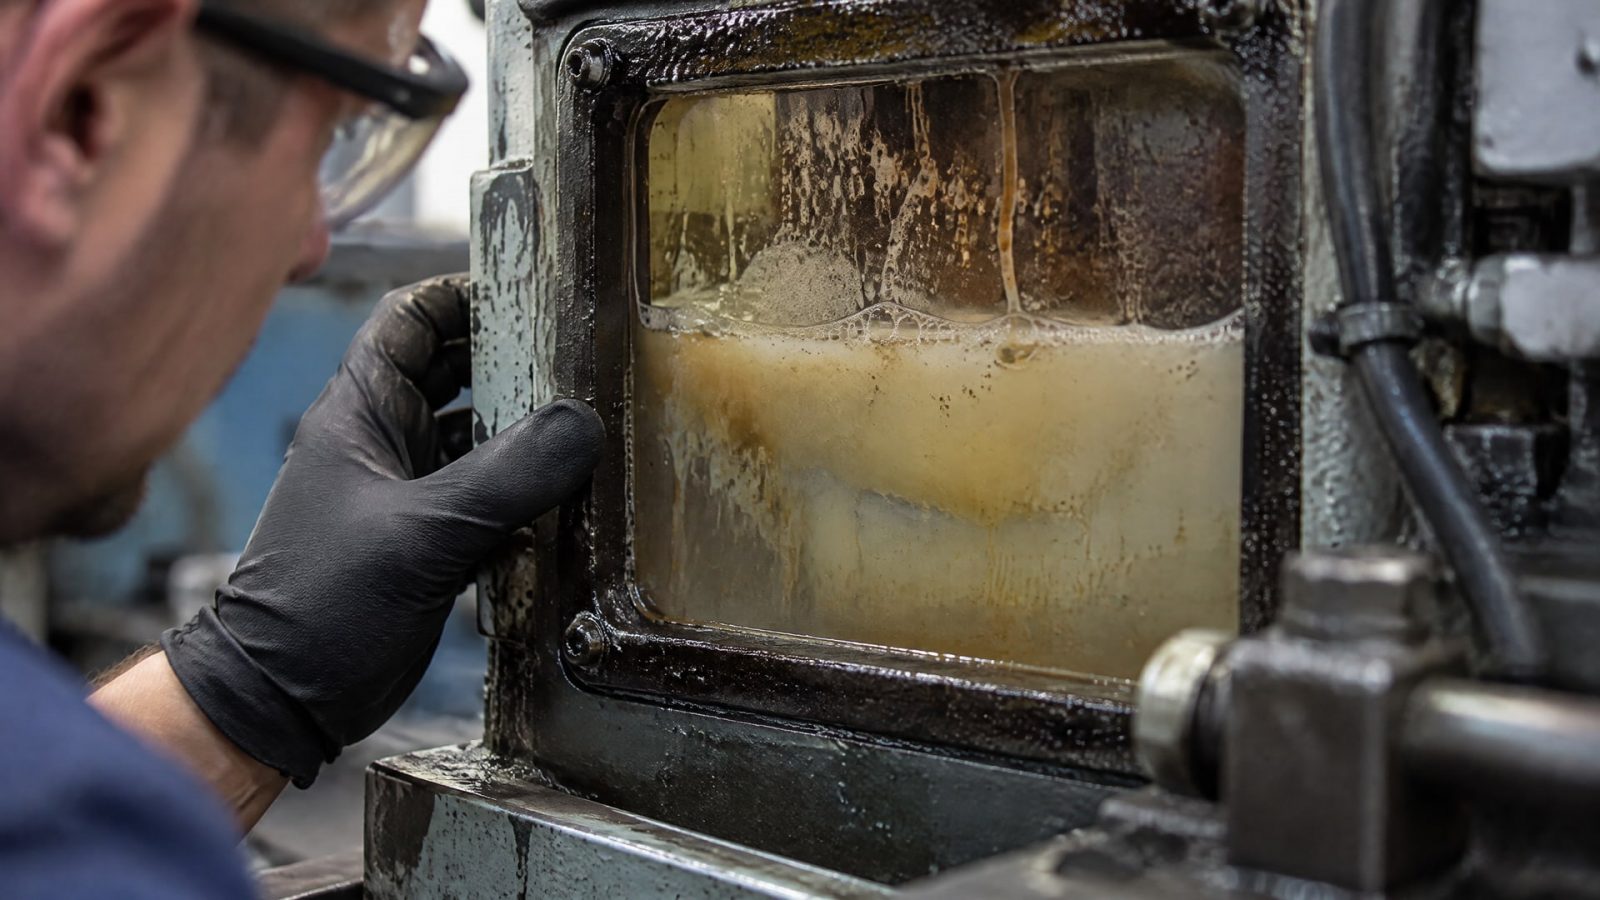
В системе подачи неизбежно остаются остатки: в донной части резервуара, в фильтре, в трубопроводах. Когда в эту среду попадает новая эмульсия, молекулы эмульгаторов из обоих продуктов начинают конкурировать за место на границе раздела масло-вода.
Тестирование совместимости проводят по стандартной схеме: готовят смеси старой и новой жидкостей в пропорциях 10/90, 50/50 и 90/10, оставляют в цилиндре на 24 часа при комнатной температуре, затем проверяют наличие пены, расслоения или осадка. Если появляется обильная пена (особенно в пропорции 50/50), это сигнал к отказу от переходов или к полной промывке системы перед миграцией.
Пенообразование критично для центробежных насосов системы подачи: они захватывают пузырьки, воздушные полости образуют помехи гидродинамическому профилю лопастей, давление в системе падает, подача жидкости к инструменту становится нестабильной. Инструмент недополучает охлаждения, происходит перегрев и ломка, а во втором цикле неравномерная работа насоса создает гидроудары, которые изнашивают уплотнения.
Требования к осушке и подготовке системы
Водосмешиваемые СОЖ содержат 70–97% воды в своем составе (в рабочей эмульсии, разведенной на 3–10%).
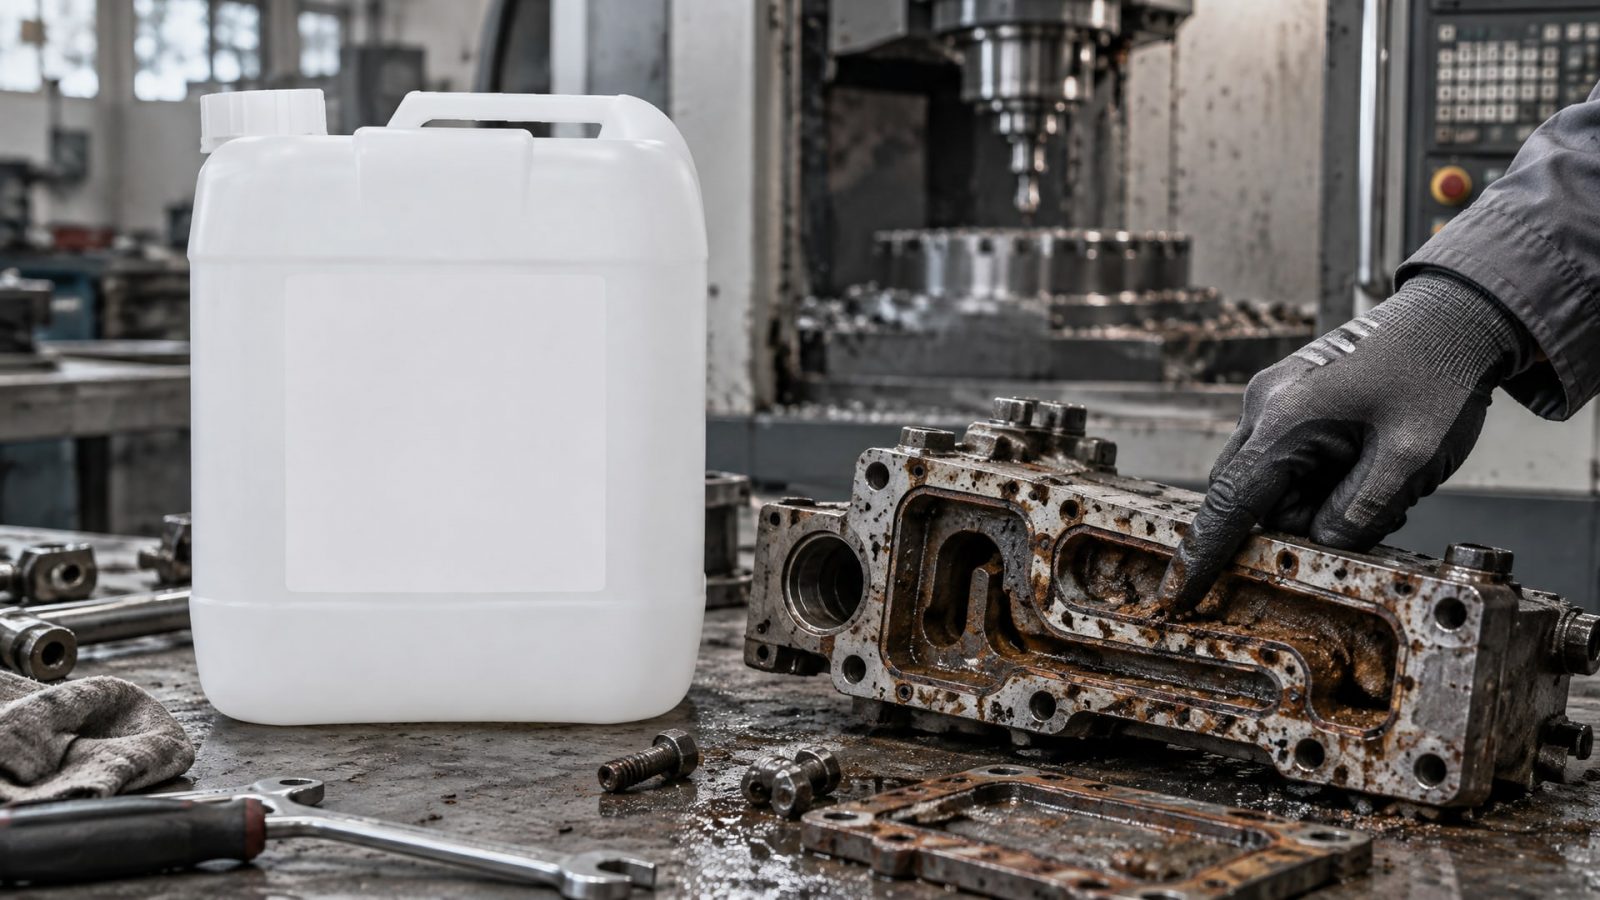
Эта вода агрессивна к незащищенным железным поверхностям. Если в системе остаются остатки неразбавляемого масла и его неполярные присадки не обеспечивают адекватную коррозионную защиту, начинается окисление и ржавление направляющих, шпинделя и внутренних каналов станка.
Для очистки системы перед переходом используют механическое удаление (слив жидкости из резервуара, очистка сетки и картриджа фильтра) и специализированные очистители, которые удаляют пленку старой жидкости со стенок. Концентрат водосмешиваемой СОЖ EFELE CF-627, предназначенный для централизованных систем подачи, совместим с различными жесткостями воды, что облегчает подготовку системы в регионах с разным водоснабжением.
После осушки рекомендуется не менее 8 часов работы вхолостую (без резания) с новой жидкостью на малых подачах, чтобы вытеснить остатки старого масла и сориентировать эмульсию в системе. Это особенно важно для резервуаров объемом более 500 литров, где застойные зоны дольше промываются.
Совместимость материалов: уплотнения, шланги, краски
Масляные неполярные жидкости хорошо совместимы с резиной естественного происхождения и минеральными красками на станинах.
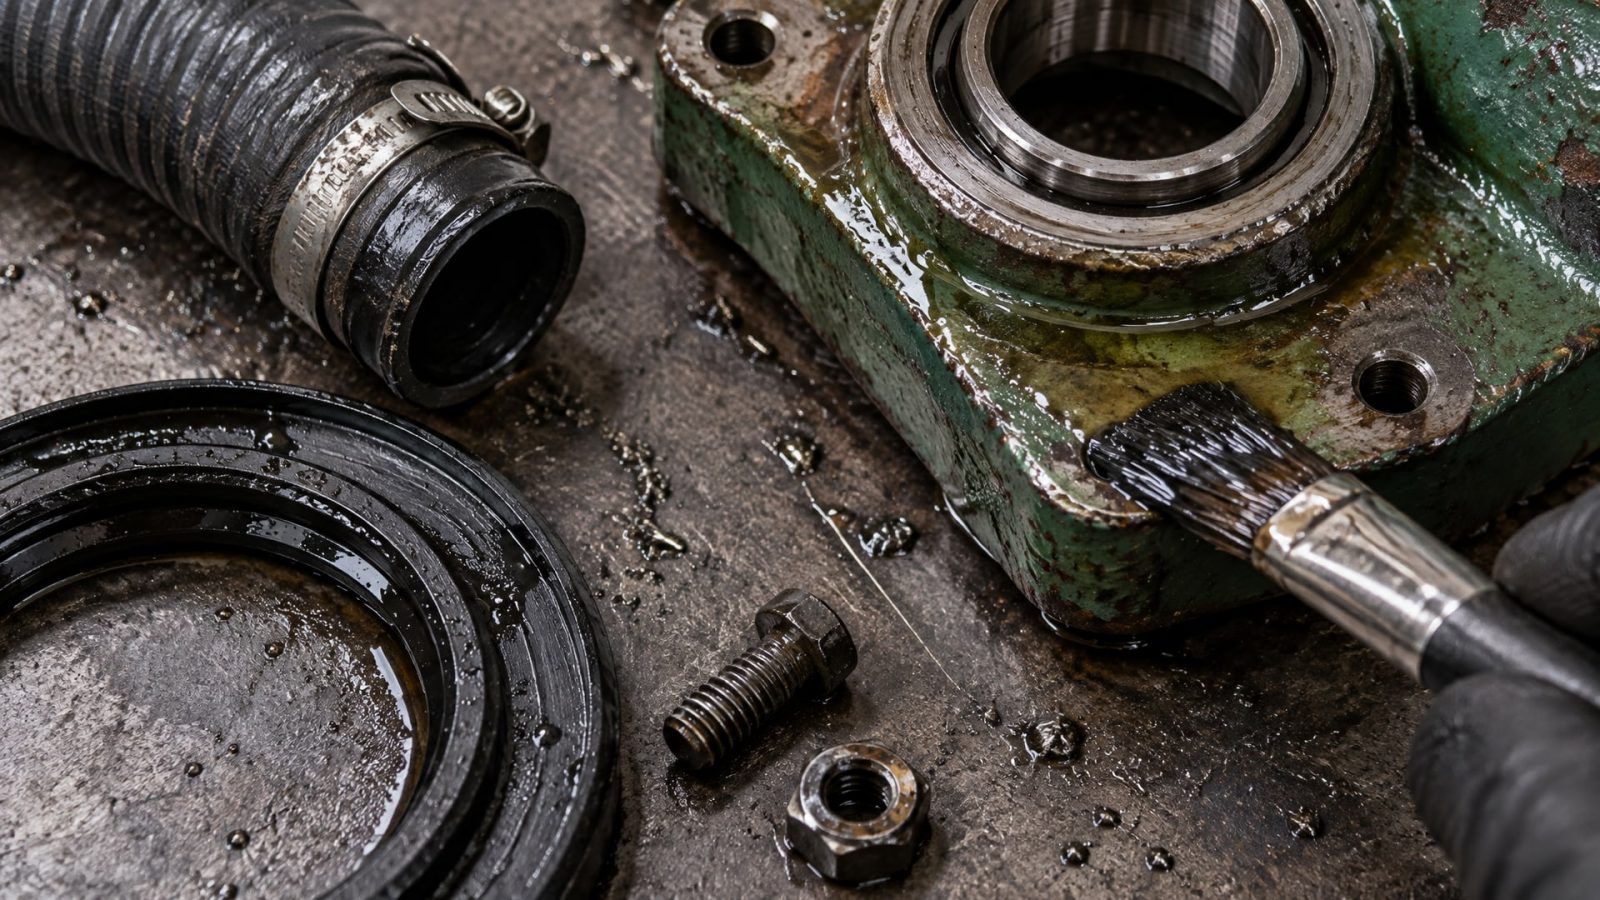
Водосмешиваемые эмульсии - это иная среда. Компоненты, стабилизирующие взвесь масла в воде (эмульгаторы, диспергаторы), способны разбухать в резинах, сделанных из естественного каучука, и проникать в микротрещины лакокрасочных покрытий.
На станках, давно работающих на масле, уплотнения привыкли к определенной химической среде. Резкий переход на эмульсию может привести к временному разбуханию резинового кольца или втулки. Если разбухание сильное, уплотнение теряет упругость, начинает пропускать жидкость в подшипниковые узлы или картер станка. Протечка - это не только загрязнение, но и риск смешивания эмульсии с маслом смазки механизмов, что портит обе жидкости.
Перед переходом проверяют паспорт станка: там указаны материалы шлангов и уплотнений. Если они из стандартной резины NBR (нитрил), совместимость, как правило, хорошая. Если использована натуральная резина или специальные фторопласты (для особо жестких условий), нужна консультация производителя.
На станках с окрашенными деталями внутри резервуара водосмешиваемая жидкость может размягчать старую краску. Мелкие хлопья краски забивают сетку фильтра, снижают эффективность охлаждения и переносят твердые частицы на режущий инструмент. Чтобы избежать этого, перед заливкой новой эмульсии проводят осмотр и по необходимости переокрашивают защитным многослойным покрытием.
Влияние на стойкость инструмента и точность обработки
Водосмешиваемая эмульсия создает условия для лучшей теплоотдачи, особенно на операциях, где режущий процесс генерирует интенсивное фрикционное тепло.
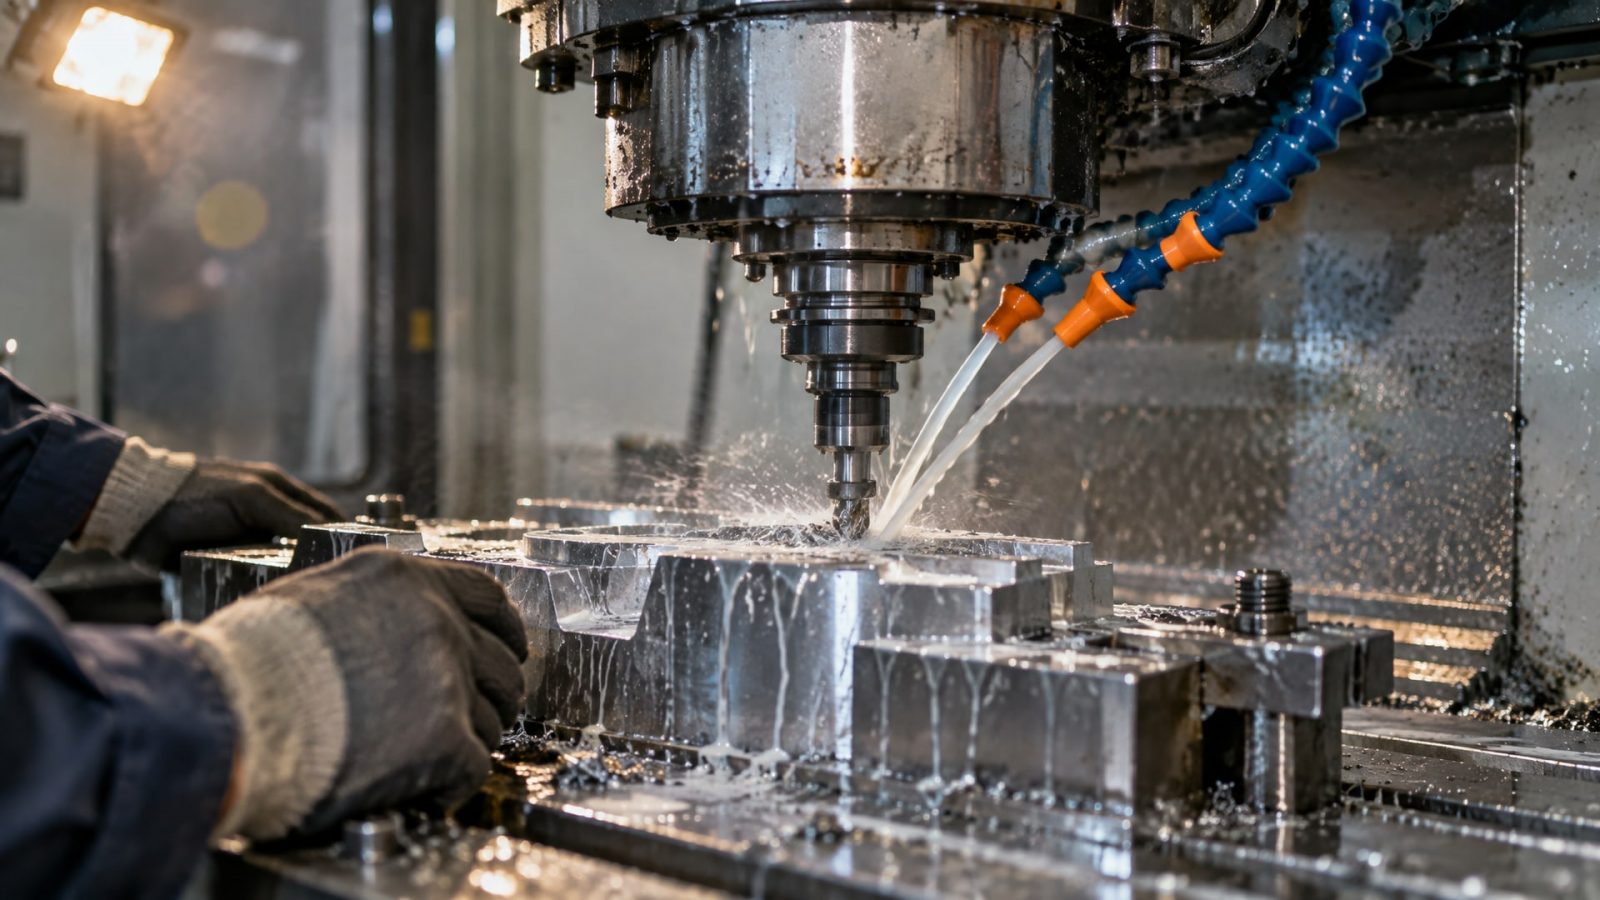
Современные отвердевающие сплавы (карбиды, керамика) лучше держат твердость при температурах ниже 800–900 °C, а эмульсия помогает станку держать эту зону более стабильно. На практике это часто означает возможность повысить подачу или скорость резания без перегрева инструмента.
Однако смазывающие пленки на краю резца при водосмешиваемой жидкости тоньше, чем при масле. Это может привести к росту адгезионного износа на операциях с повышенным давлением (нарезание резьбы, глубокое сверление мягких материалов). Если переход проводится на станке, где ранее была стойкость инструмента более 30 часов, после смены жидкости она может упасть до 15–20 часов. Компенсировать можно пересчетом режимов: снижением подачи, повышением скорости или добавлением в жидкость большего количества присадок, повышающих граничное смазывание.
Чистота поверхности и допуски обычно улучшаются, потому что меньше адгезии стружки к краю инструмента и лучше отводится стружка. Если ранее шероховатость была Ra 0,8–1,6 мкм, после перехода на эмульсию она может упасть до 0,4–0,8 мкм без изменения режимов. Это требует переоценки норм обработки и возможности переналадки допусков, если это критично.
Контроль эмульсии при использовании: концентрация, pH и микробиология
В отличие от неразбавляемого масла, где главный параметр контроля - только вязкость, водосмешиваемая эмульсия требует мониторинга сразу нескольких факторов.
Концентрация и стабильность смеси
Рабочая концентрация водосмешиваемой СОЖ обычно лежит в диапазоне 3–10%. Попытка работать с концентрацией ниже 3% (например, 2%) приводит к перегреву инструмента, коррозии чугуна и быстрой стабилизации эмульсии. Выше 10% (особенно 15–20%) растет маслянистость, падает охлаждение, растет пенообразование и расход жидкости.
Для контроля используют рефрактометр (показывает точку росы или индекс преломления, связанный с концентрацией масла в смеси) или титрование кислотного числа. В закупочных отделах крупных производств часто проводят еженедельную проверку рефрактометром: новый оператор разбавляет концентрат на глаз - это ошибка, приводящая к нестабильности.
Кислотность (pH) и коррозионная защита
Водосмешиваемые эмульсии содержат щелочные буферные компоненты для защиты от коррозии. Целевой pH рабочей жидкости - обычно 8,5–9,5. Если pH упал ниже 8,0, это может означать окисление жидкости, образование органических кислот или загрязнение. Коррозионная защита снижается, растет риск ржавления направляющих.
Повышение pH выше 10,0 встречается реже, но указывает на неправильное разведение (слишком мало воды, избыток эмульгатора) или загрязнение щелочным нейтрализатором. Высокий pH может усилить коррозию алюминия и магниевых сплавов, если они обрабатываются на этом станке.
Микробиология и биостабильность
Вода в составе эмульсии - отличная среда для бактерий и грибков. Микробная пленка в резервуаре не только портит запах жидкости, но и нарушает стабильность эмульсии, образует кислотные метаболиты, способствующие коррозии и появлению отложений в каналах подачи.
На станках с короткой сменой жидкости (раз в 2–3 месяца) проблема микробиоты менее острая. На участках, где жидкость стоит 8–12 месяцев, требуется либо биоцидная присадка, либо регулярная механическая очистка резервуара (откачка осадка, промывка фильтра).
Часто задаваемые вопросы
Могу ли я просто слить масло и залить эмульсию в старый резервуар?
Нет. В системе остаются остатки масла, которые несовместимы с эмульсией. Нужна проверка смешиваемости (тесты 10/90, 50/50, 90/10), очистка резервуара и фильтра, а затем заливка новой жидкости. Пропуск подготовки грозит пенообразованием, коррозией и нестабильностью подачи.
Водосмешиваемая СОЖ обязательно требует специального оборудования?
Не всегда. Если в станке уже есть центробежный насос и фильтр, они часто работают с эмульсией без переделок. Однако нужна проверка совместимости уплотнений (резина NBR совместима хорошо, натуральный каучук - менее надежен). Некоторые старые многошпиндельные станки допускают только неводосмешиваемые масла.
Что будет, если не контролировать pH и концентрацию?
pH ниже 8,0 приведет к коррозии чугуна и осадкам в системе. Концентрация выше 10% усилит пену и пенообразование, ниже 3% - недостаточное охлаждение и коррозия. Без контроля жидкость теряет свойства в течение 2–3 недель, качество обработки падает, инструмент ломается чаще.
Почему инструмент ломается после перехода на эмульсию, хотя охлаждение лучше?
Водосмешиваемая жидкость хуже смазывает на операциях с высоким давлением (резьба, глубокое сверление). Если в системе осталось загрязнение, концентрация не отрегулирована или pH упал, смазывающие свойства еще больше снижаются. Нужна пересчет режимов, может потребоваться увеличение допусков или выбор более теплостойкого инструмента.
Как понять, что мой станок вообще допускает водосмешиваемую СОЖ?
Проверьте руководство производителя станка: там должно быть указано, какой тип СОЖ рекомендуется. Если допуск явно ограничен только неводосмешиваемыми маслами (особенно на многошпиндельных или прецизионных станках), переход нужно согласовать с производителем. При сомнениях проведите пилотный тест на малом участке системы перед полным переходом.
Заключение
Переход с масляной СОЖ на водосмешиваемую - это не просто замена жидкости в резервуаре, а реинжиниринг режимов и контроля. Выигрыш в охлаждении может обернуться потерей смазки, если не отрегулировать концентрацию, pH и параметры обработки. Главное - перед началом проверить совместимость всей системы через тесты смешивания, убедиться в допусках производителя станка, очистить резервуар и фильтр, и только потом переводить производство.
Правильно организованный переход дает возможность повысить скорость и чистоту обработки, расширить возможности станка и упростить утилизацию жидкости. Но это требует внимания к деталям: pH, концентрация, контроль микробиоты и время адаптации системы. Начните с пилотного тестирования на одном участке станка, убедитесь в стабильности процесса, а затем расширяйте на все производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для личинок замков защитит механизм от замерзания и заедания в холодное время года.
Узнайте, когда герметик вместо прокладки станет оптимальным решением для фланцевых соединений и как правильно выбрать анаэробный состав.
Узнайте, как смазка для пищевого оборудования h1 защищает узлы от агрессивных моющих средств и продлевает срок службы оборудования.