
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - однокомпонентный акрилатный состав, который отверждается в отсутствие кислорода и заполняет микрозазоры в резьбовом соединении. Это эффективный способ предотвратить самоотвинчивание болтов и гаек под воздействием вибрации, температурных колебаний и динамических нагрузок. В отличие от механических способов стопорения (контргайки, шайбы), анаэробный герметик для резьбовых соединений обеспечивает равномерное распределение нагрузки и не требует дополнительных деталей.
Правильный выбор анаэробного фиксатора зависит от целого набора параметров: прочность соединения, рабочая температура, размер резьбы, условия обслуживания и необходимость демонтажа. В этой статье разберемся, как ориентироваться в классах прочности, читать технические параметры и подбирать состав под конкретную задачу. Материал адресован техническим специалистам, инженерам и закупщикам, которые отвечают за надежность резьбовых соединений на производстве.
Три класса прочности анаэробного фиксатора
Анаэробные фиксаторы классифицируют по моменту отвинчивания - это основной параметр, который определяет, насколько надежно состав держит соединение и насколько легко его разобрать.
Момент измеряется по методике ISO 10964 путем измерения крутящего момента, необходимого для отвинчивания болта после полимеризации клея.
Низкопрочные составы держат момент отвинчивания около 9-15 Н·м. Их применяют для легких разборных соединений, когда важна возможность быстрого демонтажа без нагрева и специального инструмента. Такой фиксатор защищает от незначительного самоотвинчивания при слабых вибрациях и предотвращает потерю отдельных метизов на участках, которые часто обслуживают.
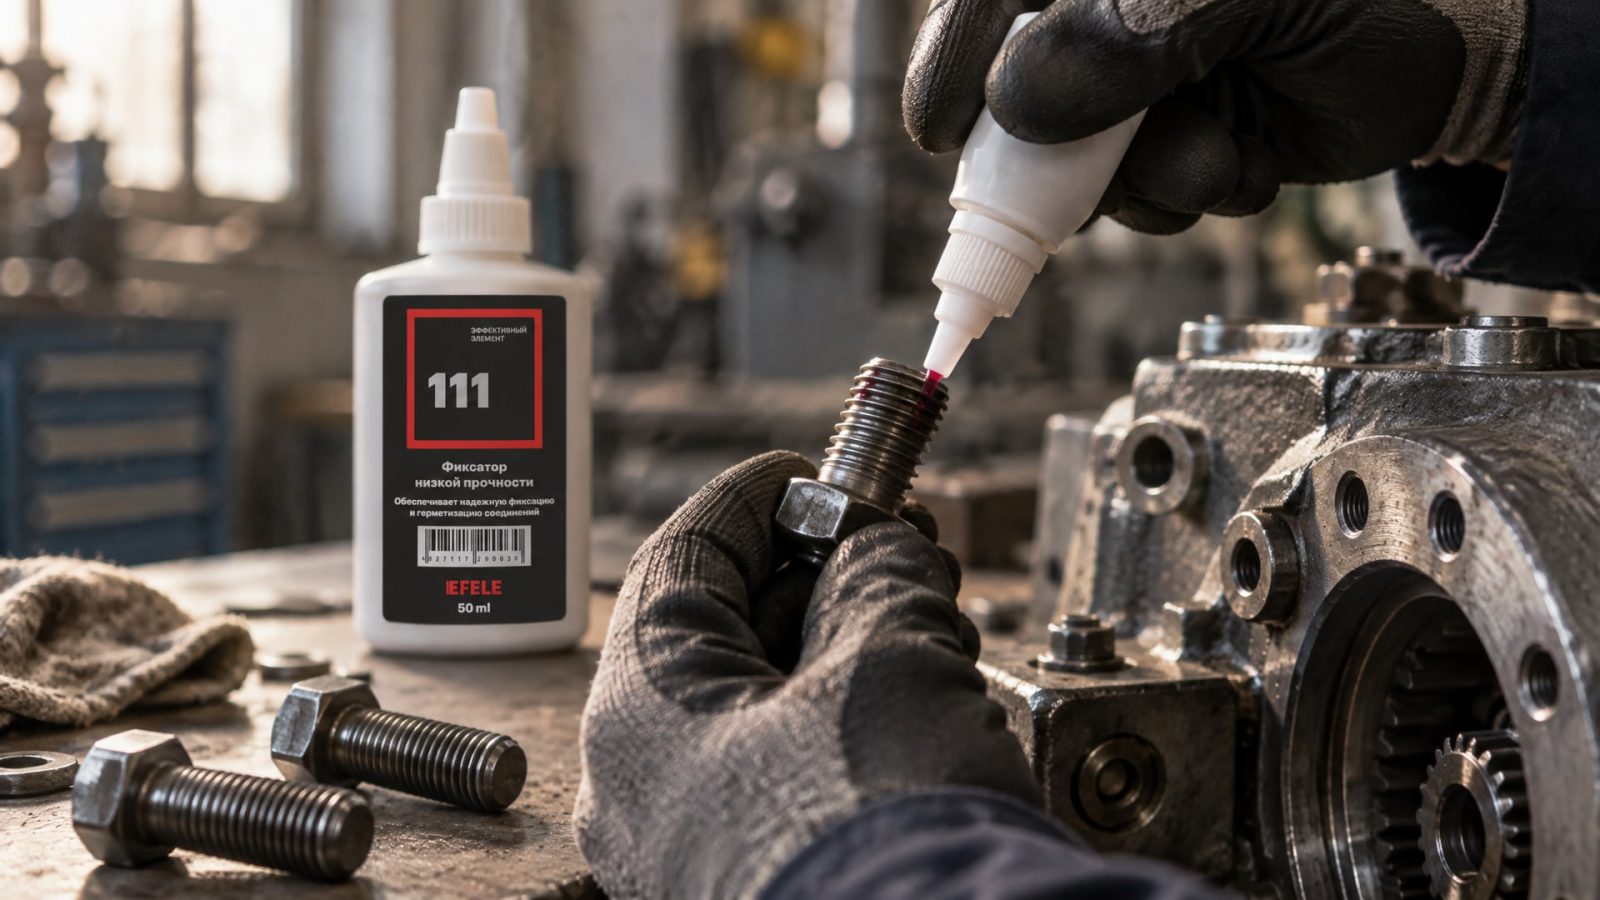
Среднепрочные составы развивают момент около 26 Н·м и являются универсальным выбором для производственных узлов. Они эффективно удерживают соединение при воздействии вибрации и температурных перепадов, но остаются разборными - демонтаж возможен обычным инструментом. Для часто разбираемых резьбовых соединений до М20 рекомендуется использовать анаэробный фиксатор резьбы низкой прочности EFELE 111, если же нужна чуть большая надежность, применяют среднепрочный вариант.
Высокопрочные составы удерживают момент около 40 Н·м и предназначены для постоянных, трудноразборных соединений. После полимеризации такой фиксатор создает практически неразъемное соединение, которое разбирается только нагревом или механическим повреждением резьбы. Высокопрочные материалы выбирают для ответственных узлов, когда надежность критична, а плановое обслуживание предусмотрено редко или не предусмотрено вообще.
Температурный диапазон и условия эксплуатации
Рабочая температура - второй по важности параметр после прочности.
Стандартные анаэробные фиксаторы работают в диапазоне от −55 °C до +180 °C. Этого достаточно для большинства машиностроительных и сервисных задач: автомобильная промышленность, станкостроение, общее машиностроение.
Если соединение находится во влажной среде или подвергается циклическому нагреву и охлаждению, важно убедиться, что состав не теряет адгезию при температурных скачках. Низкие температуры замедляют полимеризацию, поэтому время отверждения при +5 °C может быть значительно дольше, чем при +20 °C. При использовании фиксатора в холодном помещении или на открытом воздухе следует допускать удлиненное время выдержки перед нагружением соединения.
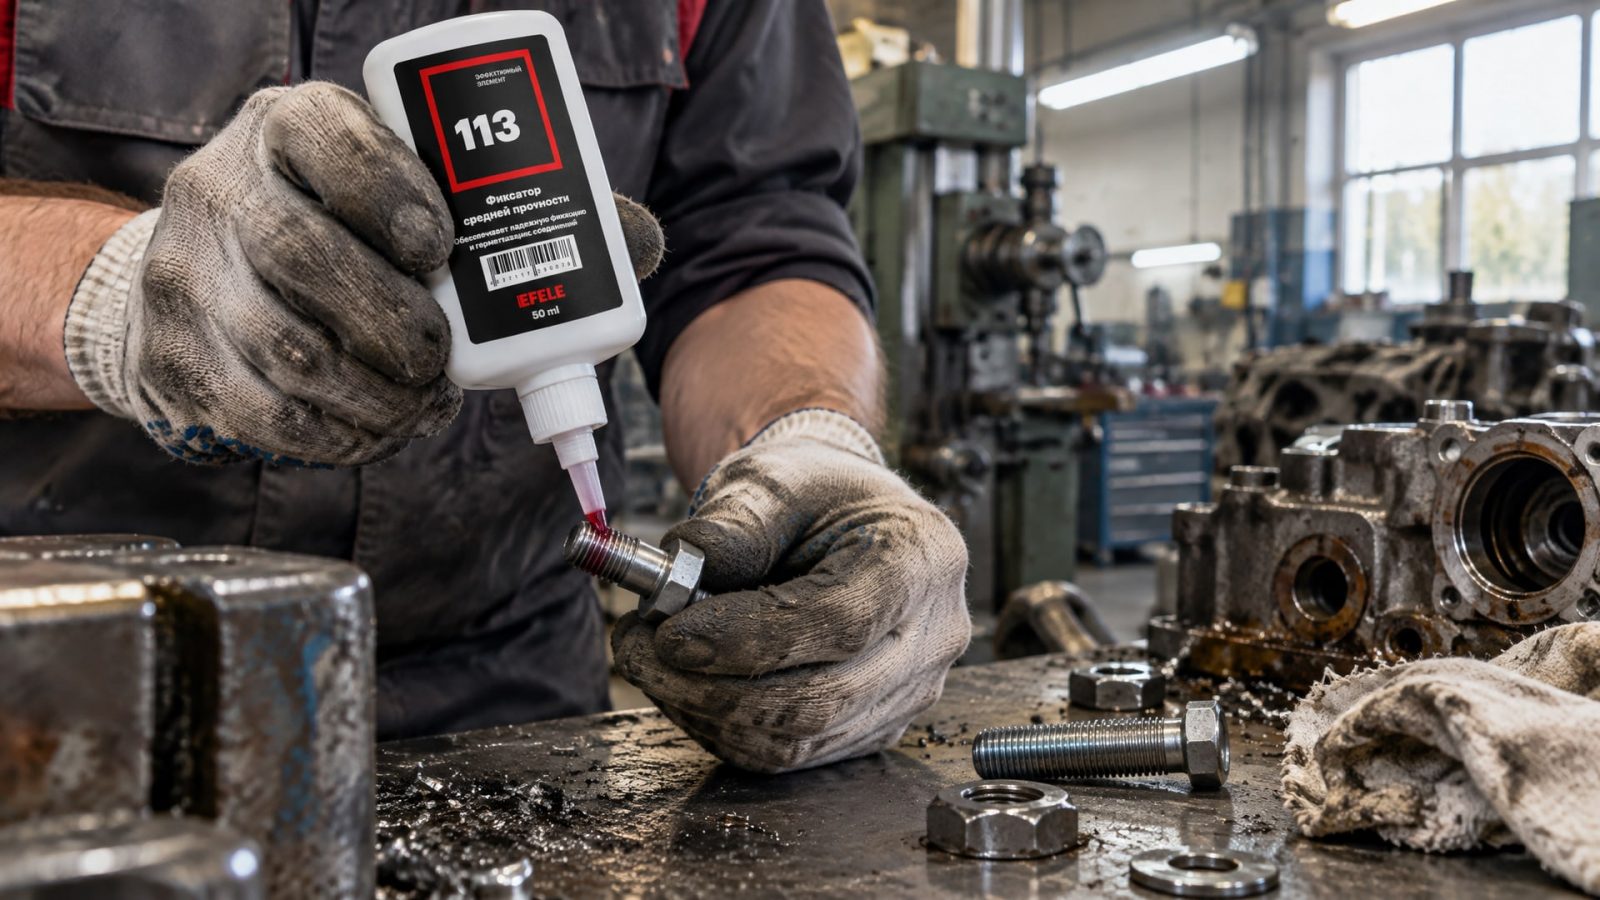
Для высокотемпературных применений (горячие узлы печей, выпрямительные станции, близость к тепловым источникам) существуют специальные термостойкие составы, которые стабильны до +350 °C. Однако это уже узконаправленные материалы, и их следует подбирать по технической спецификации конкретного продукта. Для соединений, требующих средней прочности и устойчивости к вибрации, подойдет анаэробный фиксатор резьбы EFELE 113, который работает в стандартном температурном диапазоне.
Выбор по размеру резьбы и зазору
Анаэробные фиксаторы отверждаются только в узких зазорах между витками резьбы при контакте с металлом.
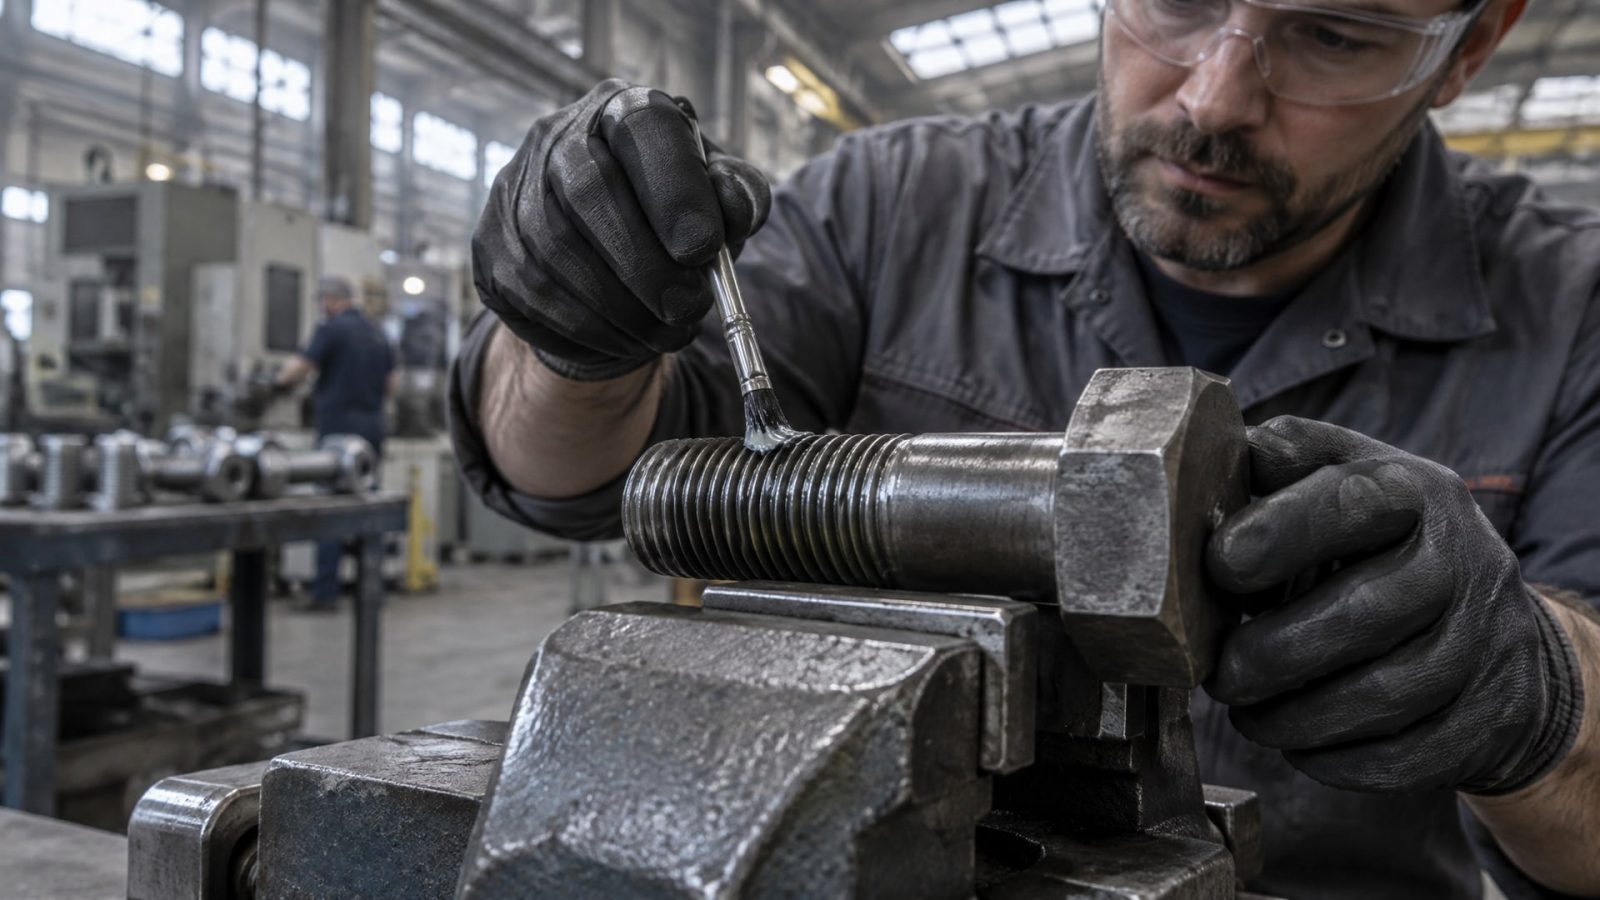
Если зазор слишком велик, состав будет полимеризоваться в объеме, что приведет к хрупкому, неоднородному слою. Если зазор слишком мал, состав просто не заполнит межвитковое пространство.
Оптимальный зазор для большинства промышленных фиксаторов - не более 0,30 мм. Это типичный зазор для метрической резьбы со стандартными допусками. Для стандартных составов максимальный диаметр резьбы, на который можно наносить фиксатор, составляет М36. Все это нужно сверять по техническому описанию конкретного продукта перед применением.
Если резьба имеет больший зазор (например, при износе или нестандартных допусках), нужно либо использовать специальный состав с загустителем, либо применить механическое стопорение в дополнение к анаэробному. При малом зазоре и высокой точности резьбы фиксатор распределяется равномерно и обеспечивает максимальную надежность.
Разъемные и неразъемные варианты
Важное различие - должно ли соединение быть разборным или нет.
Разъемное соединение предполагает периодический демонтаж для замены детали, промывки, ремонта или переналадки узла. Неразъемное соединение закладывают на весь срок службы агрегата.
Для разборных узлов применяют среднепрочные и низкопрочные фиксаторы, которые позволяют открутить болт стандартным гаечным ключом при приложении разумного усилия. Обслуживающий персонал не должен испытывать затруднений с демонтажом и не должен применять специальный нагрев или ударный инструмент. Практика показывает, что именно среднепрочный состав - типичный выбор для предотвращения самоотвинчивания при последующем обслуживании на производстве.
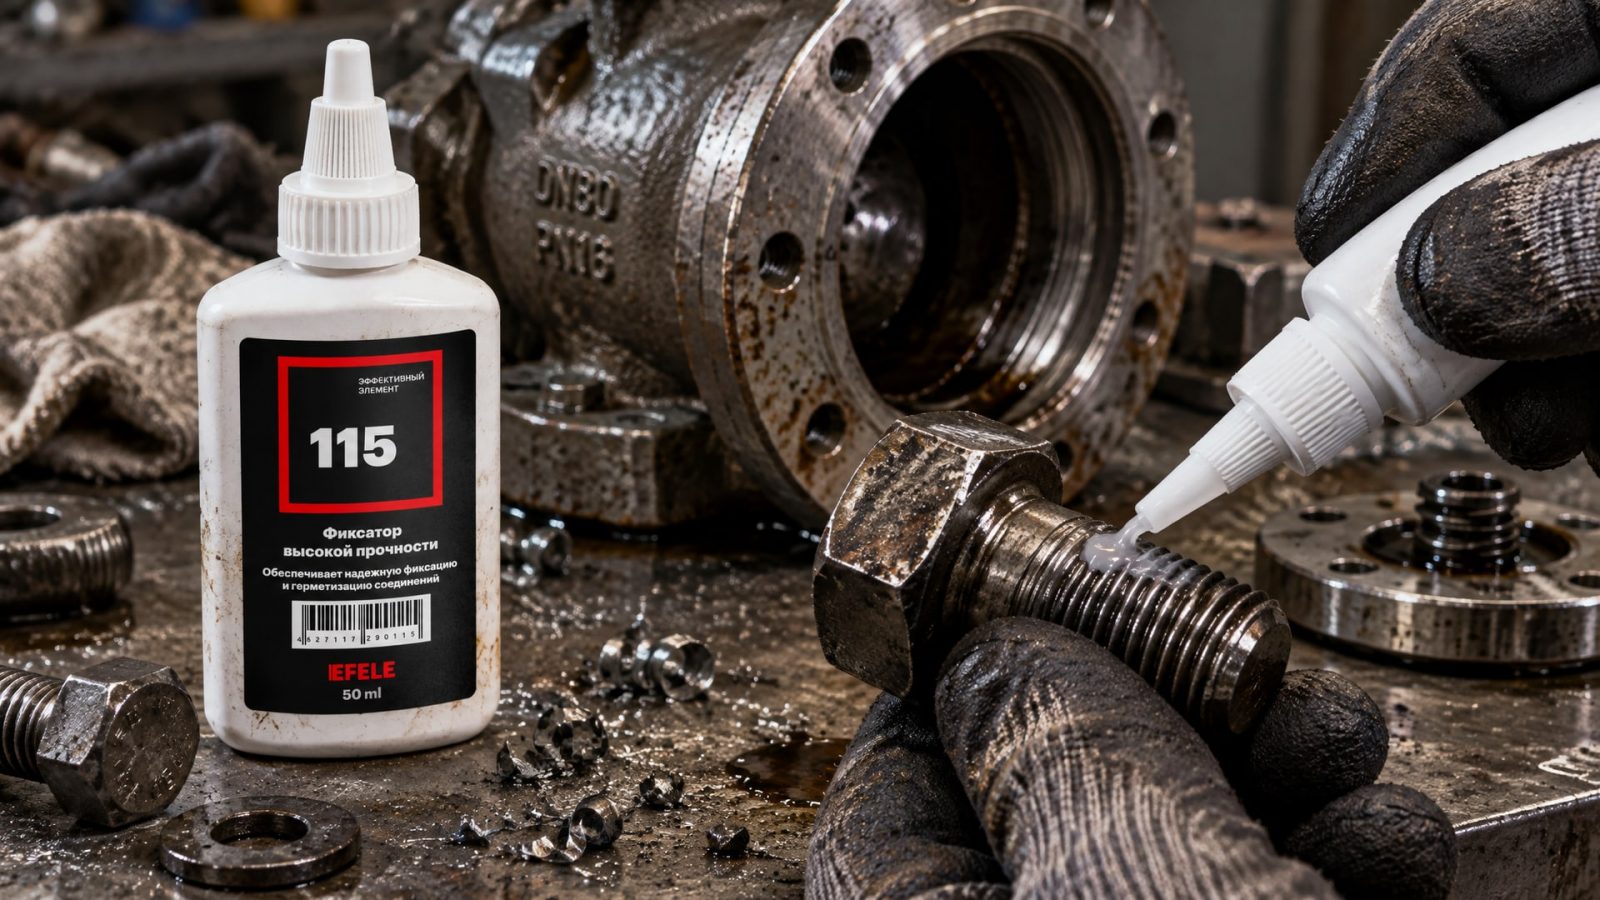
Для неразборных соединений используют высокопрочные составы, которые создают практически монолитное соединение. В этом случае демонтаж возможен, но требует нагрева или механического повреждения резьбы, что приемлемо для одноразовых операций или аварийного вмешательства. В случаях, когда требуется высокая прочность и соединение редко разбирается, оптимальным выбором будет термостойкий анаэробный клей EFELE 115.
Цвет как условный маркер, а не основной критерий
В практике закупки часто встречается поиск «синего фиксатора резьбы» или «красного фиксатора».
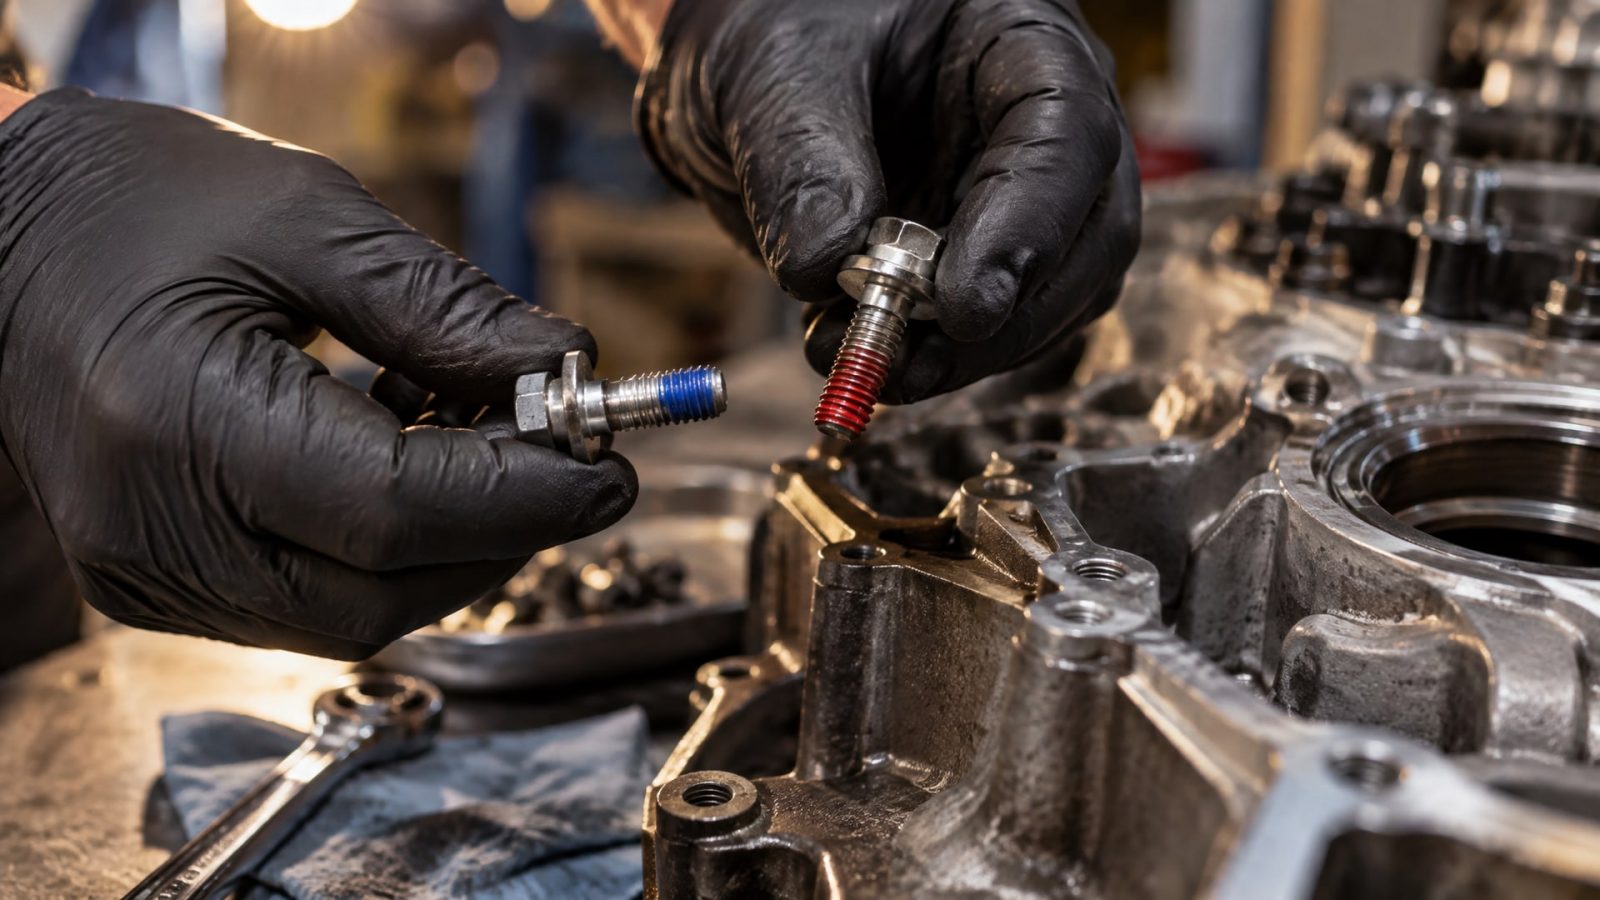
Цвет действительно служит удобным бытовым маркером: традиционно синий соответствует среднепрочным составам, красный - высокопрочным. Однако цвет - это условность, а не гарантия свойств.
Главные параметры прописаны в техническом паспорте продукта: момент отвинчивания по ISO 10964, температурный диапазон, время отверждения, допустимый размер резьбы и зазор. Эти характеристики определяют поведение фиксатора, а не пигмент. Два разных производителя могут выпустить «синий» состав с совершенно разными механическими свойствами.
Правильный подбор начинается со сверки требуемого момента отвинчивания, температуры и условий разборки, а затем проверяется цвет для удобства. Упрощать выбор только по цвету рискованно, особенно если речь идет о критичных соединениях, где даже небольшое увеличение момента отвинчивания может изменить легкость демонтажа.
Практические шаги при выборе и применении
Чтобы выбрать подходящий фиксатор резьбы, следуйте алгоритму.
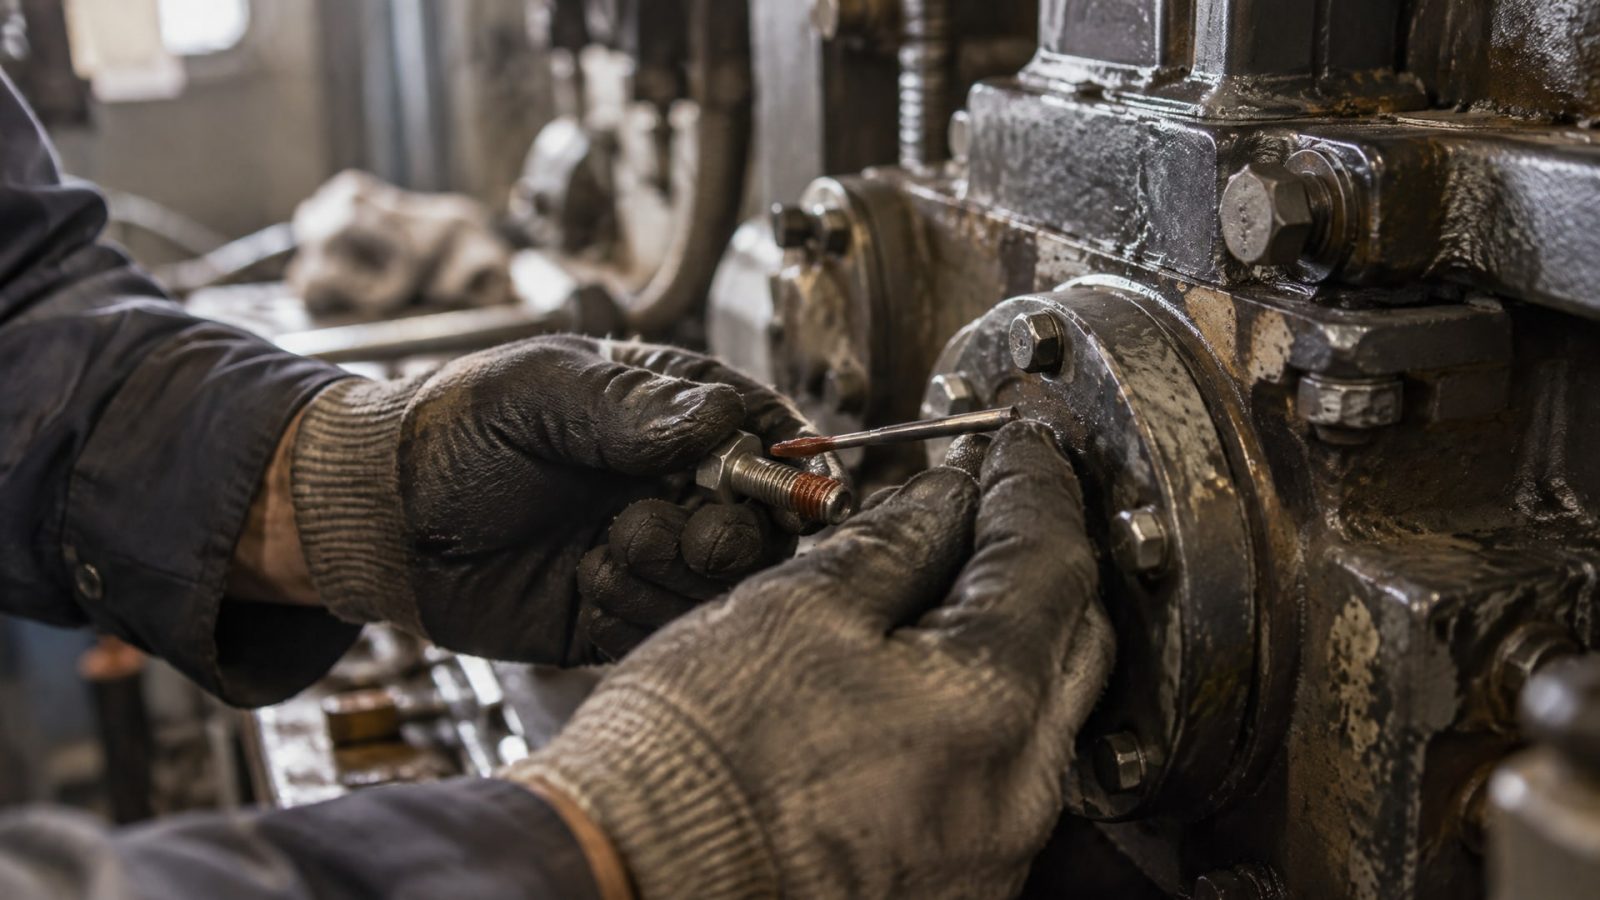
Сначала определите, должно ли соединение быть разборным: для частого обслуживания выбирайте низкопрочный или среднепрочный состав, для постоянных соединений - высокопрочный. Затем проверьте рабочую температуру на узле: для стандартных условий (−55…+180 °C) подойдут обычные составы, для горячих узлов нужны специальные высокотемпературные материалы.
Третий шаг - измерьте диаметр резьбы и оцените зазор. Если диаметр превышает М36 или зазор больше 0,30 мм, потребуется состав с загустителем или дополнительное механическое стопорение. Четвертый шаг - сверьте требуемый момент отвинчивания с паспортом фиксатора. Для типовых узлов достаточно среднепрочного состава (около 26 Н·м), для легких соединений подойдет низкопрочный (9-15 Н·м).
Перед применением очистите резьбу от грязи, масла и окислов: анаэробный фиксатор требует контакта с чистым металлом для нормальной полимеризации. Нанесите тонкий слой на 2-3 витка резьбы болта, соберите соединение и дайте время на отверждение (обычно 24 часа при комнатной температуре). После этого узел готов к эксплуатации.
Часто задаваемые вопросы
Чем отличается анаэробный фиксатор резьбы от анаэробного герметика?
Оба материала основаны на акрилатах и отверждаются в отсутствие кислорода, но назначение разное. Фиксатор предотвращает самоотвинчивание болтов и гаек за счет заполнения микрозазоров в резьбе и повышения момента трения. Герметик герметизирует резьбу в трубных соединениях, предотвращая утечку жидкости или газа. Герметик часто имеет более мягкую структуру и лучше адаптируется к колебаниям давления, тогда как фиксатор работает на противодействие вращению.
Подойдет ли разъемный (среднепрочный) фиксатор для вибрирующего узла?
Да, средняя прочность - типичный выбор для узлов с вибрацией и периодическим обслуживанием. Момент отвинчивания около 26 Н·м достаточен, чтобы противостоять вибрационному ослаблению, но позволяет разобрать соединение без нагрева обычным инструментом. Это оптимальный баланс между надежностью и удобством обслуживания на производстве.
Как убедиться, что фиксатор выбран по размеру резьбы?
Проверьте техпаспорт продукта: там указан максимальный диаметр резьбы (например, до М36) и рекомендуемый зазор (не более 0,30 мм). Если ваша резьба больше или зазор выходит за пределы нормы, потребуется специальный состав с загустителем или механическое стопорение в дополнение.
Почему анаэробный фиксатор не полимеризуется на некоторых поверхностях?
Причина в отсутствии контакта с активным металлом. Грязь, масло, краска или окисная пленка замедляют или блокируют полимеризацию. Перед применением очистите резьбу щеткой или проволочной ершиком до металлического блеска, удалите остатки обезжиривающего растворителя.
Какой фиксатор выбрать для м10 при частом обслуживании?
Для резьбы М10 с частым демонтажом подойдет низкопрочный или среднепрочный фиксатор. Проверьте, чтобы момент отвинчивания был удобен для вашей команды: низкопрочный позволит открутить болт двумя пальцами, среднепрочный потребует небольшого усилия гаечным ключом.
Заключение
Выбор анаэробного фиксатора резьбы начинается не с цвета и популярности, а с четких технических требований: класс прочности по ISO 10964, рабочая температура, размер резьбы, условия обслуживания. Для большинства промышленных узлов с вибрацией и периодическим обслуживанием подходит среднепрочный состав, который держит момент отвинчивания около 26 Н·м. Для легких разборных соединений выбирают низкопрочный вариант, для постоянных неразборных соединений - высокопрочный.
Сверьте требуемые параметры с техническим описанием конкретного продукта перед закупкой, убедитесь, что максимальный диаметр резьбы и допустимый зазор соответствуют вашим узлам, и обязательно очистите резьбу перед применением. Правильный подбор гарантирует надежность соединения и упростит обслуживание в дальнейшем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для низких температур: подберите материал, устойчивый к холоду и влаге, для бесперебойной работы оборудования.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, используя правильные СОЖ и режимы резания.
Узнайте, почему плохая коллоидная стабильность смазки влияет на ее прокачиваемость и как избежать сбоев в системе.