
Покрытие для скольжения на алюминии Д16: подготовка поверхности и нанесение PTFE
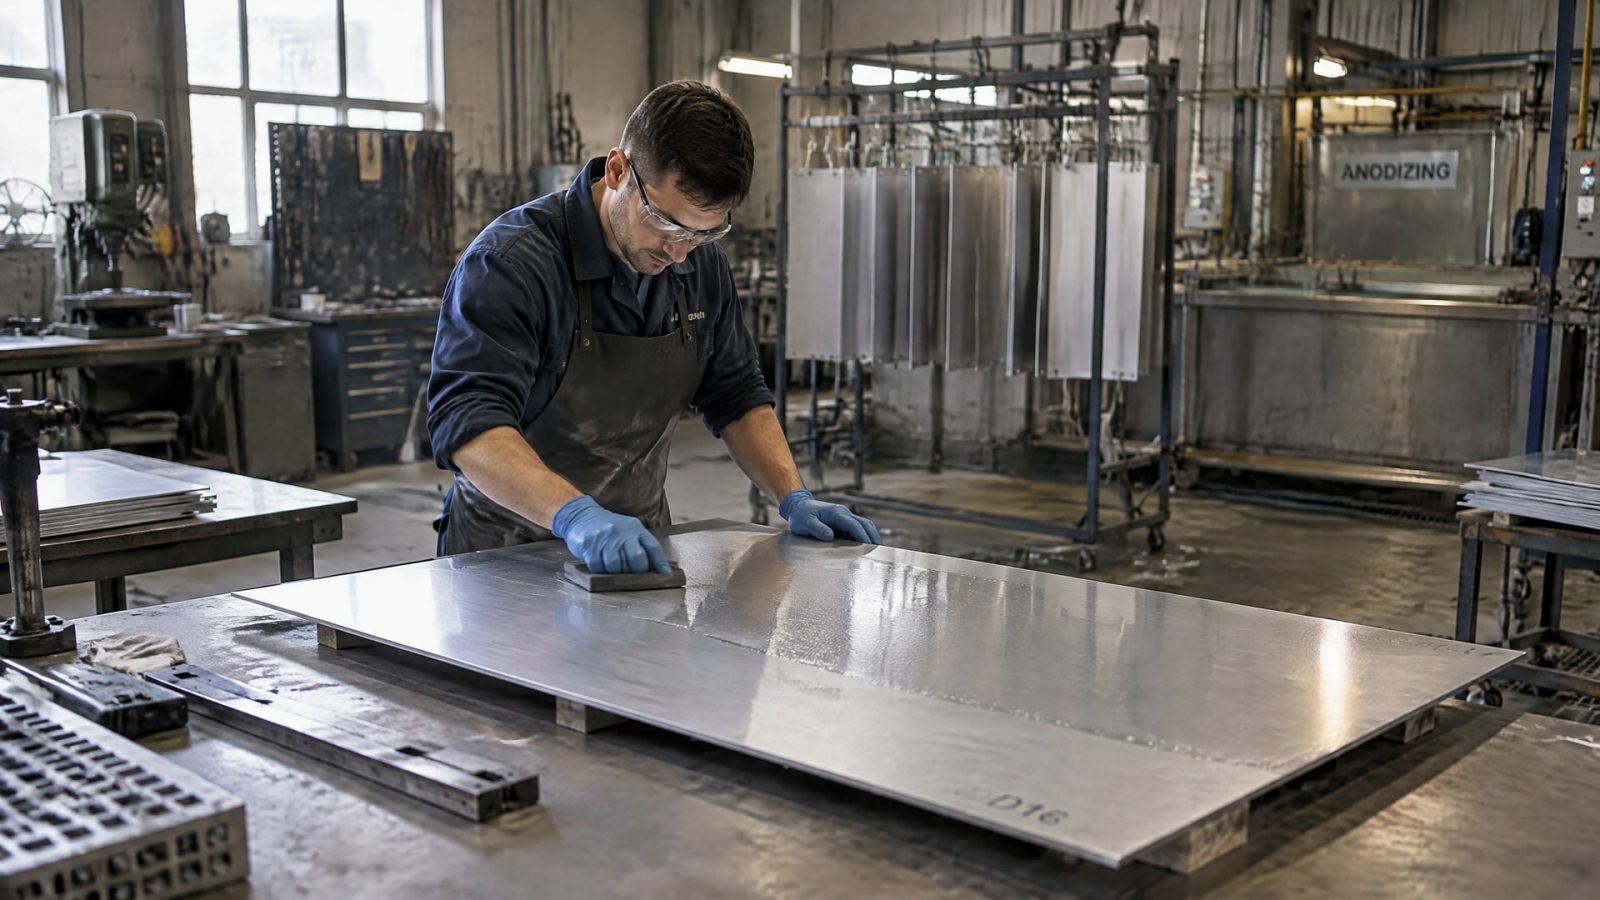
Для деталей из алюминия Д16, которым нужно снизить трение, покрытие для скольжения выбирают вместе с технологией подготовки основания. В функциональных системах PTFE на алюминии используют предварительно сформированный анодный слой, пропитанный политетрафторэтиленом. Простое нанесение PTFE на неподготовленный металл не заменяет эту технологию: адгезия и результат зависят от очистки, состояния поверхности и совместимости всех этапов процесса.
Статья полезна инженерам, специалистам по покрытиям и снабженцам, которые оценивают нанесение твердосмазочного слоя на детали из Д16. Разберем, чем функциональное PTFE-покрытие отличается от декоративного фторполимерного, как готовят алюминий, какие параметры фиксируют в техническом задании и почему толщину нужно согласовать с требованиями к геометрии детали.
Какое покрытие для скольжения подходит алюминию Д16
Для узла скольжения важно не только наличие PTFE, но и устройство всей системы покрытия.
В процессной спецификации NASA для алюминиевых сплавов описан твердый анодный оксидный слой заданной толщины, пропитанный PTFE. Для такого процесса применяется AMS 2482. Анодная основа служит опорой для функционального слоя, поэтому нанесение PTFE непосредственно на «голый» алюминий нельзя считать равноценной заменой.
При этом представленные требования относятся к алюминиевым сплавам в целом и сами по себе не подтверждают пригодность любой конкретной технологии для Д16. До запуска деталей в серию следует проверить, допускает ли выбранная спецификация обработку этого сплава, и согласовать процесс с исполнителем покрытия. Особенно важно заранее определить требования к размерам и посадочным поверхностям.
Функциональное и декоративное покрытия - разные решения
PTFE-импрегнацию анодного слоя применяют для деталей, где нужны свойства поверхности, связанные со скольжением. Декоративные фторполимерные системы для алюминиевых профилей и панелей ориентированы на другие задачи, включая защиту и внешний вид. Для архитектурных покрытий используют спецификации AAMA 2603, AAMA 2604 и AAMA 2605, но их наличие не подтверждает пригодность системы для конкретного узла трения.
Поэтому в техническом задании лучше указывать не только общее название материала, но и назначение покрытия: например, функциональная PTFE-импрегнация анодного слоя для детали скольжения. Это помогает не смешивать технологические классы и не выбирать систему только по сходному названию.
Для Д16 исходной точкой служит именно задача детали: сопряженные материалы, характер контакта, требования к трению и износу. Если узел работает с тонкими стенками или точными посадками, изменение геометрии после анодирования и пропитки PTFE необходимо оценить до утверждения процесса.
Подготовка алюминия перед нанесением PTFE-покрытия
Подготовка поверхности влияет на адгезию и воспроизводимость результата.
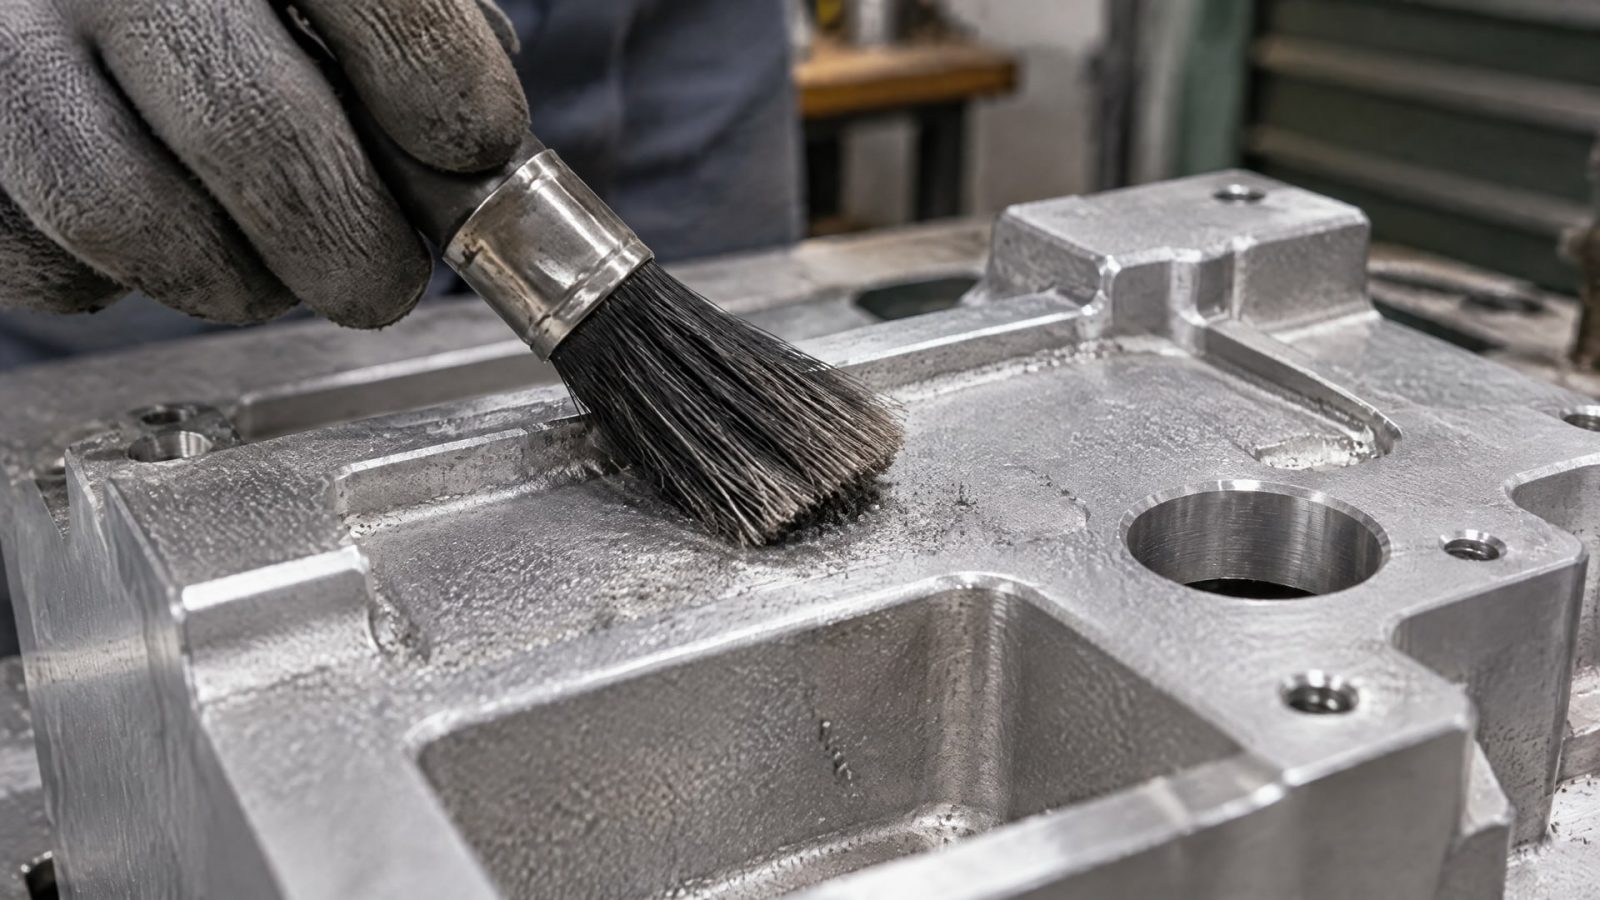
В описании процесса PTFE-покрытия на анодированном алюминии указаны предварительное анодирование Type II или Type III, абразивная подготовка и очистка. Для функциональной системы на алюминиевых сплавах NASA отдельно описывает твердый анодный слой с последующей пропиткой PTFE. Конкретную последовательность операций следует согласовать с технологией, выбранной для детали Д16.
До нанесения с поверхности удаляют загрязнения и оксиды, затем создают требуемое состояние основания. В одном техническом материале приведены параметры абразивной обработки: зерно #40-#80 и профиль поверхности 100-250 microinches RMS. Эти значения нельзя автоматически переносить в любую спецификацию: их нужно сверять с требованиями конкретной системы и исполнителя.
Почему важен интервал между подготовкой и покрытием
После подготовки алюминий может повторно окисляться. Поэтому процесс должен минимизировать время между подготовкой поверхности и нанесением последующих слоев. Если этапы разделены хранением или перевозкой, в техническом задании стоит согласовать порядок операций и условия передачи детали между участками.
Для технолога полезно отдельно зафиксировать:
способ очистки и удаления оксидов;
тип анодирования и требования к анодному слою;
метод абразивной подготовки и требуемый профиль поверхности;
допустимый интервал между подготовкой и нанесением;
способ контроля готовой поверхности перед покрытием.
Один толстый проход не заменяет правильно организованную подготовку. Для PTFE-систем рекомендуют наносить материал несколькими тонкими проходами: так снижается риск дефектов и упрощается получение равномерного слоя. Параметры нанесения и отверждения должны соответствовать спецификации выбранной системы, а не общему представлению о «тефлоновом покрытии».
Толщина слоя и контроль геометрии детали
Толщину покрытия выбирают по документации на конкретную систему.
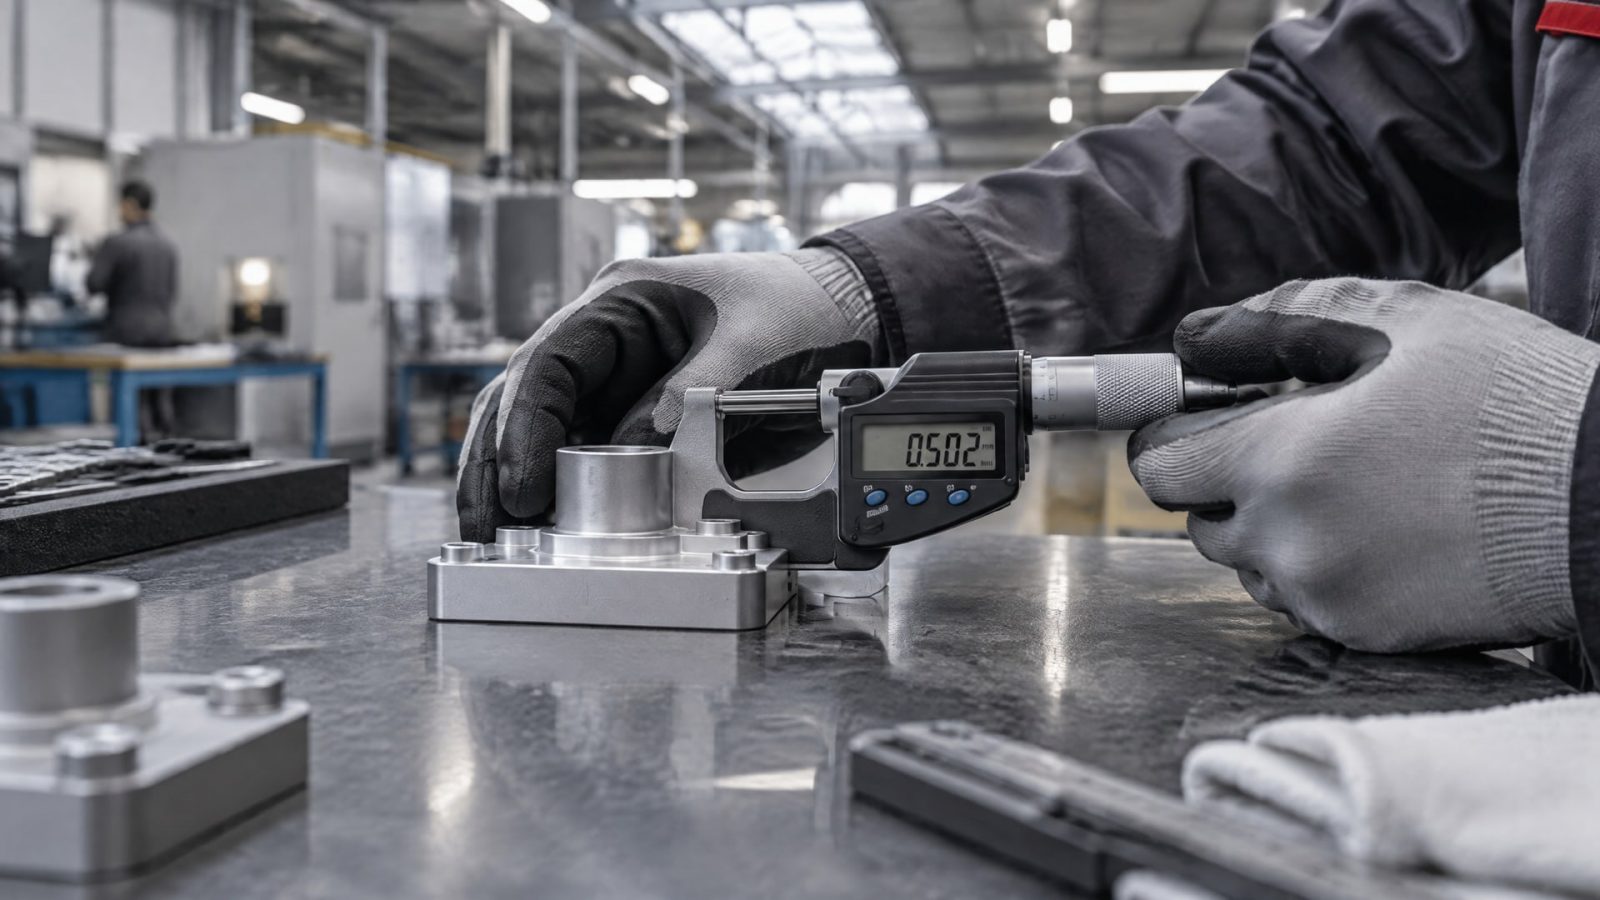
В техническом материале по PTFE на анодированном алюминии приведен ориентир сухой пленки 0,8-6 mil в зависимости от требований и типа системы. В другом спецификационном документе для финишного слоя на алюминии указано 15-25 microns либо значение по рекомендации производителя. Эти диапазоны относятся к разным описаниям покрытий и не являются взаимозаменяемыми нормативами.
Для функционального покрытия на детали Д16 нельзя выбирать толщину только по принципу «чем больше, тем надежнее». Слой влияет на размеры, а после анодирования и PTFE-импрегнации могут измениться посадочные параметры. Для тонкостенных элементов и точных сопряжений эти изменения следует учитывать до обработки, а не компенсировать после изготовления.
Что внести в техническое задание
Чтобы подрядчик и заказчик одинаково понимали результат, в спецификации фиксируют:
тип предобработки и анодирования;
толщину или способ ее определения по спецификации системы;
режим отверждения;
требования к коэффициенту трения или износостойкости, если они заданы для узла;
стандарт приемки и метод контроля;
размерные ограничения для посадочных поверхностей.
Для сравнения, в описании высокопроизводительных фторполимерных систем для алюминия встречается показатель около 1,2 mil, или около 30 microns, общей сухой толщины. Это характеристика отдельного класса покрытий, а не готовая рекомендация для PTFE-импрегнации детали скольжения. Отдельно приводятся испытания более 4 000 часов в соляном тумане для систем класса AAMA 2605; этот показатель также нельзя переносить на функциональное покрытие Д16 без соответствующей спецификации.
Как разделить требования к трению, износу и защите от коррозии
В техническом задании стоит описывать рабочую функцию покрытия, а не ограничиваться его бытовым названием.
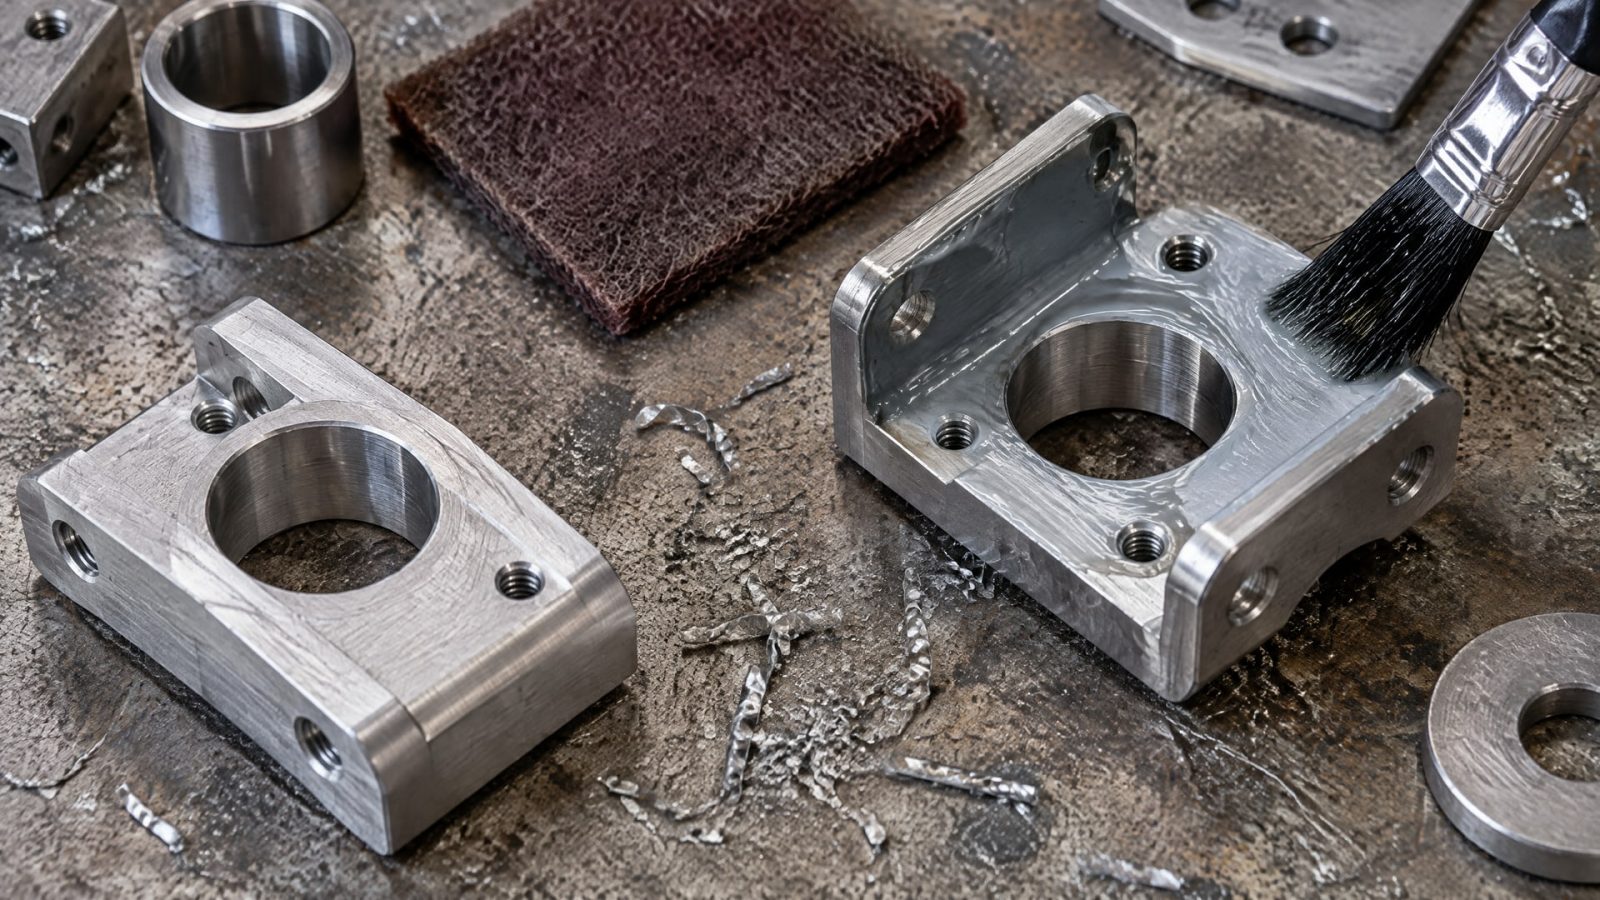
Для детали скольжения важны требования к трению и износу, а для поверхности, подверженной коррозионному воздействию, - требования к защитной функции. В многослойных фторполимерных системах для алюминия значимы адгезия, стойкость к коррозии и погодным воздействиям, но это не означает, что архитектурное покрытие автоматически подойдет для механического контакта.
Если исходный запрос сформулирован как «тефлон алюминий Д16», технологу нужно уточнить условия работы узла и материал сопряженной детали. Для ответственных применений также заранее согласуют контроль результата и приемочный стандарт. AMS 2482 относится к процессной спецификации PTFE-импрегнированного анодного покрытия алюминиевых сплавов, тогда как AAMA 2603, AAMA 2604 и AAMA 2605 связаны с покрытиями алюминиевых профилей и панелей. Подмена одного набора требований другим не обоснована.
Покрытие для скольжения не следует путать с покрытием для плитки против скольжения: первое предназначено для снижения трения в паре деталей, второе решает противоположную задачу на напольной поверхности. Аналогично, покрытие для скольжения рулонного металла относится к отдельной технологической задаче и требует собственной спецификации. Внешнее сходство формулировок не означает сходства состава, процесса или критериев приемки.
Восстановление анодированного слоя и выбор способа ремонта
Если анодированный слой поврежден, сначала нужно определить, требуется ли восстановить защитные свойства детали, обеспечить скольжение или решить обе задачи.
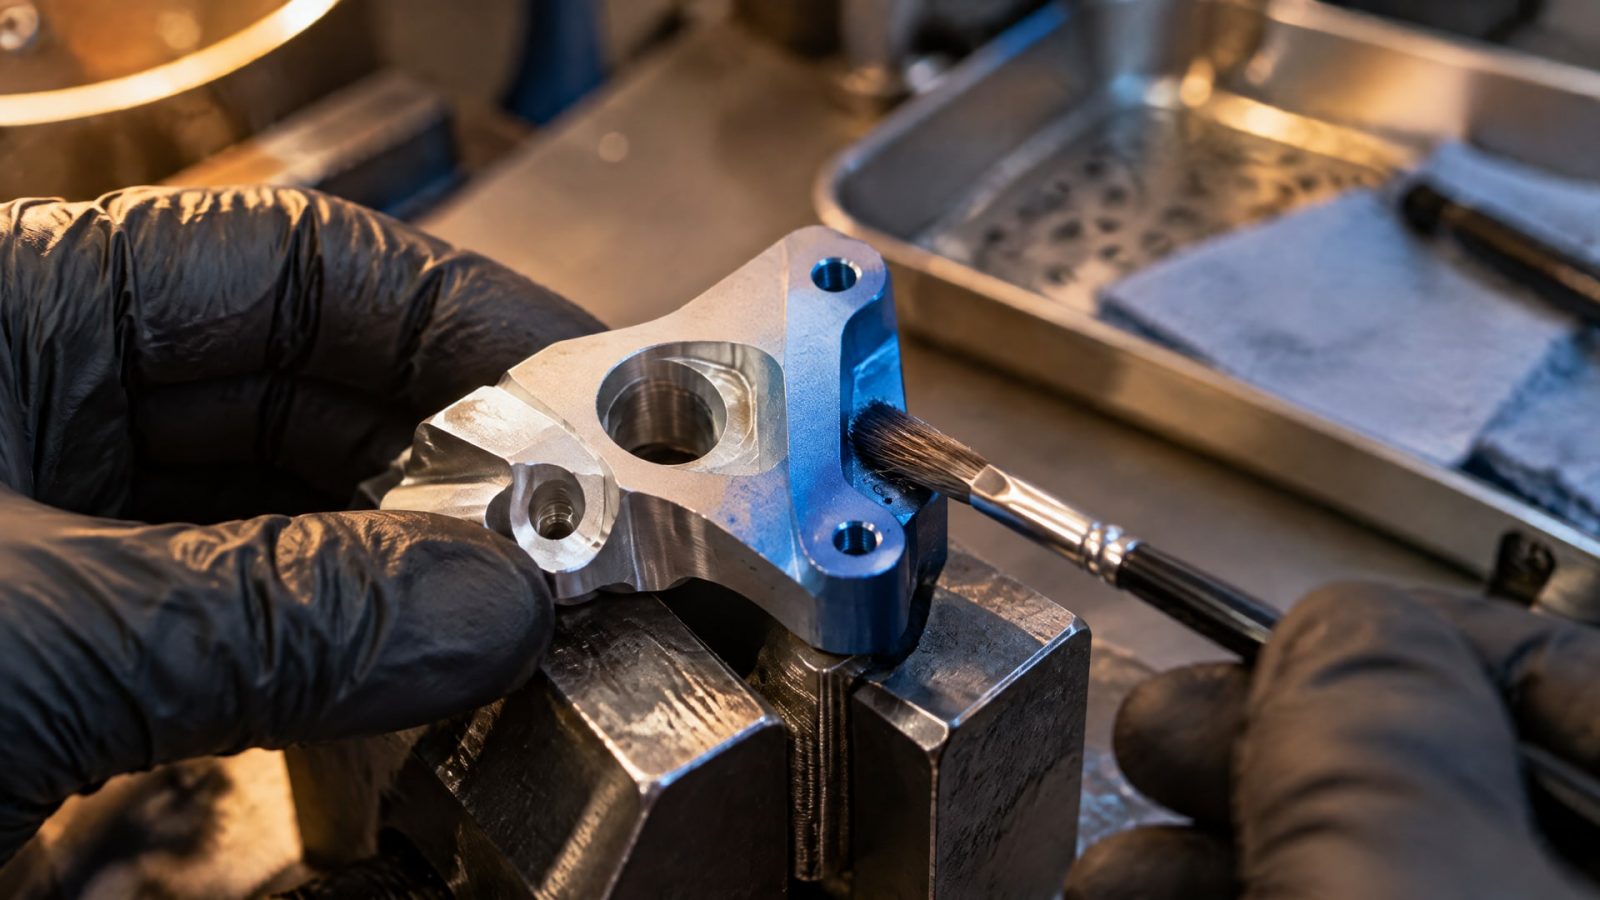
Локальный ремонт и повторная обработка всей поверхности могут по-разному повлиять на размеры и состояние сопряжения. Поэтому способ восстановления согласуют с конструкторскими требованиями и технологом, а не выбирают только по факту наличия царапины или износа.
При необходимости восстановления защитных свойств поверхности можно рассматривать антифрикционные покрытия MODENGY. Для конкретной детали Д16 применимость такого решения и совместимость с сохранившимися участками анодного слоя следует подтвердить по технической документации и пробной обработке. Это отдельный вариант восстановления, который не следует автоматически считать эквивалентом процесса PTFE-импрегнации по AMS 2482.
Если поврежденная зона находится на точной посадке, до ремонта нужно определить допустимое изменение геометрии. В спецификации фиксируют состояние детали до обработки, требуемую функцию покрытия после ремонта и способ приемки. При отсутствии согласованных размерных ограничений даже визуально ровное покрытие может не соответствовать требованиям узла.
Часто задаваемые вопросы
Нужно ли анодировать Д16 перед нанесением PTFE?
Для процессных систем, описанных для алюминиевых сплавов, применяется предварительно сформированный анодный слой, который затем пропитывают PTFE. NASA ссылается на AMS 2482 для такого типа обработки. Для детали именно из Д16 нужно отдельно подтвердить совместимость сплава с выбранной спецификацией и согласовать процесс с исполнителем.
Можно ли нанести PTFE прямо на алюминий без подготовки?
Надежную технологию нельзя сводить к нанесению материала на очищенный металл. Описания процесса предусматривают очистку и абразивную подготовку, а функциональные системы на алюминии используют анодный слой. Подготовку и последовательность операций задают по спецификации покрытия, учитывая повторное окисление поверхности после обработки.
Чем покрытие для плитки против скольжения отличается от покрытия для детали Д16?
Это разные задачи. На детали узла скольжения функциональное покрытие должно обеспечивать свойства поверхности в механическом контакте. Покрытие для плитки против скольжения предназначено для повышения сцепления на напольной поверхности. Поэтому такие материалы, стандарты и критерии контроля нельзя считать взаимозаменяемыми.
Какую толщину PTFE-покрытия выбрать для алюминиевой детали?
Толщину определяют по документации конкретной системы, требованиям к узлу и ограничениям по размерам. В описаниях разных покрытий встречаются ориентиры 0,8-6 mil и 15-25 microns, однако эти значения относятся к разным материалам и спецификациям. Их нельзя использовать как универсальный диапазон для детали из Д16.
Заключение
Для алюминия Д16 покрытие для скольжения выбирают с учетом всей технологии: подготовки поверхности, анодного слоя, PTFE-импрегнации, толщины и геометрии детали. Для функциональных систем на алюминиевых сплавах предусмотрена обработка по AMS 2482, но применимость процесса к конкретной детали Д16 и ее размерным требованиям необходимо подтвердить до запуска партии.
Практический следующий шаг - подготовить техническое задание с описанием узла, требованиями к трению и износу, типом подготовки, ограничениями по посадкам и методом приемки. Затем согласовать его с технологом покрытия и проверить выбранный процесс на детали или образце из того же материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему бытовое антипригарное покрытие алюминиевого сплава не подходит для механизмов и какие промышленные решения существуют.
Пищевая смазка с допуском H1 продлевает срок службы подшипников на производстве, снижая износ от воды, моющих средств и температурных перепадов.
Узнайте, как правильно выбрать вязкость смазки подшипников для снижения износа и повышения производительности оборудования.