
Обработка каналов смазкой методом окунания: как покрыть детали сложной геометрии
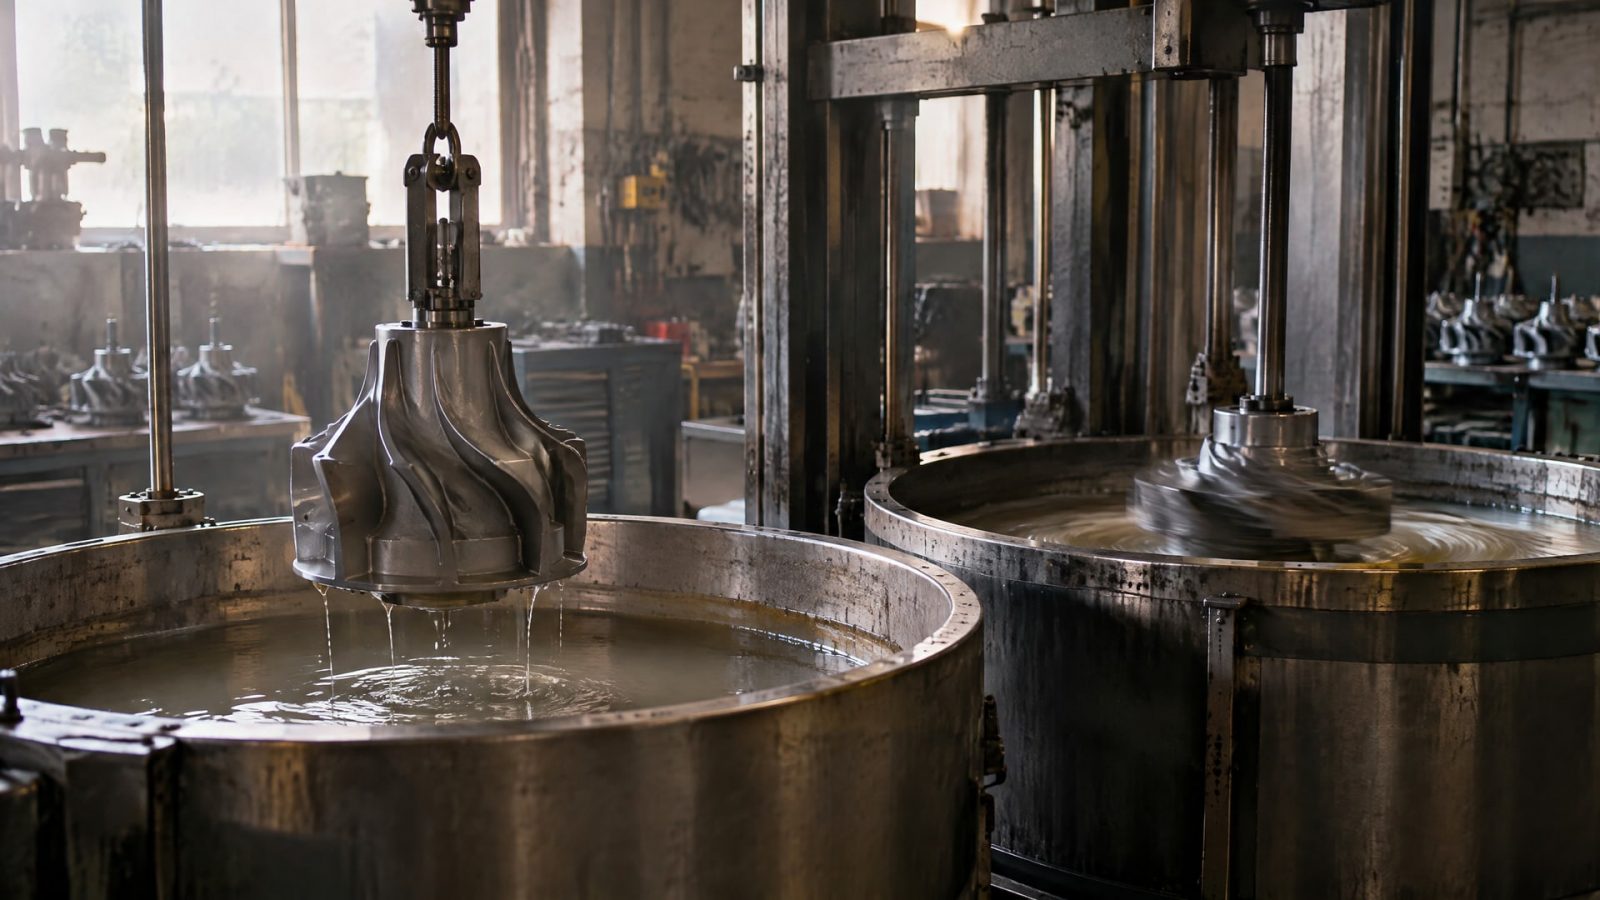
Метод окунания применяют для обработки деталей с отверстиями, полостями и внутренними каналами, когда распыление не обеспечивает доступа к нужным участкам. Для сложной геометрии используют dip spinning, или dip centrifuging: после погружения детали материал быстро распределяется, а избыток удаляется центрифугированием. Чтобы получить однородное покрытие, может потребоваться несколько циклов нанесения.
Статья полезна инженерам, техническим специалистам и снабженцам, которым нужно выбрать способ нанесения твердосмазочного покрытия или пластичной смазки на детали с плунжерными отверстиями и труднодоступными зонами. Разберем, как устроена обработка каналов смазкой методом окунания, почему равномерность зависит от геометрии и числа циклов, а также чем отличаются показатели консистенции смазки от ее пригодности для конкретной задачи.
Как работает обработка каналов смазкой методом окунания
При окунании деталь погружают в материал, чтобы он соприкоснулся с наружными поверхностями, отверстиями и полостями.
В варианте dip spinning, или dip centrifuging, вращение помогает материалу быстро распределиться по поверхности и удаляет его избыток. Поэтому метод подходит для серийной обработки небольших деталей сложной формы, где распыление не всегда достигает внутренних участков.
Окунание внутренних каналов не гарантирует одинаковую толщину покрытия на всех поверхностях после одного цикла. На результат влияет конфигурация детали: глубина и направление каналов, наличие углублений и полостей. Если нужен однородный слой, технологию отрабатывают на конкретной детали и предусматривают несколько циклов нанесения.
Где метод особенно уместен
Метод рассматривают, когда необходимо обработать отверстия, углубления и внутренние полости, а прямой доступ к ним ограничен. Это может быть актуально для деталей со сложной геометрией, на которых важно покрыть не только внешнюю поверхность. В отличие от нанесения, направленного на отдельный доступный участок, окунание охватывает деталь в целом, а центрифугирование помогает убрать излишек материала.
Однако погружение само по себе не подтверждает, что все каналы заполнены или что толщина покрытия одинакова. Эту задачу решает технологическая отработка: проверяют результат на деталях, оценивают покрытие в труднодоступных зонах и при необходимости меняют число циклов. Численные режимы процесса нельзя назначить универсально без данных о материале и геометрии изделия.
При работе с твердосмазочным материалом важно учитывать, что речь идет о покрытии, а не о подборе пластичной смазки по консистенции. Окунание и центрифугирование помогают нанести материал на сложную поверхность, но требования к толщине, равномерности и свойствам покрытия определяются задачей детали. Поэтому технологию нанесения и материал выбирают совместно, а не только по удобству погружения.
Твердосмазочное покрытие: как оценить равномерность нанесения
Для деталей с каналами и полостями твердосмазочное покрытие окунанием может быть практичным решением, если нанесение распылением оставляет недоступные зоны без материала.
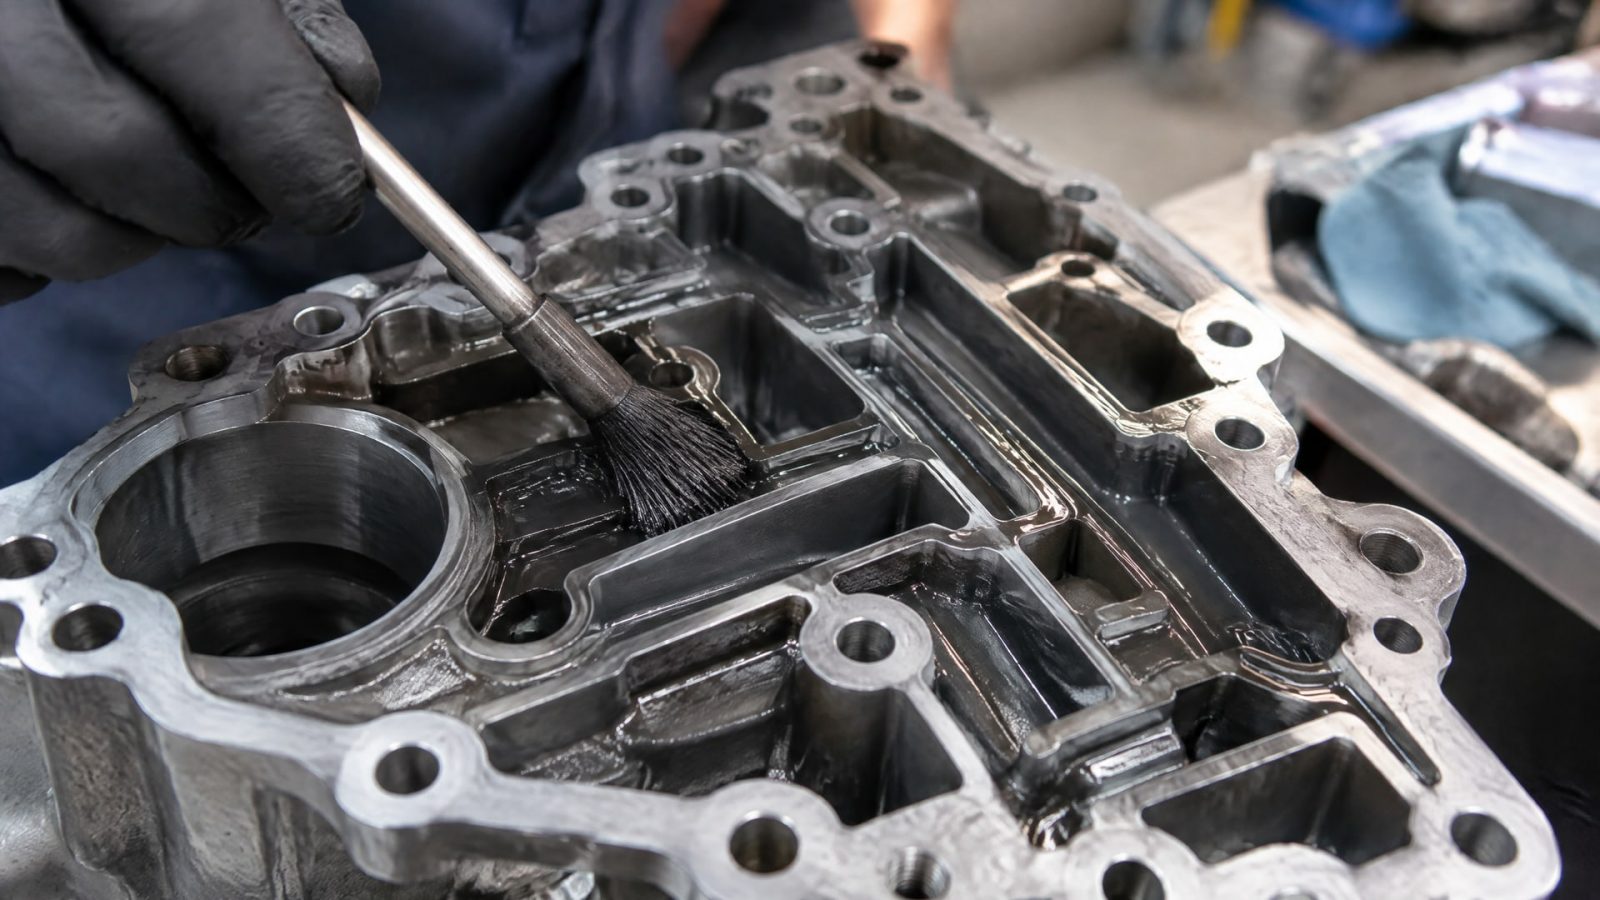
В источниках dip spinning и dip centrifuging описаны как методы для сложной геометрии, включая отверстия и углубления. Быстрое перемещение материала и небольшие потери делают эти способы подходящими для массовой обработки мелких деталей.
Главный технологический вопрос - не сам факт погружения, а равномерность сформированного слоя. Сложная форма создает участки, где материал распределяется иначе, чем на открытой поверхности. Поэтому нельзя заранее считать, что первый цикл даст однородную толщину по всей детали. Для достижения нужного результата могут понадобиться повторные циклы нанесения.
Что проверять при отработке процесса
Достигает ли материал отверстий, полостей и других труднодоступных участков.
Есть ли заметная разница между покрытием открытых поверхностей и внутренних зон.
Требуется ли повторный цикл, чтобы получить более однородное покрытие.
Удаляется ли избыток материала после центрифугирования без потери покрытия на нужных участках.
Эти проверки связывают с конкретной геометрией детали и требованиями к покрытию. Для плунжерных отверстий обработка должна учитывать не только наличие материала на входе, но и результат внутри канала. Если контроль показывает неоднородность, процесс корректируют и повторно оценивают на деталях, а не полагаются на визуальную оценку наружной поверхности.
Число циклов не следует назначать по общему правилу: доступные данные указывают на необходимость нескольких циклов при сложной геометрии, но не задают универсального количества. Аналогично, для толщины слоя нельзя указывать единое значение без требований конкретного процесса. Инженерная задача - подтвердить результат на образце или детали и закрепить отработанную последовательность операций.
Как подобрать пластичную смазку для внутренних каналов
Если для канала требуется пластичная смазка, одного обозначения NLGI недостаточно.
NLGI - это класс консистенции, связанный с проникновением стандартного конуса, а не универсальная оценка качества и не характеристика всех эксплуатационных свойств. Для подбора учитывают назначение смазки и классификации ISO 6743-9 и ISO 12924.
Консистенцию определяют по worked penetration при 25 °C. Для оценки применяют ASTM D217; ISO 2137 описывает методы определения проникновения стандартного конуса. В классификации NLGI используются классы от 000 до 6, а ISO 6743-9 задает формат обозначения пластичной смазки: ISO-L-X, пять букв и номер NLGI. Пример обозначения - ISO-L-XBEGB 00.
Для внутренних каналов и полостей могут быть предпочтительны более мягкие или полужидкие консистенции, если необходимо обеспечить протекание и заполнение проходов. В материалах по ISO 12925-3 для редукторных смазок указан диапазон NLGI 000–1. Это не универсальное предписание для любых каналов, а ориентир, который нельзя переносить на деталь без учета условий ее работы и требований к смазке.
При выборе полезно сверить сам метод оценки консистенции: ASTM D217 или ISO 2137. Числа NLGI привязаны к результату измерения проникновения, поэтому субъективное ощущение «густоты» не заменяет стандартную оценку. Обозначения ISO дополнительно помогают понять тип и область применения смазки, но окончательный выбор все равно должен соответствовать задаче узла.
| Класс NLGI | Диапазон worked penetration |
|---|---|
| 000 | 445–475 |
| 00 | 400–430 |
| 0 | 355–385 |
| 1 | 310–340 |
| 2 | 265–295 |
| 3 | 220–250 |
| 4 | 175–205 |
| 5 | 130–160 |
| 6 | 85–115 |
Значения в таблице относятся к worked penetration. Они помогают сопоставить классы консистенции, но сами по себе не подтверждают пригодность смазки для конкретной детали или канала.
Плунжерные отверстия и сложная геометрия: что учесть до запуска
Для деталей с плунжерными отверстиями и внутренними каналами важно разделить две задачи: доставить материал в нужную зону и сформировать там покрытие или обеспечить заполнение смазкой.
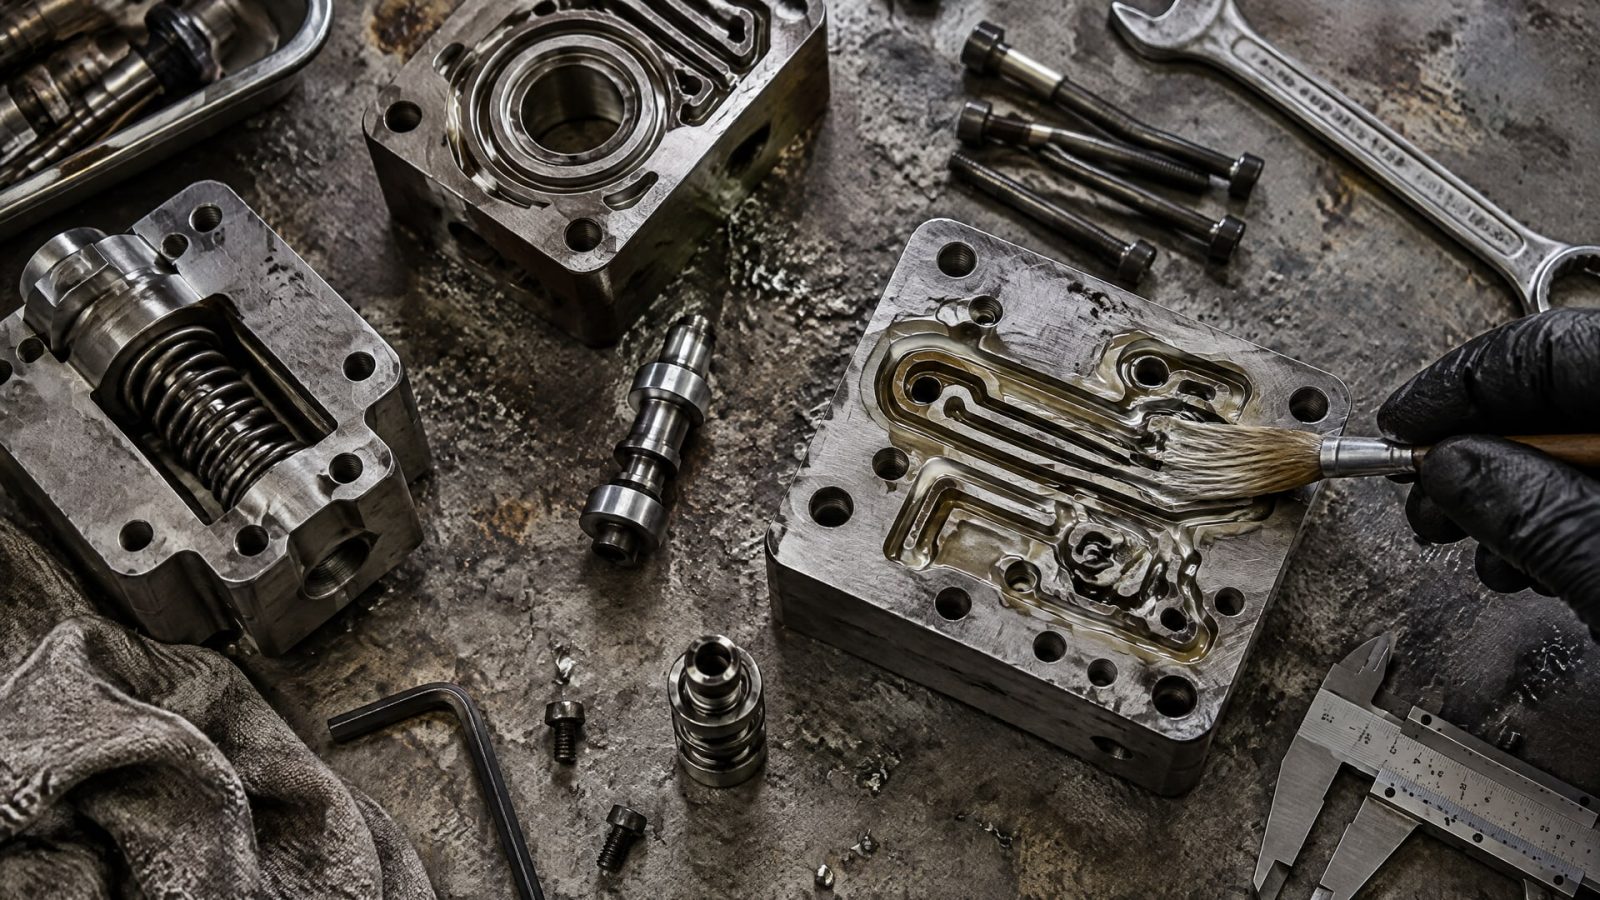
Метод окунания с центрифугированием применяют для отверстий и полостей, когда распыление не всегда достигает этих участков. Но процесс все равно требует проверки результата именно на внутренней геометрии детали.
Сначала определяют, какой материал должен наноситься: твердосмазочное покрытие или пластичная смазка. Для покрытия основной вопрос - равномерность слоя и необходимость повторных циклов. Для пластичной смазки дополнительно оценивают консистенцию и соответствие классификации условиям применения. Подмена одного материала другим только потому, что оба наносят окунанием, приводит к неверному подбору процесса.
Последовательность инженерной проверки
Уточнить, какие поверхности и каналы должны быть обработаны.
Проверить доступность внутренних зон для выбранного способа нанесения.
Определить, нужен ли dip spinning или dip centrifuging для распределения материала и удаления избытка.
Подобрать число циклов по результатам контроля покрытия на детали.
Для пластичной смазки сверить NLGI, метод определения консистенции и классификацию ISO 6743-9 или ISO 12924.
Такая последовательность помогает не трактовать NLGI как показатель общей пригодности. Например, диапазон 000–1 встречается для редукторных смазок по ISO 12925-3, но это не означает, что любая смазка этого диапазона подойдет для любого внутреннего канала. Учитывают назначение материала и требования конкретного узла.
Для покрытия ориентиром служит фактическое распределение по сложной поверхности. Источники указывают, что для однородной толщины может понадобиться несколько циклов, но не дают универсального режима для всех деталей. Поэтому до запуска серии инженер проверяет результат на образцах или рабочих деталях и фиксирует технологию, которая обеспечивает требуемое покрытие внутренних участков.
Ошибки при выборе метода и материала
Распространенная ошибка - считать, что окунание автоматически дает равномерный слой с первого раза.
При сложной геометрии это не гарантируется: для однородности могут потребоваться повторные циклы. Еще одна ошибка - оценивать результат только по внешней поверхности детали, хотя задача метода часто связана именно с отверстиями, полостями и каналами.
Неверно и предположение, что более высокая консистенция всегда лучше для внутренних проходов. NLGI показывает консистенцию смазки по проникновению, а не способность материала заполнить конкретный канал при любых условиях. Более мягкие или полужидкие консистенции могут быть предпочтительны, когда требуется протекание и заполнение, но выбор необходимо соотносить с назначением и классификацией продукта.
NLGI - не универсальный показатель качества
Класс NLGI получают по результатам испытания на проникновение, в том числе по ASTM D217 при 25 °C. ISO 2137 описывает методы определения проникновения стандартным конусом, а классификация NLGI связана с результатом после 60 ходов. Эти показатели характеризуют консистенцию, но не дают полной картины пригодности по температуре, нагрузке и назначению.
Для промышленного подбора используют также ISO 6743-9 и ISO 12924. В ISO 6743-9 обозначение включает семейство ISO-L-X, пять букв и номер NLGI; стандарт помогает отразить не только консистенцию. Поэтому закупщику и инженеру важно сверять обозначение целиком со спецификацией, а не выбирать материал по одной цифре.
Есть и технологическое заблуждение: если распыление не покрывает внутреннюю полость, окунание решит задачу без проверки процесса. Окунание действительно применяют для отверстий и углублений, но равномерность зависит от геометрии, а необходимое число циклов устанавливают при отработке. Контроль покрытия и проверка канала важнее предположений о том, что материал распределился одинаково по всей детали.
Часто задаваемые вопросы
Подходит ли окунание для обработки внутренних каналов?
Да, окунание с центрифугированием применяют для деталей с отверстиями и полостями, куда распыление может не достать. Однако само погружение не гарантирует одинаковую толщину покрытия во всех зонах. Для сложной геометрии может понадобиться несколько циклов, а результат проверяют на внутренних участках конкретной детали.
Всегда ли окунание дает равномерное покрытие с первого раза?
Нет. Для получения однородного слоя на сложной геометрии могут потребоваться повторные циклы нанесения. Число циклов зависит от конфигурации детали и результата контроля; универсального количества для всех каналов и полостей нет. Поэтому технологию отрабатывают на детали, а не назначают только по факту ее погружения.
Какой NLGI выбрать для смазки внутренних каналов?
NLGI показывает консистенцию пластичной смазки по проникновению и не определяет ее полную пригодность. Для каналов могут рассматривать более мягкие или полужидкие консистенции, если нужно обеспечить протекание и заполнение. При этом сверяют назначение продукта и классификации ISO 6743-9 и ISO 12924.
Что означают ASTM D217 и ISO 2137 при выборе смазки?
Это методы, связанные с определением проникновения и оценкой консистенции пластичной смазки. NLGI-класс привязан к измерению, а не к субъективному ощущению густоты. При подборе полезно проверить, какой метод применен, и не трактовать номер NLGI как универсальную оценку качества или рабочих свойств.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей со сложной геометрией, отверстиями и полостями, когда распыление не обеспечивает доступ к нужным зонам. Для твердосмазочного покрытия равномерность подтверждают на детали и при необходимости используют несколько циклов. Для пластичной смазки отдельно оценивают консистенцию по NLGI и сверяют классификацию ISO 6743-9 или ISO 12924.
Следующий шаг - определить, требуется ли детали твердосмазочное покрытие или пластичная смазка, затем отработать нанесение на образце с контролем внутренних каналов. Зафиксируйте число циклов и критерии приемки результата, а при подборе пластичной смазки дополнительно проверьте метод измерения консистенции и обозначение по стандарту.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные материалы на основе бронзографита: сравнительные испытания, влияние графита, параметры и интерпретация результатов для инженеров и закупщиков.
Изучите методику измерения коэффициента трения на трибометре по схеме пин-диск, включая параметры испытаний и оценку износа.
Узнайте, как правильно выбрать образцы для испытаний узлов трения, подобрать режимы и нагрузки для получения достоверных результатов.