
Пищевая смазка на производстве: обслуживание и гигиена оборудования
Регулярное обслуживание помогает поддерживать оборудование в рабочем состоянии и снижать риск загрязнения продукта. Пищевая смазка нужна в узлах, где возможен случайный контакт с пищей: при ее выборе проверяют допуск и соответствие конкретному узлу, а при обслуживании очищают оборудование от прежних материалов, предотвращают перекрестное загрязнение и контролируют дозировку.
Статья будет полезна инженерам, техническим специалистам и снабженцам пищевых предприятий. Разберем, чем отличаются категории NSF H1, H2 и 3H, как подбирать смазку пищевого оборудования и почему допуск не заменяет плановое техобслуживание. Отдельно рассмотрим гигиену при переходе на новые материалы и решение проблемы налипания теста.
Зачем пищевому производству регулярное обслуживание
Смазка снижает трение в подвижных узлах, но сама по себе не предотвращает все причины отказов.
Износ, загрязнение и неправильная дозировка могут привести к внеплановой остановке оборудования и создать санитарный риск. Пищевой допуск не отменяет техническое обслуживание: контроль состояния узлов, очистка и своевременная замена материала остаются частью производственного процесса.
Смазка пищевого производства должна соответствовать двум условиям: требованиям узла и вероятному контакту с продуктом. Одна линия может включать подшипники, цепи, направляющие, редукторы и конвейеры, а значит, единой смазки для всех узлов может быть недостаточно. Различаются требования к консистенции, вязкости и стойкости к условиям эксплуатации.
Что проверять при плановом осмотре
В график обслуживания включают проверку состояния смазанных узлов, наличия загрязнений и признаков утечки. Важно также сверять, какой материал применяется в каждом узле и соответствует ли он назначению оборудования. Такая проверка помогает обнаружить ошибки до того, как они приведут к загрязнению продукта или остановке линии.
При замене материала учитывают не только его обозначение на упаковке, но и порядок перехода. Если раньше применяли смазку без пищевого допуска, оборудование очищают от ее остатков. Иначе прежний материал может загрязнить новую смазку и свести к минимуму смысл перехода.
Режим мойки тоже влияет на обслуживание. Вода и моющие или дезинфицирующие растворы могут воздействовать на смазанный узел, поэтому стойкость продукта проверяют по техническому паспорту. Само слово «пищевая» не подтверждает, что смазка подходит для регулярной мойки, конкретной нагрузки или любого механизма.
Смазка с пищевым допуском: H1, H2 и 3H
Категорию выбирают по типу контакта с продуктом.
NSF H1 используют там, где возможен случайный контакт с пищей, но он не является целью применения смазки. Например, такие материалы применяют в узлах над продуктовой линией или в зонах, где случайное попадание нельзя полностью исключить.
H2 предназначена для мест, где контакт с пищей физически исключен. Это не более строгая категория H1 и не замена смазке для зон возможного контакта. Категория 3H относится к разделительным агентам для прямого и постоянного контакта с пищей. H1 и 3H решают разные задачи, поэтому их нельзя подменять друг другом.
Что подтверждает ISO 21469
ISO 21469 устанавливает гигиенические требования к смазкам, которые могут случайно контактировать с пищей. Стандарт охватывает не только состав продукта, но и его производство, упаковку, хранение и применение. Поэтому при оценке гигиенических требований к смазке этот стандарт рассматривают шире, чем отдельное подтверждение состава.
При выборе смазки с пищевым допуском проверяют маркировку и документацию на конкретный продукт. На практике ориентируются на NSF H1 и/или ISO 21469, соотнося подтвержденный статус с расположением узла. Если контакт прямой и постоянный, H1 не подходит: для такой задачи рассматривают материалы категории 3H или другие решения, соответствующие процессу.
Цвет и основа не подтверждают пищевой статус. Пищевая силиконовая смазка не становится автоматически подходящей для пищевой зоны только потому, что изготовлена на силиконовой основе. Нужны подтверждение допуска и соответствие условиям работы узла.
Как выбрать смазку пищевого оборудования
Подбор начинают с определения узла и условий его работы.
Для подшипника, цепи, направляющей и редуктора могут требоваться разные свойства. Затем выясняют, возможен ли контакт с продуктом, и проверяют соответствующую категорию допуска. Такой порядок помогает избежать ситуации, когда материал подходит по гигиеническому статусу, но не соответствует механизму.
Для пластичных смазок учитывают класс консистенции NLGI. В пищевом оборудовании используют, в частности, NLGI 1 или NLGI 2: выбор зависит от узла, условий работы и способа подачи. NLGI обозначает консистенцию пластичной смазки, а не ее вязкость или липкость.
Редукторы, подшипники и другие узлы
Для редукторов и мотор-редукторов пищевых машин в отраслевых материалах указывают масла с вязкостью ISO VG 100-220 и допуском H1. Это диапазон для рассмотрения, а не универсальное назначение для любого редуктора: окончательный выбор сверяют со спецификацией оборудования и документацией на продукт.
Для подшипников учитывают требуемую консистенцию, нагрузку, температуру и способ подачи. Цепи, направляющие и конвейеры также требуют подбора по конструкции и режиму эксплуатации. Поэтому универсальная смазка для всей линии может оказаться неподходящим решением: параметры выбирают отдельно для каждого узла.
Если снабженец сравнивает несколько вариантов, ему нужны не только сведения о допуске. Следует запросить технический паспорт и сверить назначение продукта, класс NLGI или ISO VG, а также стойкость к воде, окислению и механическому воздействию. Для оборудования, которое регулярно моют, особенно важно проверить заявленные свойства конкретного материала, а не полагаться на общее название категории.
Гигиена обслуживания и переход на новый материал
Переход на пищевую смазку начинают с инвентаризации узлов и материалов, которые уже используются на линии.
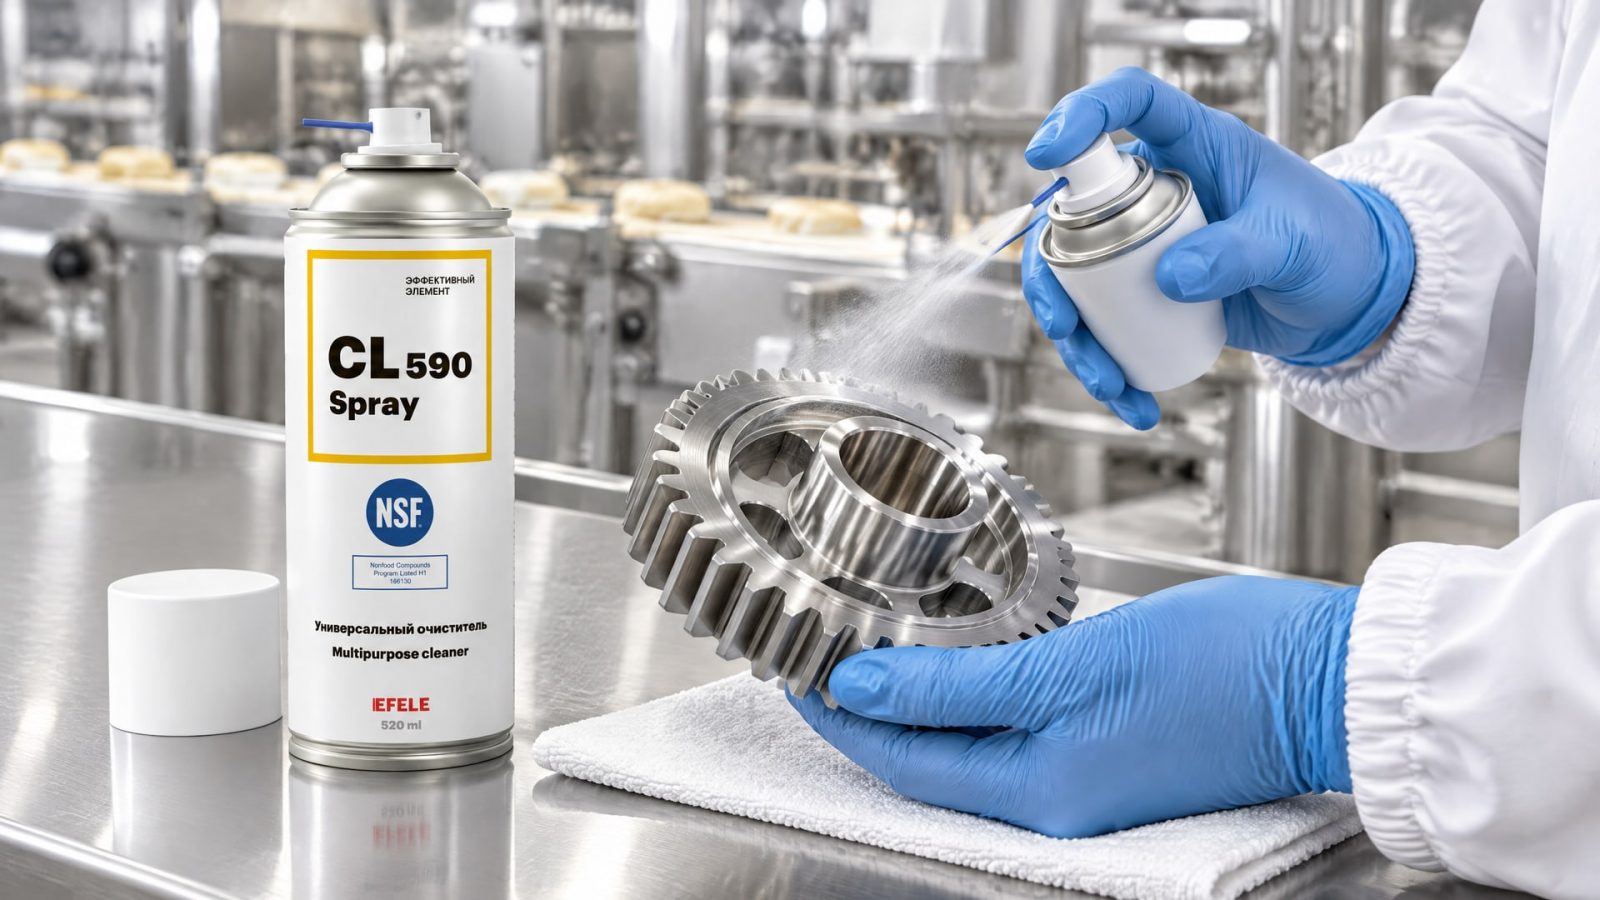
Для каждого механизма фиксируют назначение смазки и вероятность контакта с продуктом. Такой перечень упрощает проверку соответствия и помогает не смешивать материалы с разным статусом.
Перед переходом на новый продукт оборудование очищают от остатков прежней смазки. Это важно, если ранее применялся материал без пищевого допуска: остатки могут стать источником перекрестного загрязнения. После очистки нужно соблюдать правила дозировки, маркировки и раздельного хранения смазок и средств обслуживания.
Очистка перед смазкой
Очистка должна быть частью процедуры, а не отдельным действием «по необходимости». Если загрязнения и остатки старого материала остаются в узле, новая смазка не устраняет этот риск. Для очистки оборудования на пищевом производстве, в том числе после применения смазок, в технологическом процессе используют EFELE CL-590 Spray - универсальный очиститель с пищевым допуском NSF H1.
После очистки специалисты проверяют, что средство удалено в соответствии с процедурой предприятия и подходит для конкретной зоны применения. Затем наносят смазку в необходимом количестве, избегая избыточного внесения. Раздельное хранение, понятная маркировка и учет применяемых материалов помогают сохранять прослеживаемость обслуживания.
Налипание теста и работа смазки в сложных условиях
В тестомесах и другом оборудовании для работы с тестом налипание усложняет очистку и может нарушать стабильность процесса.
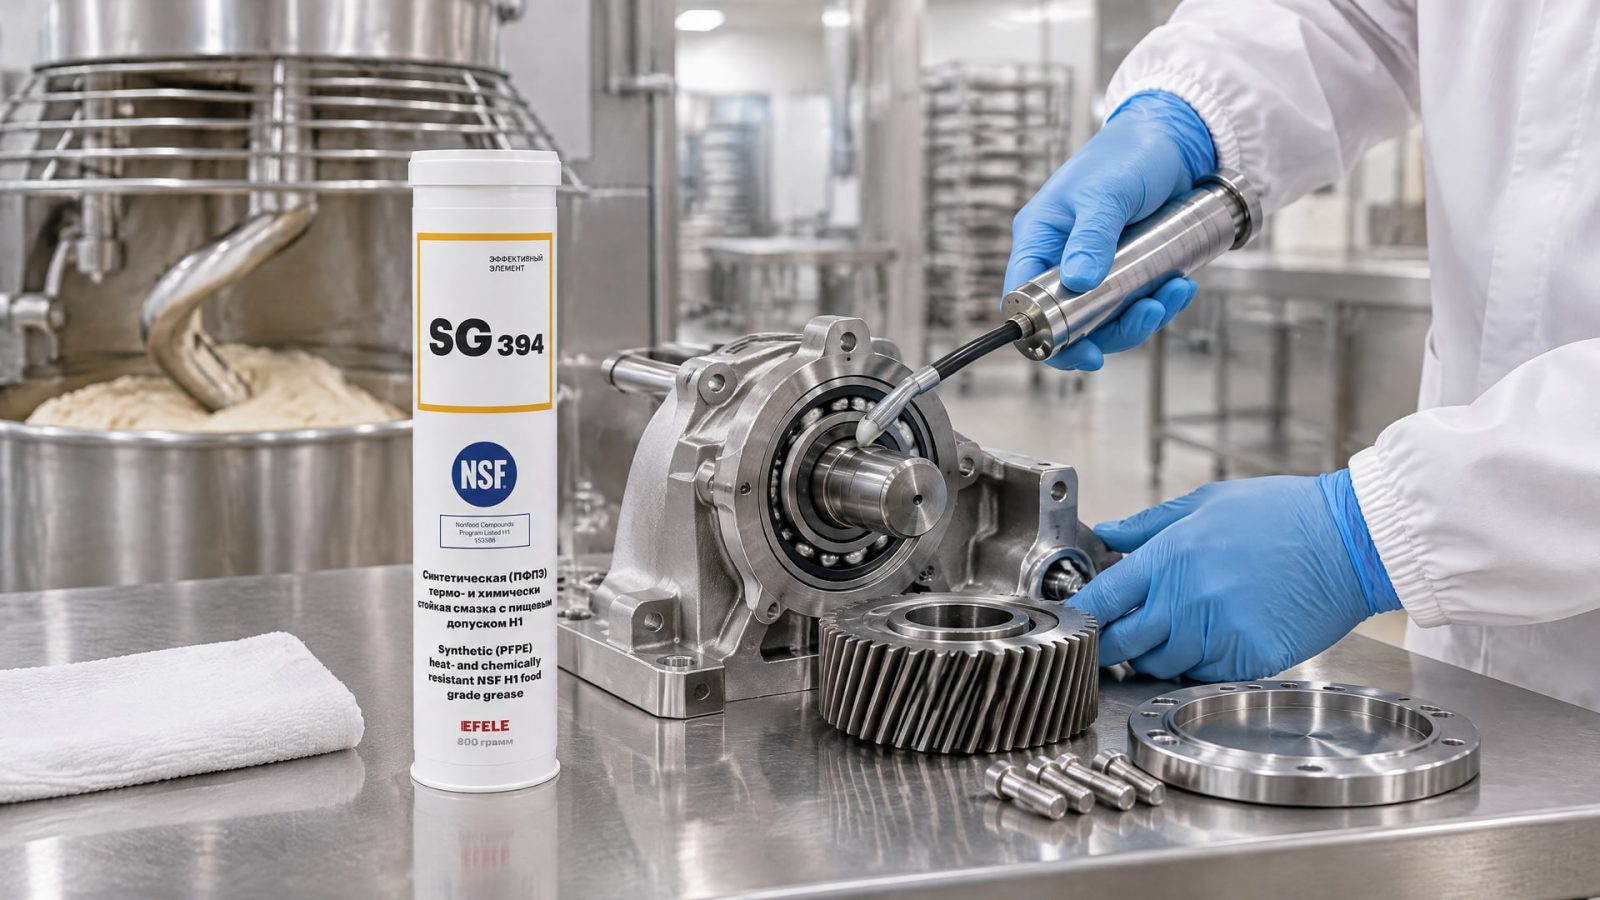
При выборе смазки оценивают не только пищевой допуск, но и совместимость с условиями эксплуатации. Если узел контактирует с глицерином или подвергается регулярной очистке, важны химическая стойкость и сохранение рабочих свойств смазки.
Вымывание, фреттинг и затрудненный холодный пуск также требуют оценки конкретного узла и режима работы. Нельзя выбирать материал только по надписи «пищевая»: следует сверить его технические характеристики с условиями мойки, нагрузкой и требованиями оборудования. Для таких условий в пищевом оборудовании применяют термо- и химстойкую пластичную смазку EFELE SG-394 с допуском NSF H1.
Даже подходящая смазка не заменяет настройку процедуры обслуживания. При налипании теста проверяют, где именно возникает проблема, как часто очищают оборудование и не попадают ли остатки прежнего материала в рабочую зону. Для регулярного контроля фиксируют используемый продукт, место нанесения и порядок очистки, чтобы обслуживание можно было повторить без смешения разных материалов.
Как организовать систему обслуживания на предприятии
Для каждой линии полезно составить перечень смазываемых узлов и связать его с графиком обслуживания.
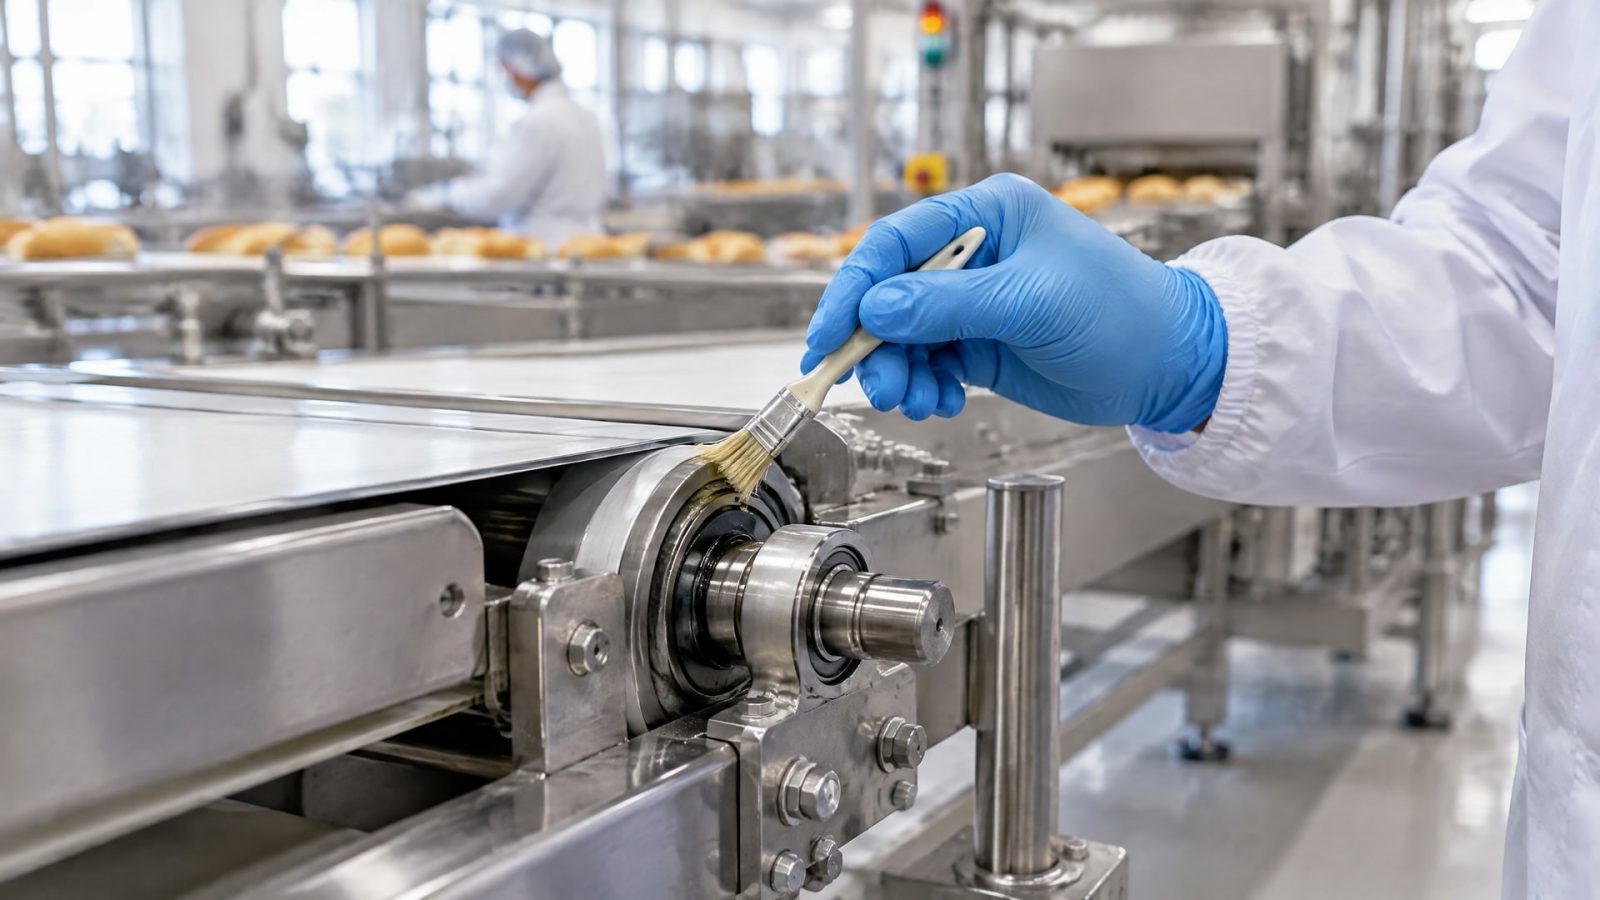
В записи указывают место нанесения, требуемую категорию допуска, тип смазочного материала и порядок очистки при замене. Технический специалист отвечает за соответствие требованиям оборудования, а закупщик сверяет выбранный продукт с документацией и обеспечивает раздельное хранение.
Перед применением проверяют маркировку и техническую документацию. Для возможного случайного контакта ищут NSF H1 или подтверждение по ISO 21469; для зоны без контакта применимость H2 оценивают отдельно. Если процесс предусматривает прямой и постоянный контакт, рассматривают 3H или иной подходящий материал, но не подменяют его H1.
Периодичность обслуживания определяют по требованиям оборудования и производственной процедуре, а не по пищевому допуску смазки. В план включают осмотр узлов, очистку, контроль утечек и проверку правильности нанесения. При изменении процесса, режима мойки или материала процедуру пересматривают, чтобы она оставалась актуальной для оборудования.
Часто задаваемые вопросы
Чем пищевая смазка отличается от обычной?
Главный критерий - подтвержденный статус для предполагаемой зоны применения. NSF H1 подходит для смазки, контакт которой с пищей может быть только случайным. Но наличие такого допуска не означает, что материал подходит для любого узла: дополнительно проверяют вязкость, консистенцию и требования оборудования.
Подходит ли пищевая силиконовая смазка для любого оборудования?
Нет. Силиконовая основа сама по себе не подтверждает пищевой допуск и не гарантирует совместимость с конкретным механизмом. Нужно проверить NSF H1 или ISO 21469, если возможен случайный контакт с продуктом, а также сверить свойства материала с документацией оборудования и условиями его работы.
Как выбрать пищевую смазку для кофемашины?
Сначала определяют узел, для которого нужна смазка, и проверяют рекомендации изготовителя оборудования. Затем выясняют, возможен ли контакт с напитком или его компонентами. Если возможен случайный контакт, проверяют наличие NSF H1 или ISO 21469; пищевой статус не отменяет требований к консистенции и назначению продукта.
Можно ли применять H2 в зоне возможного контакта с продуктом?
Нет. H2 предназначена для мест, где контакт с пищей исключен физически. Если случайное попадание смазки возможно, рассматривают H1. Для прямого и постоянного контакта предназначена категория 3H или другое решение, соответствующее процессу; H1 не заменяет такую категорию.
Нужно ли очищать оборудование при переходе на смазку с допуском H1?
Да, если до этого применяли смазку без пищевого допуска. Оборудование очищают от остатков прежнего материала, чтобы снизить риск загрязнения новой смазки. После перехода соблюдают процедуру дозирования, маркировки и раздельного хранения, а выбранный продукт сверяют с назначением узла.
Заключение
Пищевая смазка помогает обслуживать оборудование с учетом гигиенических требований, но допуск сам по себе не гарантирует правильный выбор. Для зон случайного контакта применяют H1, для мест без контакта используют H2, а для прямого и постоянного контакта рассматривают 3H или другие подходящие материалы. Параметры также подбирают под узел: пластичные смазки - по NLGI, масла для редукторов - по ISO VG и спецификации оборудования.
Практический следующий шаг - составить перечень смазываемых узлов, отметить вероятность контакта с продуктом и сверить применяемые материалы с документацией. Для каждого узла зафиксируйте допуск, порядок очистки и график обслуживания. Это поможет поддерживать гигиену производства и снизить риск ошибок при замене смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как отличить оригинал герметика на производстве: проверяйте документы, прослеживаемость партии и проводите испытания для подтверждения качества.
Оптимизация обработки титана с СОЖ позволяет значительно повысить стойкость инструмента и эффективность фрезерования.
Узнайте, как проверить адгезию герметика к краске и правильно выбрать состав для надежного соединения.