
Ремонт посадочного места подшипника без пресса и нагрева: методы анаэробной фиксации
Когда посадочное место подшипника ослабевает или вал проворачивается в корпусе, первая мысль - пресс и нагрев. Но на производстве это не всегда возможно: сервисные мастерские, полевые ремонты, узлы малого диаметра. Анаэробные фиксаторы решают эту задачу быстрее, без оборудования и без риска деформировать детали. В этой статье разберем, как правильно применить фиксирующий состав для восстановления посадки подшипника, какой зазор допустим, и как избежать типичных ошибок при монтаже.
Статья адресована инженерам, техническим специалистам и закупщикам, которые сталкиваются с необходимостью ремонта посадочных мест под подшипники в условиях, когда традиционные методы недоступны или неэффективны.
Когда фиксатор восстанавливает посадку подшипника, а когда нужен ремонт
Анаэробный фиксатор - это не панацея от всех проблем с посадочным местом.
Его эффективность зависит от степени износа и размера зазора. Если вал все еще прижимается к отверстию с натягом или с легким зазором до 0,05 мм, фиксатор восстановит удержание и предотвратит проворачивание. Такие посадки встречаются при нормальном износе или когда поверхности слегка пороватые.
Но если посадочное место явно разбито, овально или имеет размерный износ более 0,1 мм, одного фиксатора недостаточно. Прочность соединения при больших зазорах падает значительно, и подшипник может снова проворачиваться. В этом случае требуется предварительный ремонт: втуление корпуса, восстановление диаметра вала напайкой или полировкой, а уже потом нанесение фиксатора для окончательной фиксации.
Специалисты предварительно измеряют вал штангенциркулем и отверстие скобой или нутромером, чтобы определить реальный зазор. Если он попадает в рекомендуемый диапазон 0,025–0,075 мм, фиксирующий состав справится. При больших зазорах используют составы с повышенной способностью заполнения (до 0,1 мм), но с пониманием, что прочность будет ниже номинальной.
Стандарты и допуски подшипниковых посадок
Проектирование посадок для подшипников опирается на ISO 286-1 и ISO 286-2, которые определяют классы допусков для вала и отверстия.
SKF и Schaeffler прямо ссылаются на эти стандарты при рекомендации bearing interfaces. Типовой допуск для свободно сидящего подшипника на валу - это h6, для отверстия в корпусе - H7. Это обеспечивает диаметральный зазор в пределах 0,001–0,004 дюйма (0,025–0,1 мм).
Однако на практике, особенно на уже отработавших узлах, допуски смазываются: вал изнашивается, отверстие становится больше. Отсюда возникает проскальзывание подшипника и необходимость восстановления посадки. Вот здесь анаэробный фиксатор и становится инструментом регулировки: состав заполняет возникший зазор и восстанавливает передачу крутящего момента от вала к подшипнику или от подшипника к корпусу.
При выборе фиксатора нужно учитывать не номинальный допуск, а фактическое измерение на конкретной детали. Это требование встречается во всех технических гайдах по retaining compounds.
Выбор анаэробного фиксатора под реальный зазор
Анаэробные фиксаторы для подшипников различаются по способности заполнять зазоры и по требуемому времени отверждения.
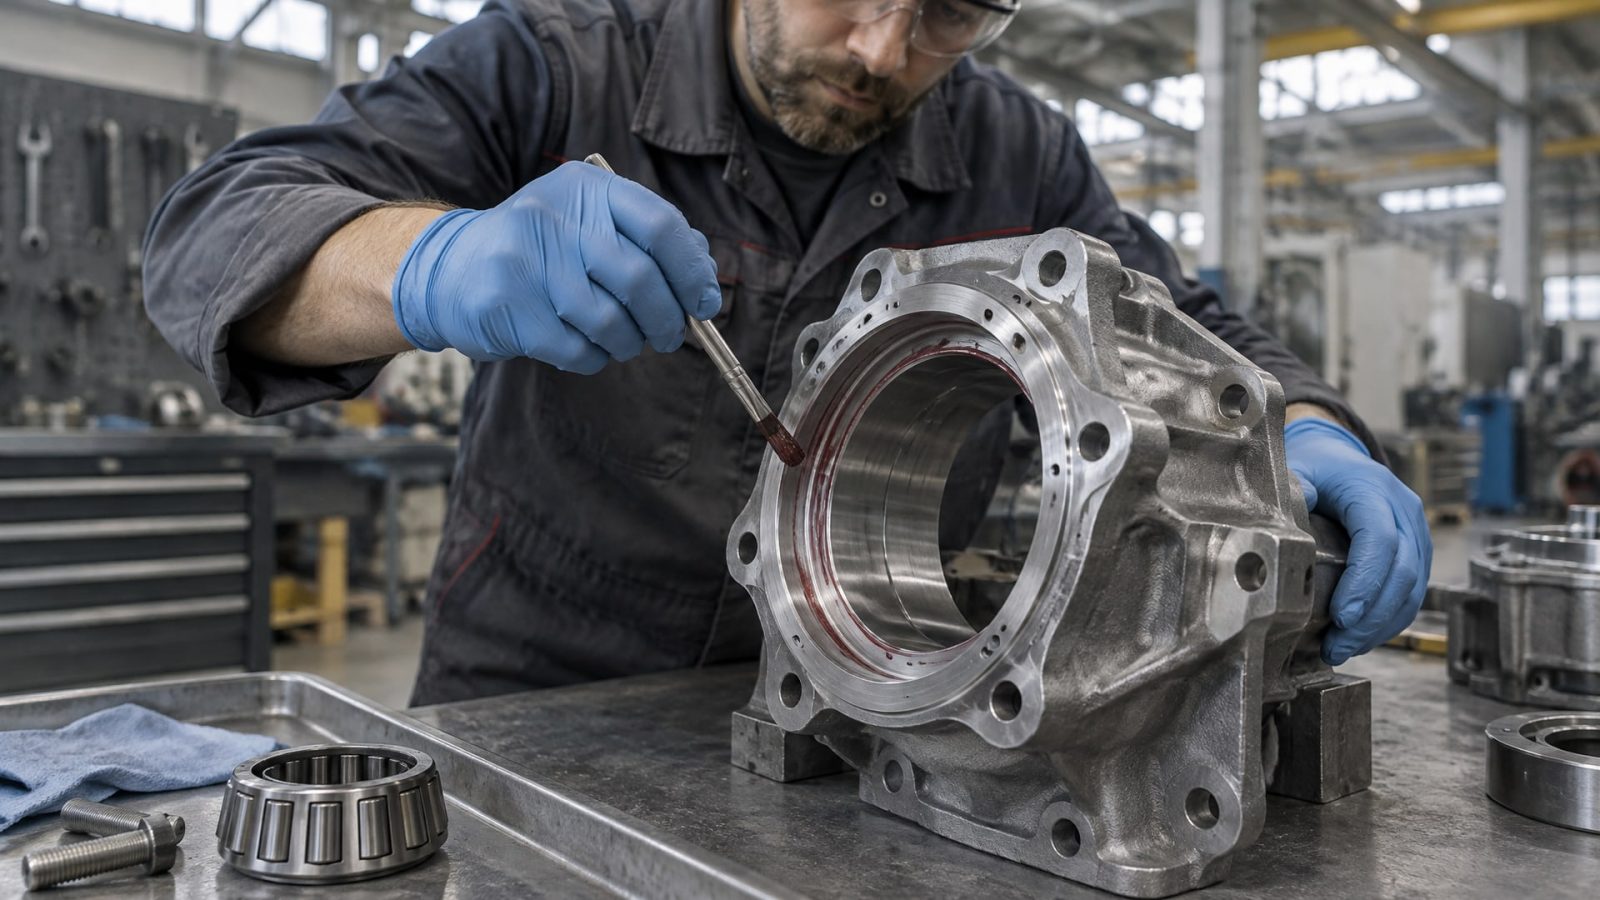
Оптимальная прочность достигается при диаметральном зазоре 0,025–0,075 мм. В этом диапазоне состав полностью заполняет зазор, полимеризуется равномерно и обеспечивает максимальную удерживающую способность.
Если зазор меньше 0,025 мм - это уже натяг или микрозазор, и фиксатор может не потребоваться вообще; соединение держит геометрия. Если зазор 0,075–0,1 мм, используют составы с расширенной способностью заполнения, но следует понимать, что прочность соединения снизится примерно на 20–30% из-за неполного контакта фиксатора со всеми неровностями поверхности.
Для подшипников, работающих при температурах до +180 °C, требуется термостойкий состав. Испытания прочности анаэробных фиксаторов проводятся по ISO 10123 на стальных образцах после 24 часов отверждения при 22 °C. Это стандартный метод оценки удерживающей способности перед разборкой.
При выборе нужно также учитывать, легко ли впоследствии будет разбирать узел. Для некоторых применений важна возможность многократной сборки-разборки (например, в сервисных центрах). Для других - достаточно одноразовой надежной фиксации при ремонте.
Подготовка поверхностей вала и отверстия перед фиксацией
Отверждение анаэробного состава зависит от чистоты и активности поверхностей.
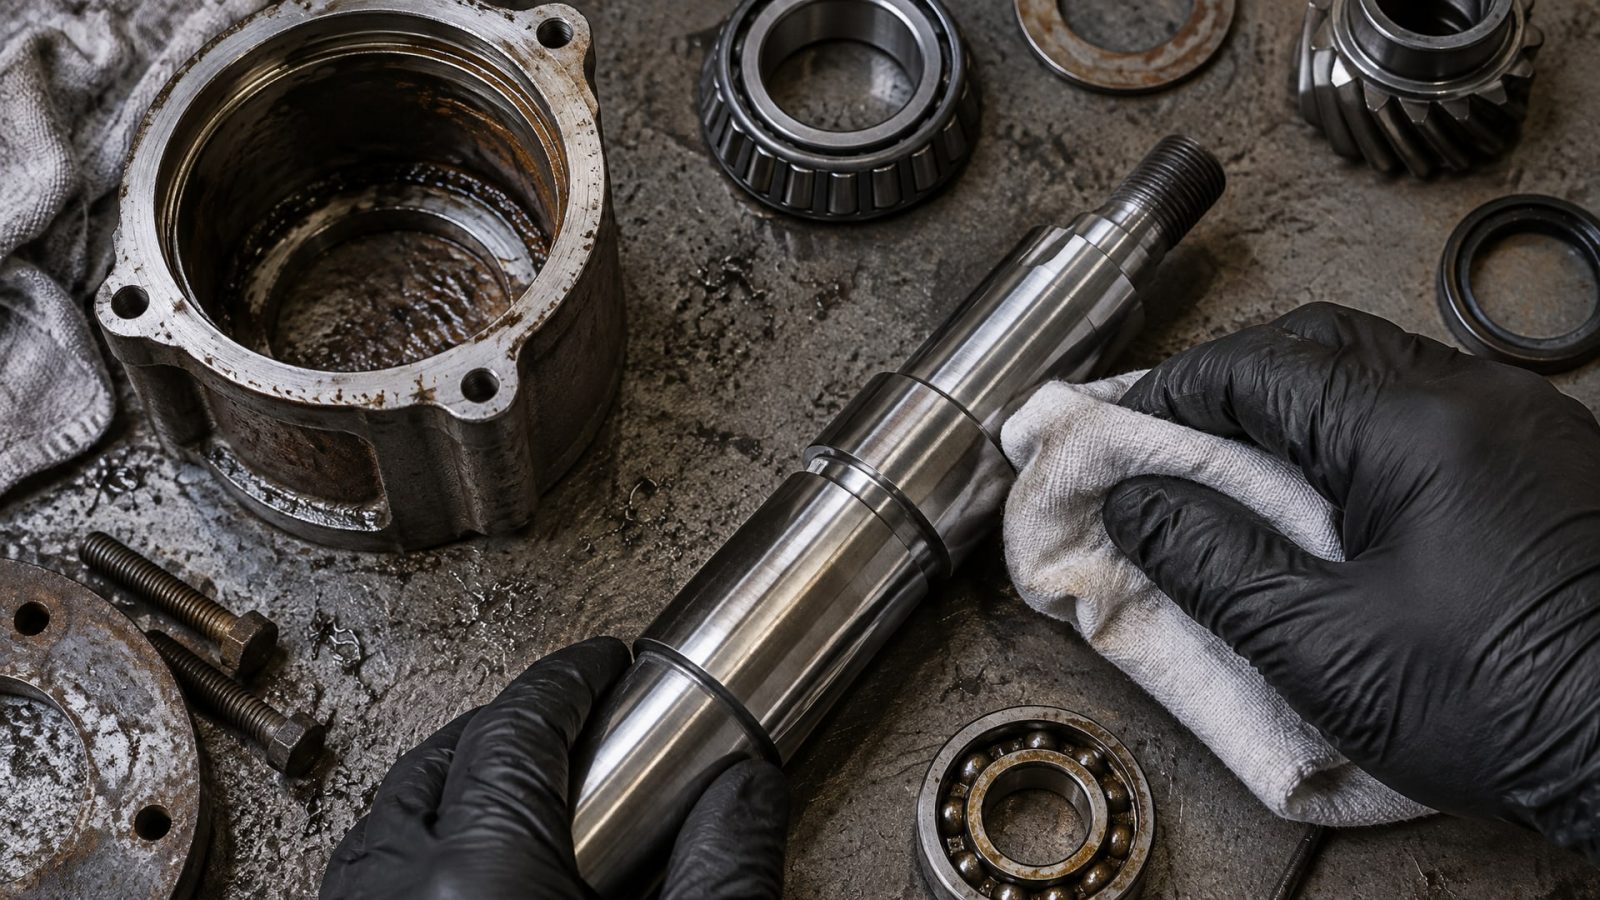
Если вал или отверстие покрыты маслом, смазкой, ржавчиной или кальцинированным слоем, фиксатор не сцепится должным образом и прочность соединения упадет критически.
Подготовка включает несколько этапов:
Очистить вал и отверстие от грязи и пыли щеткой или тканью.
Обезжирить обе поверхности растворителем (спирт, ацетон или специализированный обезжириватель); убедиться, что остатков средства не осталось.
Дать поверхности полностью высохнуть; на влажном металле отверждение замедляется.
Проверить целостность поверхности: не должно быть глубоких царапин, вмятин или эрозии, которые нарушат геометрию посадки.
Если металл пассивный (например, нержавеющая сталь или алюминий), или условия отверждения неблагоприятны (низкая температура, высокая влажность), рекомендуется нанести активатор на одну из поверхностей. Активатор ускоряет и стабилизирует полимеризацию, что особенно важно при ремонте в условиях, когда время критично.
Технология нанесения и сборки соединения
После подготовки поверхностей наносят фиксирующий состав.
Важно распределить его равномерным кольцом по окружности вала или по краю отверстия - не точечно. Это гарантирует, что зазор заполнится полностью на 360 градусов.
Количество состава зависит от размера детали и величины зазора. Общий принцип: достаточно, чтобы при вставке вала в отверстие состав выступил по краям, но не стекал массивно. Излишек не повышает прочность, а может попасть в нежелательные зоны - например, в дорожки качения подшипника, что приведет к фреттингу или залипанию шариков.
После нанесения состава собирают соединение с небольшим проворотом (буквально несколько оборотов), чтобы фиксатор распределился равномерно и вытеснил воздух. Затем оставляют узел неподвижным на время, необходимое для начального схватывания. Это время зависит от типа состава и температуры окружающей среды: при 20 °C обычно это 1–4 часа.
До полного набора фиксационной прочности (24 часа при 22 °C) соединение лучше не нагружать. Если это невозможно, следует дождаться как минимум уровня "handling cure" - состояние, при котором узел можно переместить или слегка нагрузить без риска проскальзывания.
Фиксация подшипников в условиях, когда зазоры уже превышены
На практике встречаются ситуации, когда посадочное место уже разбито настолько, что стандартный зазор превышен.
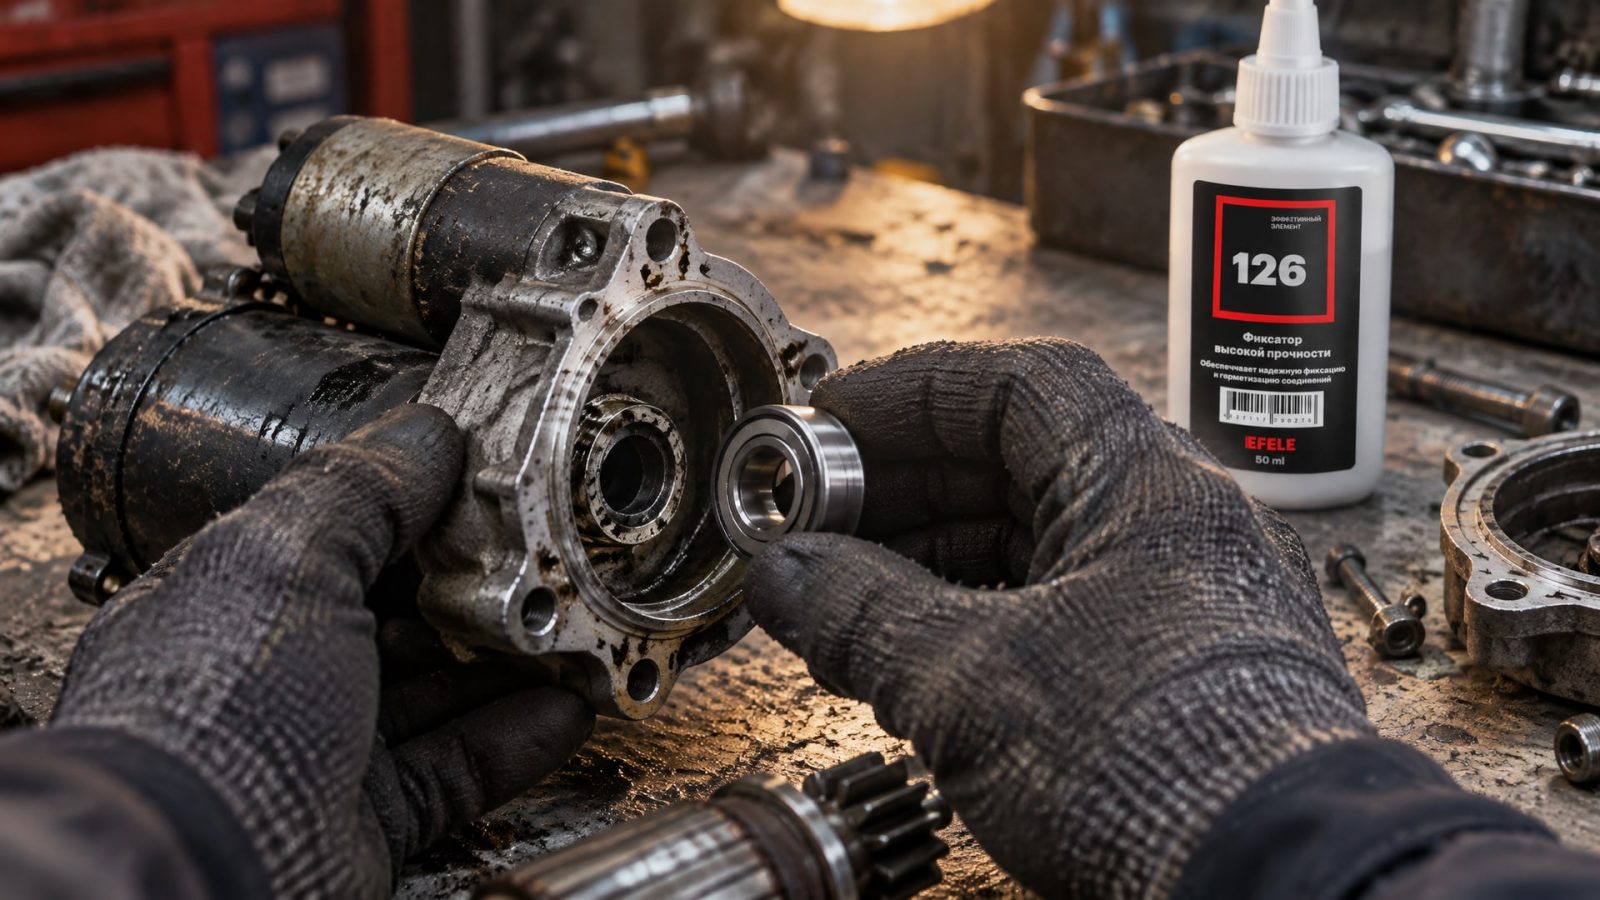
Классический пример - ремонт стартера, где разбило посадочное место подшипника, вал проворачивается, и подшипник вибрирует.
В таких случаях одного фиксатора недостаточно. Нужен многоэтапный подход:
Механический ремонт посадочного места. Если отверстие в корпусе овально или износилось, его либо втулят (вставляют втулку большего диаметра), либо развертывают и восстанавливают диаметр установкой ремонтного кольца или втулки.
Ремонт вала. Если вал истерт, его шлифуют под меньший размер или восстанавливают напайкой с последующей полировкой до необходимого диаметра.
Финальная фиксация фиксатором. После того как зазор приведен в допустимые пределы, применяют анаэробный состав для окончательной фиксации и исключения вибрации.
Этот подход называется "ремонт посадочных мест подшипников" и требует согласованной работы механика и инженера. На больших производствах такой ремонт - стандартная процедура, которая часто обходится дешевле, чем замена всего узла.
Для надежной фиксации подшипников на валу без пресса и нагрева, особенно после механического восстановления посадочного места, на ремонтных участках используют анаэробные фиксаторы, которые обеспечивают высокую прочность соединения и работоспособность вплоть до температур +180 °C. Такой состав, как EFELE 126, вплетается в технологию, потому что закупщики и техники возвращаются к проверенным решениям: результат предсказуем, применение простое, а стоимость решения ниже, чем полная замена узла.
Разборка и обслуживание соединений с анаэробным фиксатором
Один из часто задаваемых вопросов: "Если я зафиксирую подшипник фиксатором, смогу ли я потом его снять?" Ответ: да, но с оговоркой.
Анаэробный фиксатор обеспечивает постоянное соединение, которое требует усилия при разборке. Для разъединения retained fits рекомендуют локальный нагрев: приложить горячий воздух или паяльник к соединению до 40–60 °C (не критичного нагрева), чтобы пластмасса фиксатора размягчилась, и затем вытащить вал или подшипник рычагом или прессом. После нагрева полимер теряет жесткость, и разборка становится возможной.
Если нужна часто разбираемая посадка, лучше выбрать состав с пониженной прочностью, предназначенный для "planned disassembly", но это снизит удерживающую способность. На практике для ремонтных соединений, которые разбирают редко (раз в несколько лет или никогда), анаэробный фиксатор - идеальное решение.
После разборки остатки старого состава удаляют механически (скребком, щеткой) и тщательно обезжиривают поверхность перед повторной сборкой.
Часто задаваемые вопросы
Можно ли наносить фиксатор на вал со смазкой или маслом?
Нет. Масло и смазка препятствуют отверждению анаэробного состава, потому что они блокируют доступ металла к кислороду на границе раздела. Прочность соединения упадет на 50–80 %. Перед применением вал и отверстие обязательно очистить от масла растворителем и дать высохнуть. Только после этого наносить фиксатор.
Если зазор между валом и отверстием больше 0,1 мм, фиксатор все еще поможет?
Фиксатор может работать в зазорах до 0,1 мм, но прочность соединения значительно снизится. При таких зазорах состав не полностью заполняет все неровности поверхности. Рекомендуется предварительно провести механический ремонт - втуление корпуса или восстановление вала, чтобы привести зазор в диапазон 0,025–0,075 мм, а затем применить фиксатор.
Сколько времени ждать после сборки перед нагрузкой на соединение?
Минимум 1–4 часа при комнатной температуре для начального схватывания (handling cure). Полную фиксационную прочность состав набирает за 24 часа при 22 °C. Если условия холодные (ниже 15 °C), время удваивается. Если нужно ускорить, применяют активатор, который может сократить время до 30–60 минут, но всегда следует дождаться как минимум уровня handling cure перед нагрузкой.
Как избежать попадания фиксатора в подшипник при сборке?
Наносить состав нужно аккуратно: кольцом по краю отверстия (если фиксируете подшипник в корпусе) или по краю вала (если фиксируете вал в подшипнике). Не наносите фиксатор толстым слоем в центр отверстия. При сборке используйте ограничитель движения или направляющую втулку, чтобы вал входил медленно и равномерно. После сборки дайте избытку состава подсохнуть, а затем аккуратно удалите выступившие капли тряпкой.
Какой класс допуска вала рекомендуется для посадки с фиксатором?
Стандартный класс h6 по ISO 286-2, соответствующий диаметральному зазору 0,001–0,004 дюйма (0,025–0,1 мм). Это обеспечивает оптимальное заполнение зазора фиксатором и максимальную прочность соединения. Если вал находится на границе класса h7 или больше, геометрия требует предварительной подготовки.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева становится возможным благодаря анаэробным фиксаторам, которые полимеризуются между металлическими поверхностями и восстанавливают удерживающую способность в зазорах 0,025–0,075 мм. Ключ к успеху - точное измерение реального зазора, тщательная подготовка поверхностей, равномерное нанесение состава и соблюдение времени отверждения.
Если посадочное место разбито сильно, фиксатор должен применяться после механического восстановления (втуления, восстановления диаметра). Такой комплексный подход обеспечивает надежность ремонта и позволяет избежать дорогостоящей замены узла. Перед применением измерьте зазор, убедитесь в чистоте поверхностей, выберите состав под реальные условия сборки - и результат будет предсказуем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подбирайте пищевые смазки, способные выдерживать высокие температуры, с учетом требований безопасности и технических характеристик.
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и соблюсти законодательные требования.
Цепное масло пищевое: узнайте, как выбрать смазку для конвейеров, снизить износ и продлить срок службы оборудования на производстве.