
Сравнение пищевых смазок H1 для оборудования с частой мойкой
Пищевые смазки класса H1 предназначены для оборудования, где возможен случайный контакт со съедобным продуктом. Главная особенность - не только безопасность, но и стойкость к условиям эксплуатации, в которых работает оборудование. Для линий с частой мойкой водой, щелочами и кислотами требуется не просто H1-допуск, а комплекс свойств: водостойкость, устойчивость к химическим растворам, сохранение защитного слоя после цикла очистки. Закупщики и инженеры часто ошибочно полагают, что любая H1-смазка одинаково подходит для washdown-зон; на практике выбор должен опираться на конкретные тесты и показатели поведения при мойке, а не только на наличие пищевого допуска.
Статья разберет, какие свойства действительно критичны при работе с оборудованием в условиях частой мойки, чем различаются H1-смазки по водостойкости, какие стандарты и тесты нужны для проверки, и как инженеру подобрать оптимальный вариант для конкретного узла.
Что такое H1 и почему недостаточно только этого классификация
H1 - это обозначение класса смазок, допустимых для случайного контакта с пищевым продуктом.
Регулирует его стандарт FDA 21 CFR 178.3570 на федеральном уровне США, а международно закреплено через систему NSF (National Sanitation Foundation). При случайном контакте допускаемое количество смазки не превышает 10 ppm (миллионная доля по массе).
Однако сам допуск H1 говорит только о безопасности при попадании, но не об устойчивости к мойке. Смазка может быть одобрена по пищевой безопасности, но легко смываться под струей воды или разлагаться при контакте с щелочным раствором. Именно поэтому при выборе смазки для линий с частой мойкой необходимо отдельно проверять показатели water washout resistance и water spray-off resistance. Для washdown-сред рекомендуется тест ASTM D4049, где целевой показатель - потери менее 10% смазки после имитации струй воды под давлением.
На практике эксперты рекомендуют начинать с оценки реального риска контакта: если контакт невозможен, можно использовать и H2-смазки (которые контакт исключают), но на большинстве пищевых производств стремятся к унификации, оставляя только H1, чтобы избежать ошибок персонала.
Водостойкость и стойкость к мойке - ключевые отличия смазок в условиях CIP
Для оборудования, которое регулярно проходит Clean-in-Place (CIP), важно различать два понятия: водостойкость в статике и spray-off resistance под действием струй воды.
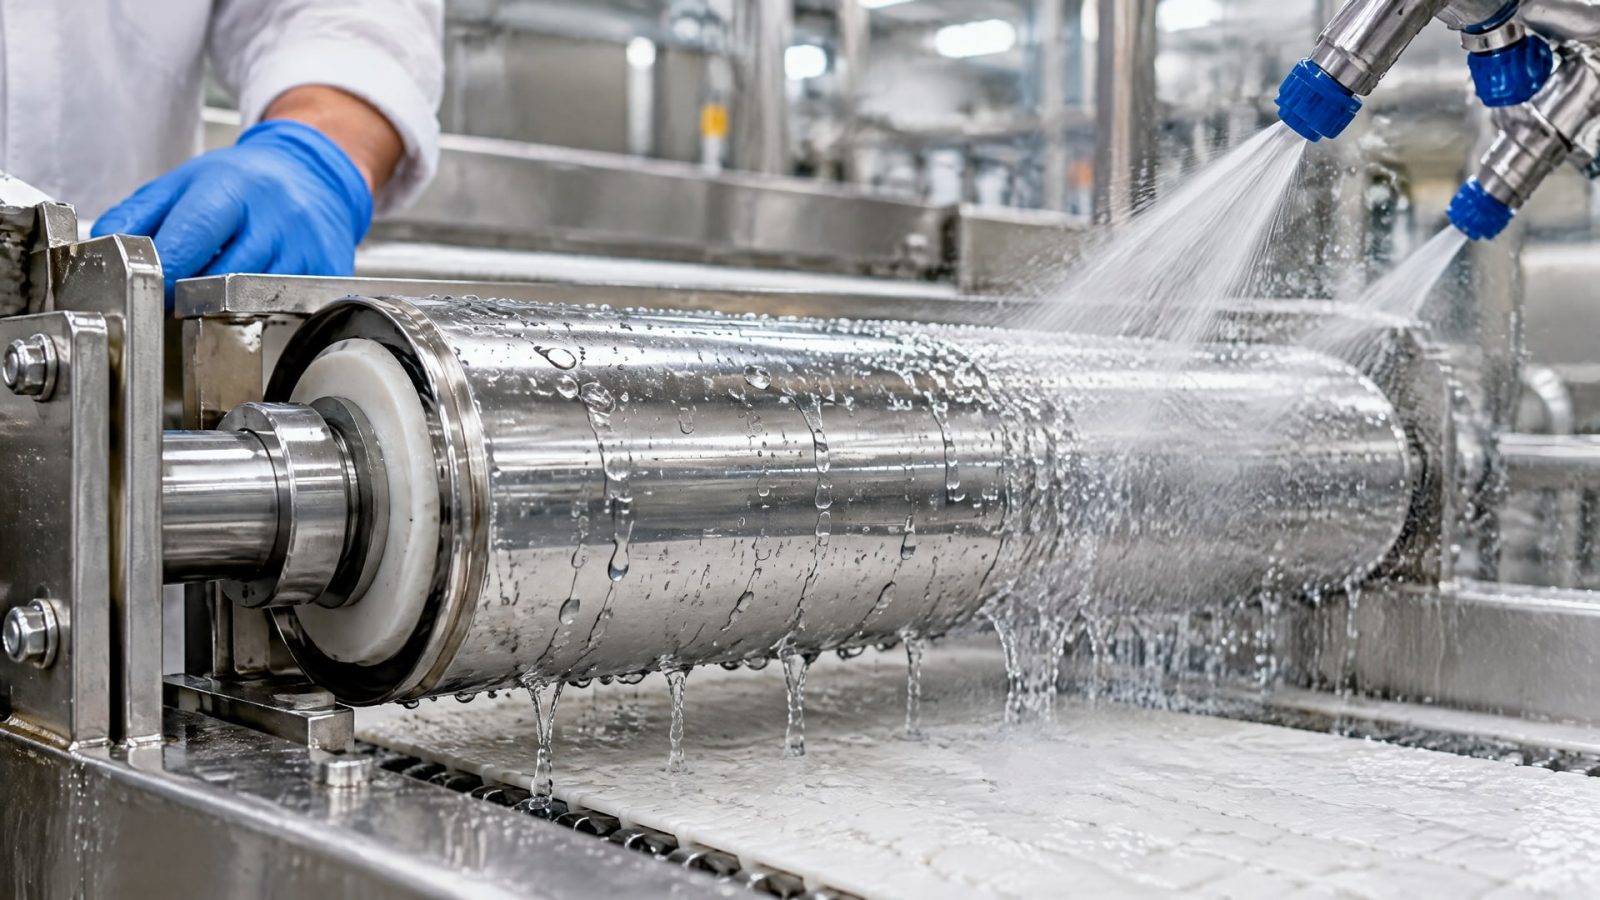
Первая говорит о том, что смазка не абсорбирует влагу в состоянии покоя, вторая - что смазка не смывается во время процесса очистки.
Смазки для washdown-сред должны быть сформулированы так, чтобы вытеснять воду и сохранять защитный слой на поверхности. Для цепей, конвейеров и открытых точек смазывания в зонах мойки эксперты советуют использовать составы, рассчитанные на повторное нанесение после санитарной обработки. Это означает, что после цикла мойки часть смазки смывается, но достаточное количество остается для защиты, и при возобновлении работы оборудования добавляется свежая порция.
Для узлов, которые регулярно попадают под струи воды при давлении выше 20 бар, тест spray-off становится более релевантным, чем классическая водостойкость в лабораторных условиях. Один из отраслевых белых документов прямо указывает, что для оборудования с частой мойкой spray-off тест точнее предсказывает реальное поведение смазки на линии.
Роль загустителя и базового масла в работе при высокой влажности
Выбор загустителя напрямую влияет на поведение смазки во влажной среде.
Для пищевых производств, где оборудование регулярно моется горячей водой и щелочами, рекомендуются загустители, хорошо работающие при этих условиях: calcium sulfonate и aluminum complex. Эти типы загустителей обладают хорошей адгезией (способностью прилипать к поверхности) и устойчивостью к вымыванию.
Вязкость базового масла выбирают с учетом нагрузки, скорости движения узла и рабочей температуры. Задача - обеспечить достаточную толщину защитной пленки при максимальной рабочей температуре и при этом не создать избыточное сопротивление трению. Для узлов с высокой скоростью (например, подшипники конвейера) часто используют более низкую вязкость, а для высоконагруженных участков (например, направляющие термоформера) - повышенную.
При выборе важно также учитывать совместимость нового состава с уже используемой на предприятии смазкой. Если смешать смазки с несовместимыми загустителями, могут произойти необратимые изменения консистенции и потеря защитных свойств. Эксперты советуют перед переходом на новый состав проверить совместимость и, если необходимо, провести промывку узлов.
Стандарты и тесты для проверки пищевых смазок при мойке
Основной международный стандарт для пищевых смазок - ISO 21469, который описывает гигиенические требования на всех этапах: от формулирования и производства до использования и обращения.
Этот стандарт требует не только состава, но и доказательства безопасности через систему управления рисками, включая HACCP.
На практике проверку проводят через набор тестов. ASTM D1264 измеряет способность смазки устойчиво сохранять свойства при контакте с водой. ASTM D4049 - это тест на spray-off resistance, который имитирует воздействие струй воды под давлением. Для смазок, которые используют в условиях CIP, целевой показатель ASTM D4049 - менее 10% потерь смазки.
Дополнительно проверяют устойчивость к коррозии (ASTM D4378 или аналоги) и совместимость с материалами оборудования. В пищевых зонах с частой мойкой важно убедиться, что смазка не вызывает ржавления стальных и алюминиевых деталей. При выборе смазки для конкретного оборудования инженер должен сверить сертификат либо техпаспорт (TDS) с этими требованиями.
Практический подбор смазок для разных узлов в условиях частой мойки
Подход к выбору смазки различается в зависимости от типа узла и характера контакта с водой.
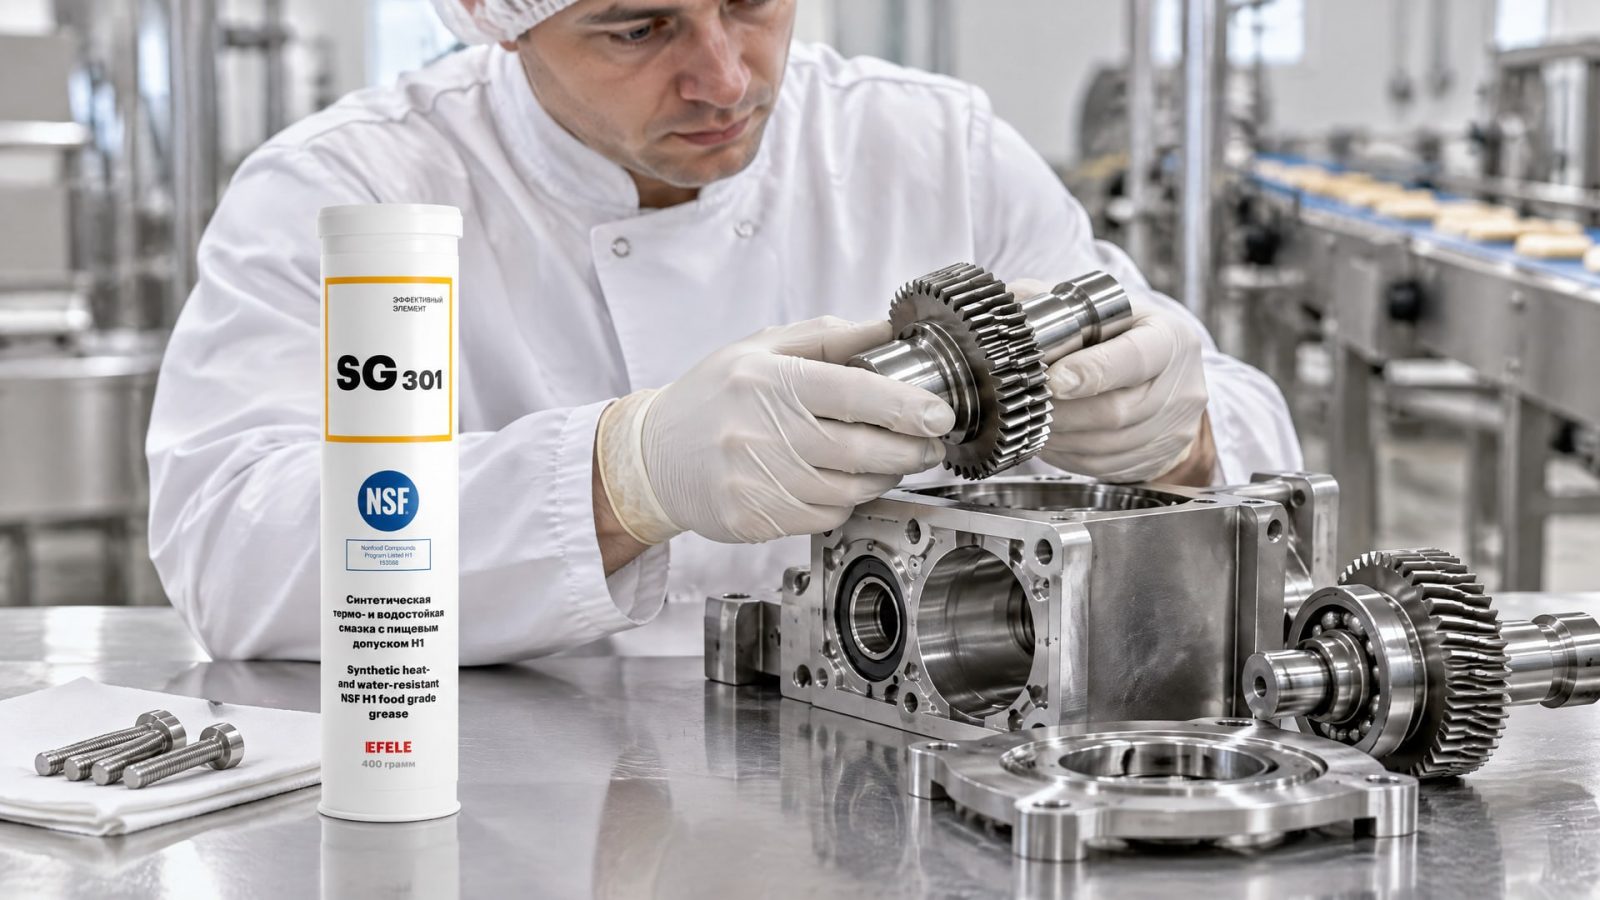
Для высоконагруженных узлов трения пищевого оборудования - тестомесов, термоформеров, конвейеров - требуется смазка с высокой несущей способностью и одновременно хорошей водостойкостью. Такие узлы часто работают при температурах 60-80°C, и смазка должна удерживать пленку при этих условиях даже после контакта с горячей водой и щелочами. EFELE SG-301 - термо-водостойкая смазка класса NSF H1 - подходит для таких участков благодаря стойкости к высоким температурам и циклам мойки.
Для подшипников, направляющих, цепей и втулок эксперты обычно рекомендуют универсальный вариант, который работает и во влажной, и в сухой среде. Эти узлы требуют более частого повторного нанесения смазки после мойки, поскольку часть смазки неизбежно смывается. Для таких участков подходят смазки класса NLGI 2 с хорошей адгезией, которые не требуют специальной технической подготовки при применении.
В пищевых зонах с частой мойкой часто рекомендуют сокращать номенклатуру смазок и стандартизировать их по участкам. Это снижает ошибки персонала при выборе смазки и упрощает контроль совместимости. Например, можно принять решение использовать на всем производстве одну универсальную H1-смазку для большинства узлов и одну специальную - для высоконагруженных участков.
Как проверить соответствие смазки реальным условиям на линии
Перед закупкой большого объема смазки рекомендуется провести пилотное испытание на реальном оборудовании.
На этом этапе проверяют, как смазка ведет себя после нескольких циклов мойки, не происходит ли преждевременного окисления и не образуются ли отложения.
Ключевые параметры для контроля: - Интервал переиспользования смазки (как часто нужно пополнять после мойки); - Внешний вид смазки после цикла мойки (не темнеет ли, не расслаивается ли); - Вязкость после контакта с горячей водой и щелочью (не снизилась ли ниже допустимого диапазона); - Отсутствие коррозии на металлических деталях после недели работы.
При пилотном испытании закупщик и инженер должны сверяться не только с паспортом смазки, но и обращаться к поставщику за результатами испытаний в условиях, близких к реальным CIP-процессам. Многие смазки имеют сертификаты по ISO 21469 и FDA, но конкретные показатели spray-off и совместимость с вашей химией мойки нужно уточнять отдельно.
Если возникают сомнения, стоит запросить у поставщика рекомендацию по интервалу переиспользования смазки и графику контроля качества. На большинстве линий контроль проводят визуально (раз в неделю - смотрят на состояние смазки и оборудования) и раз в месяц - берут пробу для проверки вязкости и кислотного числа.
Часто задаваемые вопросы
Может ли обычная H1-смазка работать на линии с ежедневной мойкой?
Не всегда. H1 говорит только о пищевой безопасности, а не о стойкости к воде. На линиях с частой мойкой смазка часто теряет свойства за один цикл очистки. Для таких условий нужны смазки с доказанной water spray-off resistance и тестом ASTM D4049 не более 10% потерь. Перед выбором проверьте реальные результаты тестирования у поставщика, а не только наличие допуска H1.
Как выбрать между смазкой класса NLGI 2 и NLGI 1 для влажной среды?
Выбор зависит от типа узла. NLGI 2 лучше держится на вертикальных участках и открытых подшипниках. NLGI 1 быстрее вытесняет воду и обновляется после мойки, поэтому часто предпочтительнее для цепей и направляющих в washdown-зонах. При выборе учитывайте также температуру и нагрузку на узел - оба класса могут иметь разные вязкости базового масла.
Совместимы ли H1-смазки разных производителей?
Не гарантированно. Совместимость зависит от типа загустителя и типа базового масла. Смешивание несовместимых составов может привести к потере консистенции и защитных свойств. Перед переходом на новую смазку рекомендуется уточнить совместимость у поставщика и при необходимости провести промывку оборудования новой смазкой в холостом режиме.
Какая температура воды при мойке влияет на выбор смазки?
Смазки на линиях пищевого производства часто контактируют с водой 60-80°C. При такой температуре важнее становится выбор базового масла и загустителя - они должны сохранять стабильность при нагреве и при последующем охлаждении. Также нужно проверить, что смазка не теряет вязкость при горячей воде, иначе защитный слой будет недостаточным.
Как часто нужно переиспользывать смазку при ежедневной мойке?
Интервал зависит от типа узла, давления струй при мойке и конкретной смазки. На большинстве линий при ежедневной мойке переиспользование проводят один раз в день (утром или после окончания работы). Точный график должен быть задан в инструкции по смазыванию конкретного оборудования; рекомендуется уточнить его у производителя оборудования и поставщика смазки.
Заключение
Выбор пищевой смазки H1 для оборудования с частой мойкой требует внимания не только к допуску, но и к конкретным показателям водостойкости, химической стабильности и адгезии. Смазка должна выдерживать циклы мойки горячей водой и щелочами, сохраняя защитный слой и не образуя отложений. Ключевые критерии подбора - результаты тестов ASTM D4049 (менее 10% потерь), совместимость с используемой химией, выбор загустителя и вязкости, соответствующие типу узла и рабочей температуре.
Закупщикам и инженерам рекомендуется начинать с четкой оценки риска контакта смазки с продуктом, затем проверять не только наличие NSF H1, но и реальные показатели испытаний на washout и spray-off. Проведение пилотного испытания на реальном оборудовании перед массовой закупкой поможет избежать проблем с совместимостью и неожиданным износом узлов. Стандартизация номенклатуры смазок на участке и четкое распределение типов смазок по узлам (например, EFELE MG-202 для универсальных применений с NSF H1) упрощают контроль и снижают ошибки персонала, что особенно важно в сочетании с системой HACCP на предприятии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как пищевые смазки H1 влияют на аудит ХАССП, что проверяют аудиторы и почему это важно для вашего производства.
Узнайте, как правильно выбрать и нанести смазку для петель дверей автомобиля, чтобы устранить скрип и заедания надолго.
Замена прокладки фланца анаэробным формирователем: надежная герметизация и монтаж без ошибок.