
Толщина слоя покрытия и боковой зазор в червячной передаче
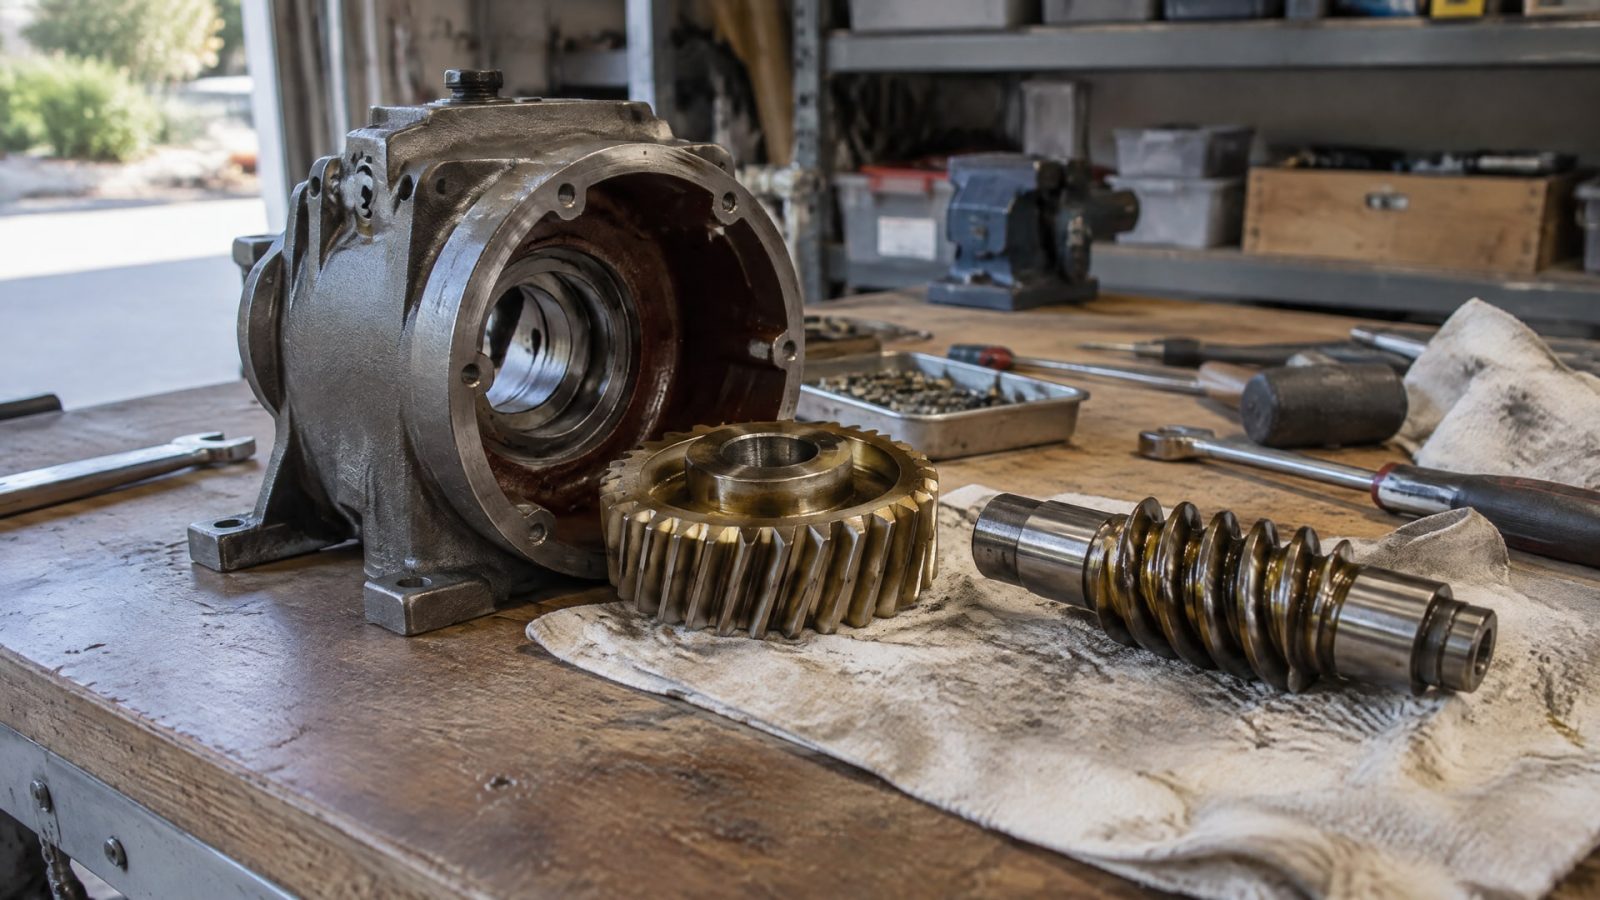
Покрытие на зубьях червячной передачи меняет геометрию сопряжения и может уменьшить боковой зазор. Если слой нанесен на обе рабочие поверхности, его толщину учитывают с обеих сторон контакта. Поэтому при малом исходном зазоре важны не только номинальные параметры покрытия, но и его минимальная локальная толщина после отверждения.
Статья будет полезна инженерам и техническим специалистам, которые назначают твердосмазочное покрытие или проверяют передачу после обработки, а также закупщикам, которым нужно сопоставить требования к покрытию с технологией контроля. Разберем, как оценить влияние толщины слоя, какие методы измерения подходят для разных оснований и почему результат проверяют на готовой детали.
Как толщина слоя покрытия меняет боковой зазор редуктора
При нанесении покрытия на зубья меняется профиль каждой детали.
Если слой присутствует на обеих рабочих поверхностях, обращенных друг к другу, зазор уменьшается примерно на сумму толщин в зоне контакта. Для предварительной оценки можно сложить толщину покрытия на поверхности червяка и на сопряженной поверхности колеса. Это не заменяет расчет передачи по конструкторской документации, но помогает понять, может ли слой повлиять на заданный зазор.
Условно, если обозначить толщину покрытия на одной рабочей поверхности как t1, а на сопряженной как t2, уменьшение зазора оценивают как сумму t1 и t2. При этом фактическая картина зависит от расположения покрытия и геометрии зубьев. Нельзя без проверки переносить измерение с отдельного плоского образца на сложный профиль червячной пары.
Чем меньше исходный боковой зазор, тем существеннее влияние отклонений толщины. Неравномерный слой способен локально приблизить поверхности друг к другу, даже если среднее значение соответствует заданию. В червячной передаче это повышает риск подклинивания, роста трения и нагрева. Поэтому важно оценивать покрытие именно на участках, которые формируют рабочий зазор, а не только на удобной для измерения поверхности.
Люфт червячной передачи связан с зазором между сопряженными зубьями, но оценивать его только по одному усредненному значению толщины покрытия недостаточно. Для контроля учитывают фактическую геометрию пары и состояние слоя по рабочим поверхностям. Если покрытие нанесено также на другие поверхности, влияющие на межосевое положение или сопряжение деталей, их тоже включают в проверку.
Какую толщину покрытия закладывать в расчет
Для ответственного сопряжения с небольшим зазором в оценке используют максимально допустимую толщину покрытия.
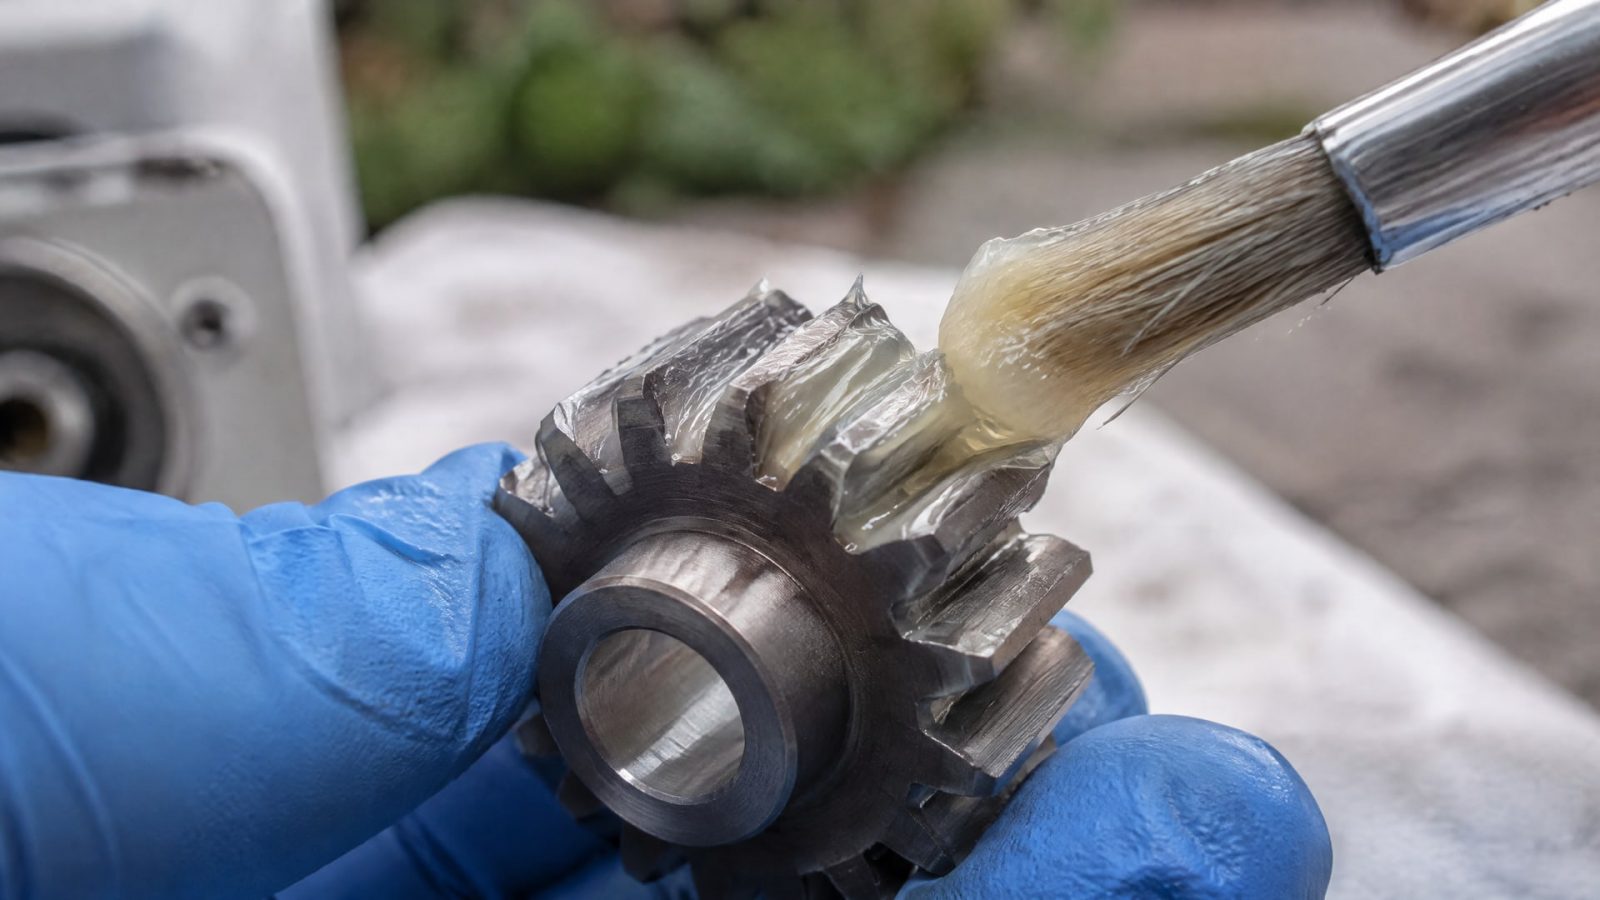
Это позволяет проверить неблагоприятный вариант: слой сформировался у верхней границы допуска, а исходный зазор находится у нижней границы. Если расчет опирается только на номинальную или среднюю толщину, локальные утолщения могут остаться незамеченными.
При этом важно различать показатели толщины. ISO 2064 определяет минимальную толщину как наименьшее локальное значение на небольшой заданной области, а среднюю толщину - как среднее по серии измерений на значимой поверхности. Для оценки риска потери зазора инженер фиксирует, какой именно показатель использован в расчете и в протоколе контроля.
Схема проверки должна учитывать обе детали пары и обе рабочие стороны контакта. Одного измерения на червяке или колесе недостаточно, если покрытие нанесено на обе детали. Также не стоит подменять проверку готовой передачи измерением покрытия на плоском контрольном образце: профиль зуба сложнее, а локальная толщина может отличаться от значения на плоскости.
Что означает толщина одного слоя
Фраза «толщина 1 слоя покрытия» сама по себе не определяет итоговую толщину на детали. Результат зависит от технологии нанесения и формирования покрытия, а для смазочного покрытия - в том числе от отверждения или сушки. Поэтому в техдокументации важно указывать, к какому состоянию относится значение: до формирования конечного слоя или после него.
Толщина сухого слоя покрытия и толщина материала до отверждения - не обязательно одно и то же. После отверждения возможны усадка и изменение итогового размера. Для бокового зазора значим именно готовый слой на детали, поэтому измерения проводят после завершения предусмотренного технологией процесса.
Измерение толщины слоя покрытия после отверждения
Для контроля выбирают метод с учетом материала покрытия и основания.
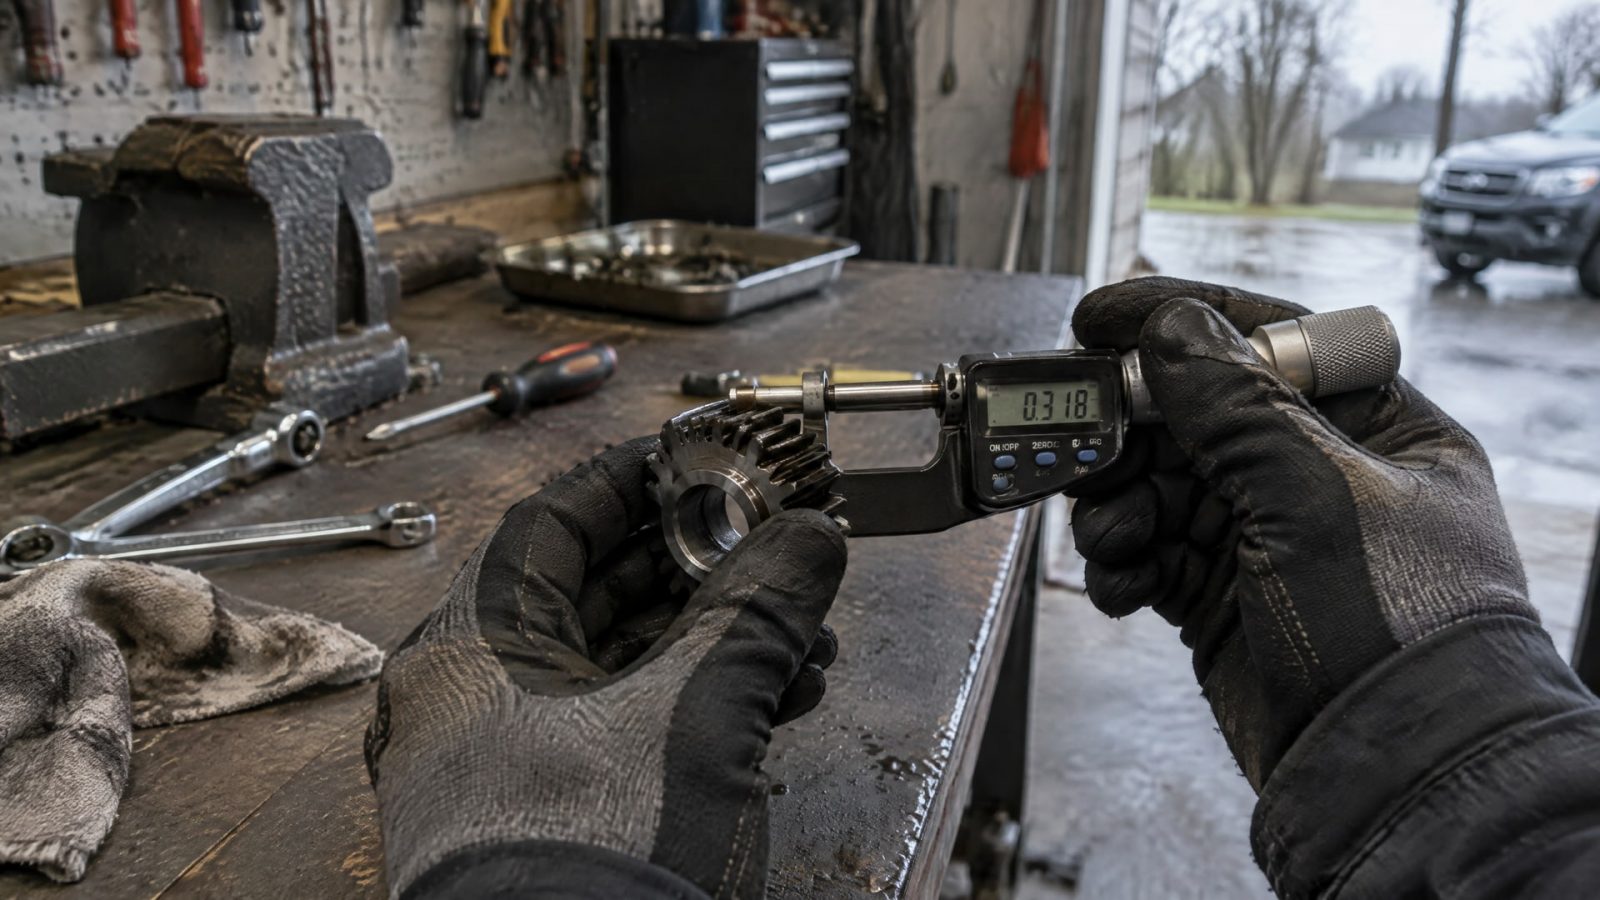
ISO 4518:2021 описывает профильное измерение металлических покрытий по ступеньке между покрытием и подложкой. Указанный диапазон метода составляет от 0,01 мкм до 1000 мкм, то есть от 10 нм до 1 мм. При измерении на цилиндрических поверхностях стандарт предусматривает необходимость специальных мер, а профиль зуба требует отдельной оценки применимости метода.
ISO 2178:2016 задает неразрушающее измерение немагнитных покрытий на магнитных основаниях контактным щупом. Для непроводящих покрытий на немагнитных проводящих основаниях применяют метод вихревых токов, описанный в ISO 2360:2017. Эти методы подходят не для любой комбинации покрытия и материала детали, поэтому перед контролем проверяют, соответствует ли основание условиям выбранного метода.
Для измерения по поперечному шлифу используют ISO 1463:2021. Стандарт указывает точность определения толщины 1 мкм или 10% - в зависимости от того, какое значение больше. Такой контроль разрушает образец, поэтому его используют для проверки сечения покрытия, например при валидации процесса на первых образцах. ISO 3882:2024 систематизирует методы измерения толщины и разделяет их на разрушающие и неразрушающие.
Рентгеноспектрометрия по ISO 3497 предназначена прежде всего для определения массы покрытия на единицу площади. Линейную толщину можно получить пересчетом, если известна плотность материала покрытия. Выбор метода, таким образом, нельзя свести к покупке универсального измерителя: учитывают основание, свойства покрытия, геометрию детали и то, требуется ли контроль каждой детали или проверка процесса на образце.
Как учитывать неоднородность слоя на зубьях
Среднее значение может скрыть локальные участки с большей толщиной.
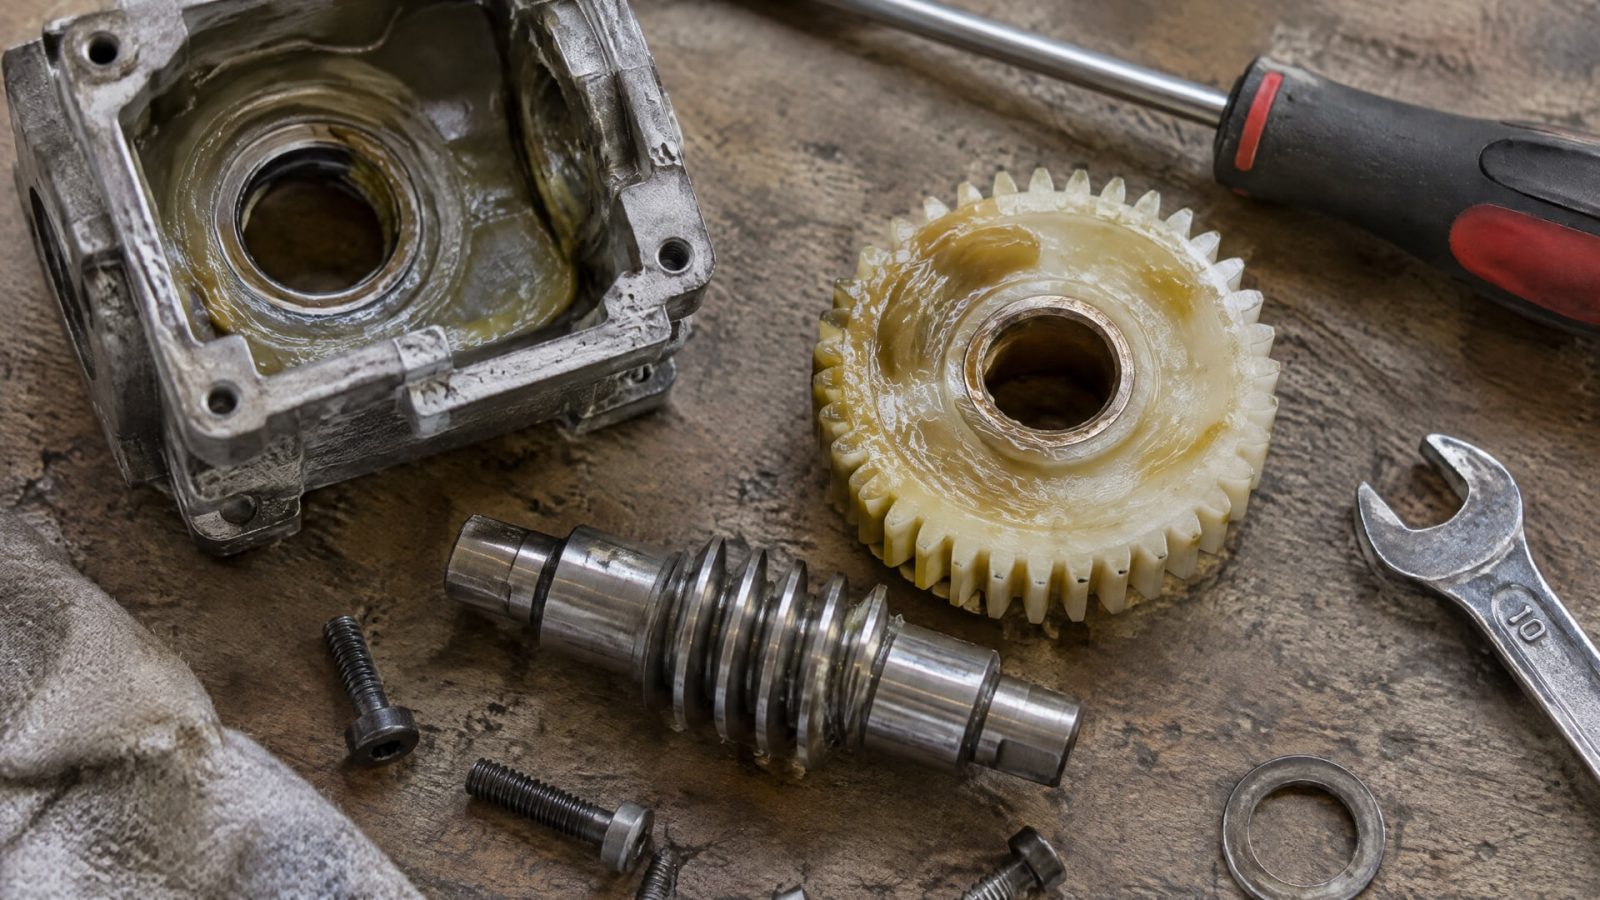
ISO 2064 разграничивает среднюю и минимальную толщину, поэтому в документации на покрытие желательно зафиксировать, какой показатель контролируют и на какой поверхности. Для оценки риска уменьшения зазора дополнительно важны локальные максимумы толщины: именно они могут приблизить сопряженные поверхности и вызвать задевание.
Сложный профиль зубьев затрудняет прямое измерение. Плоский образец удобен для контроля, но не всегда отражает распределение покрытия на червяке или колесе. ISO 4518 отдельно оговаривает особенности измерения на цилиндрических поверхностях, а сложную форму зуба оценивают с учетом доступности метода и требований к точности.
Практический план контроля может включать неразрушающее измерение на деталях партии и разрушающее исследование микрошлифа для проверки технологии на первых образцах. Какой способ применить, зависит от сочетания покрытия и основания. В протоколе стоит указывать метод, состояние покрытия при измерении, контролируемую поверхность и тип результата: локальное, минимальное или среднее значение.
Для червячной пары проверяют все поверхности, которые влияют на зазор и взаимное положение деталей. Такой подход помогает не ограничиваться контролем на участке, где проще поставить щуп или снять показание прибора. Результаты измерений сопоставляют с конструкторской документацией и фактическим контролем собранной передачи.
Твердосмазочное покрытие для передачи: толщина и рабочее состояние
Твердосмазочное покрытие может быть частью решения задачи снижения трения, но его нанесение не отменяет проверки геометрии сопряжения.
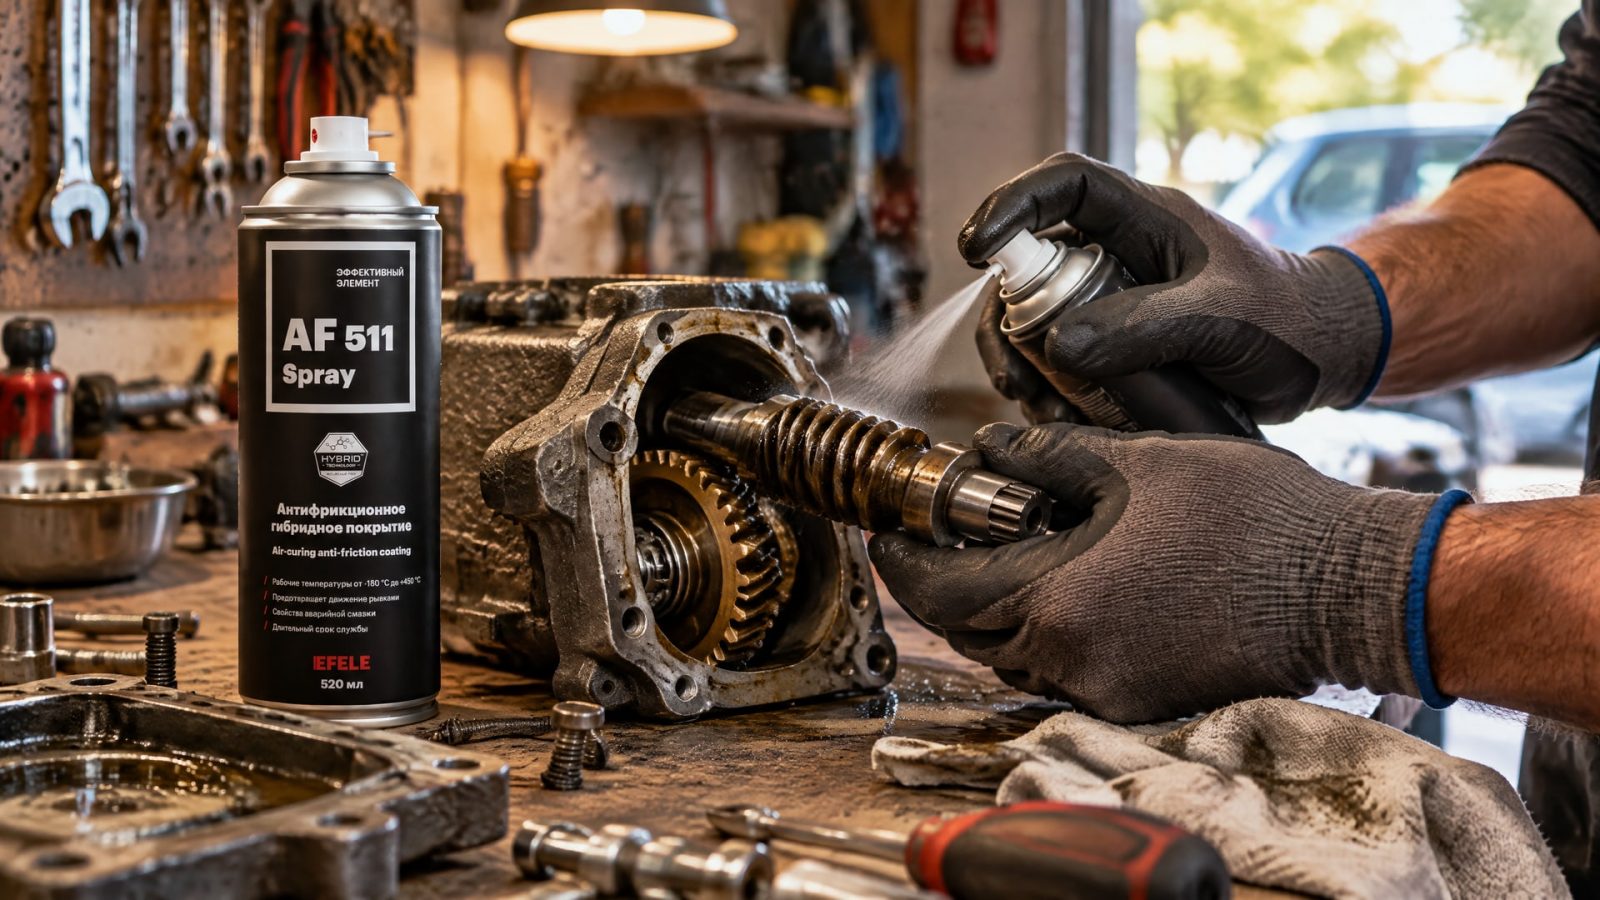
Если исходный боковой зазор мал, добавленный слой учитывают в расчете до обработки деталей. После отверждения проверяют итоговую толщину и состояние рабочих поверхностей, поскольку значение до формирования готового слоя не гарантирует такой же размер после процесса.
Когда передаче нужно сухое антифрикционное покрытие, а проект требует учитывать геометрию и стабильность слоя, в технологическую схему может входить EFELE AF-511 Spray. Это твердосмазочное покрытие отверждается при комнатной температуре; в подборке оно указано как решение для снижения трения и формирования стабильной толщины слоя. Его применимость в конкретной паре следует увязать с допустимым боковым зазором и контролем готовой поверхности, а не рассматривать как замену измерениям.
До обработки инженер задает допустимые параметры готового покрытия и оценивает, как его предельная толщина скажется на сопряжении. После обработки контроль проводят на сформированном слое. Такая последовательность помогает не смешивать требование к смазочным свойствам с размерным требованием к передаче.
Часто задаваемые вопросы
Покрытие уменьшает боковой зазор в червячной передаче?
Да, если оно нанесено на рабочие поверхности, участвующие в сопряжении. В первом приближении учитывают сумму толщин покрытия на обращенных друг к другу поверхностях. Для точной оценки этого недостаточно: результат сопоставляют с геометрией пары, конструкторской документацией и фактическим контролем передачи.
Достаточно ли измерить среднюю толщину покрытия?
Нет. Среднее значение описывает результаты серии измерений, но может не показать локальное отклонение на участке, который влияет на зазор. ISO 2064 различает среднюю и минимальную толщину. Для оценки сопряжения заранее определяют контролируемую поверхность и показатель, который включают в протокол.
Толщина покрытия до отверждения равна толщине сухого слоя?
Не обязательно. После отверждения или сушки возможны усадка и изменение итоговой толщины. Для оценки бокового зазора важен размер сформированного слоя на детали, поэтому измерение проводят после завершения технологического процесса. Метод контроля выбирают с учетом покрытия, основания и формы поверхности.
Можно перенести результат измерения с плоского образца на зубья?
Не всегда. На профиле зуба распределение покрытия может отличаться от результата на плоском образце, а доступность измерения зависит от формы поверхности и метода. Образец полезен для контроля процесса, но его показания не заменяют оценку готовой детали и проверку рабочих поверхностей передачи.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи: при нанесении на сопряженные рабочие поверхности зазор уменьшается примерно на сумму толщин в зоне контакта. Для надежной оценки учитывают максимально допустимый размер слоя, его локальную неоднородность и состояние после отверждения. Среднее значение и измерение на плоском образце не всегда отражают условия на зубьях.
Следующий шаг - проверить конструкторский зазор, определить допустимую толщину готового покрытия для обеих деталей и согласовать метод контроля с материалами и геометрией пары. Результат фиксируют в документации с указанием измеряемого параметра и поверхности, а после нанесения покрытия проверяют сформированный слой и собранную передачу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите антифрикционные покрытия холодного и горячего отверждения, их особенности, режимы нанесения и подготовку поверхности для оптимального выбора.
Окунание центрифугирование - эффективный метод нанесения покрытий на крепеж и кольцевые детали. Узнайте о технологии, ее особенностях и контроле качества.
Узнайте, почему неправильный выбор масла для резьбонарезного станка приводит к износу инструмента и дефектам резьбы на трубах.