
Толщина слоя покрытия: почему окунание не подходит для точного машиностроения
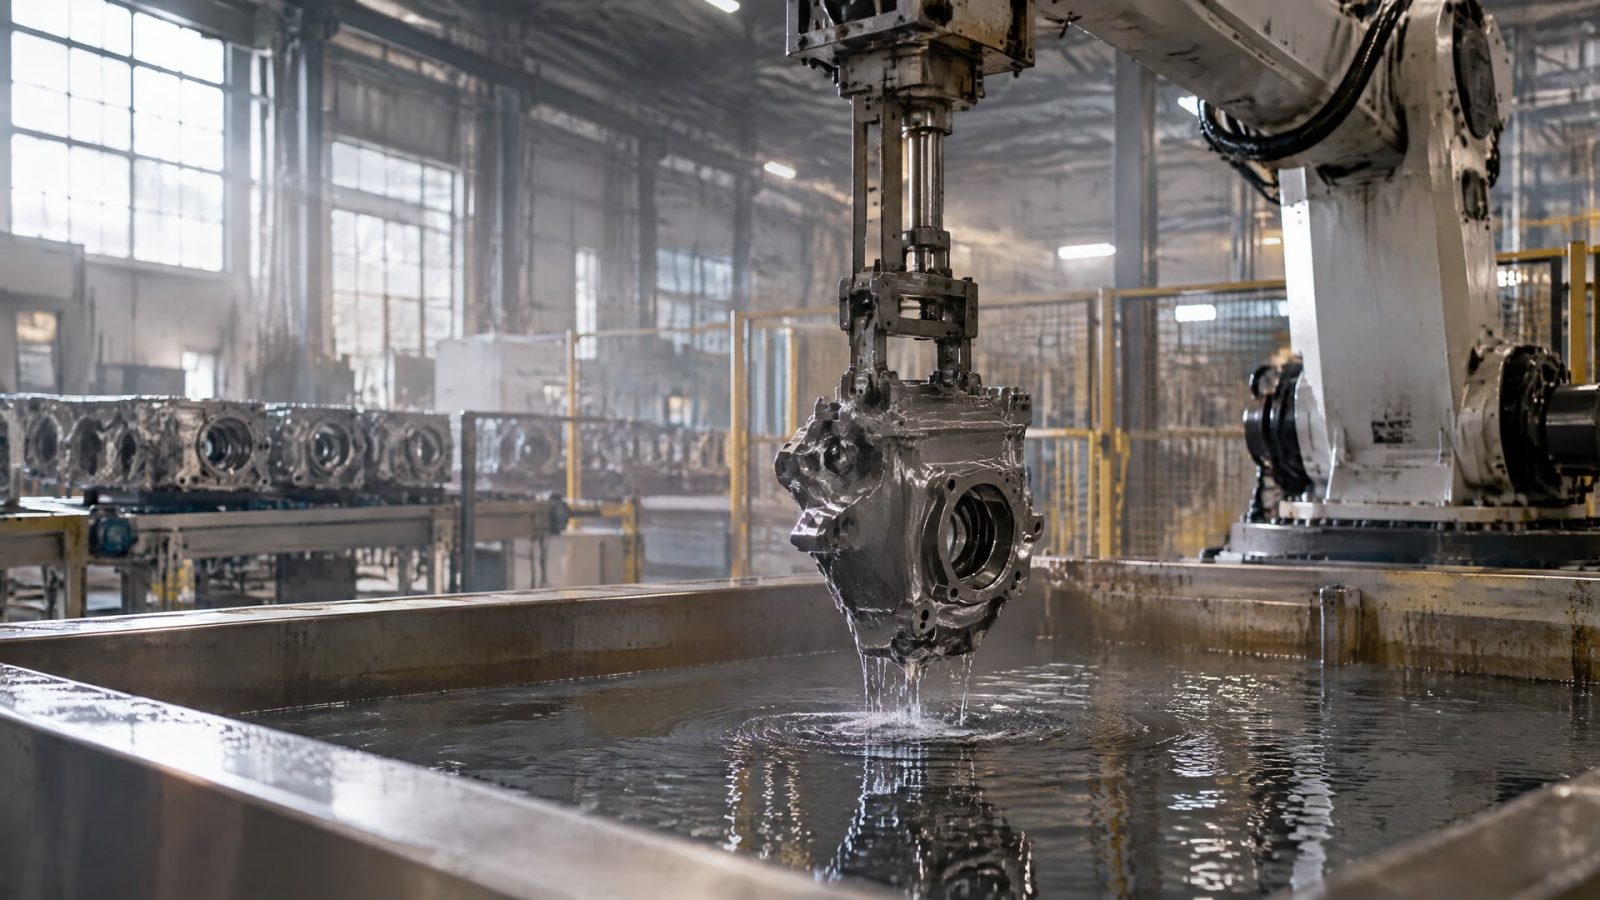
Метод окунания не гарантирует заданную толщину слоя покрытия на каждой точке детали: результат зависит от скорости извлечения, свойств состава и условий нанесения. Поэтому для прецизионных деталей, где важны посадки, допуски и равномерность защиты, окунание подходит только при точном контроле процесса и обязательном измерении полученного слоя.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают методы нанесения покрытий и оценивают защиту деталей от износа. Разберем, почему толщина при окунании меняется, как ее измерять и на что обратить внимание при выборе покрытия для сложных деталей, включая компоненты насосов.
Почему окунание не обеспечивает управляемую толщину слоя покрытия
При окунании деталь погружают в жидкий состав, а затем извлекают.
Толщина пленки зависит в том числе от скорости извлечения: чем она выше, тем толще формируется слой. На итоговый результат также влияют вязкость и плотность состава, поверхностное натяжение, температура, влажность, время выдержки и число циклов.
Это означает, что время погружения само по себе не задает толщину однозначно. Даже небольшие изменения свойств состава или условий нанесения могут повлиять на распределение материала. Для повторяемого результата требуются точный контроль процесса и чистая среда. Без них однородность покрытия от детали к детали может снижаться.
Особенно сложно получить равномерный слой на детали переменной геометрии. На участках с разной ориентацией поверхности и формой меняются условия стекания состава. Поэтому внешне сплошная пленка не обязательно имеет одинаковую толщину на выступах, кромках и в углублениях. В точном машиностроении такие различия могут сказаться на посадках и функциональности детали.
Окунание не следует считать неподходящим для любых изделий. Оно может применяться там, где допуски позволяют вариации, а качество подтверждают измерениями. Но если задана локальная толщина и от нее зависит точность сопряжения, полагаться только на выбранное время погружения и извлечения нельзя. Технологию нужно оценивать по способности обеспечить требуемое распределение слоя и стабильно его воспроизводить.
При выборе процесса полезно заранее определить, какая толщина нужна: средняя по поверхности, локальная в заданной точке или минимальная на установленной площади. ISO 2064:1996 вводит понятие минимальной локальной толщины на заданной площади. Это помогает сформулировать требования к покрытию не как общее пожелание «нанести равномерно», а как измеряемый критерий приемки.
Какие факторы меняют толщину и однородность
Скорость извлечения - один из факторов, напрямую влияющих на толщину при окунании: при более быстром подъеме на детали остается более толстая пленка.
Но регулировки одной скорости недостаточно. Вязкость, плотность и поверхностное натяжение состава также влияют на формирование слоя, а температура и влажность относятся к условиям, которые необходимо учитывать при организации процесса.
Важны время выдержки и число циклов. Если менять эти параметры без оценки результата, итоговая толщина может отличаться между партиями или отдельными участками детали. Поэтому технологический режим следует связывать с измерением покрытия, а не подбирать только по внешнему виду. Визуальный осмотр показывает наличие дефектов поверхности, но не заменяет измерение толщины.
Для сложной геометрии добавляется влияние ориентации детали и особенностей стекания состава. Локальные участки могут получать разное количество материала. Это важно для деталей насосов и других компонентов с развитой поверхностью, где функциональные зоны работают в разных условиях. Проблема не только в равномерности: избыток покрытия может нарушить посадку, а недостаточная толщина - оставить участок менее защищенным.
Термин «толщина покрытия» также требует уточнения. По ISO 2808:2019 измеряют толщину мокрой пленки, сухой пленки и пленки неотвержденных порошковых слоев. Эти параметры относятся к разным этапам нанесения, поэтому в техническом задании следует указывать, какой именно слой и в каком состоянии нужно контролировать.
Словосочетания вроде «толщина 1 слоя покрытия» недостаточно для приемки точной детали. Нужно обозначить метод измерения и участок контроля. Если речь идет о покрытии, нанесенном в несколько циклов, важна толщина итоговой пленки, а не только одного прохода. Без такого уточнения оператор, инженер и контролер могут оценивать разные параметры, даже если используют одинаковое обозначение.
Как измерять толщину слоя и принимать покрытие
Приемка покрытия должна опираться на измеряемый параметр.
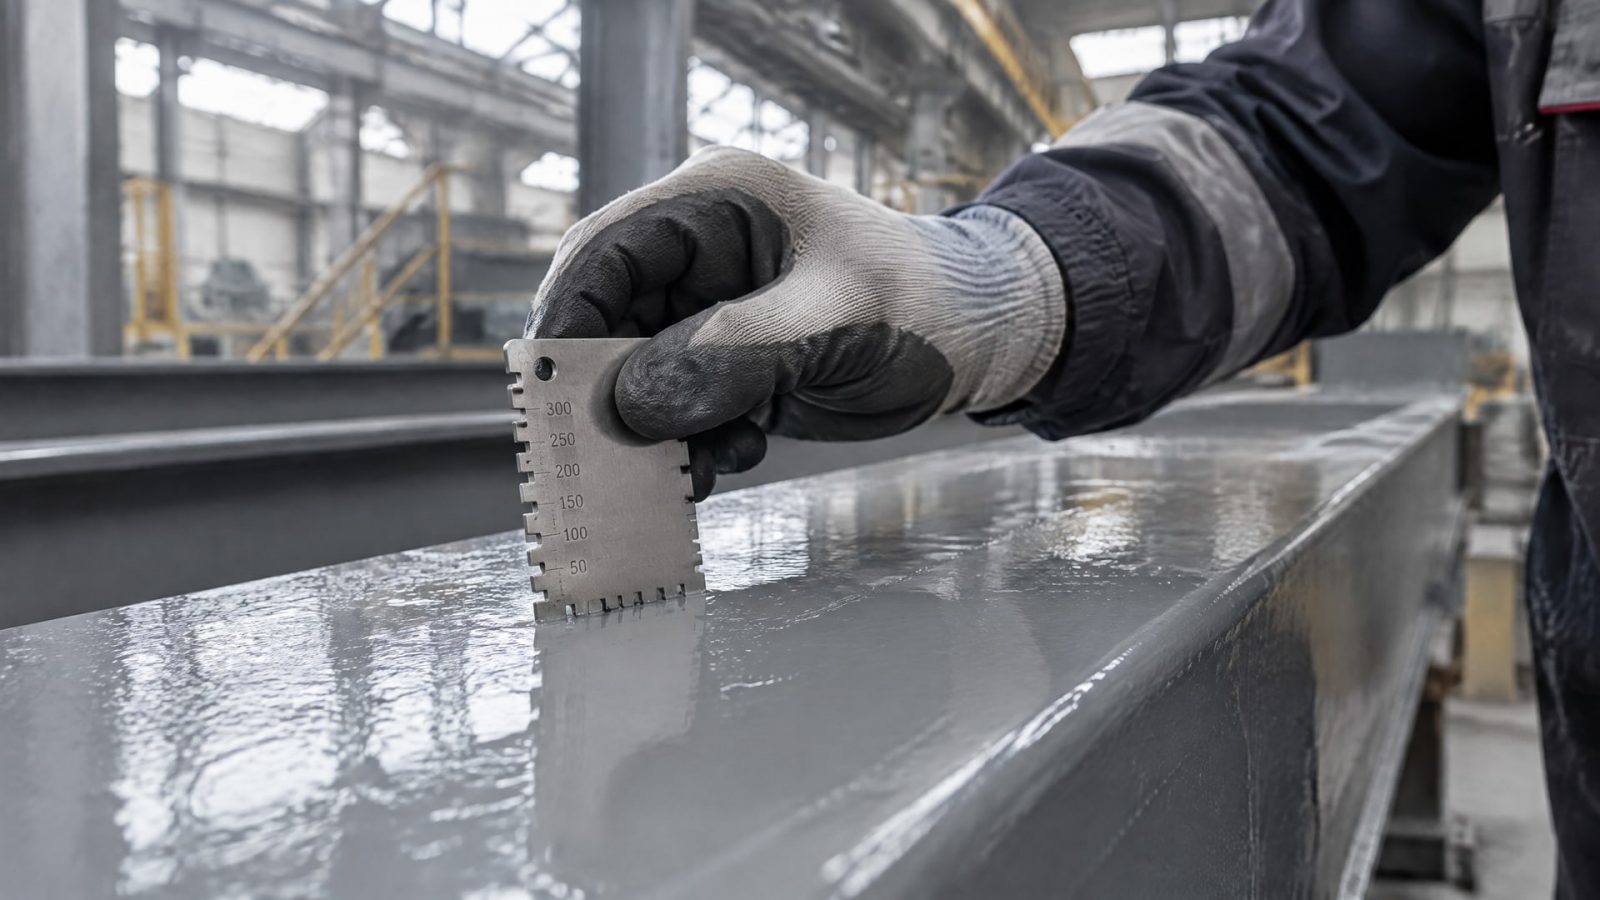
ISO 2808:2019 описывает методы контроля толщины мокрой и сухой пленки, а также пленки неотвержденных порошковых слоев. Выбор конкретного метода зависит от типа покрытия и стадии контроля. Важно заранее определить, где именно проводят измерения и какое значение считается приемлемым.
Для локальной толщины металлических, оксидных и эмалевых покрытий ISO 1463:2021 предусматривает измерение методом микроскопии поперечного шлифа. Погрешность измерения должна обеспечиваться на уровне 1 мкм или 10% - в зависимости от того, какое значение больше. Этот метод позволяет оценить сечение покрытия и проверить толщину в выбранной локальной зоне.
ISO 2064:1996 помогает разграничить понятия, необходимые для задания требований к металлическим и другим неорганическим покрытиям. В частности, минимальная локальная толщина относится к заданной площади. Это принципиально для деталей, где среднее значение не отражает состояние функционального участка: отдельная зона может оказаться тоньше требуемого уровня.
До нанесения инженерной группе стоит согласовать:
Тип покрытия и состояние слоя, которое нужно измерять: мокрое или сухое.
Критерий приемки: средняя, локальная или минимальная толщина.
Участки контроля, особенно на сложной геометрии и в функциональных зонах.
Метод измерения с учетом материала покрытия и требуемой точности.
Способ фиксации результатов для сравнения партий и проверки повторяемости процесса.
Такая схема не делает окунание автоматически точным, но помогает выявлять отклонения и оценивать пригодность процесса. Если метод не позволяет стабильно выдерживать заданные требования по локальной толщине, следует рассмотреть другой способ нанесения, при котором распределением материала проще управлять.
Как метод нанесения влияет на ресурс детали и насоса
Наличие покрытия само по себе не подтверждает достаточную защиту.
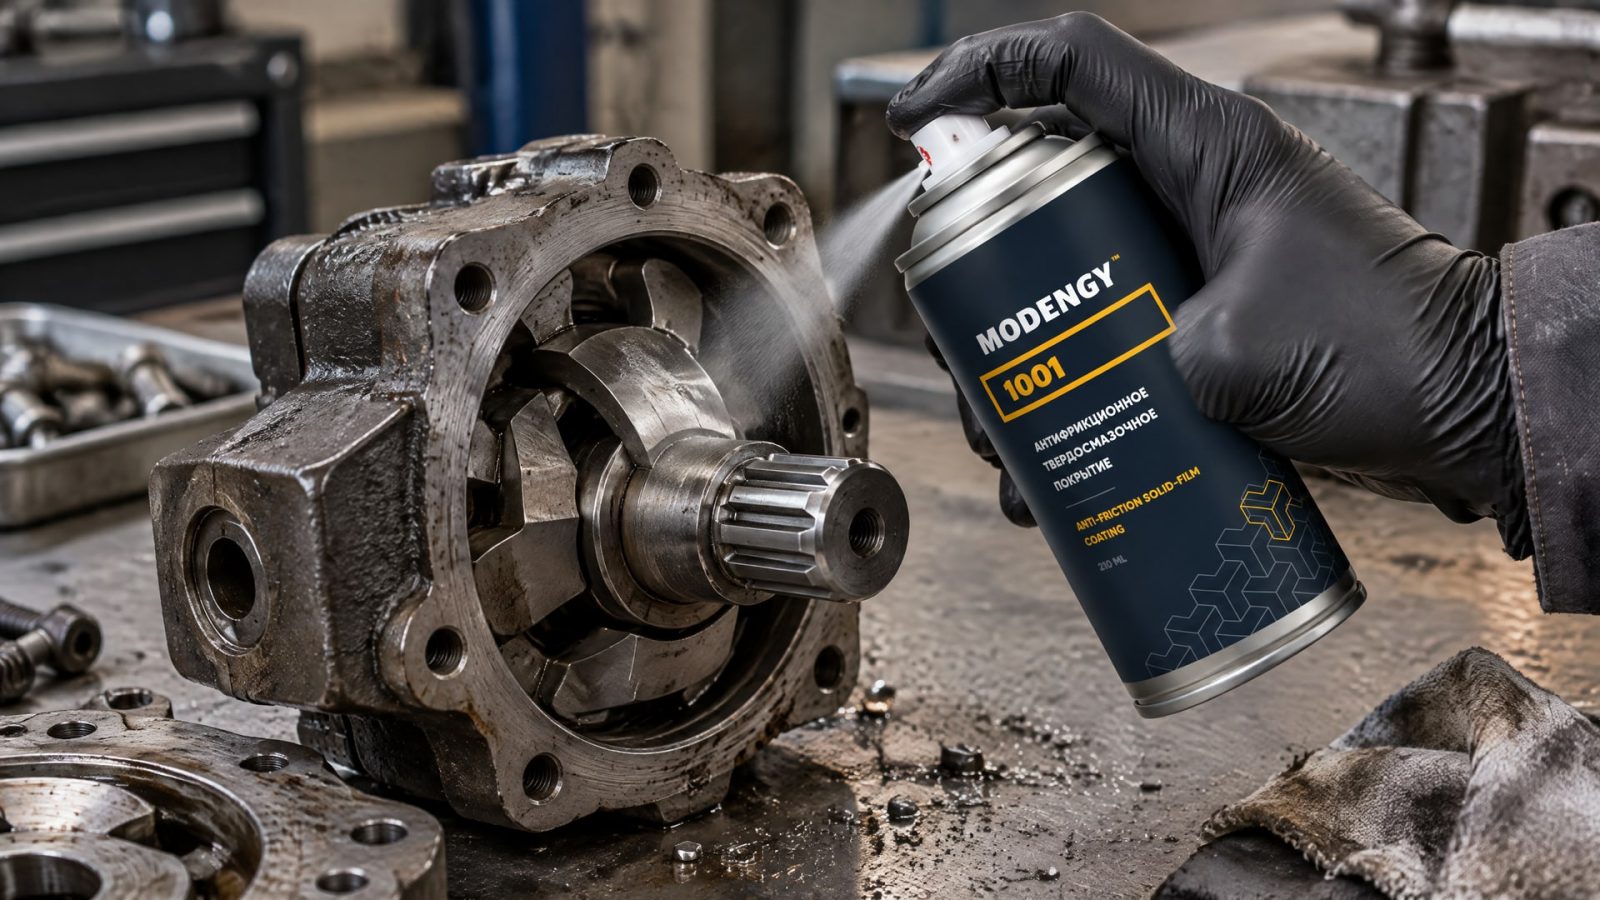
На ресурс влияют толщина слоя, его однородность, адгезия и стойкость к износу или эрозии. Если на нагруженном участке сформировался слишком тонкий слой, защита может оказаться недостаточной. Если покрытие чрезмерно толстое, оно способно повлиять на посадки, допуски и работу сопряженных деталей.
При выборе защиты от износа нужно учитывать условия эксплуатации. Для деталей насосов важны не только химическая стойкость, но и устойчивость к абразивному и эрозионному износу. При этом качество покрытия на компонентах сложной формы зависит от способа нанесения и контроля процесса. В частности, для нанесения распылением имеют значение угол распыления и расстояние до поверхности. Это показывает, что геометрия детали и параметры нанесения связаны с равномерностью покрытия.
Для насосных компонентов защитные покрытия применяют против коррозии, эрозии, химического воздействия и абразивного износа. Для оценки износа в неагрессивных условиях производитель рекомендует проводить проверку через 1-2 года. Это интервал проверки, а не гарантия срока службы: фактическое состояние зависит от условий работы узла.
В точном машиностроении важно не только подобрать защитный состав, но и учесть последствия нанесения для геометрии детали. Если слой влияет на сопряжение, контроль должен охватывать именно функциональные зоны. Иначе среднее значение по поверхности может скрыть отклонение там, где деталь испытывает нагрузку или контактирует с рабочей средой.
Для деталей, подверженных фреттингу, износу при холодном пуске или воздействию влаги, задача состоит в сохранении защитного слоя без нарушения размеров сопряжения. В таких случаях антифрикционные покрытия MODENGY 1001 на основе дисульфида молибдена и графита применяют как решение для деталей точного машиностроения, когда требуются износостойкость и контролируемая толщина слоя.
Как выбрать покрытие и технологию для точной детали
Сначала определяют, от какого воздействия нужно защитить деталь: механического износа, эрозии, химической атаки или их сочетания.
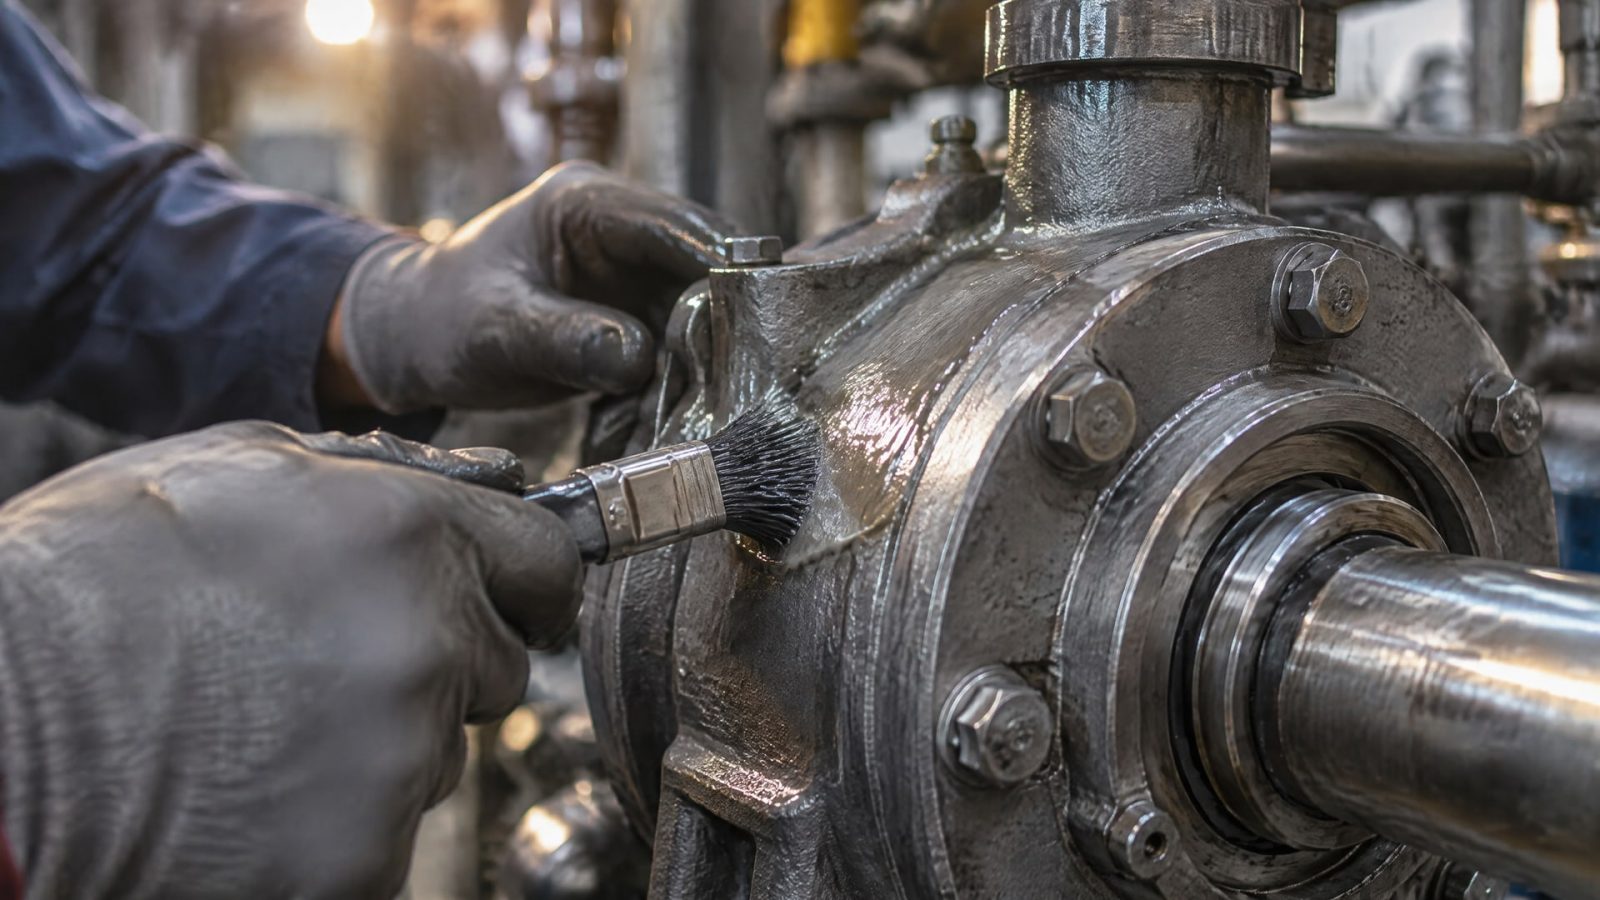
Для насоса, например, важно оценивать абразивное и эрозионное воздействие наряду с химической стойкостью. Затем уточняют функциональные ограничения: допустимо ли изменение размеров, какие поверхности отвечают за посадку и на каких участках нужна минимальная локальная толщина.
Следующий шаг - выбрать технологию нанесения с учетом формы детали и возможностей измерительного контроля. Если слой формируют окунанием, нужно контролировать скорость извлечения, свойства состава и условия процесса. При сложной геометрии дополнительно проверяют распределение покрытия по локальным зонам. Когда требуемую повторяемость обеспечить не удается, целесообразно сравнить окунание с другими методами нанесения покрытий, оценивая не только удобство процесса, но и достижимую равномерность.
Линейка антифрикционных покрытий MODENGY охватывает решения для защиты деталей от эрозионного и механического износа, а толщина наносимого слоя поддается контролю. При подборе конкретного материала инженеру важно сопоставить требования к поверхности, режим работы и метод приемки. Само название типа покрытия не заменяет проверку совместимости с условиями эксплуатации и требований к геометрии.
Отдельно стоит избегать путаницы с дорожной тематикой. Толщина слоев дорожного покрытия и толщина инженерного слоя на детали относятся к разным задачам измерения. В машиностроении важны локальные значения на поверхности конкретного изделия и их влияние на допуски. Переносить подходы к оценке толщины асфальтобетонного покрытия на защитное покрытие детали некорректно.
Закупщику и инженеру полезно включить в техническое задание тип покрытия, требуемый параметр толщины, зоны контроля и метод измерения. Для подтверждения соответствия используют методы, подходящие к типу покрытия: ISO 2808:2019 для измерения пленок и ISO 1463:2021 для локальной толщины по поперечному шлифу. Такая спецификация дает основу для сравнения предложений и приемки результата.
Часто задаваемые вопросы
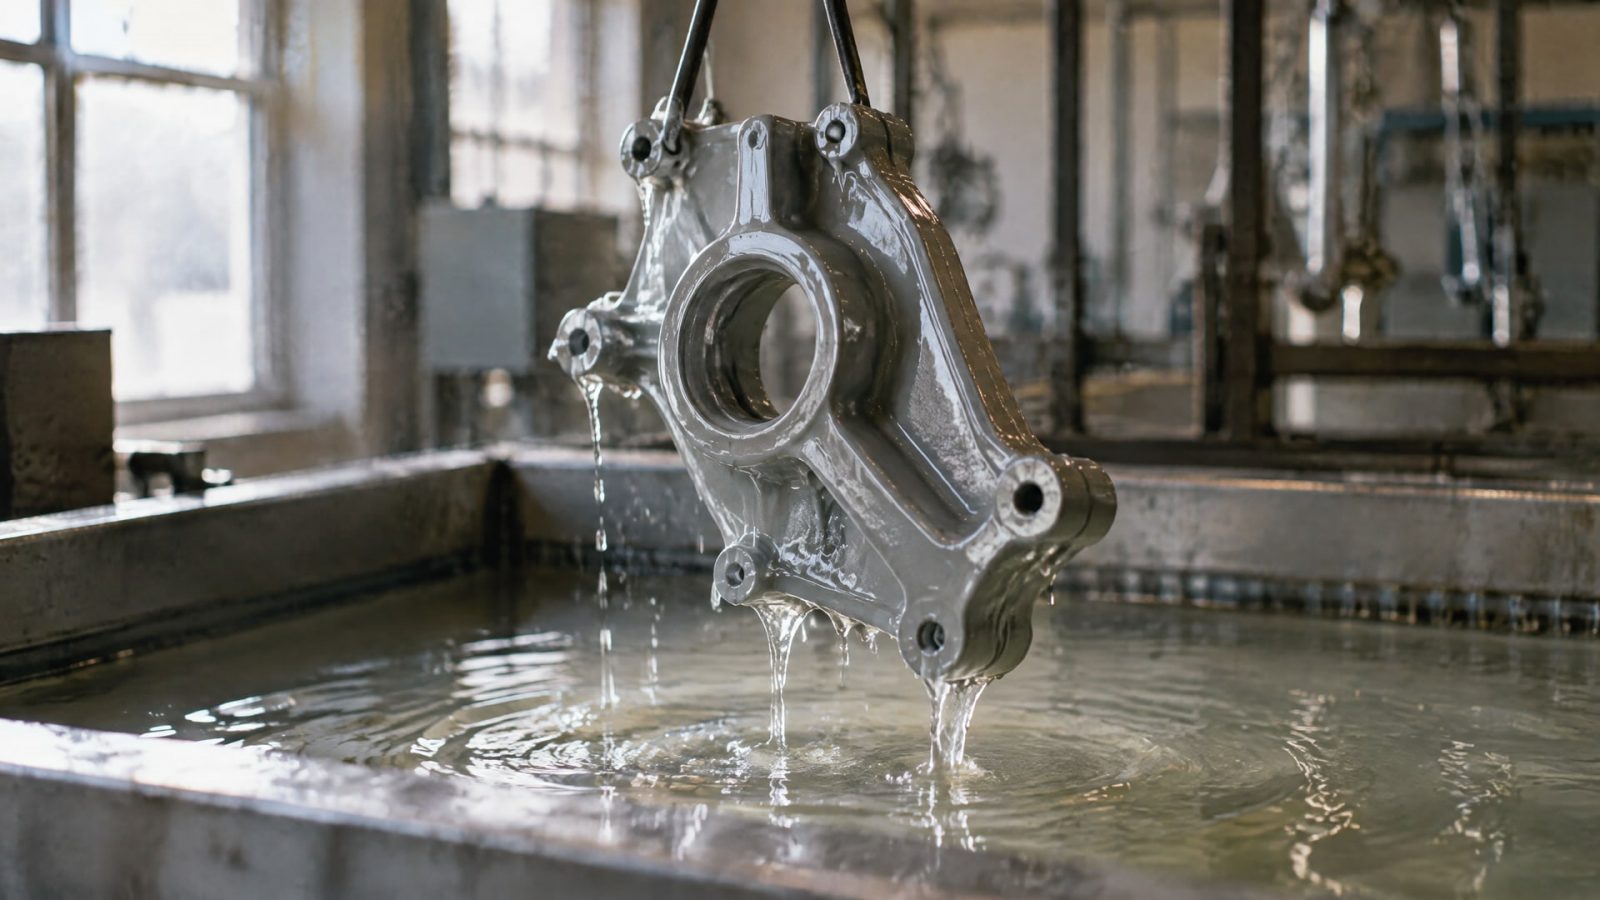
Почему при окунании меняется толщина слоя покрытия?
Толщина зависит от скорости извлечения детали, вязкости, плотности и поверхностного натяжения состава, а также от температуры, влажности, времени выдержки и числа циклов. Поэтому даже при одинаковом времени погружения результат может различаться. Для повторяемости нужно контролировать параметры процесса и измерять сформированный слой.
Как измерить сухую толщину покрытия?
ISO 2808:2019 описывает методы измерения сухой пленки наряду с методами контроля мокрой пленки и неотвержденных порошковых слоев. Конкретный способ выбирают с учетом типа покрытия и требуемой точности. Для локальной толщины металлических, оксидных и эмалевых покрытий применяют микроскопию поперечного шлифа по ISO 1463:2021.
Подходит ли окунание для покрытия деталей насоса?
Окунание возможно, если требования к локальной толщине и равномерности соответствуют возможностям процесса. Для сложной геометрии важно проверять функциональные участки, а не ограничиваться визуальным осмотром. При защите насосных деталей учитывают коррозию, эрозию, химическое воздействие и абразивный износ, а также метод нанесения.
Чем толщина инженерного покрытия отличается от толщины слоев асфальтобетонного покрытия?
Это разные объекты контроля. Для инженерного покрытия оценивают локальную или минимальную толщину на поверхности изделия и учитывают ее влияние на посадки и защиту от износа. Показатели дорожного покрытия относятся к другой области и не заменяют критерии измерения защитных слоев на машиностроительных деталях.
Заключение
Окунание не гарантирует одинаковую толщину на всей детали, потому что результат зависит от параметров состава, условий нанесения, скорости извлечения и геометрии поверхности. Для точного машиностроения метод оправдан только при управляемом процессе и измеримом критерии приемки. Если локальная толщина влияет на посадки и ресурс, ее нужно контролировать по подходящей методике, а не оценивать только визуально.
Следующий шаг - зафиксировать в техническом задании тип покрытия, требуемую толщину, зоны контроля и метод измерения. Затем проверьте, позволяет ли выбранный способ нанесения обеспечить эти требования на конкретной геометрии детали; если нет, сравните альтернативные методы до запуска серии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и применять смазку дозатора пищевой категории H1 для повышения точности и скорости фасовки порошков.
Узнайте, как правильно выбрать смазку шпинделя станка, обслуживать его и планировать регламент для бесперебойной работы оборудования с ЧПУ.
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а также как правильно ухаживать за замком и тросиком.