
Защита плунжерных пар: технология нанесения твердосмазочного покрытия методом окунания
Защита плунжерных пар твердосмазочным покрытием помогает уменьшить прямой контакт сопрягаемых поверхностей, трение и износ. Для деталей со сложной геометрией и внутренних отверстий подходит нанесение методом окунания: оно позволяет обработать зоны, куда распыление может не обеспечить равномерный доступ. Результат зависит не только от способа нанесения, но и от подготовки поверхности, толщины пленки и режима отверждения.
Материал будет полезен инженерам, технологам и снабженцам, которые выбирают покрытие или оценивают технологию обработки плунжеров. Разберем, как покрытие работает, когда оправдано окунание, какие параметры контролировать и почему твердосмазочный слой не заменяет правильную геометрию детали и подходящую смазку.
Как работает защита плунжерных пар
В твердосмазочном покрытии твердые смазочные компоненты распределены в связующем и после нанесения образуют сухую пленку.
В таких системах применяют дисульфид молибдена, графит или PTFE. Пленка уменьшает прямой контакт сопрягаемых поверхностей, а вместе с ним трение и износ.
Защита сопрягаемых поверхностей плунжера требует учитывать не только состав покрытия. На результат влияют материал основы, качество поверхности, форма сопряжения и условия работы узла. Покрытие выполняет трибологическую функцию, но не исправляет неверную посадку, нарушения геометрии или недостаточное качество обработки.
Где покрытие уместно
Твердосмазочный слой рассматривают, когда необходимо снизить трение и износ на сопряжении. При этом важно заранее определить, покрывают ли обе поверхности или только одну. Если покрывают одну сторону пары, часто выбирают поверхность с большей площадью контакта.
Решение нельзя сводить к принципу «чем толще, тем надежнее». Избыточная толщина способна повлиять на посадку и привести к выходу за допуски. Кроме того, твердосмазочное покрытие не следует считать универсальной заменой жидкой или пластичной смазке: выбор зависит от нагрузки, среды и режима работы.
Что уточнить до выбора
До запуска процесса инженеру и технологу полезно сверить следующие параметры:
материал и геометрию плунжера и сопряженной детали;
наличие внутренних отверстий и полостей, которые нужно обработать;
допуск на наращивание слоя;
требуемую площадь покрытия;
предусмотренный для конкретной системы способ сушки или термоотверждения.
Универсального стандарта, который задает все требования к твердосмазочному покрытию плунжерной пары, нет. Нормативная база зависит от базового узла, рабочей среды и отрасли, а технологические требования обычно описывают подготовку, толщину, адгезию, равномерность слоя и режим отверждения.
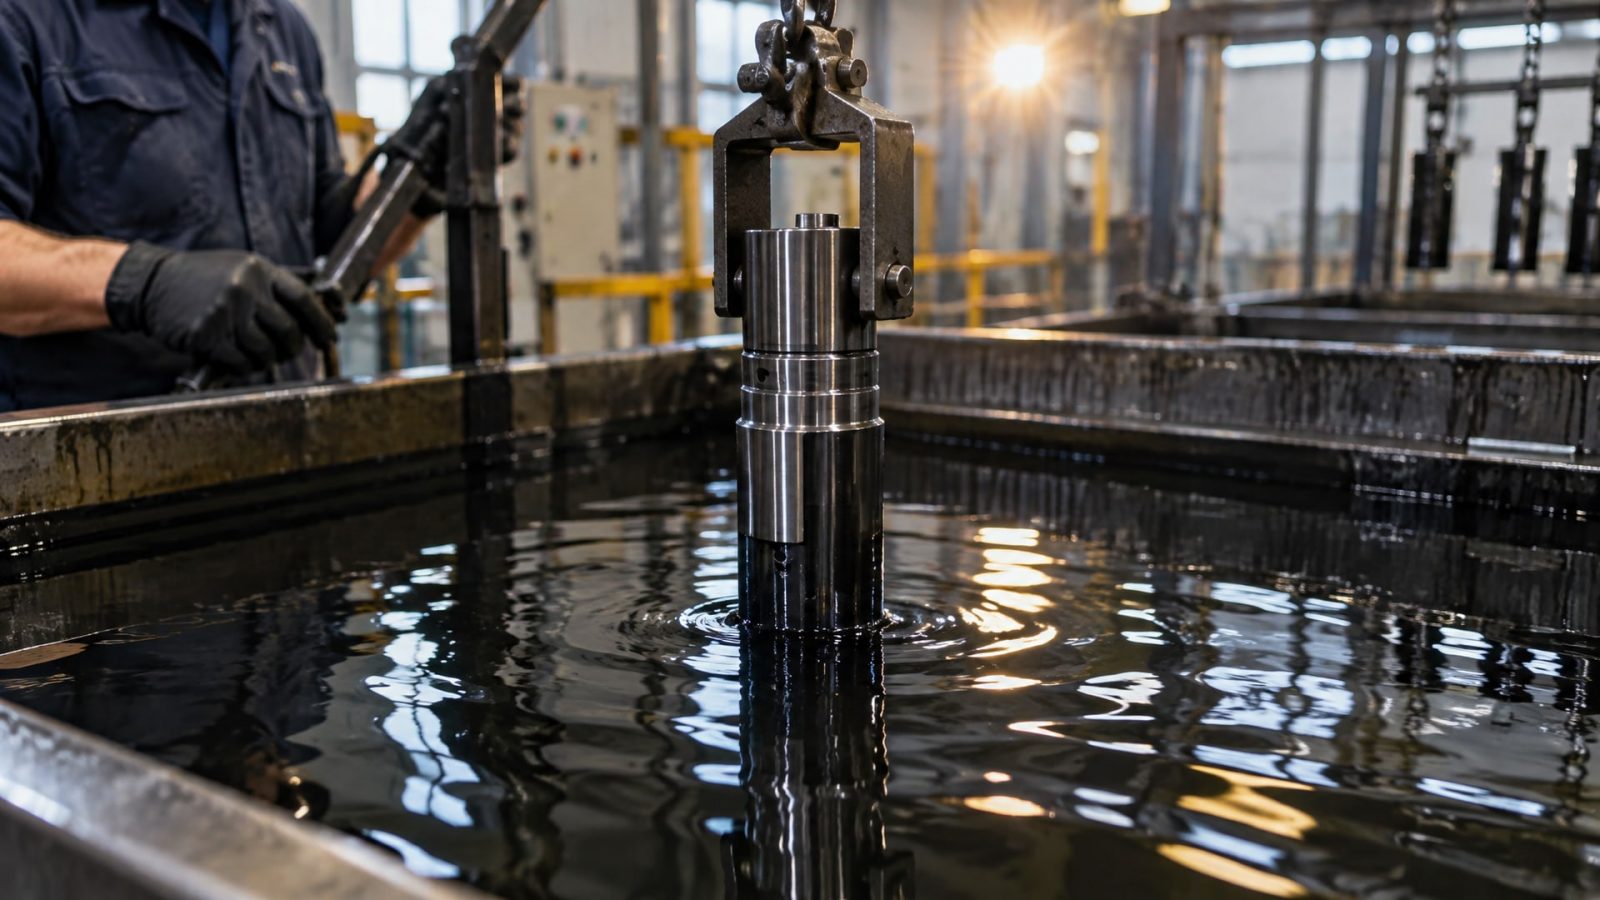
Твердосмазочное покрытие плунжерных отверстий: почему выбирают окунание
Метод нанесения выбирают с учетом геометрии детали.
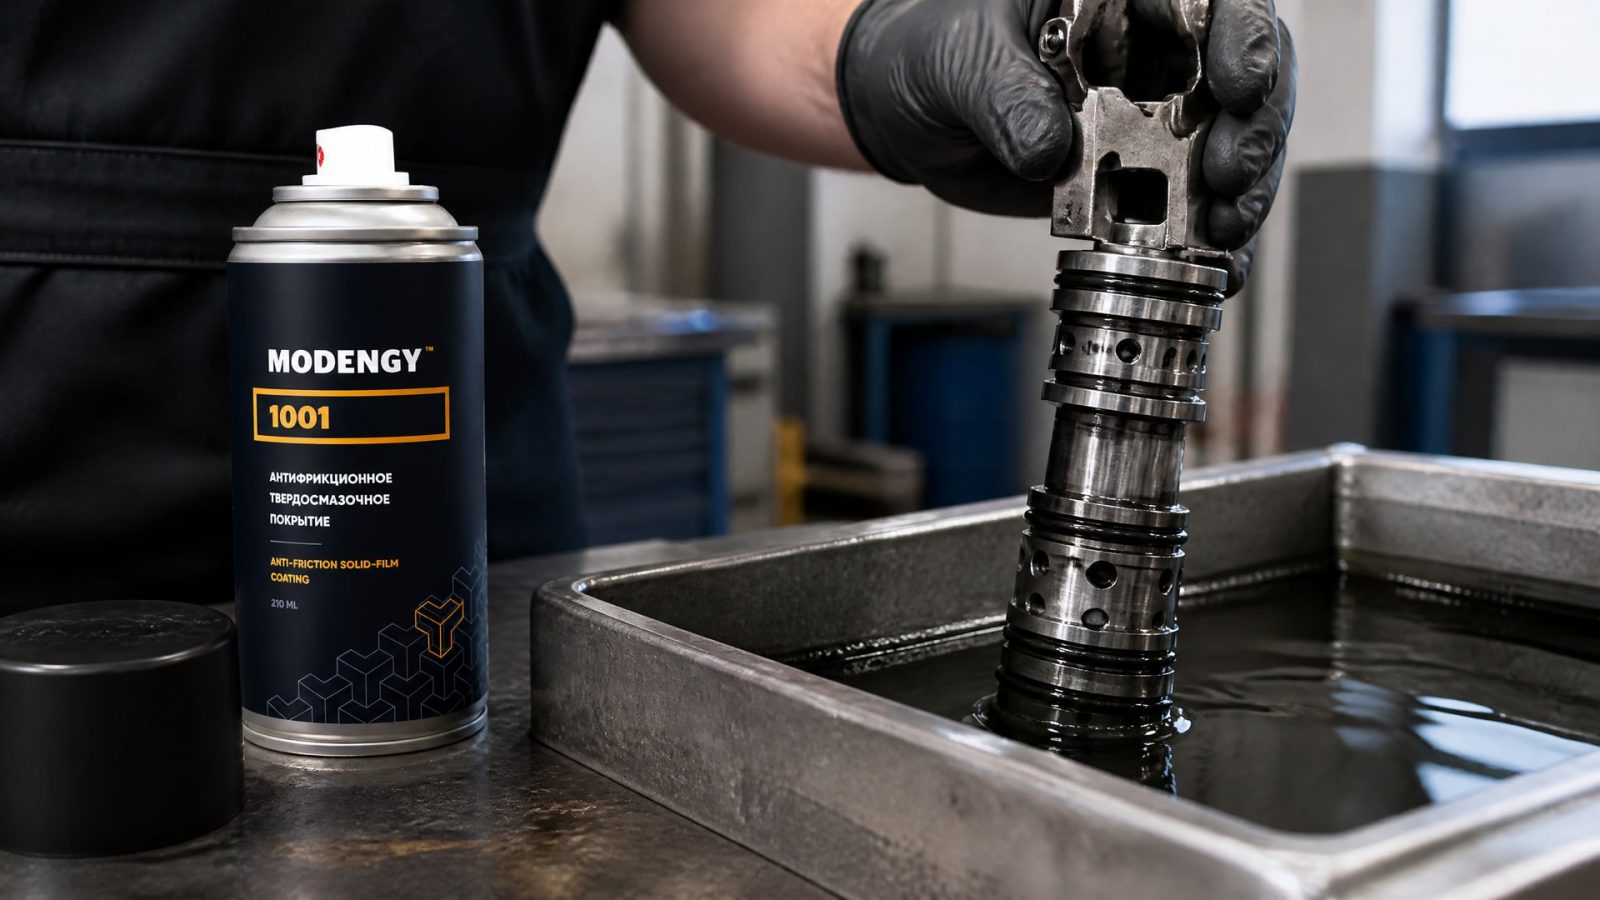
Для плоских и доступных поверхностей может подойти распыление или нанесение кистью, но у плунжера могут быть отверстия, полости и участки сложной формы. В таких случаях окунание помогает подвести покрытие к внутренним поверхностям, тогда как при распылении в труднодоступных зонах вероятны пропуски.
Для серийных мелких деталей после окунания применяют центробежное удаление излишков: dip spinning или dip centrifuging. Эти процессы используют для снижения потерь материала и получения более управляемого слоя. Если требуется большая толщина, может понадобиться несколько циклов нанесения, поэтому допуск на наращивание покрытия проверяют до начала работ.
Подбор процесса под деталь
При выборе технологии учитывают размер партии и конфигурацию поверхности. Для одиночной детали могут быть приемлемы разные способы, а для серии мелких компонентов значение приобретают повторяемость процесса и расход материала. Если конструкция содержит глубокие отверстия, важно проверить, достигает ли покрытие их внутренних стенок и не остается ли непрокрытых участков.
При риске потери жидкой смазки, появлении фреттинга или повышенного трения при холодном пуске сначала уточняют причину отказа и режим работы пары. Само покрытие не заменяет корректную посадку и подходящий режим смазывания. Для нанесения методом окунания в такой задаче применяют антифрикционное твердосмазочное покрытие MODENGY 1001, которое обеспечивает низкий коэффициент трения и защиту от износа.
На что обратить внимание при окунании
Окунание не гарантирует нужную толщину автоматически. На нее влияют параметры выбранной технологии и число циклов, поэтому детали контролируют после нанесения и отверждения. Для серийных мелких изделий центрифугирование помогает снять излишки, но режим подбирают под геометрию, чтобы не получить пропуски на внутренних поверхностях.
Если обрабатывают только одну из двух контактирующих деталей, полезно сопоставить площадь контакта и доступность поверхности для нанесения. Для отверстий и сложных полостей отдельно проверяют равномерность слоя. Это особенно важно там, где распыление затрудняет контроль покрытия по всей глубине.
Подготовка поверхности перед нанесением
Адгезия покрытия зависит от состояния основы.
Перед нанесением удаляют масло, жир, оксиды и другие загрязнения. Если оставить на детали масляную пленку или продукты окисления, сцепление покрытия с поверхностью может ухудшиться, а срок его службы сократиться.
Подготовка включает очистку и обезжиривание, после которых поверхность должна соответствовать требованиям выбранной системы. Конкретные операции зависят от материала детали и технологии покрытия. Поэтому технологический процесс не следует переносить на плунжерную пару без проверки совместимости подготовительных средств с материалом основы и последующими стадиями нанесения.
Почему очистка важна для отверстий
Внутренние поверхности требуют отдельного внимания: в отверстиях и полостях загрязнения могут сохраняться даже после обработки наружной части. Там же сложнее заметить неполное удаление масла или оксидов. До нанесения нужно убедиться, что очищена вся зона, на которую должен лечь твердосмазочный слой.
Качество подготовки оценивают не только по внешнему виду детали. Если процесс очистки не обеспечивает стабильного результата на внутренних поверхностях, необходимо пересмотреть его последовательность и контроль. Покрытие не устраняет последствия загрязнения основы, поэтому исправлять дефекты адгезии последующей сушкой или увеличением толщины нельзя.
Подготовка и точность сопряжения
При плунжерной паре важно заранее учитывать размер покрытия. Даже если пленка тонкая, ее наличие влияет на итоговые размеры сопрягаемых деталей. Особенно внимательно оценивают допуски, если запланировано несколько циклов нанесения для получения большей толщины.
Твердосмазочный слой не предназначен для компенсации неверной обработки. Перед покрытием проверяют геометрию и состояние основы, а требования к посадке сверяют с конструкторской и технологической документацией. Такой порядок помогает отделить задачу защиты от задачи исправления детали.
Толщина покрытия и режим отверждения
В материалах по твердосмазочным покрытиям приводятся разные рабочие диапазоны толщины.
Типичные значения составляют примерно 3-15 мкм; также встречается диапазон около 5-13 мкм. Для отдельных систем указывают толщину около 7,6 мкм, а в другом примере рабочий диапазон составляет примерно 10-15 мкм. Эти значения не являются единым нормативом для всех плунжерных пар.
Толщину выбирают с учетом покрытия, геометрии и допуска на наращивание слоя. Сравнивать значения из разных технологических систем без учета состава и способа нанесения некорректно. Для детали с жесткими допусками особенно важно согласовать толщину до обработки, а не после изготовления партии.
Сушка и отверждение
Режим зависит от химии покрытия и механизма формирования пленки. В материалах по антифрикционным покрытиям встречается время отверждения от 2 до 90 минут, а температура процесса может варьироваться от комнатной до 250 °C. Это широкий диапазон для разных систем, а не режим, который можно назначить любой плунжерной детали.
Одним покрытиям достаточно воздушной сушки, другим требуется термоотверждение. Перед запуском партии технолог сверяется с параметрами конкретной системы и проверяет, совместимы ли они с материалом детали и конструкцией узла. Нельзя выбирать температуру и выдержку только по привычному режиму другого покрытия.
Несколько циклов нанесения
Если нужная толщина достигается несколькими циклами, каждый дополнительный проход учитывают при расчете итогового размера. Несколько нанесений могут потребоваться для более толстого слоя, но увеличивают требования к равномерности и контролю. После обработки проверяют, не мешает ли покрытие сборке и сохраняются ли заданные посадки.
Для некоторых технологий центрифугального нанесения приводится ориентир по содержанию нелетучей части 22-28%. Это параметр отдельных процессов, а не универсальная концентрация для любого материала. Его используют только в контексте выбранной технологии и ее документации.
Контроль качества и типичные ошибки
После нанесения проверяют внешний вид, толщину и адгезию к поверхности детали.
Эти параметры дополняют друг друга: внешняя равномерность не подтверждает сама по себе достаточную толщину, а измеренная толщина не доказывает хорошее сцепление с основой. Контроль планируют до обработки партии, чтобы критерии приемки были определены заранее.
Для плунжерной пары дополнительно оценивают покрытие внутренних поверхностей и отверстий. Если участок недоступен для визуальной проверки, метод контроля выбирают с учетом конструкции детали. Цель проверки - убедиться, что покрытие сформировано там, где оно предусмотрено технологией, а его толщина не нарушает сопряжение.
Ошибки, которые снижают результат
Нанесение на загрязненную или масляную поверхность ухудшает адгезию.
Выбор распыления без проверки доступности внутренних отверстий может привести к пропускам.
Чрезмерная толщина способна повлиять на посадку и нарушить допуски.
Увеличение числа циклов без пересчета итогового размера создает риск несоответствия детали.
Отказ от контроля после нанесения не позволяет подтвердить толщину и адгезию покрытия.
Что зафиксировать в технологическом процессе
В документации на обработку указывают подготовку основы, способ нанесения, требуемую толщину, число циклов при их наличии и режим отверждения. Отдельно определяют, какие поверхности должны быть покрыты и как проверяют внутренние отверстия. Для серийных деталей также фиксируют критерии приемки по внешнему виду, толщине и адгезии.
Если меняется материал детали, геометрия или система покрытия, прежний режим нельзя автоматически считать подходящим. Сначала проверяют соответствие процесса новой конфигурации, затем подтверждают результат на обработанной детали. Такой контроль помогает избежать ситуации, когда пленка нанесена, но не обеспечивает требуемое состояние сопряжения.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на масляную поверхность?
Нет. Масло, жир, оксиды и другие загрязнения перед нанесением удаляют, поскольку они ухудшают адгезию покрытия к основе. Очистить нужно и внутренние поверхности отверстий, если они входят в зону обработки. Конкретную подготовку подбирают с учетом материала детали и требований выбранной системы.
Подходит ли метод окунания для плунжерных отверстий?
Окунание применяют для обработки деталей сложной геометрии и поверхностей, куда распыление может не обеспечить достаточный доступ. Для серийных мелких деталей процесс дополняют dip spinning или dip centrifuging, чтобы снять излишки покрытия. Равномерность слоя внутри отверстий все равно проверяют после нанесения.
Какая толщина твердосмазочного покрытия нужна плунжерной паре?
Единого значения для всех пар нет. В технических материалах встречаются типичные толщины примерно 3-15 мкм, а отдельные примеры лежат в диапазонах около 5-13 мкм и 10-15 мкм. Рабочее значение выбирают по требованиям конкретной системы, геометрии и допускам сопряжения.
Заменяет ли покрытие смазку?
Не во всех условиях. Твердосмазочная пленка уменьшает прямой контакт, трение и износ, но выбор смазывания зависит от нагрузки, среды и режима работы узла. Покрытие также не компенсирует неверную посадку и дефекты обработки. Поэтому его рассматривают как часть трибологической защиты, а не универсальную замену смазке.
Заключение
Защита плунжерных пар твердосмазочным покрытием начинается с выбора технологии под геометрию детали. Окунание подходит для сложных поверхностей и отверстий, но результат зависит от очистки, толщины, режима отверждения и контроля адгезии. Покрытие снижает трение и износ, однако не исправляет дефекты сопряжения и не заменяет смазку в любых условиях.
Следующий шаг для технолога - проверить конструкцию плунжерной пары, определить поверхности обработки и допуск на толщину, затем согласовать подготовку, способ нанесения и критерии приемки. До запуска серии стоит подтвердить, что покрытие равномерно сформировано на нужных участках и не нарушает посадку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие деталей сложной геометрии, включая труднодоступные зоны.
Антифрикционные материалы на основе бронзографита: сравнительные испытания, влияние графита, параметры и интерпретация результатов для инженеров и закупщиков.
Изучите методику измерения коэффициента трения на трибометре по схеме пин-диск, включая параметры испытаний и оценку износа.