
Допуск H1 для редукторов: как пройти аудит HACCP без замечаний
Редукторы в пищевом производстве - одна из самых частых точек внимания при аудите HACCP. Они работают вблизи открытого продукта или над технологической линией, а выход масла через уплотнения или вентиляцию считается риском контаминации. Правильный выбор смазки и ее документирование в программе смазки - это не желание, а требование для получения допуска. Статья расскажет, как выбрать редукторное масло с допуском NSF H1, внедрить его в реестр смазки, встроить контроль в HACCP-план и подготовить документацию, которая выдержит проверку.
Закупщики и инженеры часто путают термины: думают, что H1 - это просто «пищевая смазка», забывают сверять вязкость с рекомендациями производителя оборудования или держат скудную карту точек смазки. В результате аудиторы находят замечания. Эта статья дает четкий алгоритм действий: от выбора масла до ведения журнала и подготовки к проверке.
NSF H1: что это означает для редукторов
H1 - это категория NSF (National Sanitation Foundation), которая обозначает допуск на смазку для мест, где возможен случайный, технически неизбежный контакт с пищей.
Это не означает, что смазку можно намеренно смешивать с продуктом - только то, что если капля масла в результате утечки попадет в продукт, это не создаст санитарной опасности.
Для H1-составов нормативом принято считать предел контакта до 10 ppm (миллионных долей) на килограмм продукта - это уровень, при котором случайное попадание смазки не повлияет на безопасность пищи. H1-смазки должны быть физиологически инертными, без вкуса и запаха, и изготавливаются на ингредиентах, допущенных для пищевого контакта (например, одобренных FDA).
Редукторы подпадают под H1-требования, если они:
расположены над открытым продуктом или линией фасовки;
установлены в зоне работы с готовыми к продаже продуктами;
могут выбросить масло через вентиляционные отверстия или уплотнения;
находятся на оборудовании, где возможны аварийные утечки.
Если редуктор стоит в отдельном помещении, закрыт кожухом и полностью изолирован от продукта, то H1 может и не требоваться. Но на практике такие точки редки: большинство редукторов в пищевом производстве требуют классификации как H1.
Отличие H1 от других категорий
На рынке встречаются еще H2 (смазка для мест, где контакт с пищей исключен, например, для направляющих в служебных помещениях) и 3H (допуск на прямой контакт с пищей, для разделительных агентов). Это разные степени риска. Для редуктора в цехе правильная категория - именно H1, а не H2 и не условно-«пищевая» смазка без явного допуска.
Как выбрать редукторное масло с допуском H1
Правило выбора простое: совпадение по четырем параметрам: H1-статус, вязкость ISO VG, температурный диапазон, совместимость с уплотнениями и материалами редуктора.
Вязкость редукторного масла
Типовый диапазон вязкостей для пищевых редукторов - ISO VG 68, 100, 150, 220, 320, 460, 680, в зависимости от типа передачи (косозубая, прямозубая, гипоидная) и характера нагрузки. Цилиндрические редукторы часто работают на ISO VG 150–220, тогда как гипоидные передачи могут требовать ISO VG 320–680 для обеспечения граммажа масляного клина и защиты от смятия.
Первый шаг - заглянуть в техническую карточку редуктора или запросить у производителя оборудования спецификацию по маслу. Если указано «ISO VG 150, NLGI классик», то надо искать именно эту вязкость среди H1-масел. Выбрать более легкое (VG 100) или более тяжелое (VG 220) масло без согласования с разработчиком - это значит рисковать ускоренным износом и в итоге жалобой инженера на производителя смазки.
Для редукторов в пищевом производстве применяют синтетические базы (ПАО или сложные эфиры), так как они обеспечивают стабильность при широком диапазоне температур, лучшую окислительную стойкость и предсказуемое поведение при холодном пуске. Минеральные H1-масла встречаются, но реже: синтетика лучше подходит для интенсивных режимов и условий, когда система смазки централизована и подвергается резким перепадам температуры.
Температурный диапазон
Пищевое производство часто предусматривает мойки горячей водой, санитарные обработки и перепады температуры в цехе. Смазка редуктора должна остаться текучей при холодном пуске утром и не окислиться при температуре корпуса редуктора, которая может подняться до 60–80 °C при интенсивной работе.
Спецификация на H1-масло обычно указывает диапазон вроде «−15 до +60 °C» или «−20 до +80 °C». Если редуктор эксплуатируется в холодильных помещениях (до −10 °C) или вблизи источников тепла, то диапазон критичен: тугое масло при холоде приведет к рывкам и перегрузам, а разжиженное при жаре - к уходу из контакта и провисаниям.
Интеграция H1 в HACCP-программу смазки
HACCP - это систематический подход к анализу опасностей и управлению рисками.
Смазка редуктора, которая может попасть в продукт, - это потенциальная опасность, и она должна быть включена в критические контрольные точки (ККТ) программы.
На практике это означает:
Карта применения смазки: документ, в котором каждая точка смазки (редуктор, подшипник, цепь, направляющая) классифицирована по риску контакта с продуктом и присвоен тип допуска (H1, H2, неограниченный);
Реестр продуктов: для каждого типа узла указаны допустимые смазки, их вязкость, допуски и производитель;
Журнал доливок и замен: дата, ответственное лицо, причина (переобслуживание, замена, ремонт), использованный продукт, количество;
Процедура замены: порядок слива, очистки, заправки и изоляции узла, исключение смешения несовместимых смазок;
Интервалы переобслуживания: допуски переобслуживания смазки - как правило, каждые 500–2000 мотор-часов в зависимости от интенсивности и температуры.
Этот реестр и журналы - первое, что проверит аудитор. Если карта смазки отсутствует или содержит формулировки вроде «берем обычное масло», замечание обеспечено. Если же в наличии есть документированная система классификации, указаны конкретные продукты с номерами партий, а график замен соблюдается, то этап пройдет без замечаний.
Совет инженера: сценарий с редуктором мясорубки
На линии фасовки мясо проходит через мясорубку. Редуктор мясорубки расположен в 20 сантиметрах от открытого люка дозатора. Без H1-масла масляный отскок или капля через вентиляцию попадет прямо в мясо. Производство это знает, но при закупке выбрали обычное промышленное масло, потому что оно дешевле. При аудите HACCP проверяющий спросит: есть ли анализ опасности для этой точки? Есть ли документ о том, почему именно эта смазка выбрана? Есть ли свидетельство о допуске H1? Ответы будут отрицательные.
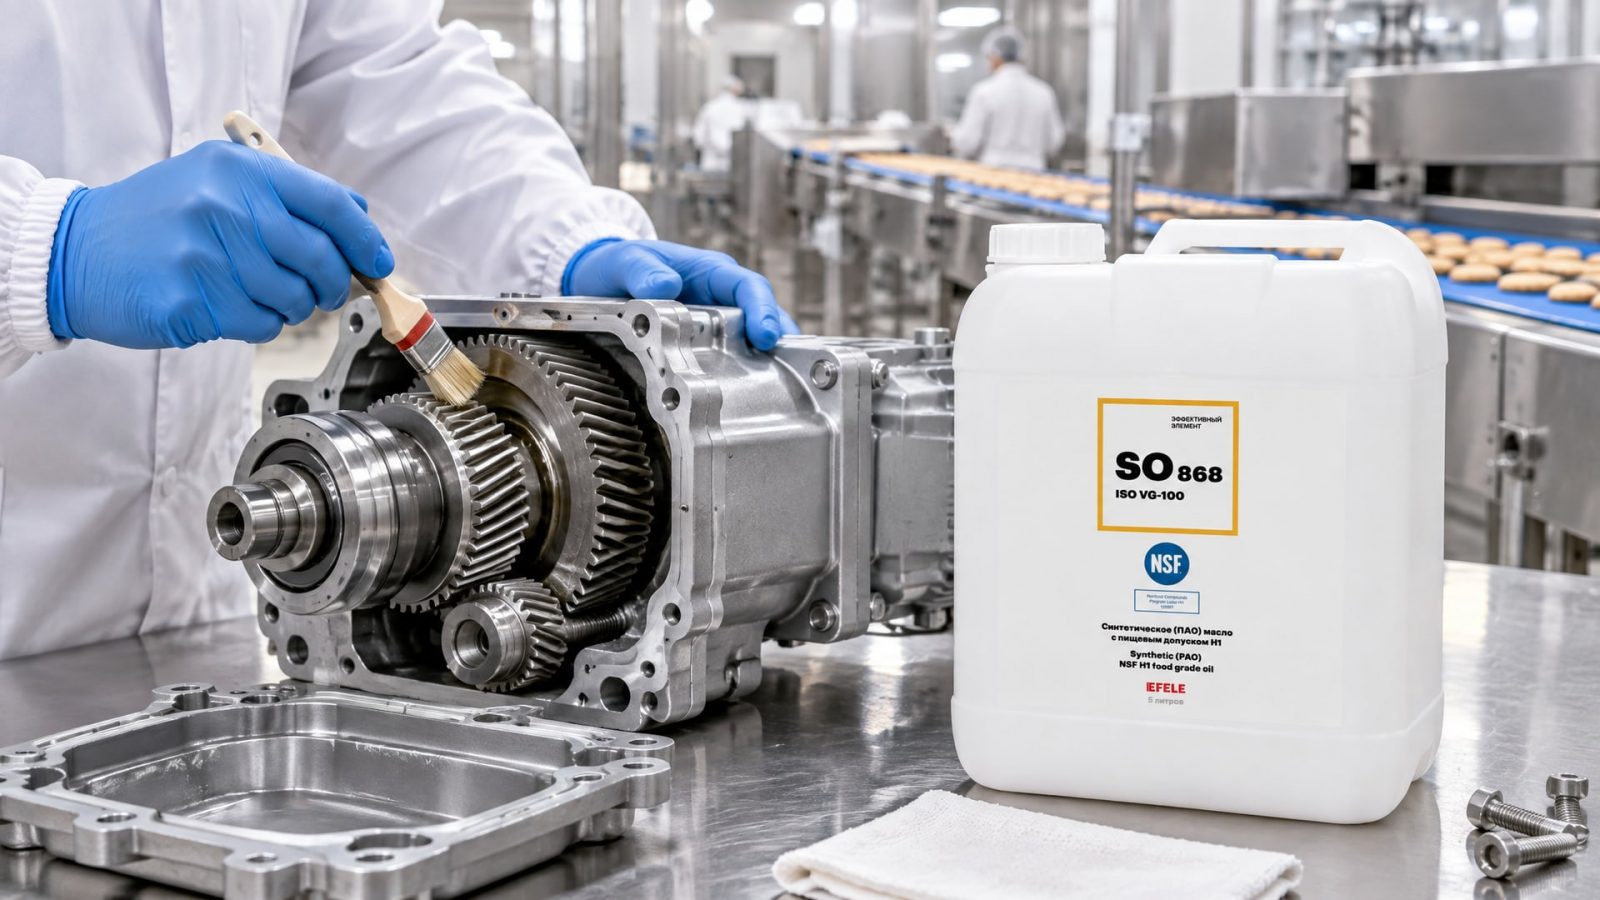
Второй вариант: производство установило редукторное масло EFELE SO-868 с допуском NSF H1 и ISO VG 150, как рекомендовал производитель редуктора. В карте смазки указано: «Редуктор мясорубки, узел над открытым продуктом, требуется H1, применяется EFELE SO-868». Доска замены обновляется каждые 1500 мотор-часов. При аудите аудитор видит: анализ опасности сделан, риск контроля включен в программу, инструмент выбран правильно, документация ведется. Замечаний не будет.
Документация и регистрация H1: что нужно иметь под рукой
Правило простое: не доверяй словам, проверь документ.
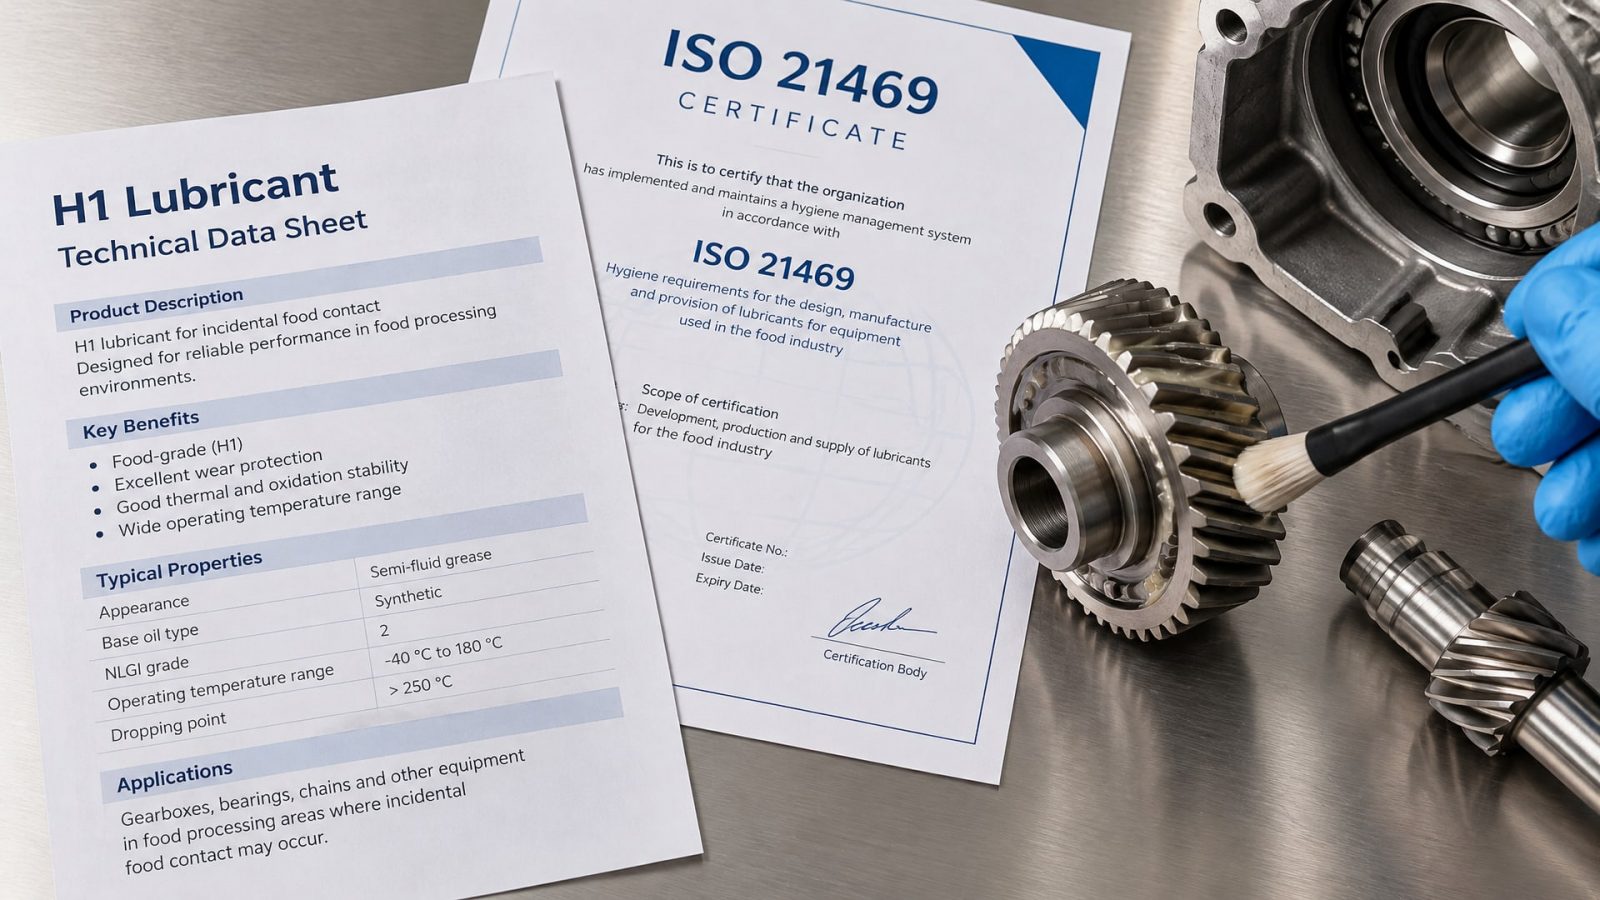
При аудите аудитор просит:
Технический лист (TDS) смазки с указанием NSF H1 и номером регистрации в NSF Registry (например, «NSF Registration #H1-1234»);
Сертификат соответствия ISO 21469 (если производитель указывает его) - это подтверждение соответствия гигиеническим требованиям при производстве смазки;
Копию реестра продуктов: какие смазки применяются в цехе, в каких узлах, почему именно эти;
Журнал замен смазки за последние 12 месяцев;
Анализ опасности HACCP для каждой ККТ, где указана смазка как контролируемый элемент.
Если документ TDS со слова «H1» написан производителем, а номер регистрации отсутствует, это подозрительно. Настоящий H1-допуск подтверждается NSF базой данных; можно проверить на сайте NSF.org или запросить подтверждение у поставщика.
Для редукторных масел часто встречается еще ссылка на ISO 21469 - это стандарт гигиеничности смазок, определяющий требования к производству и контролю примесей на заводе-изготовителе. Это не то же самое, что H1, но часто они указываются вместе, и оба укрепляют доверие аудитора.
Подготовка к аудиту HACCP: пошаговый чек-лист
Аудит HACCP проводится, как правило, раз в год или раз в два года, в зависимости от статуса предприятия.
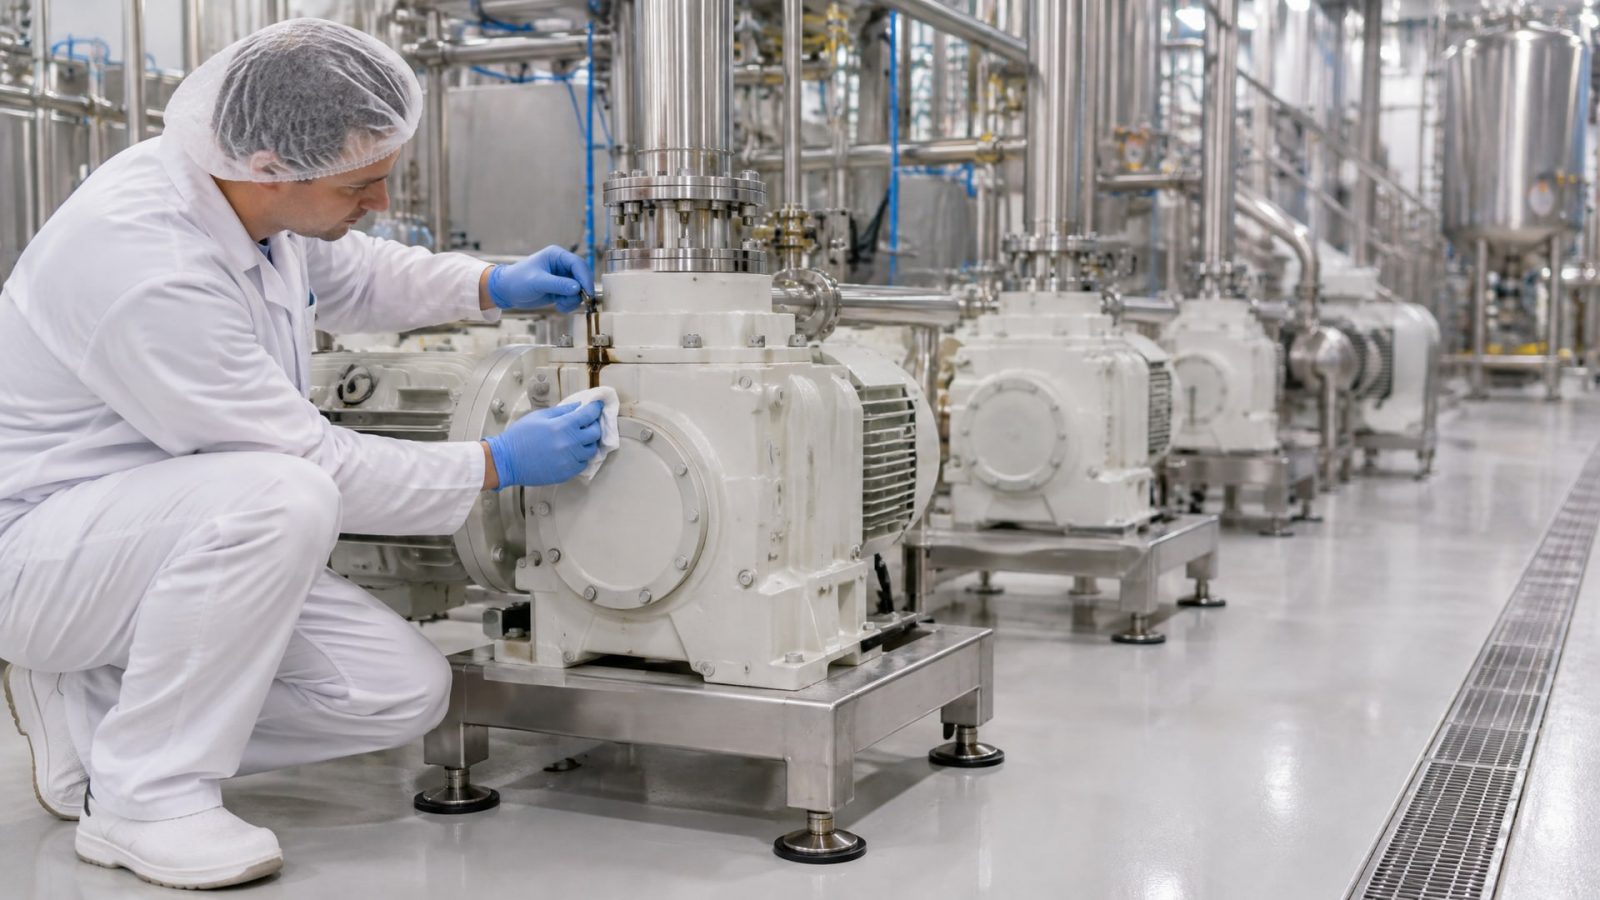
Чтобы без замечаний пройти проверку по смазке редукторов, за месяц-два до аудита:
Шаг 1. Осмотр редукторов на предмет видимых протечек
Обойди все редукторы в пищевом производстве. Отметь признаки утечки: масляные подтеки на корпусе, масло на полу, запахи. Если есть протечка, это означает, что контроль смазки недостаточен и может быть критична точка аудита. Заведи ремонт.
Шаг 2. Проверка карты точек смазки
Убедись, что каждый редуктор в производстве указан в карте. Если карта нарисована в виде схемы цеха, добавь пояснения на текст: где возможен контакт с продуктом, почему классифицирована как H1, какая смазка применяется.
Шаг 3. Сверка продуктов с документацией
Заглянь в журнал замен. Убедись, что при последней замене смазку выбрали из реестра и записали номер партии и дату. Если в журнале пусто или указано просто «масло», это огрех; надо попросить у механика справку и заполнить ретроспективно.
Шаг 4. Получение TDS и сертификатов на текущие смазки
Попроси у поставщика техническую карточку каждого H1-масла, которое сейчас применяется. Если TDS старый или без номера NSF-регистрации, запроси актуальный экземпляр. Держи все документы в одной папке.
Шаг 5. Проверка интервалов переобслуживания
Сверь рекомендации производителя редуктора на предмет интервала замены масла. Если рекомендуется замена раз в 2000 мотор-часов, а последняя замена была год назад при среднем темпе 100 часов в неделю, то смена уже просрочена. Рассчитай фактический срок и обнови график.
Шаг 6. Документирование процедуры замены
Составь (или обнови) письменную процедуру замены масла в редукторе. Она должна содержать: порядок слива старого масла, очистку магнитной пробки от металлической пыли, промывку редуктора (если требуется), заправку новым H1-маслом, проверку уровня, закрепление крышки и запись в журнал. Раздай эту процедуру механикам.
Часто задаваемые вопросы
Что будет, если аудитор найдет редуктор с обычной смазкой вместо H1?
Это будет замечание, категория серьезности зависит от риска. Если редуктор расположен над открытым продуктом, замечание может быть критичным и потребует корректирующего действия в сжатые сроки (смена масла, документирование анализа опасности). Если редуктор в служебной зоне и прямого риска нет, то замечание может быть менее строгим, но все равно будет.
Можно ли использовать одну универсальную H1-смазку для всех редукторов в цехе?
Теоретически возможно, если все редукторы имеют одинаковую вязкость, температурные диапазоны и нагрузки. На практике это редко; редукторы часто работают на разных вязкостях (ISO VG 150 для одного, VG 220 для другого). Лучший подход - согласовать смазку с каждым производителем редуктора и затем выбрать из доступных H1-продуктов наиболее подходящий.
Как часто надо менять масло в редукторе при H1-требованиях?
Интервал установлен производителем редуктора и, как правило, составляет 500–2000 мотор-часов в зависимости от интенсивности, температуры и среды. H1-статус не изменяет интервал; это требование к самой смазке, а не к графику замены.
Нужно ли указывать H1-статус в технических паспортах оборудования?
Не обязательно, но желательно. В анализ опасности HACCP для каждого редуктора внеси строку вроде: «Риск контаминации при утечке смазки → контрольная точка → выбор H1-масла, проверка герметичности, график замены». Это покажет, что вы провели анализ и не случайно выбрали допуск.
Что такое ISO 21469 и отличается ли это от H1?
ISO 21469 - это стандарт гигиеничности смазок, определяющий требования к производству, чистоте и контролю на заводе. H1 - это регистрация NSF для применения в местах с риском контакта. Это разные вещи, но часто они требуются вместе. Если смазка имеет оба свидетельства, это укрепляет доверие.
Заключение
Допуск H1 для редуктора - это не маркетинговая фишка, а требование контроля опасности в рамках программы HACCP. Выбрать H1-масло просто; сложнее - встроить его в документированную систему управления смазкой. Аудит HACCP пройдет без замечаний, если у вас есть: карта применения смазки по узлам, реестр допустимых продуктов, журнал доливок и замен, техническая документация от производителя смазки (TDS с номером NSF-регистрации), письменная процедура замены и анализ опасности для каждой критической точки.
Начни с аудита текущей ситуации: обойди все редукторы в цехе, определи, какие из них требуют H1, выбери редукторное масло, согласованное с производителем оборудования, и заведи документацию. Если что-то упущено - заполни пробелы до прихода проверяющих. Профилактика всегда дешевле, чем исправление замечаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный резьбовой герметик для предотвращения самоотвинчивания, учитывая прочность, температуру и размер резьбы.
Смазка для низких температур: подберите материал, устойчивый к холоду и влаге, для бесперебойной работы оборудования.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, используя правильные СОЖ и режимы резания.