
Марки графита: сравнение для самосмазывающихся порошковых деталей
Марки графита для самосмазывающихся порошковых деталей сравнивают не только по названию и доле добавки. Для обоснованного выбора сопоставляют чистоту, зольность, содержание примесей, гранулометрию и влажность порошка, а затем проверяют свойства готовой детали. Такой подход помогает понять, связано ли изменение работы узла с графитом, составом смеси или режимом спекания.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают порошок или оценивают качество партии подшипников и втулок. Ниже рассмотрены влияние чистоты и происхождения графита, применимые стандарты, анализ состава и проверка деталей испытаниями.
Как сравнивать марки графита для самосмазывающихся деталей
Сравнение имеет смысл только при одинаковых критериях и сопоставимых методах контроля.
Название марки не сообщает достаточно о чистоте материала и его составе. В практической оценке используют зольность, элементный состав и содержание примесей, а также гранулометрию и влажность. Для закупщика важно запросить эти сведения в документации на порошок и проверить, можно ли сравнивать данные разных поставщиков напрямую.
Зольность применяют для сравнения относительной чистоты графитовых материалов. Чем выше зольность и доля примесей, тем меньше оснований считать две марки сопоставимыми только по общему названию «графит». При этом один показатель не описывает порошок полностью: следует рассматривать его вместе с гранулометрией, влажностью и стабильностью партии. Эти характеристики нужно сопоставлять с требованиями к смеси и готовой детали, а не оценивать изолированно.
Что запросить у поставщика
Для сравнения партий запросите паспорт на исходный порошок и сведения о методах испытаний. В документах должны быть указаны параметры, по которым можно проследить чистоту и состав материала. Паспорт только на готовую деталь не показывает всех особенностей исходного сырья, а свойства детали зависят также от режима спекания.
| Параметр | Для чего учитывать |
|---|---|
| Зольность и элементный состав | Для оценки относительной чистоты и примесей |
| Гранулометрия | Для сопоставления характеристик порошка |
| Влажность | Для сравнения партий по заданному параметру |
| Стабильность партии | Для оценки повторяемости поставляемого материала |
| Содержание графита в смеси | Для проверки соответствия состава применимым требованиям |
Такое сравнение не означает, что материал с меньшей зольностью автоматически даст лучший результат в любом узле. Итог зависит от состава всей порошковой смеси, пористости, смазочной фазы и требований к механическим и трибологическим свойствам. Поэтому вывод о пригодности марки делают после проверки порошка и готовой детали в рамках одной программы контроля.
Чистота графита и свойства порошковой детали
Чистота графита важна не как отвлеченная характеристика сырья, а как параметр, который помогает объяснить различия между партиями и марками.
Для сравнения используют зольность и элементный состав. Если эти данные отсутствуют, различия в работе деталей трудно связать именно с чистотой графита: на результат также влияют состав смеси и условия производства.
Стандарты порошковой металлургии рассматривают готовый материал шире, чем по одному компоненту. ISO 5755 задает требования к химическому составу, механическим и физическим свойствам спеченных металлических материалов для подшипников и конструкционных деталей. Отдельно в области порошковой металлургии представлен стандарт по определению уровня чистоты деталей. Это подтверждает необходимость контролировать не только сырье, но и готовую деталь.
Для оценки партии полезно сопоставлять химический состав, чистоту, пористость, содержание смазки и механические свойства. Затем результаты связывают с трибологическими испытаниями. Если один из показателей выходит за ожидаемый диапазон, не следует сразу объяснять это только графитом: сначала проверьте данные по сырью и детали в совокупности.
Как учитывать происхождение графита
Происхождение материала следует рассматривать вместе с фактическими показателями чистоты. Природные и высокоочищенные материалы могут различаться по примесям и зольности, поэтому само указание происхождения не заменяет лабораторных данных. Для сравнения запрашивайте анализ конкретной партии, а не делайте вывод только по описанию типа графита.
Инженеру полезно заранее связать характеристики порошка с условиями работы узла и критериями приемки. Если требования к чистоте или составу заданы для детали, проверяйте их по применимым стандартам и документации на материал. Такой порядок помогает отделить свойства исходного графита от влияния пористости, смазочной фазы и режима спекания.
Содержание графита, пористость и смазочная фаза
Увеличение доли графита не гарантирует улучшения работы детали.
Для железо-основных порошковых подшипников ASTM B439-21 указывает типичный диапазон содержания графита 0,5–1,3 %. Это значение относится к указанной группе материалов, а не служит универсальной нормой для любых самосмазывающихся деталей. При выборе состава следует сверяться с требованиями к конкретному материалу и назначению изделия.
Для подшипников, пропитанных жидкой смазкой, ISO 5755 в редакции 1996 года указывает содержание жидкой смазки не менее 50 % измеренной открытой пористости. Это отдельный параметр, который нельзя подменять количеством графита. При оценке детали учитывают доступность смазочной фазы и пористость наряду с содержанием твердой смазки.
Здесь важно различать состав порошковой смеси и содержание смазки в готовом материале. В одном случае анализируют долю компонентов, в другом - оценивают характеристики детали после производства. Если результаты по графиту не сопоставляются с данными о пористости и смазке, вывод о причинах изменения трения может оказаться неполным.
Контроль состава смеси
ISO 13944:2012 описывает определение содержания смазки в порошковой смеси методом экстракции Сокслета. Стандарт также отмечает, что метод подходит для подготовки проб к измерению элементов, включая графит и кислород, если присутствующая смазка мешает анализу. Это особенно важно при сравнении составов, когда требуется отделить влияние смазки от содержания других компонентов.
В программе контроля фиксируйте, какой материал исследовали: исходный порошок, порошковую смесь или готовую деталь. Записывайте метод анализа и сопоставляйте результаты только при совместимых условиях измерения. Такой протокол дает технической службе и снабженцу основание сравнивать партии не по общим описаниям, а по конкретным данным.
Происхождение графита и анализ исходного порошка
Происхождение графита может быть ориентиром для постановки вопросов поставщику, но не самостоятельным доказательством пригодности.
Природные и высокоочищенные материалы могут отличаться по примесям и зольности; поэтому для каждой партии нужны измеряемые показатели. Сравнивайте материалы по одинаковому набору характеристик и уточняйте, каким методом получены результаты.
Документация на исходный порошок особенно важна, когда требуется разобраться в изменении свойств готовых деталей. Сведения о химическом составе и чистоте помогают связать наблюдаемый результат с характеристиками сырья. Одновременно нужно учитывать режим спекания: свойства детали зависят не только от исходного графита. Поэтому паспорт порошка дополняет, но не заменяет испытания готового изделия.
В практике сравнения полезно разделять три уровня контроля:
Исходный графит: зольность, элементный состав, примеси, гранулометрия и влажность.
Порошковая смесь: содержание компонентов и смазки, а также примененный метод анализа.
Готовая деталь: чистота, пористость, химический состав, механические свойства и результаты трибологических испытаний.
Такая последовательность упрощает разбор отклонений. Если детали из разных партий ведут себя неодинаково, сначала сопоставьте данные на порошок, затем проверьте состав смеси и параметры готового изделия. Не приписывайте различия происхождению графита, пока не рассмотрены чистота, смазочная фаза и режим производства.
При подборе дополнительной защиты узла сначала определите, в чем именно состоит проблема: в износе, трении при пуске или фреттинге. Эти явления требуют отдельной оценки и не заменяют контроль состава порошковой детали. Если для повышения износостойкости и снижения трения рассматривают твердосмазочное покрытие, в качестве одного из решений применяют MODENGY 1001 с дисульфидом молибдена и графитом. Покрытие следует оценивать как отдельный элемент системы, а не как способ компенсировать неизвестную чистоту исходного графита.
Трибологические испытания и контроль готовых деталей
Анализ порошка отвечает на вопрос о составе и чистоте, но не заменяет проверку детали в условиях, близких к эксплуатации.
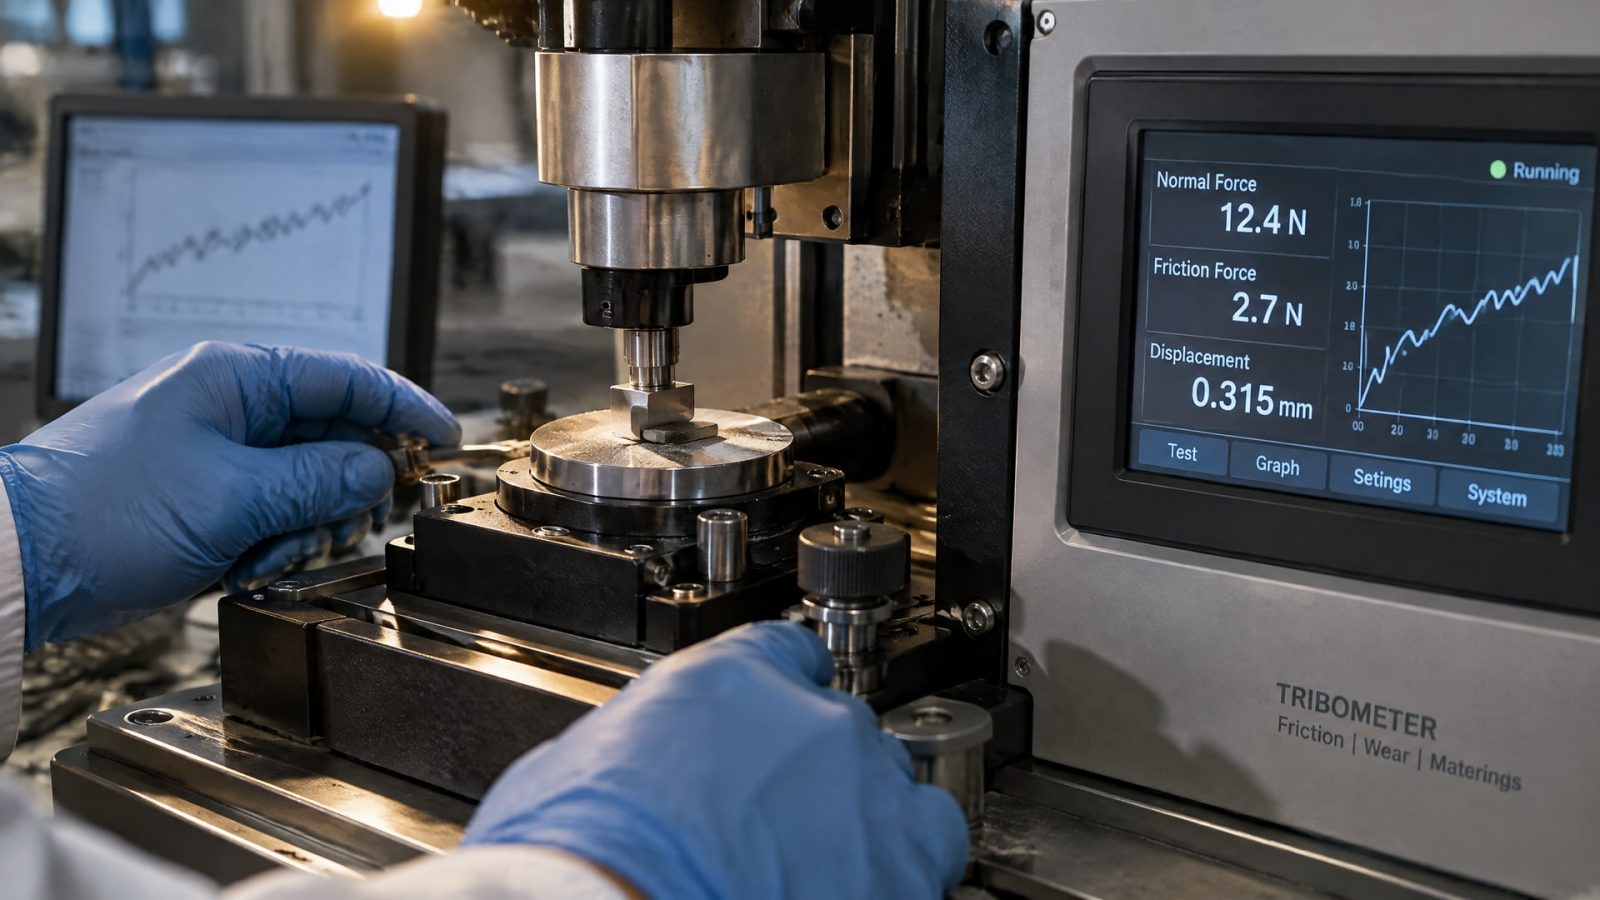
Для комплексной оценки партии сопоставляют химический состав, чистоту, пористость, содержание смазки, механические свойства и результаты трибологических испытаний. Если проверять только один параметр, можно пропустить влияние остальных характеристик.
Перед испытаниями зафиксируйте, какую задачу решает проверка и какие характеристики сравниваются. Для корректного сопоставления партий нужны одинаковые условия испытаний и единые критерии оценки. Конкретные режимы следует выбирать по требованиям к изделию и применяемой методике: универсальных числовых режимов испытаний для всех порошковых деталей приведенные стандарты не задают.
Проверка чистоты готовой детали дополняет контроль исходного сырья. В области ISO 77.160 указан стандарт, посвященный определению уровня чистоты деталей порошковой металлургии. При контроле подшипников и конструкционных изделий также учитывают ISO 5755, который устанавливает требования к составу и механическим и физическим свойствам спеченных металлических материалов.
Практический порядок сравнения партий
Запросите паспорт и методики испытаний на исходный порошок.
Сопоставьте зольность, примеси, гранулометрию, влажность и стабильность партии.
Проверьте состав порошковой смеси и содержание смазки с учетом метода анализа.
Изучите пористость, чистоту и свойства готовой детали.
Проведите трибологические испытания по критериям, заданным для узла.
Такой порядок позволяет закупщику проверять не только наличие документа, но и достаточность данных для технического решения. Если паспорта разных поставщиков содержат показатели, полученные разными методами, их нельзя автоматически считать прямо сопоставимыми. Запросите пояснение к методам испытаний и согласуйте набор параметров для будущих поставок.
Часто задаваемые вопросы
Любой графит одинаково смазывает?
Нет. Марки сравнивают по измеряемым характеристикам, включая зольность и содержание примесей, а не только по названию материала. Для порошковой детали дополнительно учитывают гранулометрию, влажность, состав смеси, пористость и доступность смазочной фазы. Окончательную оценку связывают с характеристиками готового изделия и трибологическими испытаниями.
Чем больше графита, тем лучше работает деталь?
Не обязательно. Для железо-основных порошковых подшипников ASTM B439-21 указывает типичный диапазон содержания графита 0,5–1,3 %. Этот диапазон относится к определенной группе материалов и не становится универсальным требованием для любых деталей. При оценке учитывайте назначение изделия, пористость, смазочную фазу и свойства спеченного материала.
Достаточно ли паспорта на готовую деталь?
Нет, если нужно сравнить марки сырья или выяснить причины различий между партиями. Запросите также документы на исходный порошок и методы испытаний. ISO 13944:2012 описывает анализ содержания смазки в порошковой смеси и подготовку проб для анализа элементов, включая графит, когда смазка мешает измерению.
Как учитывать происхождение графита при выборе?
Рассматривайте происхождение как основание запросить дополнительные данные, а не как замену анализа. Природные и высокоочищенные материалы могут различаться по зольности и примесям. Сравните показатели конкретных партий, уточните методы испытаний и проверьте, как сырье влияет на состав смеси и характеристики готовой детали.
Заключение
Сравнивать марки графита для самосмазывающихся порошковых деталей следует по чистоте, зольности, примесям, гранулометрии, влажности и стабильности партии. Для выбора также важны состав смеси, пористость, содержание смазки, свойства готовой детали и результаты трибологических испытаний. Происхождение материала полезно учитывать, но оно не заменяет измеряемые данные.
Следующий шаг - запросить у поставщика паспорт на исходный порошок и методы испытаний, затем сопоставить эти сведения с требованиями к детали и планом контроля готовой партии. Для подшипников сверяйте состав и свойства с применимыми требованиями ISO 5755 и ASTM B439-21, не распространяя характеристики отдельных материалов на все изделия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему толщина слоя покрытия при окунании не подходит для точного машиностроения и как выбрать оптимальный метод.
Узнайте, как правильно выбрать и применять смазку дозатора пищевой категории H1 для повышения точности и скорости фасовки порошков.
Узнайте, как правильно выбрать смазку шпинделя станка, обслуживать его и планировать регламент для бесперебойной работы оборудования с ЧПУ.